Silīcija nitrīda keramikas atomus savstarpēji saista stipras kovalentās saites, kas ir iedzimta īpašība un padara šo neorganisko nemetālisko keramiku ļoti grūti blīvai sakarsēšanai. Apstrādes laikā tai ne tikai jāiztur augstas temperatūras vide (vairāk nekā 1800 ℃), bet arī ilgstoši jāuzturas sakarsēšanas spiediens. Ekstrēmā apstrādes vide var izraisīt iekšējas poras un plaisas izejmateriālā, kas tieši vājina materiāla mehāniskās īpašības un kopējo funkcionālo uzticamību. Šīs sagatavošanas problēmas risināšanai rūpniecībā ir izstrādāti dažādi sakarsēšanas procesi.
1. Bezspiediena sakarsēšana
Silīcija nitrīda pagatavošanas procesā, izmantojot atmosfēras spiediena sinterēšanu, pastāv galvenais pretrunīgums: materiāla blīvēšanas process konkurē ar silīcija nitrīda augstās temperatūras sadalīšanās reakciju. Šis problēmu asums palielinās formulēšanas sistēmās, kurās iekļauti magnija bāzes piedevi. Lai uzlabotu zaļā ķermeņa blīvēšanas efektu atmosfēras apstākļos, rūpniecībā izmanto itrija oksīdu kopā ar magnija oksīdu vai itrija oksīdu, alumīnija oksīdu un alumīnija nitrīdu kombinācijā kā palīgsinterēšanas komponentus silīcija nitrīda pagatavošanai. Pēc plašas verifikācijas divas formulācijas — itrija oksīds + alumīnija oksīds un itrija oksīds + magnija oksīds — ir kļuvušas tirgū dominējošās izvēles. Šis process vēl nav plaši pielietots specializētajās kompozītu jomās. Tomēr, ja to kombinē ar piemērotām apstrādes tehnoloģijām un nedestruktīvo izmeklēšanu, lai novērstu iekšējus defektus, atmosfēras spiediena sinterēšanā ražotie silīcija nitrīda komponenti var tikt izmantoti augstas uzticamības aprīkojuma piedēkļiem.
2. Reakcijas sinterēšana (RBSN)
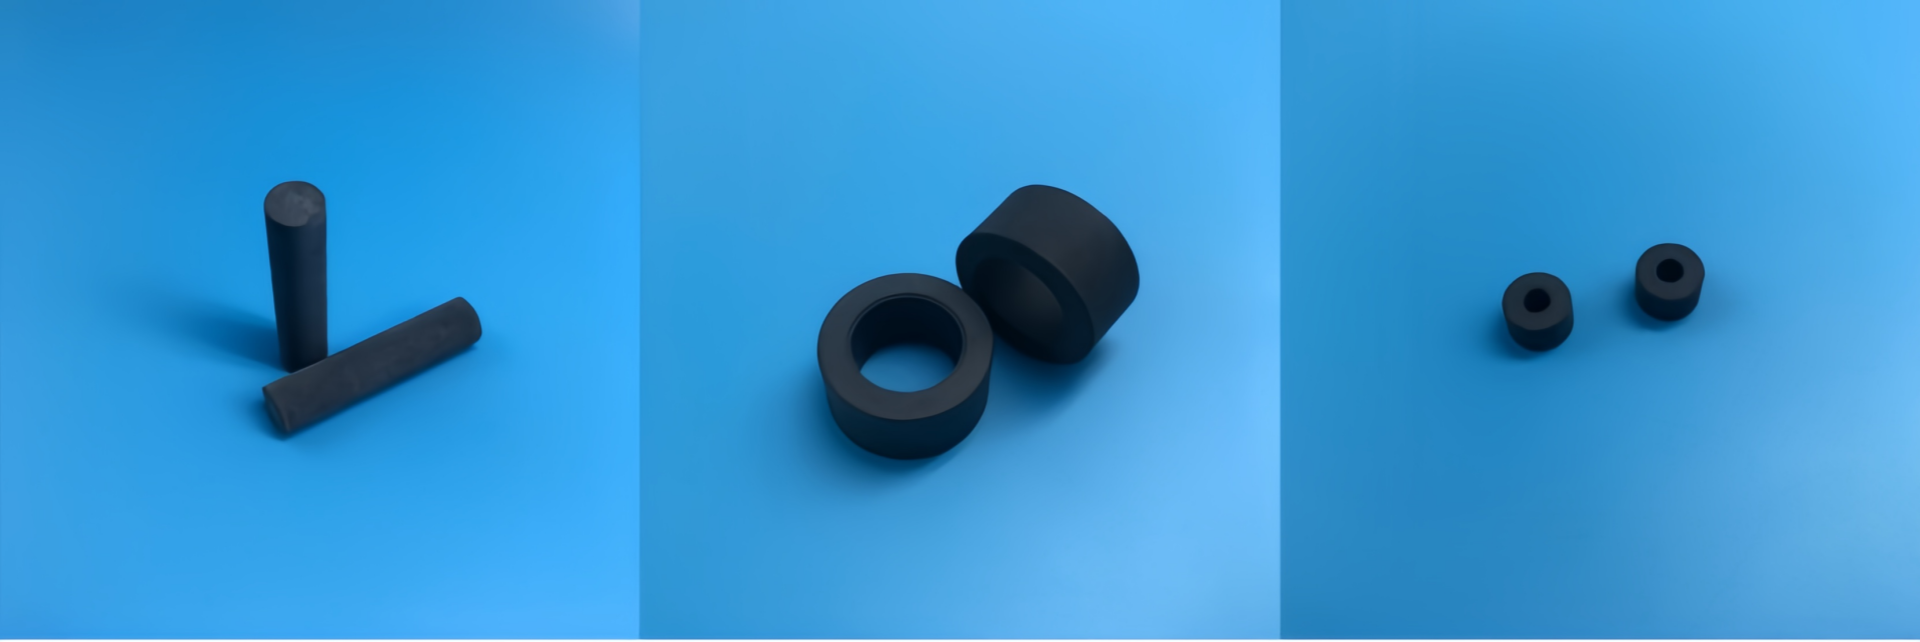
Porainas reakciju-sinterēts silīcija nitrīds tiek ražots, sākot ar keramikas заготовku pagatavošanu no smalki samaltas silīcija pulvera pēc kompresijas apstrādes. Zagотовkas tiek novietotas slāpekļa vai amonjaka vidē un nepārtraukti uzkarsētas temperatūrā no 1000 līdz 1450 °C. Šajā procesā silīcija pulveris piedzīvo nitridācijas reakciju, kuras rezultātā veidojas jaukta kristāliska fāze, kas sastāv no α-Si3N4 un β-Si3N4. Šī nitridācija izraisa aptuveni 22 % lielu tilpuma paplašināšanos, taču tukšumi starp zagотовkas daļiņām var kompensēt šo paplašināšanos. Sinterēšanas laikā zagотовkas izmēri gandrīz neizmainās. Šī nemainīgā izmēra īpašība padara šo procesu ļoti piemērotu speciāli formas keramikas bloku, speciāli formas vārpstas ieliktņu un starpzemgalu atstarpju pamatu ražošanai. Pēc sinterēšanas nav nepieciešama turpmāka apstrāde ar dimanta rīkiem, un tam ir būtiskas izmaksu priekšrocības. Pat ja pabeigta produkta porainība paliek 20–30 %, šiem komponentiem joprojām piemīt lieliskas mehāniskās īpašības, lieces izturība sasniedz pat 350 MPa.
3. Karstās spiešanas sinterēšana (HP)
Karstspiedes sinterēšanas process nevar blīvēt silīcija nitrīda priekšformu, ja netiek pievienoti kādi piedevi. Tāpēc pulvera sistēmā kā sinterēšanas palīglīdzekļi tiek maisīti magnija bāzes materiāli, piemēram, magnija oksīds un magnija nitrīds. Optimālais piedevu pievienošanas daudzums ir vēlams kontrolēt diapazonā no 3,3 līdz 5,0 masas %. Apstrādes laikā priekšformai tiek pielikts mehāniskais spiediens 23 MPa lielumā, un sinterēšanas temperatūra tiek iestatīta 1800±50 ℃, turēšanas laiks ir no 4 līdz 18 minūtēm. Šis process ļauj ražot blīvus keramikas izstrādājumus ar relatīvo blīvumu, kas pārsniedz 99,9 %, un gatavā izstrādājuma lieces izturība var sasniegt 690±20 MPa. Savas ārkārtīgi augstās blīvuma dēļ karstspiedes sinterēšanas process var tikt izmantots izstrādājumu ražošanai, kam ir stingri mehāniskie veiktspējas prasības, piemēram, silīcija nitrīda bultskrūvēm, silīcija nitrīda keramikas stieņiem un silīcija nitrīda nodilumizturīgām lodītēm. Šo risinājumu jau ir ieviesuši rūpnieciskā ražošanā.
4. Gāzes spiediena sinterēšana (GPS)
Spiediena sinterēšanas procesa galvenā funkcija ir risināt rūpniecības problēmu ar silīcija nitrīda vieglo sadalīšanos augstās temperatūrās sinterēšanas laikā. Šis process to panāk, ievadot augsta spiediena slāpekļa gāzi sinterēšanas kamerā, radot augsta spiediena aizsargvidi, kas efektīvi apgriež un nomāc silīcija nitrīda augstās temperatūrās notiekošo sadalīšanās reakciju, nodrošinot preformas strukturālo integritāti un stabilo veiktspēju augstās temperatūrās notiekošā blīvuma palielināšanas procesā. Ar izcilu blīvuma palielināšanas efektu un materiāla stabilitāti spiediena sinterēšanas process ļauj ražot liela izmēra augstas temperatūras izturīgas silīcija nitrīda krucibulas un garas silīcija nitrīda keramikas caurules, kā arī citas augstas precizitātes un augstas temperatūras izturīgas strukturālās sastāvdaļas. Šim procesam izgatavotie silīcija nitrīda izstrādājumi pēc vispārējās veiktspējas ir ļoti līdzīgi tiem, ko ražo ar galvenajiem sinterēšanas procesiem, un tiem piemīt izcilas vispārējās īpašības, tādējādi piedāvājot plašas rūpnieciskās pielietošanas iespējas.
5. Sinterēšanas reakcija, kas kombinēta ar silīcija nitrīdu (SRBSN)
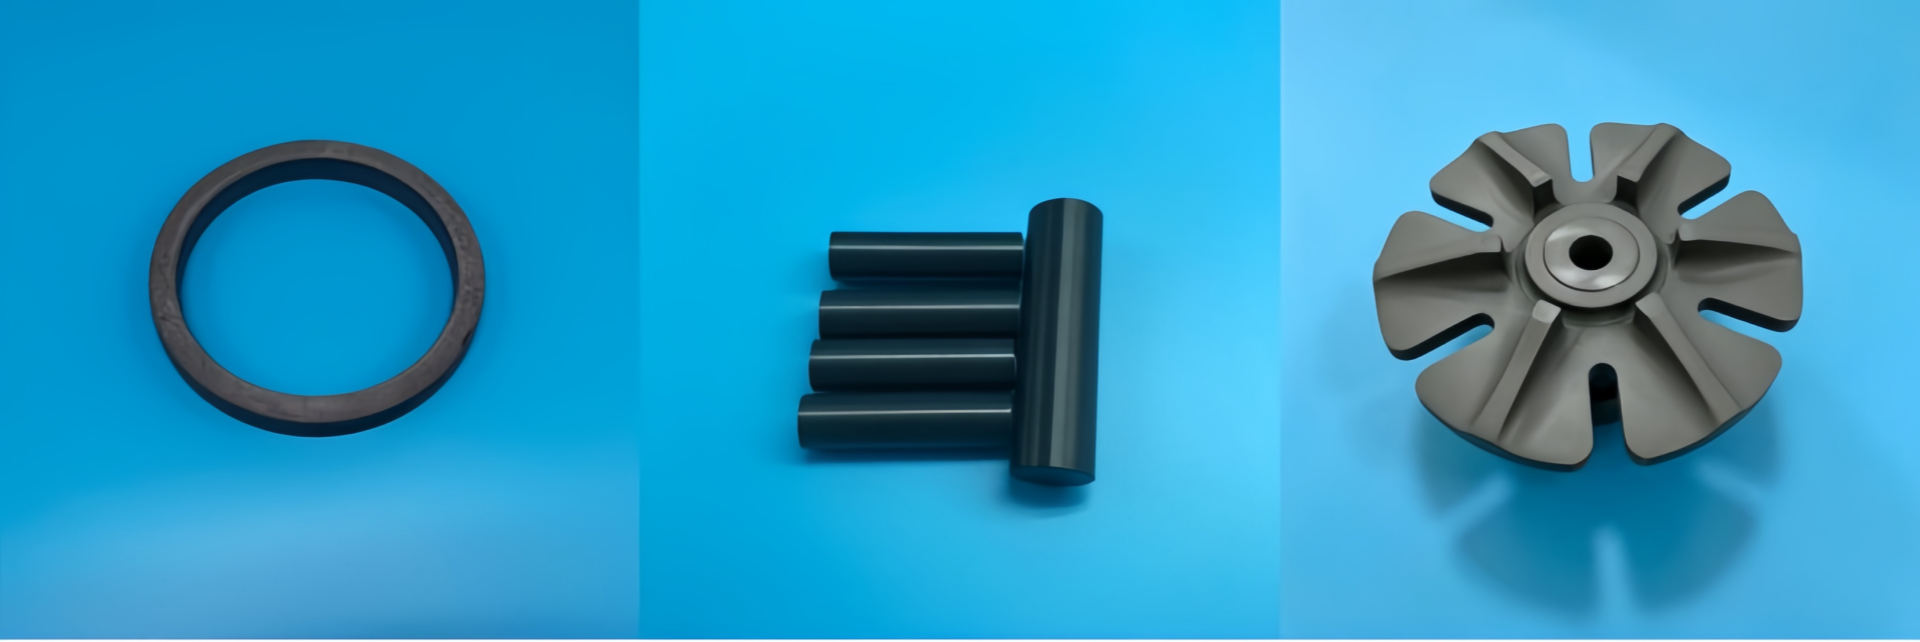
Lai uzlabotu zaļo ķermeņu sakarsēšanas rādītājus, kремnijs pulvera izejvielai pievieno alumīnija oksīdu, kremnija dioksīdu un kalcija oksīdu, kas ir palīgkomponenti sakarsēšanai. Visu sagatavošanas procesu sadala divās sakarsēšanas stadijās. Pirmkārt, vides atmosfērā, kurā ir ūdeņradis vai argons un slāpeklis, ilgstošu slāpekļošanas reakciju veic 1400 °C temperatūrā, un procesa ilgums ir no 150 līdz 300 stundām. Pēc slāpekļošanas pabeigšanas materiālu pārvieto augstspiediena sakarsēšanas vidē, kur to tur temperatūrā no 1700 līdz 1950 °C vienu līdz divas stundas. Slāpekļa gāzes spiedienu vidē regulē tā, lai tas būtu robežās no 0,21 līdz 2,1 MPa. Šī procesa rezultātā zaļo ķermeņu blīvums var pārsniegt 86 % no teorētiskā blīvuma. Ja sakarsēšanas kamerā slāpekļa gāzes spiedienu palielina vairāk nekā 10 MPa, zaļo ķermeņu blīvums var sasniegt 98 % no teorētiskās vērtības, un komponentu lieces izturība arī var sasniegt 750 MPa. Ar labu veidošanas precizitāti un kontrolējamām apstrādes izmaksām šo procesu var izmantot smago ekspluatācijas silīcija nitrīda keramikas gredzenu un liela izmēra silīcija nitrīda keramikas plākšņu ražošanai. Pēc blīvuma paaugstināšanas modifikācijas šo komponentu fizikālās un mehāniskās īpašības jau atbilst tirgū pieejamu augstas veiktspējas silīcija nitrīda sakarsēto daļu parametriem.
6. Izlādes plazmas sakarsēšana (SPS)
Izlādes plazmas sakarsēšanas process balstās uz pulsējošā strāvas tiešo iedarbību uz pulvera kompaktu un izmanto pretestības sildīšanu, lai ātri paaugstinātu kompakta temperatūru. Tas ļauj sasniegt blīvu sacietēšanu, nepieciešamības pēc ilgstošas augstas temperatūras uzturēšanas neesot. Šis īslaicīgais augstas temperatūras apstrādes režīms var apturēt kristāla graudu nepārtraukto izaugsmi, novērst neatbilstošu fāžu pārveidošanos, saglabāt materiāla smalko mikrokristālisko struktūru un ļaut komponentiem iegūt vēl labākas mehāniskās īpašības. Šis process ir piemērots ultrašauru silīcija nitrīda keramikas loksnu un mikro silīcija nitrīda pozicionēšanas adatu apstrādei — tas ir precīzi mazi komponenti. Salīdzinot ar parastajām sakarsēšanas shēmām, šis process prasa mazāk laika, apstrādes ritms ir ātrāks un kopējais silīcija nitrīda komponentu apstrādes cikls var būt ievērojami saīsināts.


 EN