窒化ケイ素セラミックスの原子は、強い共有結合によって結びついており、この無機非金属セラミックスを高密度焼結させることが極めて困難であるという固有の性質をもたらします。製造工程では、1800℃を超える高温環境に耐えるだけでなく、長時間にわたって焼結圧力を維持する必要があります。このような過酷な製造条件は、成形体(グリーンボディ)内部に気孔や亀裂を生じさせやすく、材料の機械的強度および総合的な機能信頼性を直接的に低下させます。この製造上の課題を解決するため、業界ではさまざまな焼結プロセスが開発されてきました。
1. 加圧なし焼結
常圧焼結による窒化ケイ素の製造過程では、材料の緻密化と窒化ケイ素の高温分解反応という二つの現象が競合するという本質的な課題が存在します。この問題は、マグネシウム系添加剤を含む組成系において特に顕著になります。常圧下での生材(グリーンボディ)の緻密化効果を高めるため、業界では、酸化イットリウムと酸化マグネシウムの併用、あるいは酸化イットリウム・酸化アルミニウム・窒化アルミニウムの複合添加を補助焼結成分として採用して窒化ケイ素を製造しています。多数の検証を経て、酸化イットリウム+酸化アルミニウムおよび酸化イットリウム+酸化マグネシウムの2種類の組成が市場における主流選択となっています。ただし、このプロセスは、まだ特殊複合材料分野への広範な適用には至っていません。一方で、適切な加工技術と非破壊検査を組み合わせ、内部欠陥を確実に除去できれば、常圧焼結で製造された窒化ケイ素部品は、高信頼性機器用付属品として十分に活用可能です。
2. 反応焼結(RBSN)
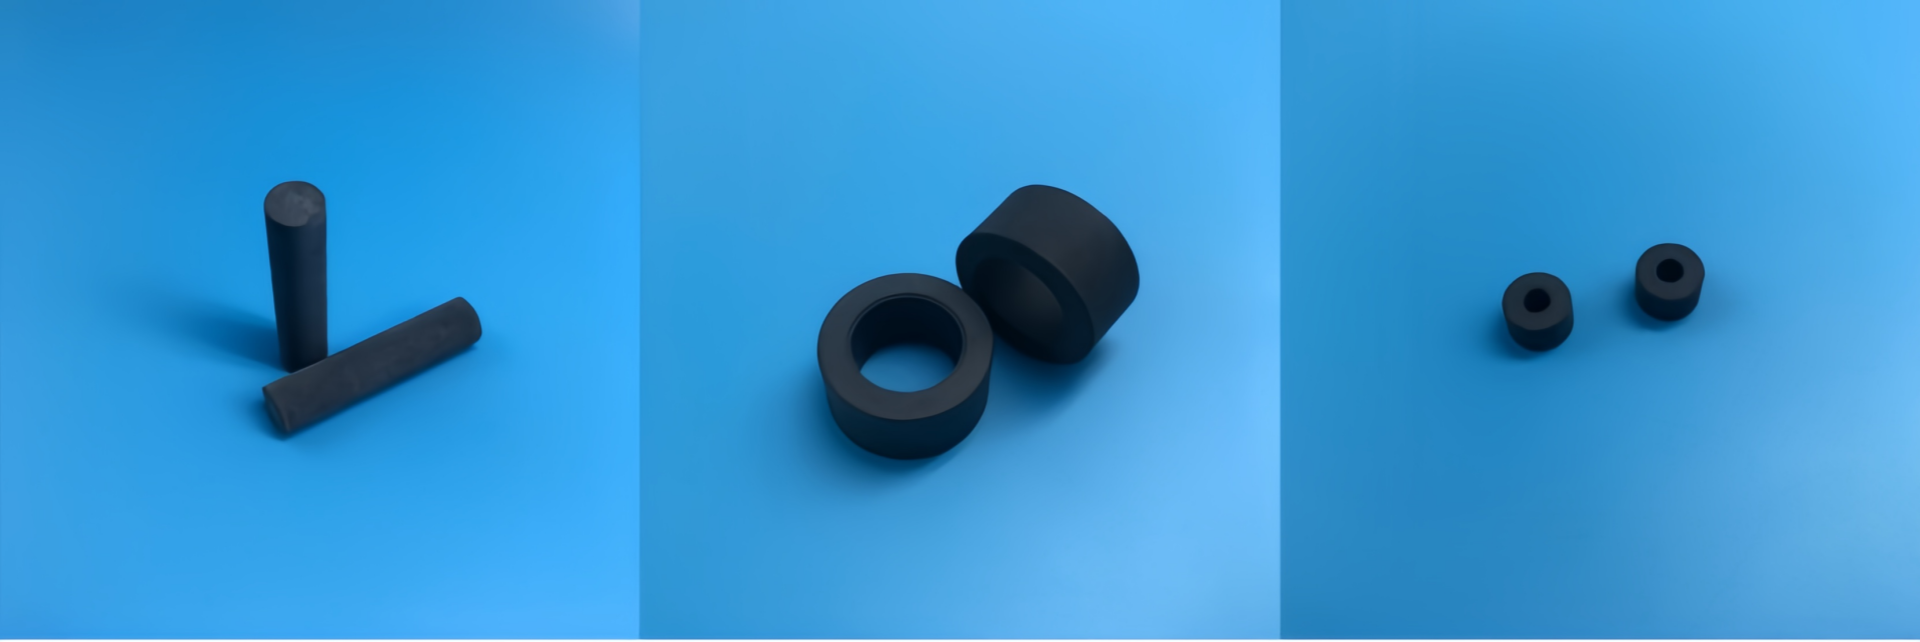
多孔質反応焼結窒化ケイ素の製造は、微粉砕したシリコン粉末を圧縮成形してセラミック生地を作製することから始まります。この生地を窒素またはアンモニア雰囲気中で1000~1450℃の範囲で連続加熱します。この過程でシリコン粉末が窒化反応を起こし、α-Si₃N₄とβ-Si₃N₄からなる混合結晶相が生成されます。この窒化反応により体積が約22%膨張しますが、生地中の粒子間に残された空隙がこの膨張を相殺します。焼結工程では、生地の寸法変化(収縮)はほとんど生じません。この寸法安定性という特長から、特殊形状のセラミックブロックや特殊形状のブッシュ、および椎間板スペーサーの基部などの製造に非常に適しています。焼結後はダイヤモンド工具による追加工を必要としないため、コスト面でも大きなメリットがあります。完成品の気孔率が20~30%と比較的高くても、曲げ強度最大350 MPaを示すなど、優れた機械的特性を維持します。
3. 熱間圧縮焼結(HP)
熱間圧縮焼結プロセスでは、添加剤を一切加えずに窒化ケイ素の予備成形体を高密度化することはできません。そのため、酸化マグネシウムや窒化マグネシウムなどのマグネシウム系材料を焼結助剤として粉体系に混合します。添加剤の最適添加量は、3.3~5.0 wt%の範囲内に制御することが望ましいです。この工程では、予備成形体に23 MPaの機械的圧力を加え、焼結温度を1800±50℃、保持時間を4~18分に設定します。このプロセスにより、相対密度が99.9%を超える高密度セラミック部品が得られ、完成品の曲げ強度は690±20 MPaに達します。極めて高い密度を実現できるため、熱間圧縮焼結プロセスは、窒化ケイ素製ベアリング、窒化ケイ素セラミックロッド、窒化ケイ素耐摩耗ボールなど、機械的性能が厳しく要求される製品の製造に適用可能です。本技術はすでに産業化も実現しています。
4. ガス圧焼結(GPS)
圧力焼結プロセスの主な機能は、高温焼結時に窒化ケイ素が分解しやすいという業界共通の課題を解決することです。このプロセスでは、焼結炉内に高圧の窒素ガスを導入し、高圧保護雰囲気を形成することで、窒化ケイ素の高温分解反応を実質的に逆転・抑制します。これにより、高温緻密化工程中の成形体の構造的完全性と性能の安定性が確保されます。優れた緻密化効果と材料安定性を備えるこのプロセスは、大規模な耐熱窒化ケイ素るつぼや長尺の窒化ケイ素セラミック管をはじめ、その他の高精度・耐熱構造部品の製造が可能です。本プロセスで製造された窒化ケイ素製品は、主流の焼結プロセスで得られる製品とほぼ同等の総合的な性能を有しており、産業応用の可能性が非常に広いと言えます。
5. 硅窒化物を用いた焼結反応(SRBSN)
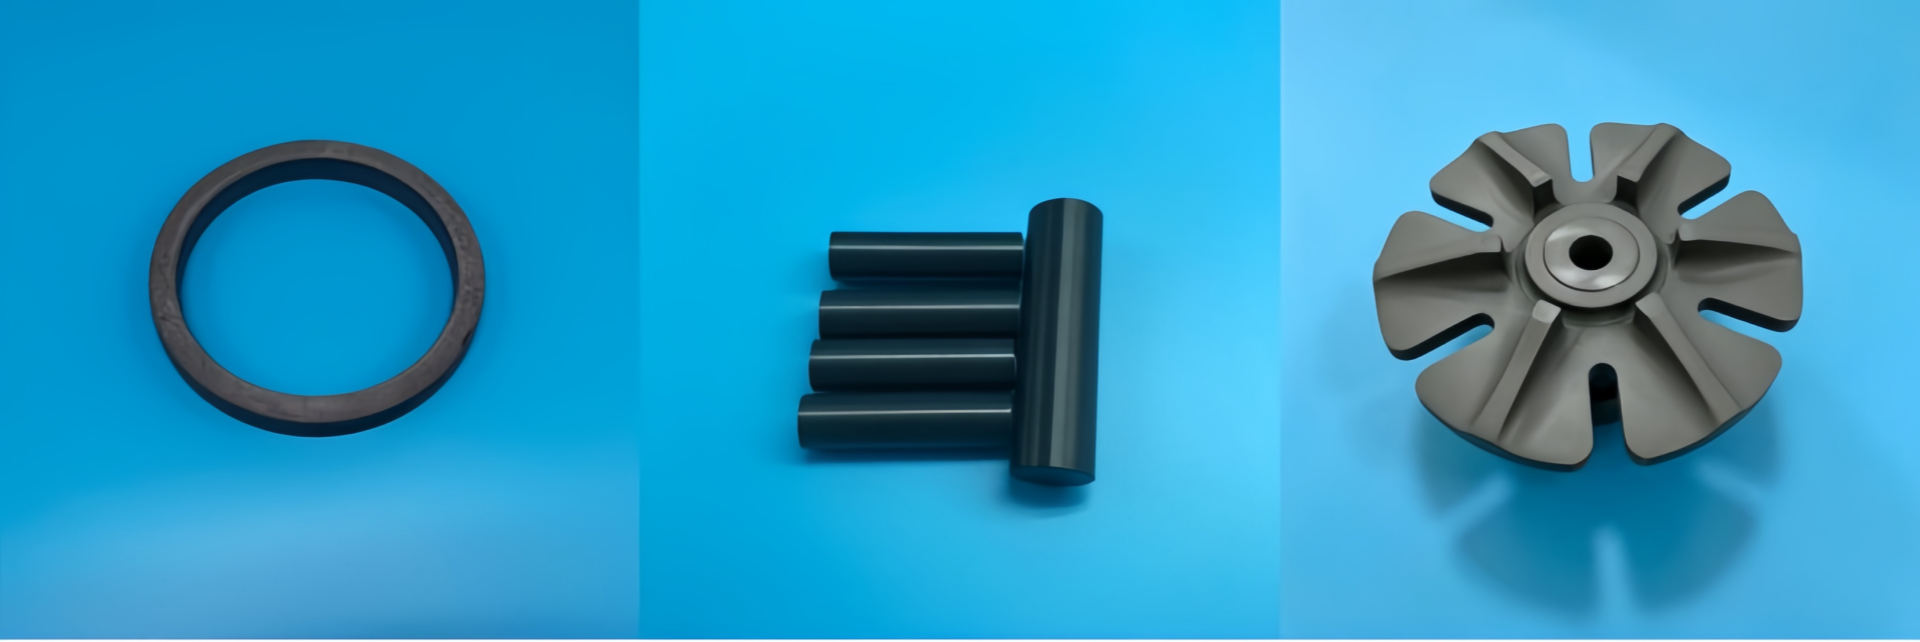
成形体の焼結性を向上させるため、補助焼結成分としてアルミナ、シリカおよび酸化カルシウムをシリコン粉末原料に添加する。全製造工程は2段階の加熱処理に分けられる。まず、水素またはアルゴン・窒素混合雰囲気中で1400℃にて長時間の窒化反応を行い、処理時間は150~300時間とする。窒化が完了した後、高圧焼結環境へ移行し、1700~1950℃で1~2時間保持する。この際、炉内における窒素ガス圧力を0.21~2.1 MPaの範囲に調整する。この工程により、成形体の密度は理論密度の86%以上に達する。さらに、焼結炉内の窒素ガス圧力を10 MPa以上に高めると、密度は理論密度の98%まで向上し、部品の曲げ強度も750 MPaに達する。成形精度が高く、加工コストの制御も容易な本工程は、大型の窒化ケイ素セラミックリングや大口径の窒化ケイ素セラミック板の量産に適している。緻密化処理後のこれらの部品は、市販の高性能窒化ケイ素焼結体と同等の物理的・機械的特性を有している。
6. 放電プラズマ焼結(SPS)
放電プラズマ焼結法は、パルス電流を粉体成形体に直接作用させ、抵抗加熱によって成形体の温度を急速に上昇させるプロセスです。長時間の高温保持を必要とせず、高密度の焼結体を得ることができます。この短期間の高温処理により、結晶粒の連続的な成長が抑制され、異常な相変態が避けられ、材料の微細な微結晶構造が維持されます。その結果、部品はより優れた機械的特性を発現します。本プロセスは、超薄型窒化ケイ素セラミックシートやマイクロサイズの窒化ケイ素定位ピンなど、高精度な小型部品の加工に適しています。従来の焼結手法と比較して、全体の処理時間が短縮され、工程のリズムが速く、窒化ケイ素部品の総合的な製造サイクルを大幅に短縮できます。


 EN