Атомы керамики нитрида кремния связаны друг с другом прочными ковалентными связями — это внутреннее свойство, которое делает данную неорганическую неметаллическую керамику крайне трудной для достижения плотного спекания. В процессе обработки материал должен не только выдерживать высокотемпературную среду свыше 1800 ℃, но и длительное время сохранять давление спекания. Экстремальные условия обработки часто приводят к образованию внутренних пор и трещин в зелёном теле, что напрямую ослабляет механические характеристики материала и снижает общую функциональную надёжность. Для решения этой проблемы изготовления промышленность разработала различные методы спекания.
1. Спекание без давления
При получении нитрида кремния методом спекания при атмосферном давлении возникает ключевое противоречие: процесс уплотнения материала конкурирует с высокотемпературной реакцией разложения нитрида кремния. Эта проблема становится особенно выраженной в составах, содержащих магнийсодержащие добавки. Для повышения эффективности уплотнения прессовок при атмосферных условиях в промышленности применяют оксид иттрия в сочетании с оксидом магния либо комбинацию оксида иттрия, оксида алюминия и нитрида алюминия в качестве вспомогательных компонентов для спекания нитрида кремния. После всесторонней проверки два состава — оксид иттрия + оксид алюминия и оксид иттрия + оксид магния — стали основными вариантами на рынке. Этот процесс пока не получил широкого применения в специализированных областях композитов. Однако при условии совмещения с соответствующими технологиями обработки и неразрушающим контролем для устранения внутренних дефектов компоненты из нитрида кремния, полученные методом спекания при атмосферном давлении, могут использоваться в качестве аксессуаров для оборудования высокой надёжности.
2. Реакционное спекание (RBSN)
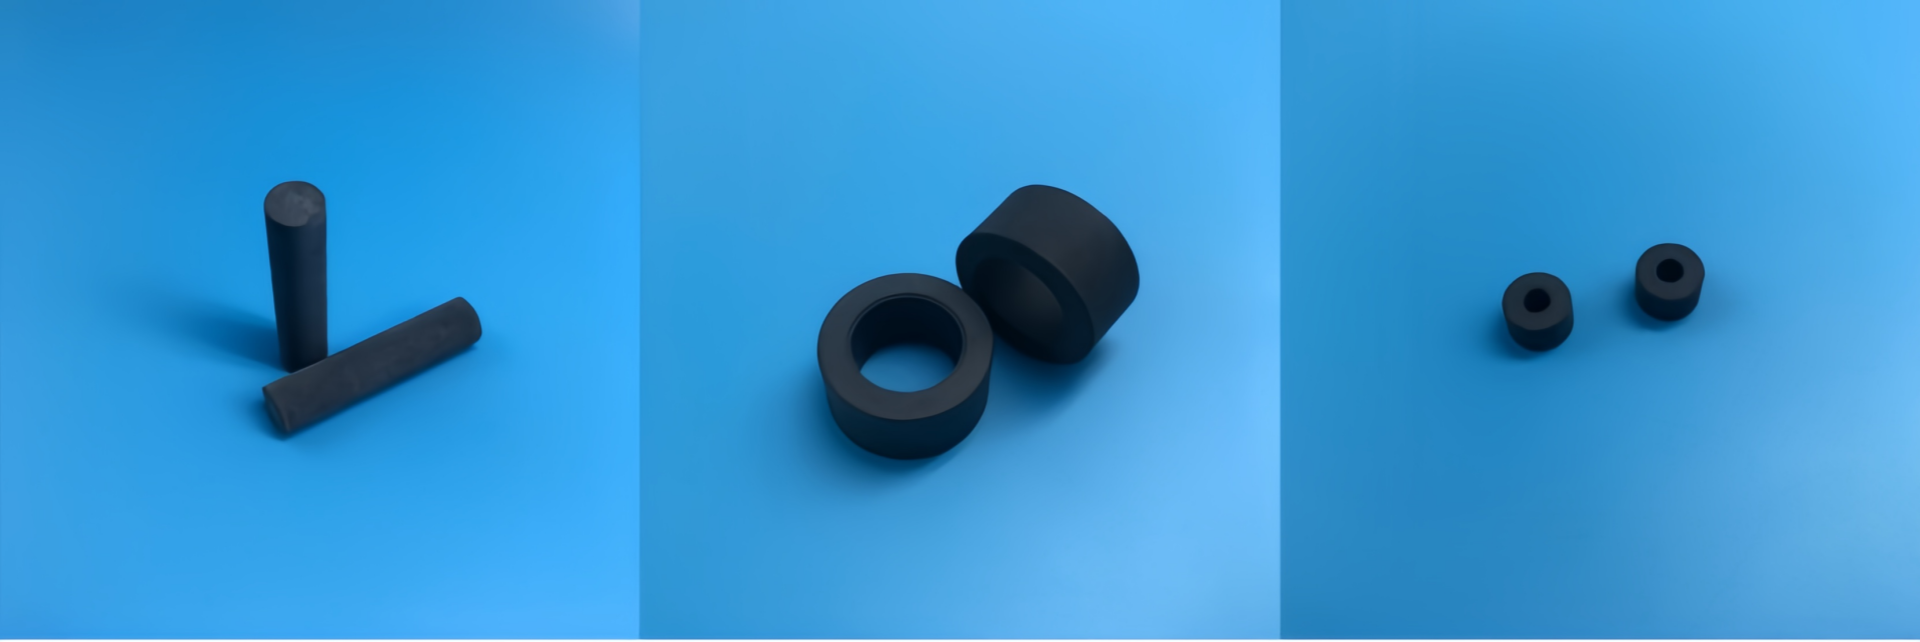
Производство пористого реакционно-спекаемого нитрида кремния начинается с изготовления керамических заготовок из тонкоизмельчённого порошка кремния после прессования. Заготовки помещают в атмосферу азота или аммиака и непрерывно нагревают в диапазоне температур от 1000 до 1450 °C. В ходе этого процесса порошок кремния подвергается нитридованию, в результате чего образуется смешанная кристаллическая фаза, состоящая из α-Si3N4 и β-Si3N4. Данный процесс нитридовании вызывает увеличение объёма примерно на 22 %, однако поры, оставшиеся между частицами заготовки, компенсируют этот эффект расширения. Во время спекания размеры заготовки практически не уменьшаются. Благодаря этой особенности сохранения постоянных размеров данный метод особенно подходит для изготовления керамических блоков сложной формы, втулок сложной формы и оснований межпозвоночных спейсеров. После спекания дальнейшая обработка алмазными инструментами не требуется, что обеспечивает значительные преимущества с точки зрения себестоимости. Даже при сохранении пористости готового изделия на уровне 20–30 % такие компоненты сохраняют превосходные механические свойства, включая предел прочности при изгибе до 350 МПа.
3. Горячее прессование с спеканием (HP)
Процесс спекания с горячим прессованием не позволяет уплотнить заготовку из нитрида кремния без добавления вспомогательных компонентов. Поэтому в порошковую смесь вводят магниевые материалы, такие как оксид магния и нитрид магния, в качестве вспомогательных веществ для спекания. Оптимальное содержание добавок предпочтительно поддерживается в диапазоне 3,3–5,0 мас. %. В ходе обработки на заготовку оказывают механическое давление 23 МПа, температуру спекания устанавливают на уровне 1800±50 °C, а время выдержки составляет от 4 до 18 минут. Данный процесс позволяет получать плотные керамические детали с относительной плотностью выше 99,9 %; предел прочности при изгибе готового изделия достигает 690±20 МПа. Благодаря чрезвычайно высокой плотности процесс спекания с горячим прессованием применяется для изготовления изделий, предъявляющих строгие требования к механическим характеристикам, например, подшипников из нитрида кремния, керамических стержней из нитрида кремния и износостойких шариков из нитрида кремния. Данное решение уже внедрено в промышленное производство.
4. Спекание при газовом давлении (GPS)
Основная функция процесса спекания под давлением заключается в решении отраслевой проблемы лёгкого разложения нитрида кремния при высокотемпературном спекании. Данный процесс достигает этого за счёт подачи азотного газа под высоким давлением в камеру спекания, что создаёт защитную атмосферу высокого давления и эффективно обращает и подавляет реакцию высокотемпературного разложения нитрида кремния, обеспечивая структурную целостность и стабильность эксплуатационных характеристик заготовки в ходе высокотемпературного уплотнения. Благодаря превосходному эффекту уплотнения и стабильности материала процесс спекания под давлением позволяет изготавливать крупногабаритные тигли из нитрида кремния, устойчивые к высоким температурам, а также длинные трубки из керамики на основе нитрида кремния, а также другие высокоточные и термостойкие конструкционные компоненты. Продукция из нитрида кремния, полученная данным методом, обладает совокупными эксплуатационными характеристиками, близкими к характеристикам продукции, производимой по основным промышленным методам спекания, и демонстрирует превосходные комплексные свойства, что открывает широкие перспективы её промышленного применения.
5. Спекание с реакцией с нитридом кремния (SRBSN)
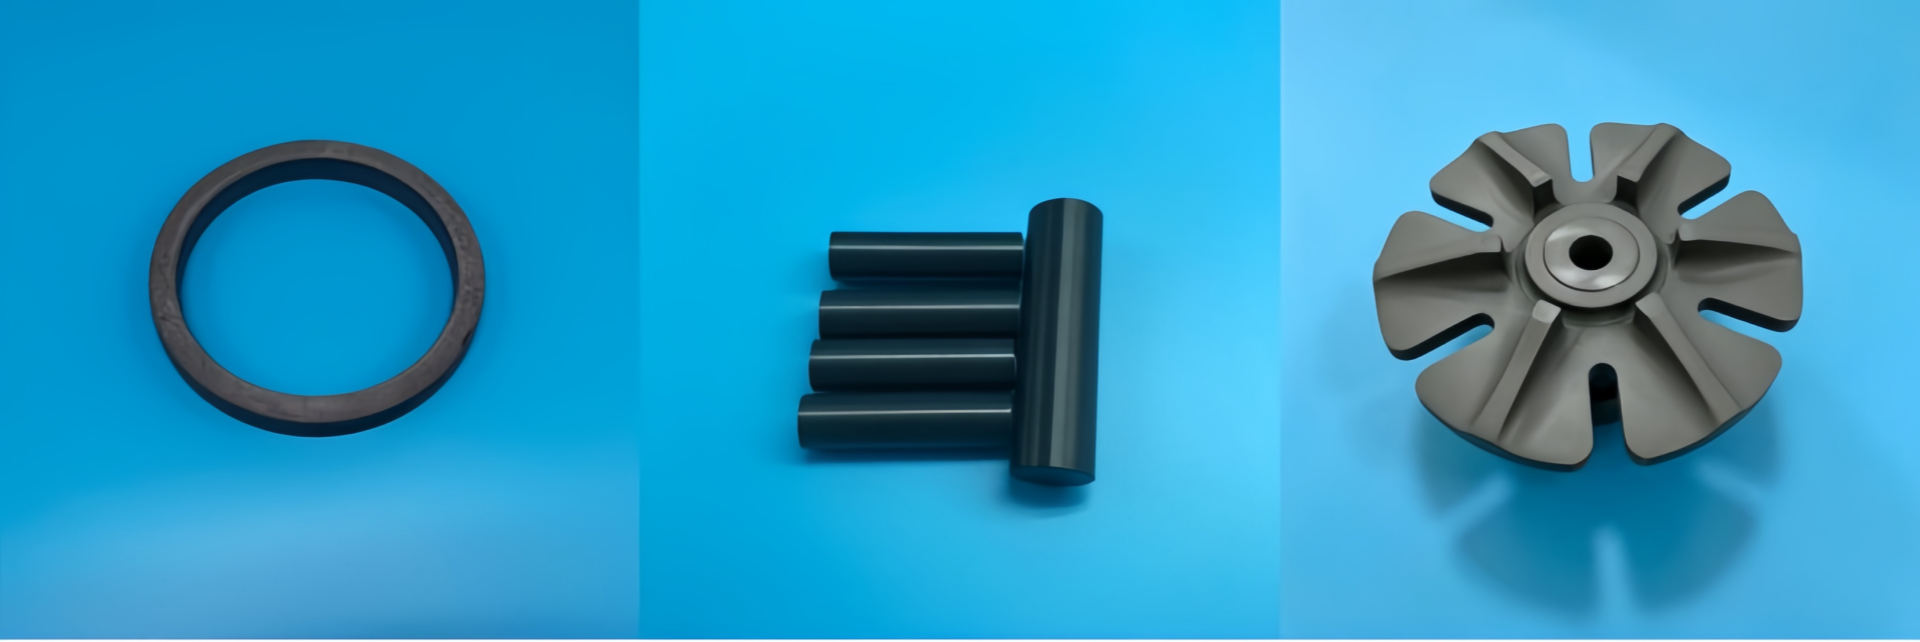
Для улучшения спекания заготовок в исходный порошок кремния добавляют вспомогательные компоненты для спекания — оксид алюминия, оксид кремния и оксид кальция. Весь процесс изготовления состоит из двух стадий нагрева. Во-первых, при температуре 1400 °C в атмосфере, содержащей водород или смесь аргона и азота, проводят длительную нитридацую реакцию в течение 150–300 часов. После завершения нитридации заготовку переносят в среду высокого давления для спекания и выдерживают при температуре от 1700 до 1950 °C в течение 1–2 часов. Давление азота в камере регулируют в диапазоне от 0,21 до 2,1 МПа. Благодаря этому плотность заготовок превышает 86 % от теоретической плотности. Если давление азота внутри камеры спекания дополнительно повысить свыше 10 МПа, плотность заготовок достигает 98 % от теоретического значения, а предел прочности при изгибе компонентов возрастает до 750 МПа. При высокой точности формования и контролируемых производственных затратах данный процесс применим для изготовления тяжёлых керамических колец из нитрида кремния и крупногабаритных керамических пластин из нитрида кремния. После модификации, направленной на повышение плотности, физико-механические свойства этих компонентов соответствуют характеристикам высокопроизводительных промышленных изделий из спечённого нитрида кремния.
6. Плазменное спекание с искровым разрядом (SPS)
Процесс плазменного спекания с искровым разрядом основан на прямом воздействии импульсного тока на порошковый прессовок и использует резистивный нагрев для быстрого повышения температуры прессовка. Он позволяет достичь плотного спекания без необходимости длительного выдерживания при высокой температуре. Этот режим кратковременной высокотемпературной обработки может подавлять непрерывный рост кристаллических зерен, избегать аномальных фазовых превращений, сохранять тонкую микрокристаллическую структуру материала и обеспечивать компонентам более высокие механические свойства. Данный процесс подходит для обработки ультратонких керамических листов из нитрида кремния и миниатюрных установочных штифтов из нитрида кремния, которые представляют собой прецизионные мелкие детали. По сравнению с традиционными схемами спекания весь процесс занимает меньше времени, темп обработки выше и позволяет значительно сократить общий цикл обработки компонентов из нитрида кремния.


 EN
