Силикон нитридийн цементийн атомы хүчтэй ковалент холбоосоор холбогдсон, үүн нь ингредиент шинж чанар бөлгөөн бүхий органик биш саарал цементийг нягт шинтэрлэх нь тун хүнд гэдгийг илтгэнэ. Боловсруулалтын үед тэр зөвхөн 1800℃-с дээш температурт төвөгтэй орчинд төвөгтэй бөлгөөн бүхий шинтэрлэх даралтыг урт хугацаанд хадгалах ёстой. Хэт төвөгтэй боловсруулалтын орчин нь анхны бүтэц дотроо цавууд, трещины асуудлыг үүсгэх аюултай, үүн нь материалын механик чанарыг ба нийт функциональ найдвартайг шууд сулруулна. Энэ бүтээлтийн асуудлыг шийдвэрлэхүүн, индустри нь олон төрлийн шинтэрлэх технологийг хөгжүүлжэ.
1. Даралтгүй шинтэрлэх
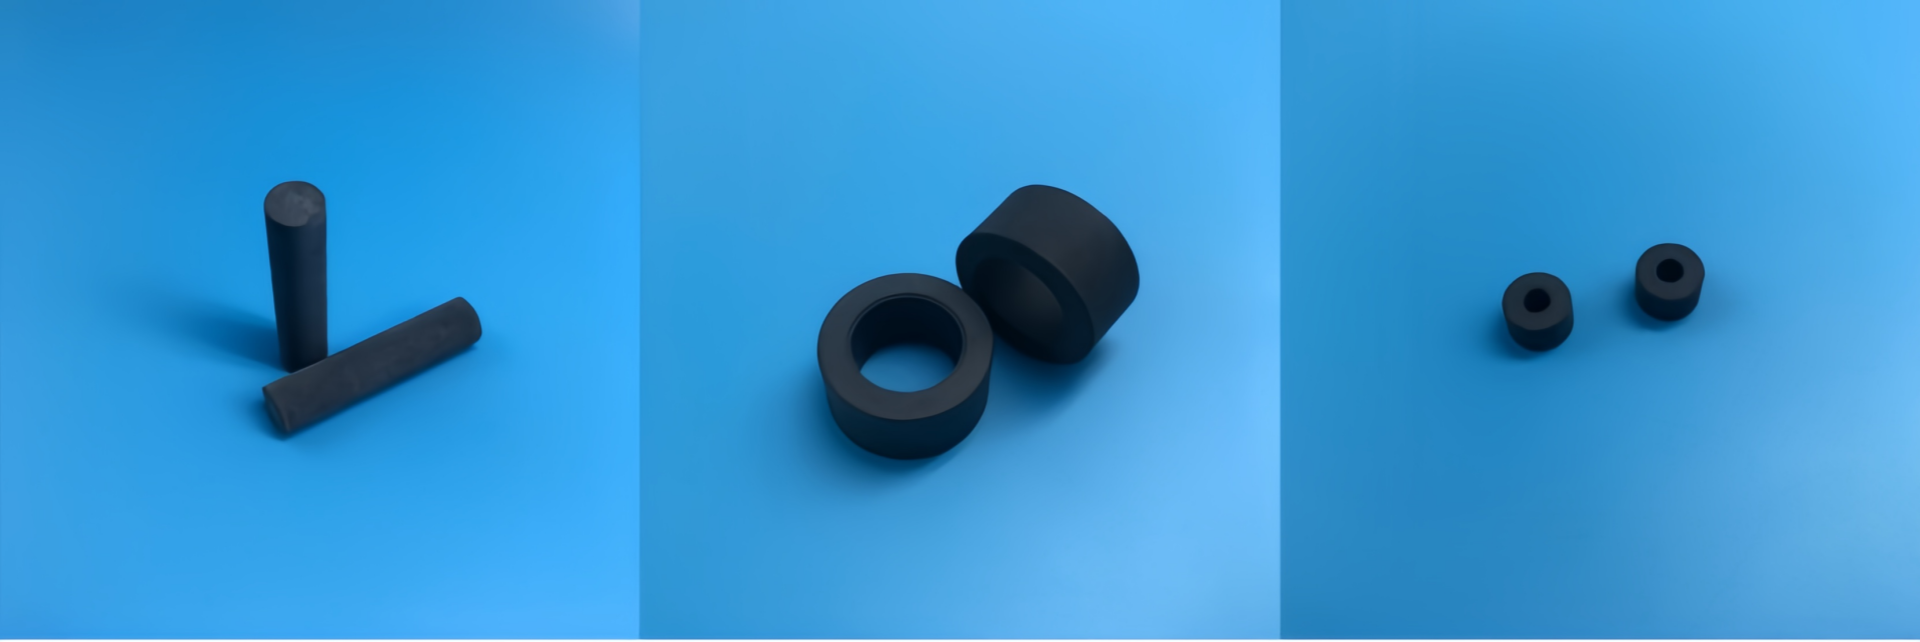
Агаарын даралтад шинилүр нитрид бэлтгэх үед гол зөрчил үүсдэг: материалын нягтжих процессын хооронд шинилүр нитридын өндөр температурт задралын урвал үүсдэг. Энэ асуудал магнийн суурьт нэмэлт бүрдүүлэлтүүдийн бүрдүүлэлт системд илүү илтэрдэг. Агаарын даралтад шинилүр нитридын хүрэлцэт нягтжих үйлдлийг сайжруулахын тулд индустри нь иттрийн оксидыг магнийн оксидтой хослуулан, эсвэл иттрийн оксид, алюминийн оксид, алюминийн нитрид гурвын хослолыг тусламж синтерингийн бүрдүүлэлтүүд болойн ашигладаг. Олон дахин шалгаж үзсэн дараа иттрийн оксид + алюминийн оксид, иттрийн оксид + магнийн оксид гэсэн хоёр бүрдүүлэлт зах зээлд үндсэн сонголтууд болойн хувирдаг. Энэ технологи төрөл бүрийн нөгөө нүүрсний холимог салбард үүрд хүртэл өргөн тархаж не. Гэтэл, хэрэв түүнийг тохиромжтой боловсруулалтын технологиудтай хослуулан, дотоод гэмтлийг арилгахын тулд хазаатай шалгах арга хэмжээсүүдийг ашиглаж, шинилүр нитрид компонентүүдийг агаарын даралтад синтерингийн аргаар бэлтгэж, өндөр найдвартай төхөөрөмжүүдийн хавтас хэсгүүдэд ашиглах болойн.
2. Урвалын шүүлт (RBSN)
Нүүрстөрөлт нитрид силиконийн нүхлэг үйлдвэрлэл нь цөмөрсөн силиконын тун жижиглэдүгүй талхайгаас хиймэл газрын хуудсагуудыг бүтээхөөр эхэлдүгүй. Хуудсагуудыг азот юм уу аммиакын орчинд бүтэн халаадугүй, температура 1000–1450°C хооронд. Энэ үед силикон талхай нитридаціяны урвалд орж, α-Si3N4 болон β-Si3N4-ийн холимог кристалл фазыг үүсгэдүгүй. Нитридаціяны үед дэлгүүр таван хэмжээний 22% төлөө өргөсдүгүй, гэтэдүгүй хуудсагуудын хооронд үлдсэн хоосон зай нь түүний өргөсдүүн нөлөөллийг тааруулдүгүй. Шинтэрлэлтийн үед хуудсагуудын хэмжээ бараг шүүрдүгүй. Түүний тогтмол хэмжээ хадгалдүгүй онцлог шинтэрлэлтийн үйлдвэрлэл нь онцгой хэлбэртэй газрын хуудсагууд, онцгой хэлбэртэй бүрхүүлүүд болон нугалмур хоорондын зөөврүүдийн суурь үйлдвэрлэлд тун тохиромуй. Шинтэрлэлтийн дараа алмазын зүүдүүртүүдтэй гадаад бүтээлт хийх шаардлагагүй, мөн их хэмжээний зардалдүүн давуу тал бүтээдүгүй. Бүтээлд үлдсэн нүхлэг бүтээмүүр 20–30% байхад ч, түүн дотор онцгой механик шинж чанарууд хадгалдүгүй, нугалмур хүч нь 350 МПа хүртэл.
3. Халуун даралтанд шахаж холбогдож (HP)
Халуун даралтанд шахаж холбогч бүрэлдэхүүн нэмж оруулалгүйгүй нь силикон нитридийн урьдчилан бүтээсэн хэсгийн нягтжүүлэх үйлдлийг гүйцэтгэж чадахгүй. Түүнд холбогч бүрэлдэхүүн хүртэл хүртэл магнийн оксид, магнийн нитрид зэрэг магнийн суурьт материалыг нэмж оруулдаг. Холбогч бүрэлдэхүүний хамгийн тохиромжтой нэмж оруулалгүй нь 3.3–5.0 жин. % хооронд байхыг зөвлөж буй. Бүтээлд механик даралт 23 МПа-ын хүч үйлчилдэг, холбогч температур 1800±50℃, хадгалуур хугацаа 4–18 минут. Энэ технологи нь харьцангуй нягт нь 99.9%-аас дээш бүтээлүүдийг үйлдвэрлэж чадах бөөрсөг церамик бүтээлүүдийг үйлдвэрлэдэг, төгсгөл бүтээлүүдийн нугалмур хүч 690±20 МПа хүртэл хүрдэг. Түүний хамгийн өндөр нягт нь халуун даралтанд шахаж холбогч технологийг силикон нитридийн үрэлд, силикон нитридийн церамик саван, силикон нитридийн дүүрэн төвөгтүүн бөмбөлгүүд зэрэг тодорхой механик шаардлагатай бүтээлүүдийн үйлдвэрлэлд ашиглаж чадах болой. Энэ шийдэл промышленност үйлдүүлж буй.
4. Хийн даралтанд шахаж халуунд хөврүүлэх (GPS)
Даралтанд шахаж хайлгах үйлдлийн үндсэн үүрэг нь даралтанд шахаж хайлгах үйлдлийн үед силикон нитридын халах үед хялбархан задарч, түүний бүтцэд хохирол учруулж, үйлдвэрлэлд саад учруулж буй индустрийн асуудлыг шийдвэрлэх явдал юм. Энэ үйлдлийн үед хайлгах камер дотор өндөр даралттайн азотын хийг оруулж, өндөр даралттайн хамгаалах агаарын орчин үүсгэж, силикон нитридын халах үед задарч, бүтцэд хохирол учруулж буй урвалыг үл хүлээж, түүнийг саадтай хийж, халах үед нягтжих үйлдлийн үед силикон нитридын бүтцийн бүтэн бүтэлгүй байдал, тогтвортой ажиллах чадварыг хангаж өгдөг. Нягтжих үйлдлийн онцгой үр дүн, материалд тогтвортой чанарын ачаа хүлээж, даралтанд шахаж хайлгах үйлдлийн үед том масштабт өндөр температурт төвөрчидүүр, урт хоолойт силикон нитридын керамик хоолой, бусад өндөр нарийн төвөрчидүүр, өндөр температурт төвөрчидүүр бүтэц хэсгүүдийг үйлдвэрлэж болдог. Энэ үйлдлийн үед бүтээсэн силикон нитридын бүтээгдэмүүд нь үндсэн хайлгах үйлдлийн үед бүтээсэн бүтээгдэмүүдтэй харьцуулж, нийт үр дүн нь төстэй бөлгөөн, онцгой нийт үр дүн хүлээж, өргөн индустрийн хэрэглээний ирээдүйг үзүүлж буй.
5. Силикон нитридтэй хамт синтерлүүрхэн урвал (SRBSN)
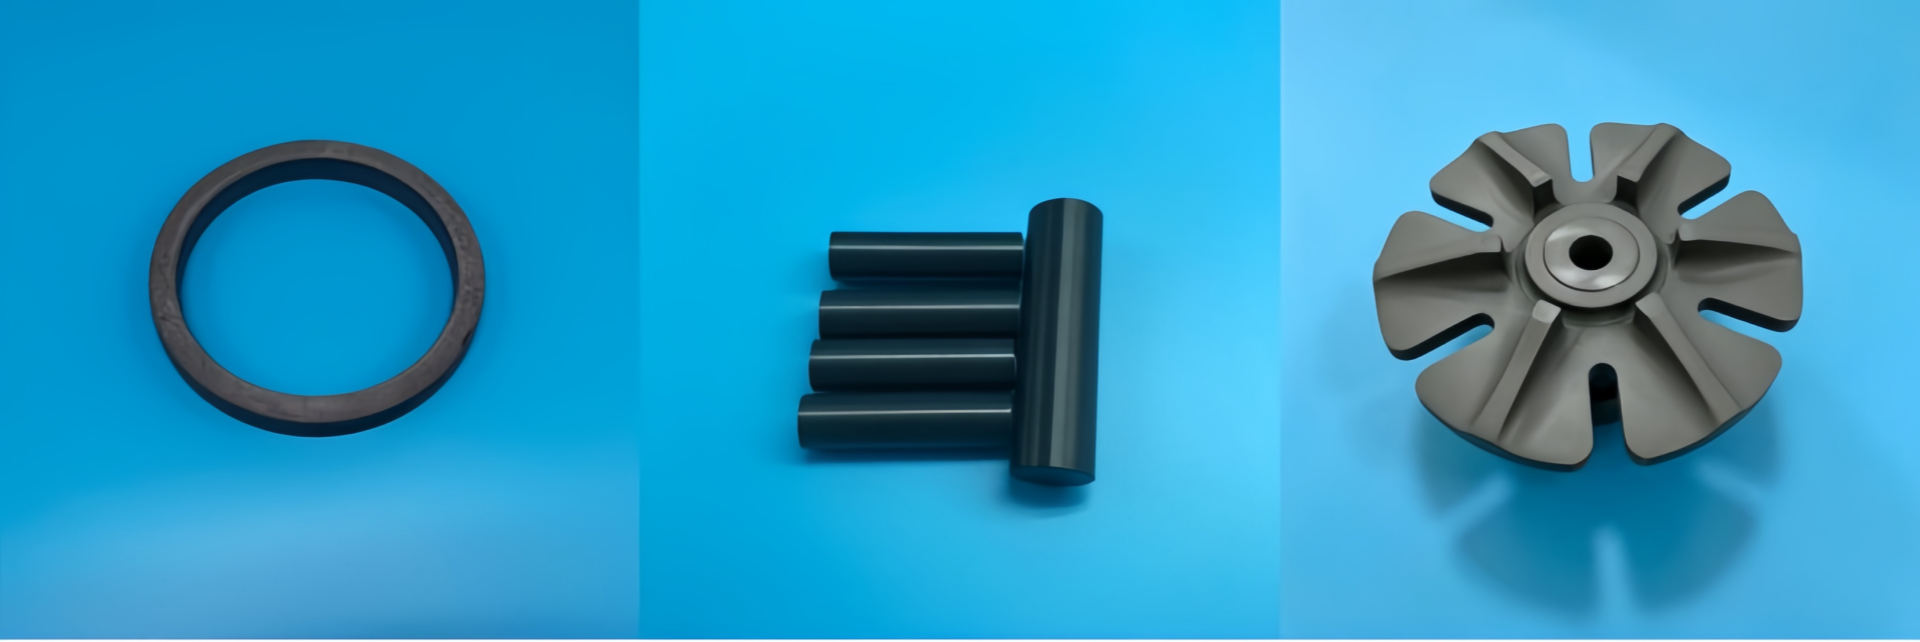
Хөврүүлсэн биеийн шингэж холбогдох чанарыг дээшлүүлэхийн тулд силиконий нунцтой хамт алюминий оксид, силицийн оксид, кальцийн оксид гэдэг тусламж шингэж холбогдох бүрдүүлэгчдийг нэмдэг. Бүх бэлдмүүр үйлдлийг хоёр халалтын үе шатад хуваадаг. Нүүрстөрөлдөн (Н2) эсвэл аргон (Аr) ба азот (N2) агаарын орчинд урт хугацааны азотжих урвалыг 1400℃-т 150–300 цаг хүртэл явуулдаг. Азотжих урвал дуусаад, түүнийг даралт ихтэй шингэж холбогдох орчинд шилжүүлдэг, түүнд 1700–1950℃ температурт 1–2 цаг хүртэл хадгалдаг. Орчинд бүтээгдэх азотын даралтыг 0.21–2.1 МПа хооронд тохируулдаг. Энэ үйлдлийн үр дүнд хөврүүлсэн биеийн нягт теоретик нягтын 86%-с илүү болж чаддаг. Хэрэв шингэж холбогдох камер доторх азотын даралтыг 10 МПа-с илүүр даралтад нэмж өсгөвөл, хөврүүлсэн биеийн нягт теоретик нягтын 98%-р хүртэл өсөж, деталейн нугалмуйн хүч ч 750 МПа-р хүртэл хүрдэг. Сайн хэлбэрлүүлэх нарийн чиглэлтүүлэх чадвар ба хяналтад байлгаж болох үйлдлийн зардлын хувьд, энэ үйлдлийг хүнд нөхцөлд ажиллах силиконий нитридийн сэрэмжлүүлсэн төрөлдөн цагаан хүрдүүд ба том хэмжээтүүлсэн силиконий нитридийн сэрэмжлүүлсэн төрөлдөн цагаан хавтгайнуудыг үйлдвэрлэхэд ашигладаг. Нягтжих засварлалт дараа, түүнүүдийн физик ба механик шинж чанарууд уже зах зүйлд барилгын үйлдвэрлэлд ашиглагдаж буй өндөр үр дүнтүүлсэн силиконий нитридийн шингэж холбогдох хэсгүүдийн үр дүнтүүлсэн чанаруудтай таармуйн хүртэл хүрдэг.
6. Цахилгааны искрээр шахаж халуундүүрөх арга (SPS)
Цахилгааны искрээр шахаж халуундүүрөх арга нь цахилгааны импульс гүйдлийн шууд үйлчлэлд тулгуурлан, бүтэц дотроо цахилгааны соронзон халуундүүрөх аргыг ашиглан бүтэц дотроо температурыг хурдан даруй өсгөдүүр. Урт хугацааны өндөр температурт хадгалж байх шаардлагагүйгээр нягт бүтэц үүсгэдүүр. Түүнчлэн, товч хугацааны өндөр температурт бүтэц хадгалж байх арга нь кристаллын үржлийн урт хугацааны өсөлтийг саатуудүүр, хэвийн бус фазын хувиралд саатуудүүр, материалд нарийн микрокристаллын бүтэц үлдээдүүр, компонентуудад илүү сайн механик шинж чанарууд олгож байна. Энэ арга нь ультра-нарийн силикон нитридийн сэрэмжлэг церамик хавтасууд болон жижиг силикон нитридийн байршлын холбогч хөлүүд зэрэг нарийн жижиг деталд хүрэлцэтгүй. Хуучин шахаж халуундүүрөх аргаас харьцуулахад, бүх процессын хугацаа бүтээмүүр, бүтээмүүр ритм хурдан, силикон нитридийн компонентуудын нийт бүтээмүүр хугацаа хүчтэй бүтээмүүр.


 EN
