Atomerne i siliciumnitridkeramik er bundet sammen af stærke kovalente bindinger, hvilket er en indbygget egenskab, der gør denne uorganiske, ikke-metalliske keramik meget svær at opnå tæt sintering med. Under behandlingen skal den ikke kun klare en højtemperaturmiljø på over 1800 ℃, men den skal også opretholde sinteringstryk i længere tid. Det ekstreme behandlingsmiljø kan nemt føre til indre porer og revner i den grønne masse, hvilket direkte svækker materialets mekaniske egenskaber og samlet funktionspålidelighed. For at løse dette fremstillingsproblem har branchen udviklet forskellige sinteringsprocesser.
1. Sintering uden tryk
Under forberedelsen af siliciumnitrid via sintring ved atmosfærisk tryk opstår en kernekontradiktion: Materialdensificeringsprocessen konkurrerer med den højtempererede nedbrydningsreaktion af siliciumnitrid. Dette problem bliver mere udtalt i sammensætningssystemer, der indeholder magnesiumbaserede tilsætningsstoffer. For at forbedre densificeringseffekten af den grønne masse under atmosfæriske betingelser anvender industrien ofte yttriumoxid i kombination med magnesiumoxid eller yttriumoxid, aluminiumoxid og aluminiumnitrid i kombination som hjælpe-sintringskomponenter til fremstilling af siliciumnitrid. Efter omfattende verifikation er de to sammensætninger – yttriumoxid + aluminiumoxid og yttriumoxid + magnesiumoxid – blevet de dominerende valg på markedet. Denne proces er endnu ikke bredt anvendt inden for specialiserede kompositområder. Dog kan siliciumnitridkomponenter fremstillet ved sintring ved atmosfærisk tryk anvendes til tilbehør til udstyr med høj pålidelighed, så længe de kombineres med passende bearbejdningsteknikker og ikke-destruktiv prøvning til eliminering af interne fejl.
2. Reaktionssintering (RBSN)
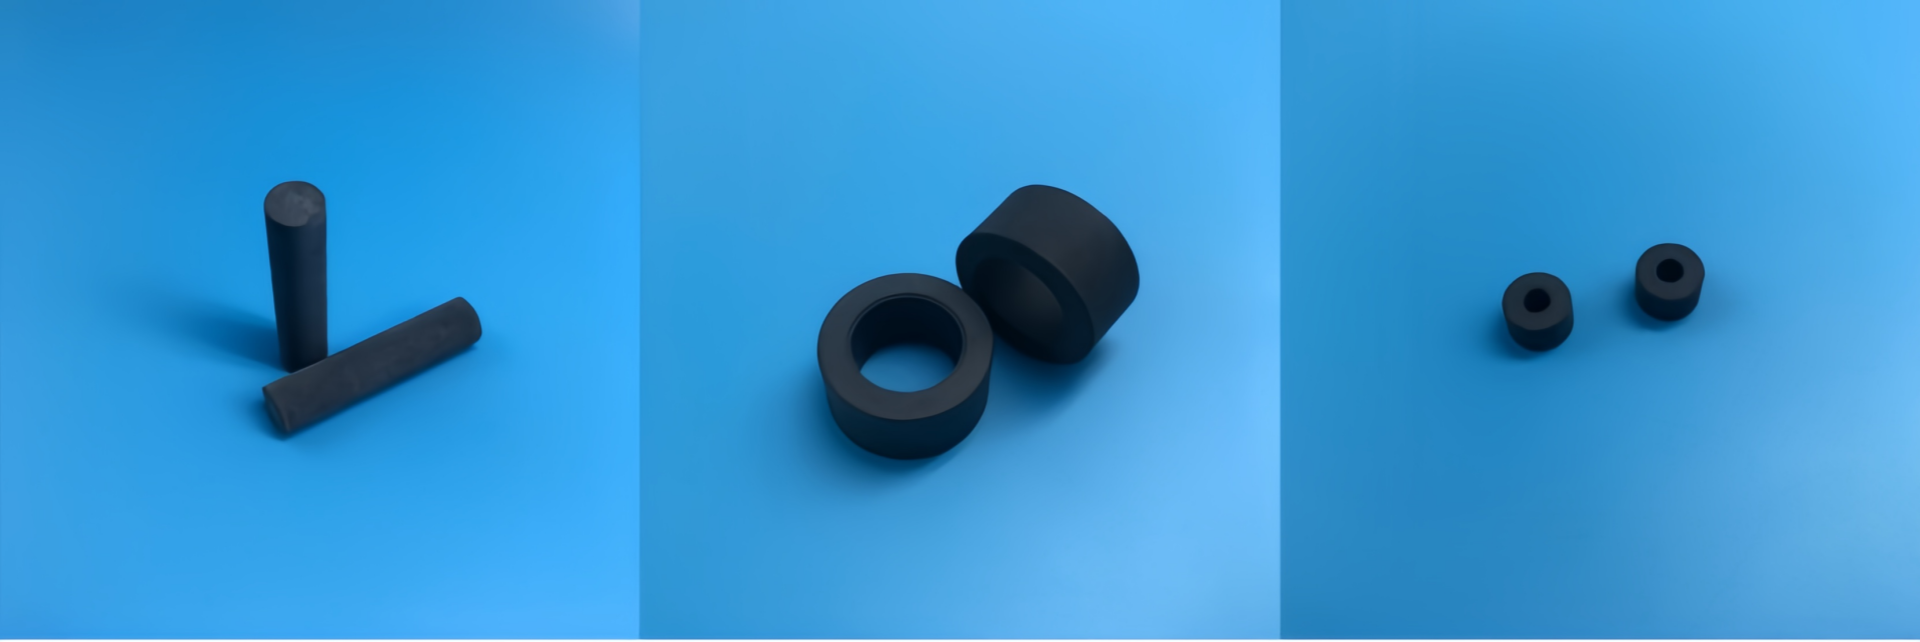
Produktionen af porøst reaktions-sinteret siliciumnitrid starter med fremstillingen af keramiske blanker fra fint malet siliciumpulver efter kompression. Blankerne placeres i en atmosfære af kvælstof eller ammoniak og opvarmes kontinuerligt ved en temperatur på 1000–1450 °C. Under denne proces gennemgår siliciumpulveret en nitridationsreaktion, hvilket resulterer i en blandede krystalstruktur bestående af α-Si3N4 og β-Si3N4. Denne nitridationsproces medfører en volumenudvidelse på ca. 22 %, men de tomrum, der forbliver mellem partiklerne i blanken, kan modvirke denne udvidelse. Under sinterprocessen oplever blankens størrelse næsten ingen krympningsdeformation. På grund af denne egenskab ved at bevare en konstant størrelse er denne proces yderst velegnet til fremstilling af keramiske blokke med specielle former, buksede med specielle former samt baser til intervertebrale spacers. Efter sintering er der ingen yderligere bearbejdning med diamantværktøjer nødvendig, hvilket giver betydelige omkostningsfordele. Selv hvis porøsiteten i det færdige produkt forbliver på 20–30 %, bibeholder disse komponenter fremragende mekaniske egenskaber med en bøjningsstyrke på op til 350 MPa.
3. Varmpresningssintering (HP)
Procesen med varm-press-sintering kan ikke tætte siliciumnitrid-præformen uden tilsætning af additiver. Derfor blandes magnesiumbaserede materialer såsom magnesiumoxid og magnesiumnitrid i pulverblandingen som sinterhjælpemidler. Den optimale tilsætningsmængde af additiverne bør foretrækkes inden for intervallet 3,3–5,0 vægtprocent. Under behandlingen påføres præformen en mekanisk trykbelastning på 23 MPa, og sinteringstemperaturen indstilles til 1800 ± 50 °C med en holdtid på 4–18 minutter. Denne proces kan fremstille tætte keramiske dele med en relativ densitet på over 99,9 %, og den færdige produkts bøjningsstyrke kan nå 690 ± 20 MPa. På grund af den yderst høje densitet kan varm-press-sinteringsprocessen anvendes til fremstilling af produkter med strenge krav til mekanisk ydelse, såsom siliciumnitrid-lager, siliciumnitrid-keramiske stænger og siliciumnitrid-slidfaste kugler. Denne løsning er også implementeret i industriproduktion.
4. Gasspændings-sintering (GPS)
Kernfunktionen for tryksinteringsprocessen er at løse brancheproblemet med let nedbrydning af siliciumnitrid under højtemperatursintering. Denne proces opnås ved at indføre kvælstofgas under højt tryk i sinteringskammeret, hvilket skaber en beskyttende atmosfære med højt tryk, der effektivt omvender og hæmmer den højtempererede nedbrydningsreaktion af siliciumnitrid og sikrer præformens strukturelle integritet samt stabile egenskaber under processen med højtemperaturtætning. Med en fremragende tætningsvirkning og materialestabilitet kan tryksinteringsprocessen fremstille store, højtemperaturbestandige siliciumnitridkrusibler og lange rørformede siliciumnitridkeramiske rør samt andre præcisionskomponenter med høj temperaturbestandighed. Siliciumnitridprodukterne, der fremstilles ved denne proces, har en samlet ydeevne, der er meget lig de produkter, der fremstilles ved almindelige sinteringsprocesser, og de har fremragende samlede egenskaber, hvilket giver bred industrielle anvendelsesmuligheder.
5. Sinterreaktion kombineret med siliciumnitrid (SRBSN)
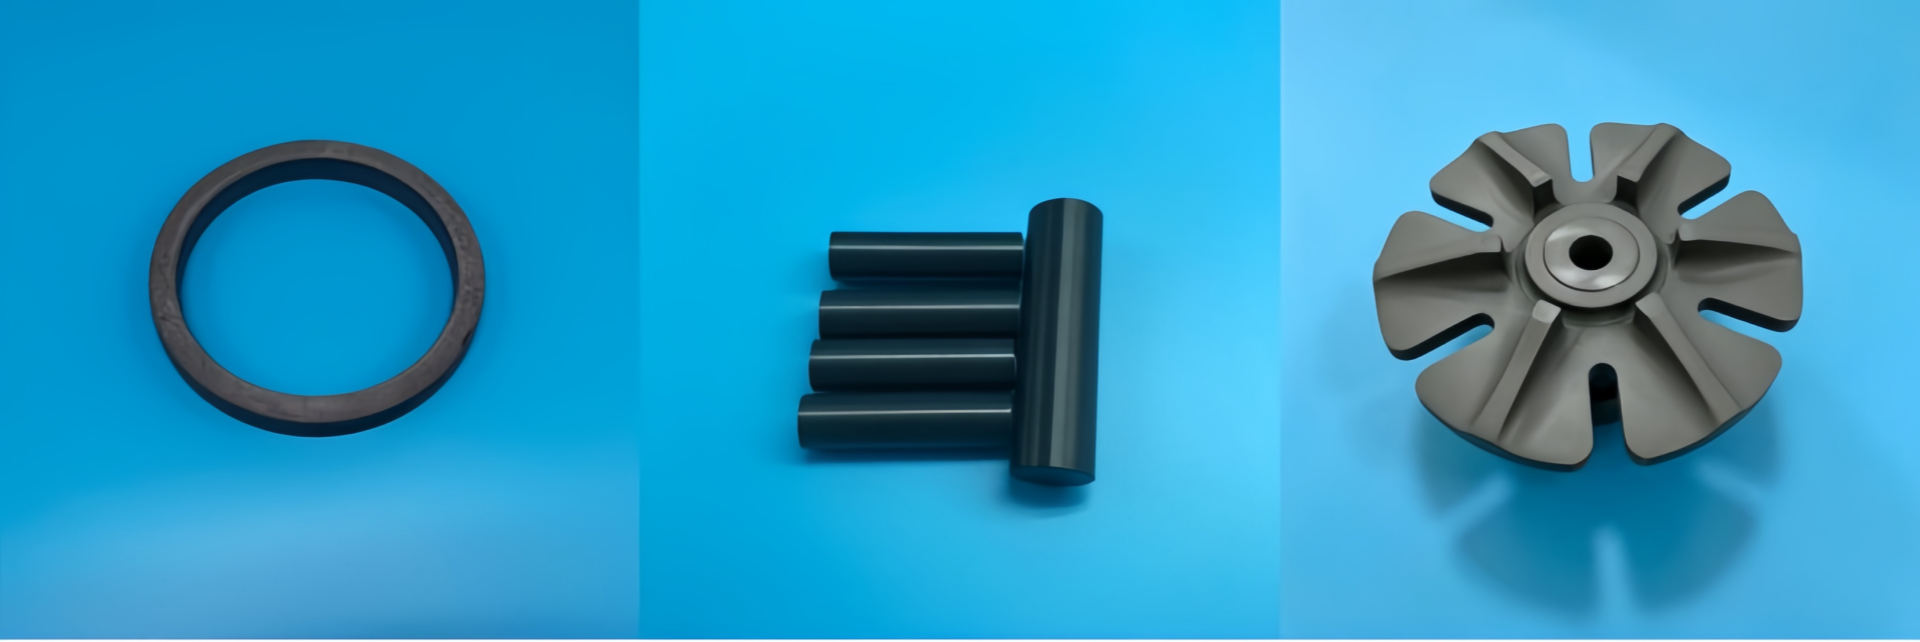
For at forbedre sintringens adfærd hos de grønne legemer tilføjes aluminiumoxid, kiseldioxid og calciumoxid – som er hjælpekomponenter til sintring – til råmaterialet af siliciumpulver. Hele fremstillingsprocessen opdeles i to opvarmningsfaser. Først udføres en langvarig nitridationsreaktion ved 1400 °C i en atmosfære bestående af brint eller argon og kvælstof; processen varer 150–300 timer. Når nitridationen er fuldført, overføres materialet til en højtrykssintringsmiljø, hvor det holdes ved en temperatur på 1700–1950 °C i 1–2 timer. Trykket af kvælstofgas i miljøet justeres til at ligge inden for intervallet 0,21–2,1 MPa. Ved denne proces kan tætheden af de grønne legemer overstige 86 % af den teoretiske tæthed. Hvis trykket af kvælstofgas i sintringskammeret yderligere øges til over 10 MPa, kan tætheden af de grønne legemer stige til 98 % af den teoretiske værdi, og bøjningsstyrken af komponenterne kan også nå 750 MPa. Med god formningspræcision og kontrollerbare fremstillingsomkostninger kan denne proces anvendes til fremstilling af tunge siliciumnitridkeramiske ringe og store siliciumnitridkeramiske plader. Efter densificeringsmodifikation har de fysiske og mekaniske egenskaber af disse komponenter allerede nået samme niveau som ydeevnen for højtydende siliciumnitridsintrerede dele på markedet.
6. Udladningsplasma-sintering (SPS)
Udladningsplasma-sinteringsprocessen bygger på den direkte virkning af pulserende strøm på pulverkompressen og bruger modstandsvarme til hurtigt at øge kompressens temperatur. Den kan opnå tæt fastgørelse uden behov for længerevarende højtemperaturholdning. Denne kortvarige højtemperaturbehandlingsmetode kan hæmme den vedvarende vækst af krystalkorn, undgå unormal faseomdannelse, bevare materialets fine mikrokrystallinske struktur og gøre det muligt for komponenter at opnå bedre mekaniske egenskaber. Denne proces er velegnet til behandling af ultra-tynne siliciumnitridkeramiske plader og miniaturiserede siliciumnitridpositioneringsstifter, som er præcisionslilledele. I forhold til konventionelle sinteringsmetoder tager hele processen mindre tid, behandlingsrhytmen er hurtigere, og den kan betydeligt forkorte den samlede bearbejdningstid for siliciumnitridkomponenter.


 EN