Атоми кераміки нітриду кремнію зв’язані між собою міцними ковалентними зв’язками — це властивість, притаманна матеріалу за своєю природою й робить цю неорганічну неметалеву кераміку надзвичайно важкою для досягнення щільного спікання. Під час обробки матеріал повинен не лише витримувати високотемпературне середовище понад 1800 ℃, а й тривалий час зберігати тиск під час спікання. Екстремальні умови обробки часто призводять до утворення внутрішніх пор і тріщин у «зеленому» тілі, що безпосередньо знижує механічні характеристики матеріалу та загальну функціональну надійність. Щоб вирішити цю проблему виготовлення, у галузі розроблено різні технології спікання.
1. Спікання без тиску
Під час підготовки нітриду кремнію методом спікання за атмосферного тиску виникає ключове протиріччя: процес ущільнення матеріалу конкурує з високотемпературною реакцією розкладання нітриду кремнію. Ця проблема стає ще більш вираженою в системах складу, що містять добавки на основі магнію. Щоб покращити ефект ущільнення прес-заготовки за атмосферних умов, у промисловості використовують оксид ітрію разом з оксидом магнію або ж комбінацію оксиду ітрію, оксиду алюмінію та нітриду алюмінію як допоміжні компоненти для спікання нітриду кремнію. Після широкого експериментального підтвердження дві формули — оксид ітрію + оксид алюмінію та оксид ітрію + оксид магнію — стали домінуючими в ринковій практиці. Цей процес ще не отримав широкого застосування в спеціалізованих галузях композитів. Однак, якщо поєднати його з відповідними технологіями обробки та неруйнівним контролем для усунення внутрішніх дефектів, компоненти з нітриду кремнію, отримані методом спікання за атмосферного тиску, можна використовувати як аксесуари для обладнання з високою надійністю.
2. Реакційне спікання (RBSN)
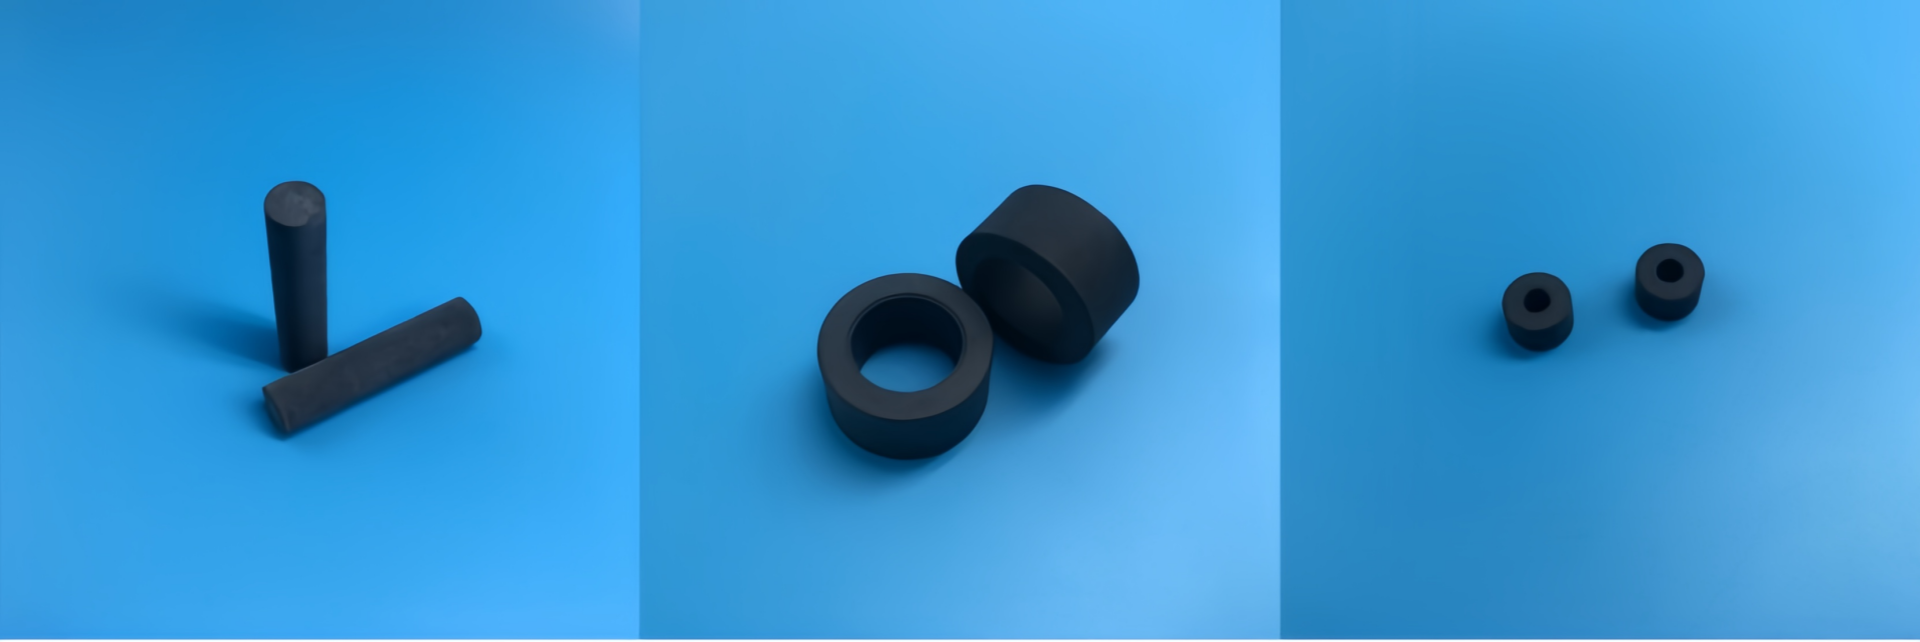
Виробництво пористого реакційно-спеченої кремнійнітриду починається з підготовки керамічних заготовок із дрібно подрібненого кремнієвого порошку після стиснення. Заготовки поміщають у атмосферу азоту або аміаку й постійно нагрівають у температурному діапазоні 1000–1450 °C. Під час цього процесу кремнієвий порошок піддається нітруванню, у результаті чого утворюється змішана кристалічна фаза, що складається з α-Si3N4 та β-Si3N4. Цей процес нітрування призводить до об’ємного розширення приблизно на 22 %, однак порожнини між частинками заготовки можуть компенсувати цей ефект розширення. Під час спікання розміри заготовки майже не зазнають усадкової деформації. Завдяки цій особливості збереження постійних розмірів цей процес надзвичайно придатний для виготовлення керамічних блоків спеціальної форми, втулок спеціальної форми та основи міжхребцевих спейсерів. Після спікання подальша механічна обробка алмазним інструментом не потрібна, що забезпечує значні переваги у вартості. Навіть якщо пористість готового виробу залишається на рівні 20–30 %, такі компоненти зберігають відмінні механічні властивості, з межею міцності на згин до 350 МПа.
3. Гаряче пресування зі спіканням (HP)
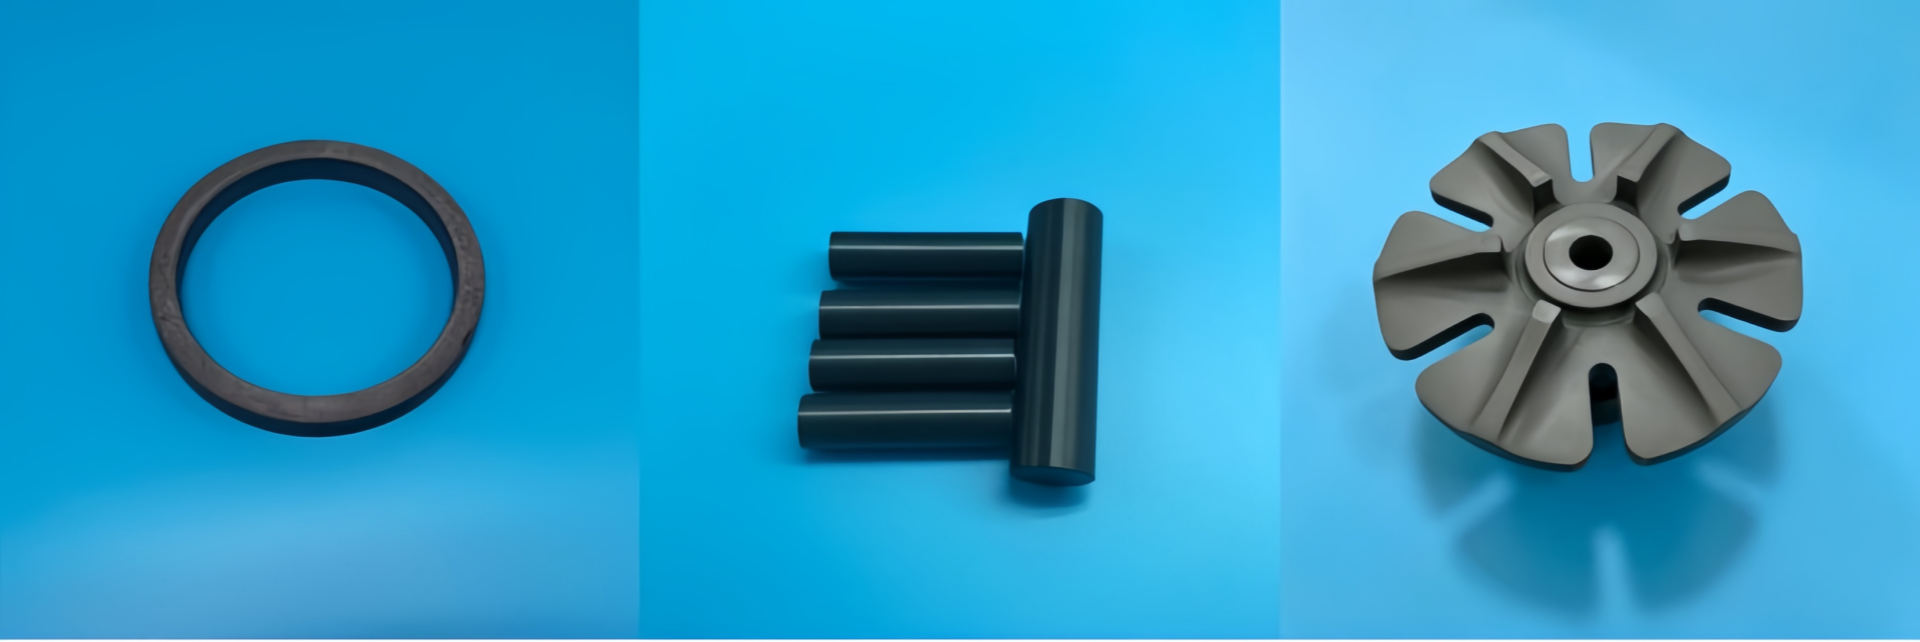
Процес гарячого пресування та спікання не дозволяє ущільнити передформу з нітриду кремнію без додавання будь-яких добавок. Тому до порошкової системи вводять матеріали на основі магнію, такі як оксид магнію та нітрид магнію, як допоміжні речовини для спікання. Оптимальну кількість добавок бажано підтримувати в межах 3,3–5,0 мас. %. Під час обробки до передформи прикладають механічний тиск 23 МПа, а температуру спікання встановлюють на рівні 1800±50 °C із тривалістю витримки 4–18 хвилин. Цей процес дозволяє отримувати щільні керамічні вироби з відносною щільністю понад 99,9 %, а межа міцності на згин готового виробу досягає 690±20 МПа. Завдяки надзвичайно високій щільності процес гарячого пресування та спікання застосовують для виготовлення виробів із жорсткими вимогами до механічних характеристик, наприклад, підшипників із нітриду кремнію, керамічних стрижнів із нітриду кремнію та зносостійких кульок із нітриду кремнію. Це рішення також було реалізовано в промислових масштабах.
4. Спікання при газовому тиску (GPS)
Основна функція процесу спікання під тиском — вирішити галузеву проблему легкої розкладаності нітриду кремнію під час високотемпературного спікання. Цього досягають шляхом введення азотного газу під високим тиском у камеру спікання, що створює захисну атмосферу високого тиску й ефективно звертає та пригнічує реакцію високотемпературного розкладання нітриду кремнію, забезпечуючи цілісність структури та стабільність роботи заготовки під час високотемпературного ущільнення. Завдяки чудовому ефекту ущільнення та стабільності матеріалу процес спікання під тиском дозволяє виготовляти великогабаритні високотемпературостійкі тиглі з нітриду кремнію та довгі керамічні труби з нітриду кремнію, а також інші високоточні й високотемпературостійкі конструктивні компоненти. Продукти з нітриду кремнію, отримані цим процесом, мають загальні характеристики, дуже близькі до характеристик продуктів, виготовлених за допомогою поширених методів спікання, а також відмінні комплексні властивості, що відкриває широкі перспективи їхнього промислового застосування.
5. Спікання з нітридом кремнію (SRBSN)
Для покращення спікання зелених тіл до вихідного порошку кремнію додають оксид алюмінію, оксид кремнію та оксид кальцію — допоміжні компоненти для спікання. Увесь процес підготовки поділено на два етапи нагрівання. По-перше, у середовищі, що містить водень або аргон і азот, проводять тривалу нітрувацію при 1400 ℃ протягом 150–300 годин. Після завершення нітрувації матеріал переносять у середовище високотискового спікання й витримують при температурі 1700–1950 ℃ протягом 1–2 годин. Тиск азоту в середовищі регулюють у межах 0,21–2,1 МПа. За цього процесу щільність зелених тіл перевищує 86 % теоретичної щільності. Якщо тиск азоту всередині печі для спікання підвищити понад 10 МПа, щільність зелених тіл зросте до 98 % теоретичної величини, а межа міцності при згині компонентів досягне 750 МПа. Завдяки високій точності формування й контрольованим витратам на обробку цей процес придатний для виробництва важковантажних керамічних кілець із нітриду кремнію та великих керамічних пластин із нітриду кремнію. Після модифікації щільності фізичні й механічні властивості цих компонентів вже відповідають характеристикам високоефективних комерційних виробів із нітриду кремнію.
6.Розрядне плазмове спікання (SPS)
Процес розрядного плазмового спікання ґрунтується на безпосередній дії імпульсного струму на порошкову заготовку та використовує резистивний нагрів для швидкого підвищення температури заготовки. Він може досягти щільної консолідації без необхідності тривалого утримання при високій температурі. Цей режим обробки короткочасною високою температурою може пригнічувати безперервний ріст кристалічних зерен, уникати абнормальної фазової трансформації, зберігати тонку мікрокристалічну структуру матеріалу та дозволяти компонентам отримувати кращі механічні властивості. Цей процес підходить для обробки ультратонких керамічних листів з нітриду кремнію та мініатюрних позиціонуючих шпильок з нітриду кремнію, які є прецизійними малими деталями. Порівняно з традиційними схемами спікання весь процес займає менше часу, ритм обробки швидший, і він може значно скоротити загальний цикл обробки компонентів з нітриду кремнію.


 EN
