Silicio nitrido keramikos atomai susiję stipriomis kovalentinėmis ryšiais, todėl ši neorganinė netoli metalinė keramika yra labai sunkiai suspaudžiama. Perdirbant reikia ne tik ištverti aukštą temperatūrą – virš 1800 ℃, bet ir ilgą laiką palaikyti sinteravimo slėgį. Šis ekstremalus perdirbimo režimas dažnai sukelia vidinių porų ir įtrūkimų problemas žaliame kūne, dėl ko tiesiogiai silpnėja medžiagos mechaniniai rodikliai ir bendroji veikimo patikimumo charakteristika. Šiai paruošimo problemai išspręsti pramonė sukūrė įvairius skirtingus sinteravimo procesus.
1. Be slėgio sinteravimas
Paruošiant silicio nitridą atmosferos slėgio sinteravimo būdu kyla pagrindinis prieštaravimas: medžiagos tankinimo procesas varžo silicio nitrido aukštoje temperatūroje vykstantį skilimo reakciją. Ši problema dar labiau išryškėja formulavimo sistemoje, kurioje naudojami magnio pagrindu paremti priedai. Norint pagerinti žaliųjų gaminių tankinimą esant atmosferos sąlygoms, pramonė naudoja itrio oksidą kartu su magnio oksidu arba itrio oksidą, aliuminio oksidą ir aliuminio nitridą kaip papildomus sinteravimo komponentus silicio nitridui paruošti. Po išsamios patvirtinamosios analizės itrio oksido + aliuminio oksido bei itrio oksido + magnio oksido formulės tapo rinkos pagrindiniais pasirinkimais. Šis procesas kol kas dar nebuvo plačiai taikomas specializuotose kompozitų srityse. Tačiau jei jis derinamas su tinkamomis apdorojimo technologijomis ir beardomaisiais bandymais, siekiant pašalinti vidines defektas, atmosferos slėgio sinteravimu pagaminti silicio nitrido komponentai gali būti naudojami aukštos patikimumo įrangos priedams.
2. Reakcinis kaitinimas (RBSN)
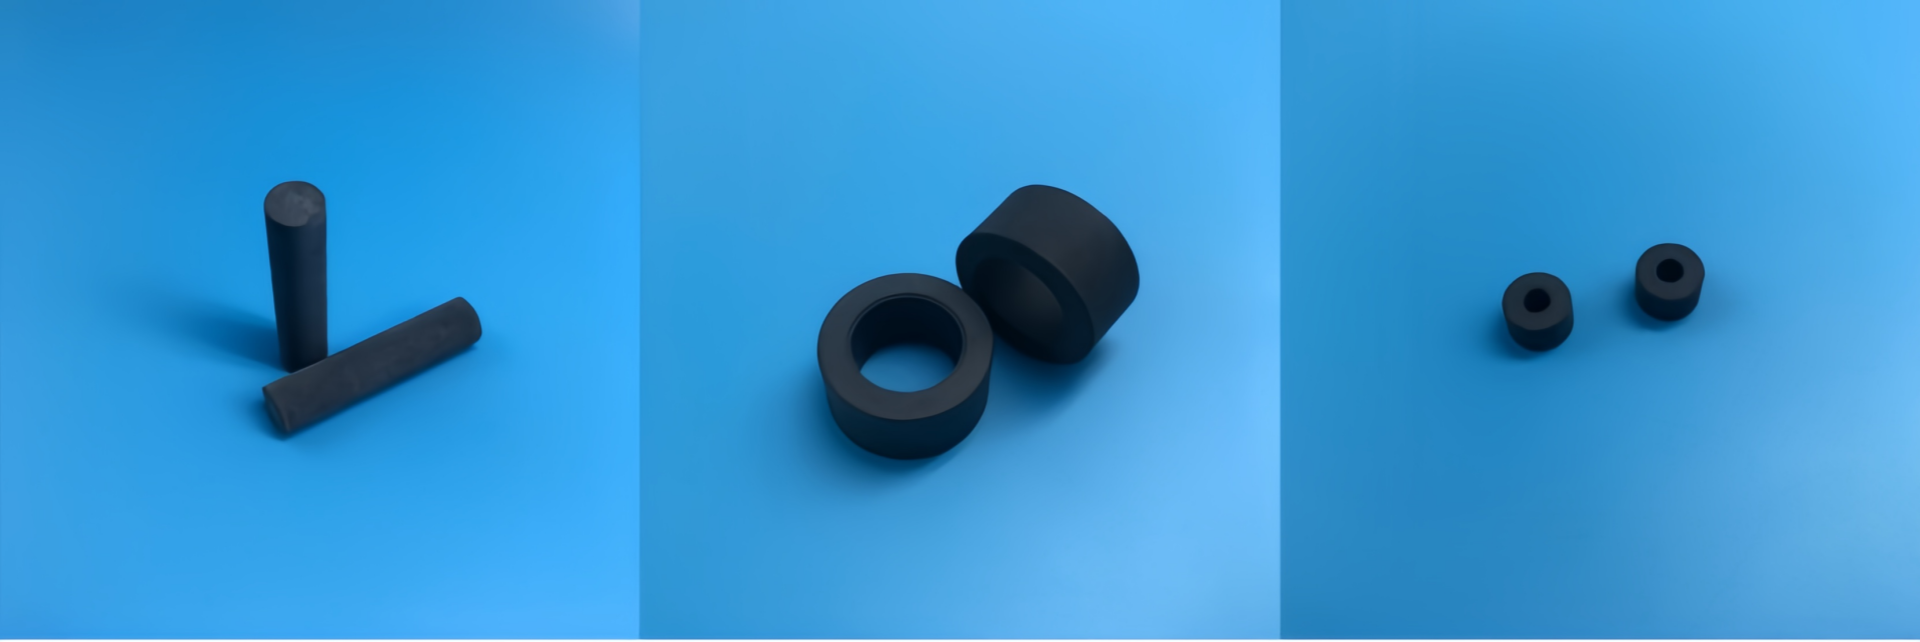
Porėtinio reakcinio azoto nitrido gamyba prasideda keraminės žaliavos ruošinių paruošimu iš smulkintos silicio miltelių po suspaudimo. Ruošiniai dedami į azoto arba amoniako aplinką ir nuolat šildomi temperatūros intervale nuo 1000 iki 1450 °C. Šiuo metu silicio milteliai patiria azotinimo reakciją, kurios rezultatas – mišri kristalinė fazė, sudaryta iš α-Si3N4 ir β-Si3N4. Šis azotinimo procesas sukelia apytiksliai 22 % tūrio padidėjimą, tačiau tarp ruošinio dalelių likusios poros gali kompensuoti šį išsiplėtimą. Sinteravimo metu ruošinio matmenys beveik nesitraukia. Dėl šios pastovaus dydžio išlaikymo savybės šis procesas ypač tinkamas specialios formos keraminėms plokštėms, specialios formos įmovoms ir tarpširdinėms skylutėms skirtų pagrindų gamybai. Po sinteravimo nereikia papildomai apdirbti diamantiniais įrankiais, todėl tai suteikia reikšmingų sąnaudų pranašumų. Net jei galutinio gaminio poringumas išlieka 20–30 %, šie komponentai vis tiek išlaiko puikią mechaninę atsparumą, o lenkimo stiprumas gali siekti 350 MPa.
3. Karštojo spaudymo sinterizavimas (HP)
Karštojo spaudymo sinteravimo procesas negali padidinti silicio nitrido pirminės formos tankio be papildomų priedų pridėjimo. Todėl kaip sinteravimo pagalbinės medžiagos į miltelių sistemą sumaišoma magnio pagrindu paremtų medžiagų, tokių kaip magnio oksidas ir magnio nitridas, mišinys. Optimalus priedų kiekis pageidautina kontroliuoti 3,3–5,0 mas. % ribose. Per apdorojimą pirminėje formoje taikoma mechaninė 23 MPa apkrova, o sinteravimo temperatūra nustatoma 1800±50 ℃, išlaikymo trukmė – nuo 4 iki 18 minučių. Šis procesas leidžia gaminti tankius keramikos gaminius, kurių santykinis tankis viršija 99,9 %, o galutinio gaminio lenkimo stipris siekia 690±20 MPa. Dėl itin aukšto tankio karštojo spaudymo sinteravimo procesas gali būti naudojamas gaminti gaminius, kuriems keliami griežti mechaniniai reikalavimai, pvz., silicio nitrido guoliai, silicio nitrido keraminiai strypai ir silicio nitrido dėvėtis atsparūs rutuliai. Šis sprendimas jau įdiegtas pramonėje.
4. Dujų slėgio sinterizavimas (GPS)
Slėgio sinteravimo proceso pagrindinė funkcija – išspręsti pramonės problemą, susijusią su silicio nitridu, kuris lengvai skyla aukštoje temperatūroje sinteruojant. Šis procesas to pasiekia įvedant aukšto slėgio azoto dujas į sinteravimo kamerą, kurioje sukuriamas aukšto slėgio apsauginis atmosferos sluoksnis, efektyviai atgręžiantis ir slopinantis silicio nitrido aukštoje temperatūroje vykstančią skilimo reakciją, taip užtikrinant pirminės detalės struktūrinį vientisumą ir stabilų veikimą aukštoje temperatūroje vykstantį tankėjimo procesą. Dėl puikių tankėjimo rezultatų ir medžiagos stabilumo slėgio sinteravimo procesas leidžia gaminti didelio masto aukštos temperatūros atsparius silicio nitrido kriušetes bei ilgus silicio nitrido keramikos vamzdžius, taip pat kitus aukštos tikslumo ir aukštos temperatūros atsparius konstrukcinius elementus. Šiuo procesu paruošti silicio nitrido gaminiai turi bendrą našumą, labai panašų į šiuolaikinių pagrindinių sinteravimo procesų gaminių našumą, o jų visuminis našumas yra puikus, todėl jie turi plačias pramonines taikymo perspektyvas.
5. Sinteravimo reakcija, sujungta su silicio nitridu (SRBSN)
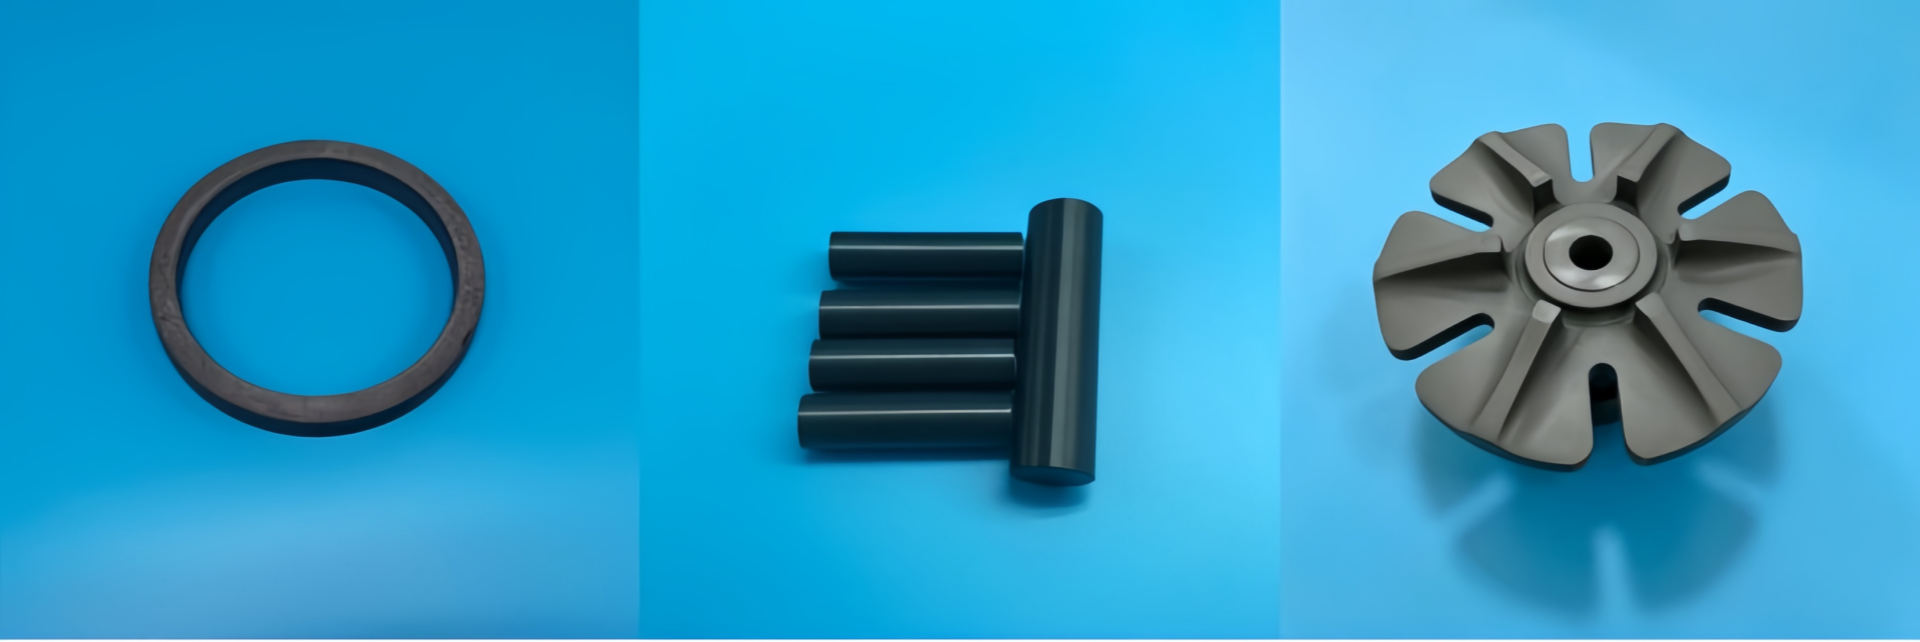
Norint pagerinti žaliųjų kūnų sinteravimo elgseną, į silicio miltelių žaliavą pridedama aliuminio oksido, silicio dioksido ir kalcio oksido – papildomų sinteravimo komponentų. Visas paruošimo procesas suskirstytas į dvi kaitinimo fazes. Pirma, azoto arba vandenilio bei argono aplinkoje ilgalaikė azotinimo reakcija vykdoma 1400 ℃ temperatūroje 150–300 valandų trukme. Po azotinimo pabaigos medžiaga perkeliamą į aukšto slėgio sinteravimo aplinką, kur ji išlaikoma 1700–1950 ℃ temperatūroje 1–2 valandas. Aplinkos azoto dujų slėgis reguliuojamas taip, kad būtų 0,21–2,1 MPa ribose. Šiuo procesu žaliųjų kūnų tankis gali viršyti 86 % teorinio tankio. Jei sinteravimo kamerą užpildančių azoto dujų slėgis dar padidinamas virš 10 MPa, žaliųjų kūnų tankis gali pasiekti 98 % teorinio tankio, o detalių lenkimo stiprumas – 750 MPa. Dėl aukštos formavimo tikslumo ir kontroliuojamų apdorojimo kaštų šis procesas tinka sunkiosios naudos silicio nitrido keraminėms žiedams ir didelio dydžio silicio nitrido keraminėms plokštėms gaminti. Po tankinimo modifikacijos šių detalių fizikinės ir mechaninės savybės jau atitinka rinkoje esančių aukštos našumo silicio nitrido sinteruotų detalių charakteristikas.
6. Išlydymo plazminis sinteravimas (SPS)
Išlydymo plazminio sinteravimo procesas remiasi trumpalaikių srovės impulsų tiesioginiu poveikiu miltelių kompaktui ir naudoja varžos kaitinimą, kad greitai padidintų kompakto temperatūrą. Jis leidžia pasiekti tankų kietėjimą be ilgalaikio aukštos temperatūros išlaikymo. Šis trumpalaikis aukštos temperatūros apdorojimo režimas gali slopinti kristalų grūdelių tolesnį augimą, išvengti netipiškų fazės virsmų, išsaugoti medžiagos smulkų mikrokrystalinį struktūrą ir leisti detaliams įgyti geriausias mechanines savybes. Šis procesas tinka ultra plonų silicio nitrido keramikos lakštų ir mažų silicio nitrido pozicionavimo adatų – tikslaus mažo dydžio detalių – apdorojimui. Palyginus su įprastais sinteravimo būdais, visasis procesas trunka trumpiau, apdorojimo ritmas yra greitesnis ir galima žymiai sutrumpinti visą silicio nitrido komponentų apdorojimo ciklą.


 EN
