Atomerna i kiselnitridkeramik är sammanbundna genom starka kovalenta bindningar, vilket är en inneboende egenskap som gör denna oorganiska icke-metalliska keramik mycket svår att få att sinteras tät. Under bearbetningen måste den inte bara tåla en högtemperaturmiljö på över 1800 °C, utan den måste också underhålla sintertryck under en lång tid. Den extrema bearbetningsmiljön orsakar lätt interna porer och sprickor i den grå materialet, vilket direkt försämrar materialets mekaniska prestanda och dess totala funktionella tillförlitlighet. För att lösa detta tillverkningsproblem har industrin utvecklat olika sinterprocesser.
1. Sintering utan tryck
Vid framställning av siliciumnitrid genom sintering vid atmosfärstryck uppstår en kärnkontradiktion: materialets densifieringsprocess konkurrerar med siliciumnitridets högtemperaturdekomposition. Detta problem blir ännu mer utpräglat i formuleringssystem som innehåller magnesiumbaserade tillsatser. För att förbättra densifieringseffekten hos grönkroppen under atmosfäriska förhållanden använder industrin ofta yttriumoxid i kombination med magnesiumoxid, eller yttriumoxid, aluminiumoxid och aluminiumnitrid i kombination som hjälpsinterkomponenter för att framställa siliciumnitrid. Efter omfattande verifiering har de två formuleringarna yttriumoxid + aluminiumoxid och yttriumoxid + magnesiumoxid blivit marknadens dominerande val. Denna process har ännu inte fått bred tillämpning inom specialiserade kompositområden. Dock kan siliciumnitridkomponenter som framställs genom sintering vid atmosfärstryck användas för tillbehör till högpresterande utrustning, förutsatt att de kombineras med lämpliga bearbetningstekniker och icke-destruktiv provning för att eliminera interna defekter.
2. Reaktionssintering (RBSN)
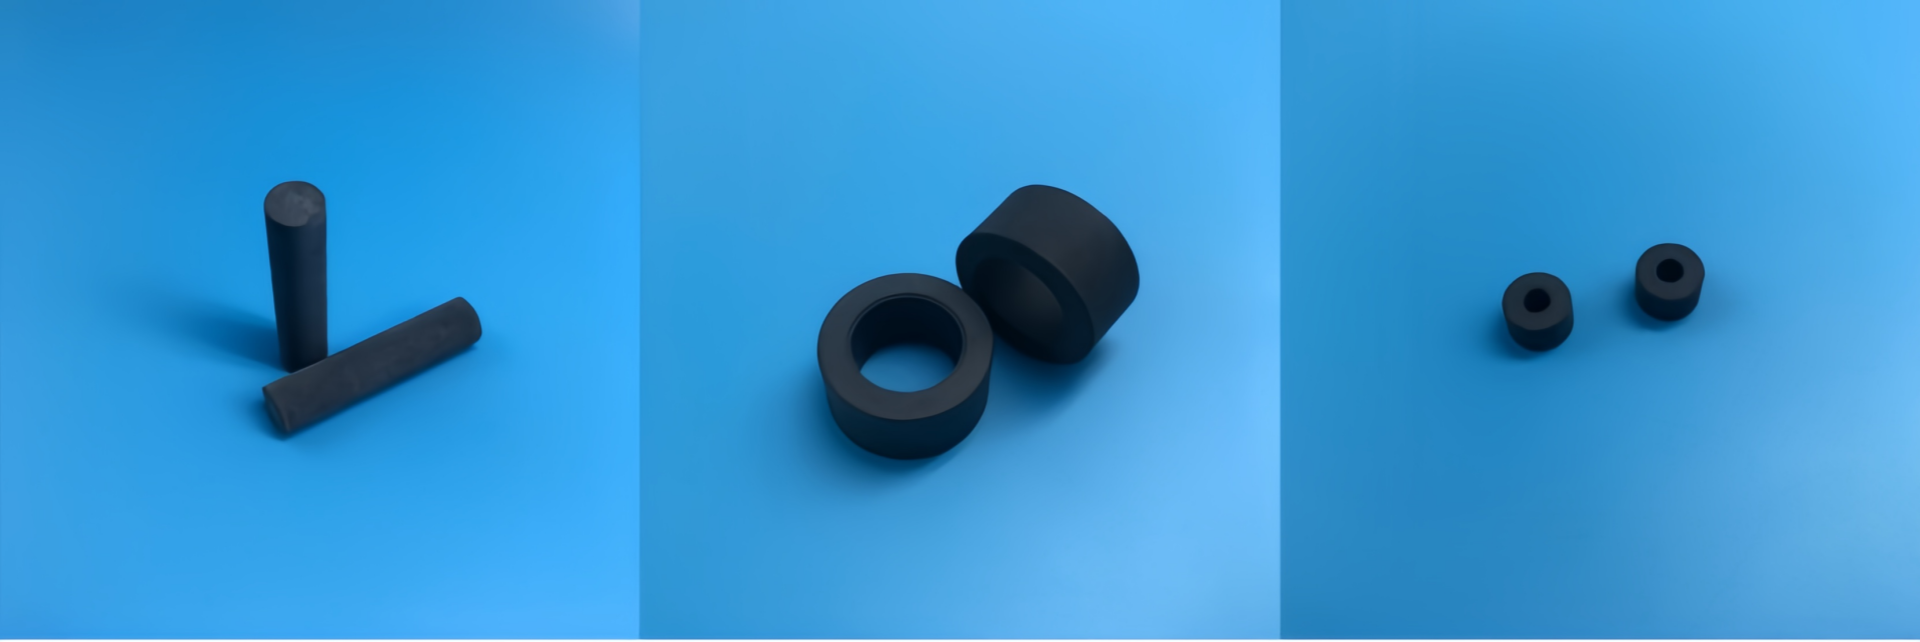
Tillverkningen av poröst reaktions-sinterat siliciumnitrid börjar med framställning av keramiska halvfabrikat från fint malen kiselpulver efter kompression. Halvfabrikaten placeras i en kväve- eller ammoniakatmosfär och upphettas kontinuerligt inom temperaturintervallet 1000–1450 °C. Under denna process genomgår kiselpulvret en nitridationsreaktion, vilket resulterar i en blandad kristallfas bestående av α-Si3N4 och β-Si3N4. Denna nitridationsprocess ger en volymökning på ca 22 %, men de tomrum som återstår mellan partiklarna i halvfabrikatet kan motverka denna expansionsverkan. Under sinterprocessen undergår halvfabrikatets storlek nästan ingen krympningsdeformation. På grund av denna egenskap att bibehålla konstant storlek är denna process mycket lämplig för tillverkning av keramiska block med speciella former, bushingar med speciella former samt baser till intervertebrala avståndshållare. Efter sintering krävs ingen ytterligare bearbetning med diamantverktyg, vilket ger betydande kostnadsfördelar. Även om porositeten hos det färdiga produkten förblir på 20–30 % bibehåller dessa komponenter utmärkta mekaniska egenskaper, med en böjhållfasthet upp till 350 MPa.
3. Hett pressningssintering (HP)
Sinterprocessen med varmpressning kan inte täta kiselnitridförformen utan tillsats av några tillsatser. Därför blandas magnesiumbaserade material, såsom magnesiumoxid och magnesiumnitrid, in i pulverblandningen som sinterhjälpmedel. Den optimala tillsatsmängden av hjälpmedlen bör helst hållas inom intervallet 3,3–5,0 viktprocent. Under processen appliceras ett mekaniskt tryck på 23 MPa på förformen, och sintertemperaturen ställs in på 1800 ± 50 °C, med en hålltid på 4–18 minuter. Denna process kan producera täta keramiska delar med en relativ densitet högre än 99,9 %, och färdigprodukten har en böjhållfasthet på 690 ± 20 MPa. På grund av den extremt höga densiteten kan sinterprocessen med varmpressning användas för att tillverka produkter med strikta krav på mekanisk prestanda, såsom kiselnitridlager, kiselnitridkeramiska stavar och kiselnitridslitagebollar. Denna lösning har även implementerats i industriell produktion.
4. Gastrycksintering (GPS)
Kärnfunktionen för trycksinteringsprocessen är att lösa branschens problem med lätt nedbrytning av siliciumnitrid vid högtemperatursintering. Denna process uppnås genom att införa kvävgas under högt tryck i sinterkammaren, vilket skapar en skyddande atmosfär under högt tryck som effektivt omvänder och hämmar den högtempererade nedbrytningsreaktionen av siliciumnitrid, vilket säkerställer preformens strukturella integritet och stabila prestanda under processen för högtemperaturtätning. Med utmärkt tätningseffekt och materialstabilitet kan trycksinteringsprocessen tillverka storskaliga högtemperaturbeständiga siliciumnitridkrukor och långa rör av siliciumnitridkeramik, samt andra högprecisionsspecifika och högtemperaturbeständiga strukturella komponenter. Siliciumnitridprodukter som framställs med denna process har en helhetsprestanda som är mycket lik den hos produkter som tillverkas med dominerande sinteringsprocesser och har utmärkt allmän prestanda, vilket ger breda industriella tillämpningsmöjligheter.
5. Sinterreaktion kombinerad med siliconnitrid (SRBSN)
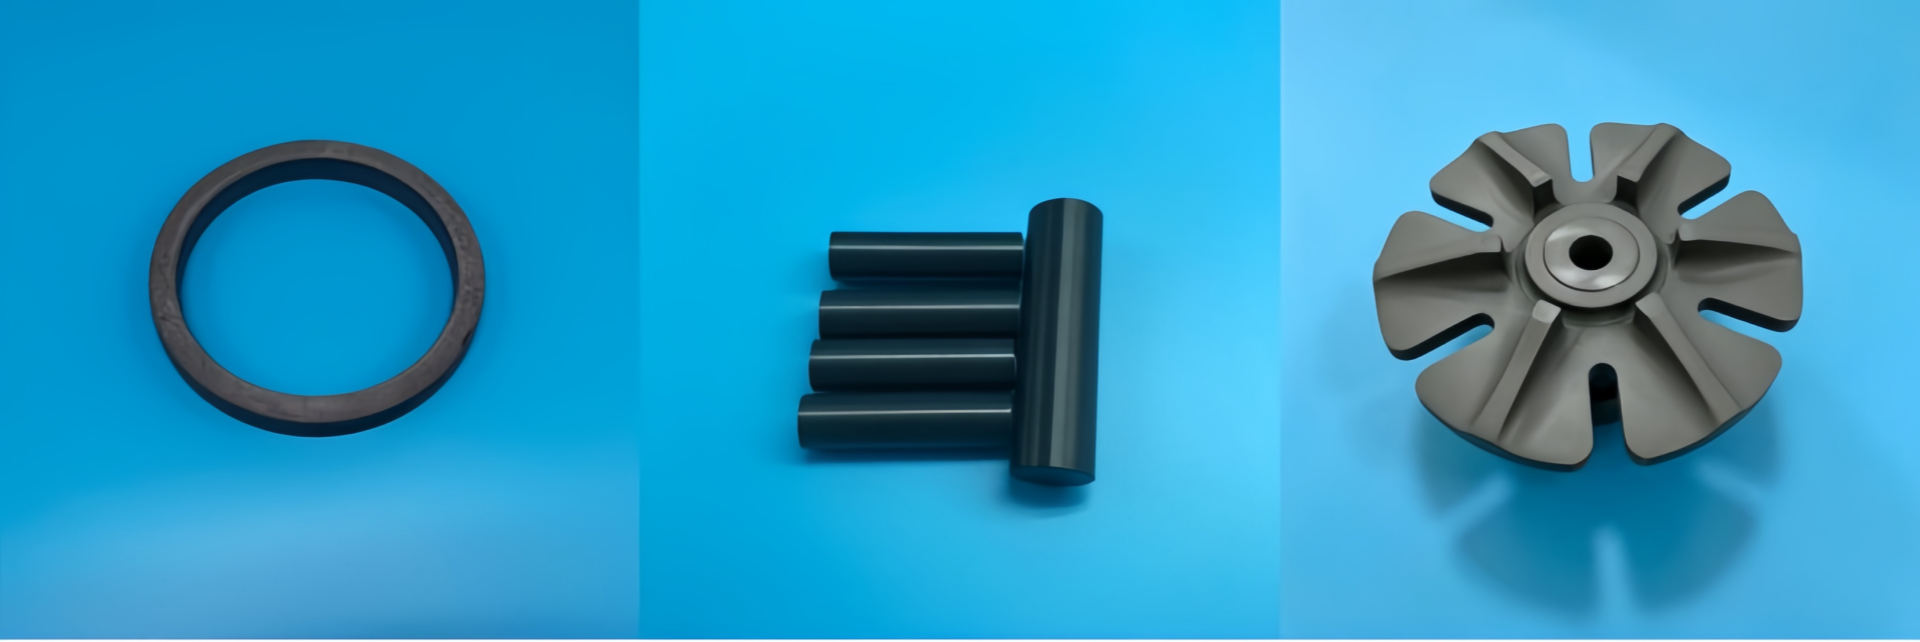
För att förbättra sintringbeteendet hos de gröna kropparna tillsätts aluminiumoxid, kiseldioxid och kalciumoxid – som är hjälpsintringkomponenter – till råmaterialet av kiselpulver. Hela framställningsprocessen delas in i två upphettningsetapper. Först utförs en långvarig nitridationsreaktion vid 1400 °C i en atmosfär som innehåller väte eller argon och kvävgas, där processens varaktighet är 150–300 timmar. När nitridationen är slutförd överförs materialet till en högtryckssintringmiljö, där det hålls vid en temperatur mellan 1700 och 1950 °C i 1–2 timmar. Trycket av kvävgas i miljön justeras till ett intervall mellan 0,21 och 2,1 MPa. Genom denna process kan densiteten hos de gröna kropparna överskrida 86 % av den teoretiska densiteten. Om trycket av kvävgas i sintringkammaren ökas ytterligare till över 10 MPa kan densiteten hos de gröna kropparna stiga till 98 % av det teoretiska värdet, och böjhållfastheten hos komponenterna kan även nå 750 MPa. Med god formningsnoggrannhet och kontrollerbara bearbetningskostnader kan denna process användas för att tillverka tunga siliciumnitridkeramikringar och stora siliciumnitridkeramikplattor. Efter densitetsmodifiering har de fysikaliska och mekaniska egenskaperna hos dessa komponenter redan uppnått samma prestanda som högpresterande siliciumnitridsintrade delar på marknaden.
6. urladdning genom plasma-sintering (SPS)
Processen för urladdning genom plasma-sintering bygger på direktverkan av pulserad ström på pulverkompressen och använder motståndsvärmning för att snabbt höja kompressens temperatur. Den möjliggör tät förstarkning utan behov av långvarig högtemperaturhållning. Denna kortvariga högtemperaturbehandling kan hämma den kontinuerliga tillväxten av kristallkorn, undvika ovanlig fasomvandling, bevara materialets fina mikrokristallina struktur och ge komponenterna bättre mekaniska egenskaper. Processen är lämplig för bearbetning av ultra-tunna keramiska skivor av siliciumnitrid samt miniatyra siliciumnitrid-positioneringsnålar, vilka är precisionsmikrokomponenter. Jämfört med konventionella sinteringsmetoder tar hela processen mindre tid, bearbetningsrytmen är snabbare och den totala bearbetningstiden för siliciumnitridkomponenter kan avsevärt förkortas.


 EN