Die atome van silikonnitried-keramieke word aan mekaar gebind deur sterk kovalente bindings, wat ’n inherente eienskap is wat hierdie anorganiese nie-metaliese keramiek baie moeilik maak om digte sintering te bereik. Tydens verwerking moet dit nie net ’n hoë-temperatuur-omgewing van meer as 1800℃ weerstaan nie, maar dit moet ook sinterdruk vir ’n lang tyd behou. Die ekstreme verwerkingsomgewing lei maklik tot interne poriën en krakingprobleme in die groen liggaam, wat direk die materiaal se meganiese prestasie en algehele funksionele betroubaarheid verzwak. Om hierdie voorbereidingsprobleem op te los, het die bedryf verskeie verskillende sinterprosesse ontwikkel.
1. Druklose sintering
Tydens die voorbereiding van silikonnitried deur middel van sintering by atmosferiese druk, bestaan daar ’n kernkontradiksie: die verdigtingsproses van die materiaal tree in konflik met die hoë-temperatuurontbindingsreaksie van silikonnitried. Hierdie probleem tree meer op in die formuleringstelsel wat magnesiumgebaseerde byvoegings insluit. Om die verdigtingseffek van die groen liggaam onder atmosferiese toestande te verbeter, gebruik die nywerheid yttriumoksied gekombineer met magnesiumoksied, of yttriumoksied, aluminiumoksied en aluminiumnitried saam as aanvullende sinteringskomponente om silikonnitried voor te berei. Na uitgebreide verifikasie het die twee formuleringe van yttriumoksied + aluminiumoksied en yttriumoksied + magnesiumoksied die hoofstroomkeuses op die mark geword. Hierdie proses is nog nie wyd in gespesialiseerde saamgestelde velde toegepas nie. Maar solank dit gekombineer word met toepaslike verwerkings tegnieke en nie-ontwykende toetsing om interne gebreke te verwyder, kan die silikonnitriedkomponente wat deur sintering by atmosferiese druk vervaardig word, vir hoëbetroubaarheidsapparaatbybehore gebruik word.
2. Reaksie-sintering (RBSN)
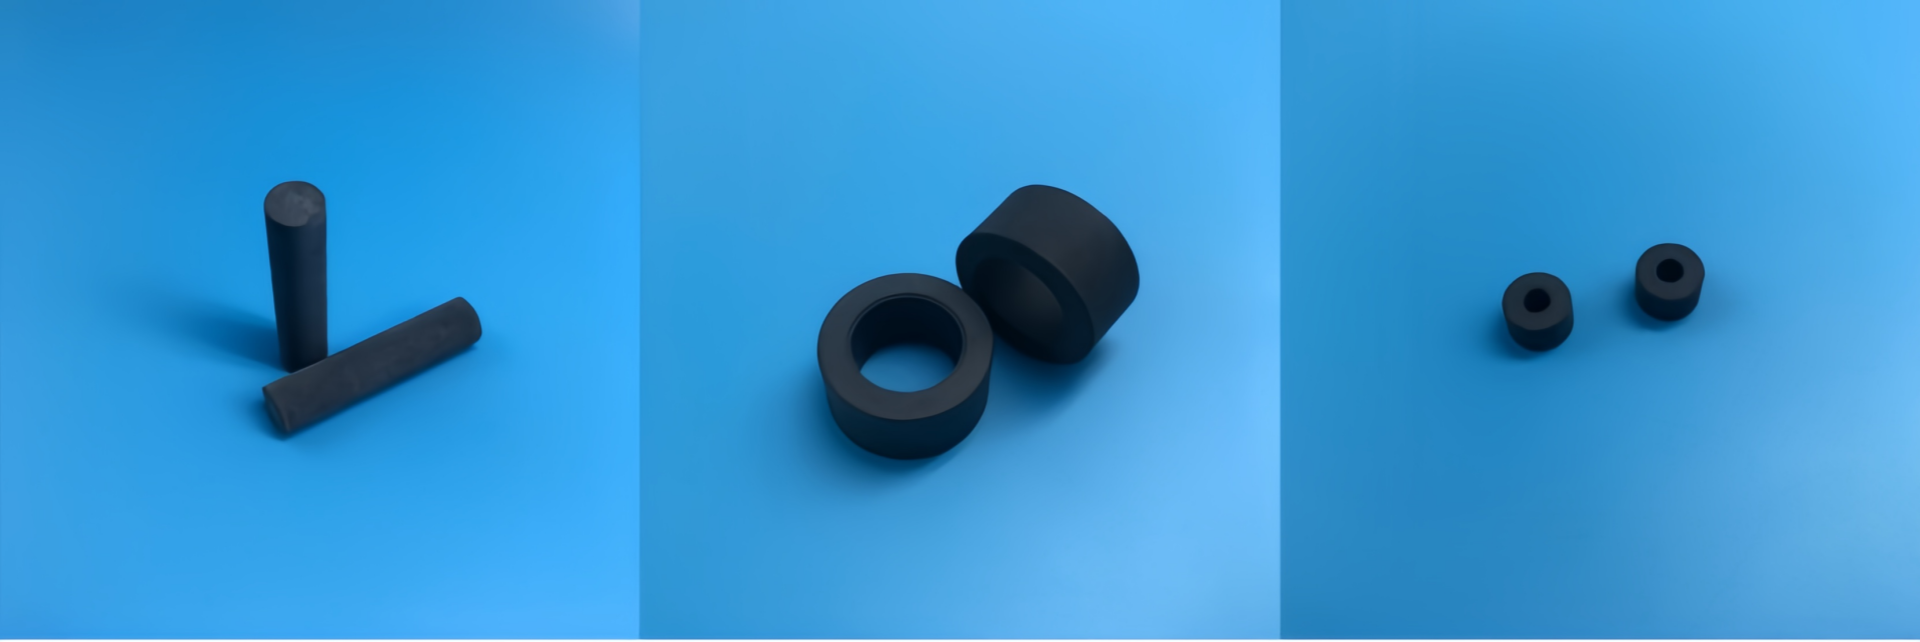
Die vervaardiging van poriese reaksie-gebrande silikonnitried begin met die voorbereiding van keramiese rongtes uit fyn gemaalde silikonpoeder na kompressiebehandeling. Die rongtes word in ’n stikstof- of ammoniakatmosfeer geplaas en voortdurend verhit binne ’n temperatuurreeks van 1000–1450 °C. Tydens hierdie proses ondergaan die silikonpoeder ’n nitridasie-reaksie wat lei tot ’n gemengde kristalfase wat uit α-Si3N4 en β-Si3N4 bestaan. Hierdie nitridasieproses veroorsaak ’n volume-uitbreiding van ongeveer 22%, maar die leë ruimtes wat tussen die deeltjies van die rongte oorbly, kan hierdie uitbreidingseffek teenwerk. Tydens die brandproses vind byna geen krimpvervorming van die grootte van die rongte plaas nie. As gevolg van hierdie eienskap om ’n konstante grootte te behou, is hierdie proses baie geskik vir die vervaardiging van keramiese blokke met spesiale vorms, busse met spesiale vorms en die basis van intervertebrale spasers. Na die brandproses is geen verdere bewerking met diamantgereedskap nodig nie, en dit bied beduidende kostevoordele. Selfs as die porositeit van die eindproduk op 20–30% bly, behou hierdie komponente steeds uitstekende meganiese eienskappe, met ’n buigsterkte van tot 350 MPa.
3. Warmdruk-Sintering (HP)
Die warmpers-sinterproses kan die silikonnitried-voorvorm nie verdig nie sonder dat enige bymiddels bygevoeg word. Daarom word magnesiumgebaseerde materiale soos magnesiumoksied en magnesiumnitried as sinterhulpmiddels in die poeiersisteem gemeng. Die optimale byvoegingshoeveelheid van die bymiddels word verkieslik binne die reeks van 3,3–5,0 gew.% beheer. Tydens die proses word ’n meganiese druk van 23 MPa op die voorvorm toegepas, en die sintertemperatuur word op 1800±50 ℃ gestel, met ’n tydperk van 4 tot 18 minute. Hierdie proses kan digte keramiese onderdele vervaardig met ’n relatiewe digtheid hoër as 99,9%, en die finale produk se buigsterkte kan 690±20 MPa bereik. Weens sy uiters hoë digtheid kan die warmpers-sinterproses gebruik word om produkte met streng meganiese prestasievereistes te vervaardig, soos silikonnitried-lager, silikonnitried-keramiese stawe en silikonnitried-slytbestendige balle. Hierdie oplossing is ook in industriele produksie geïmplementeer.
4. Gasdruk-sintering (GPS)
Die kernfunksie van die druk-sinterproses is om die nywerheidsprobleem van die maklike ontbinding van silikonnitried tydens hoë-temperatuur-sintering op te los. Hierdie proses bereik dit deur hoë-druk-stikstofgas in die sinterkamer in te voer, wat ’n hoë-druk-beskermende atmosfeer skep wat effektief die hoë-temperatuur-ontbindingsreaksie van silikonnitried keer en inhibeer, wat die strukturele integriteit en stabiele prestasie van die voorvorm tydens die hoë-temperatuur-verdigtingsproses verseker. Met ’n uitstekende verdigtingseffek en materiaalstabiliteit kan die druk-sinterproses groot-skaal hoë-temperatuur-weerstandige silikonnitried-kruisels en lang-buis silikonnitried-keramiese buise, sowel as ander hoë-presisie- en hoë-temperatuur-weerstandige strukturele komponente, vervaardig. Die silikonnitried-produkte wat deur hierdie proses berei word, het ’n algehele prestasie wat baie soortgelyk is aan dié wat deur gewilde sinterprosesse vervaardig word, en het uitstekende algehele prestasie, wat wye industriële toepassingsvooruitsigte bied.
5. Sinterreaksie gekombineer met silikonnitried (SRBSN)
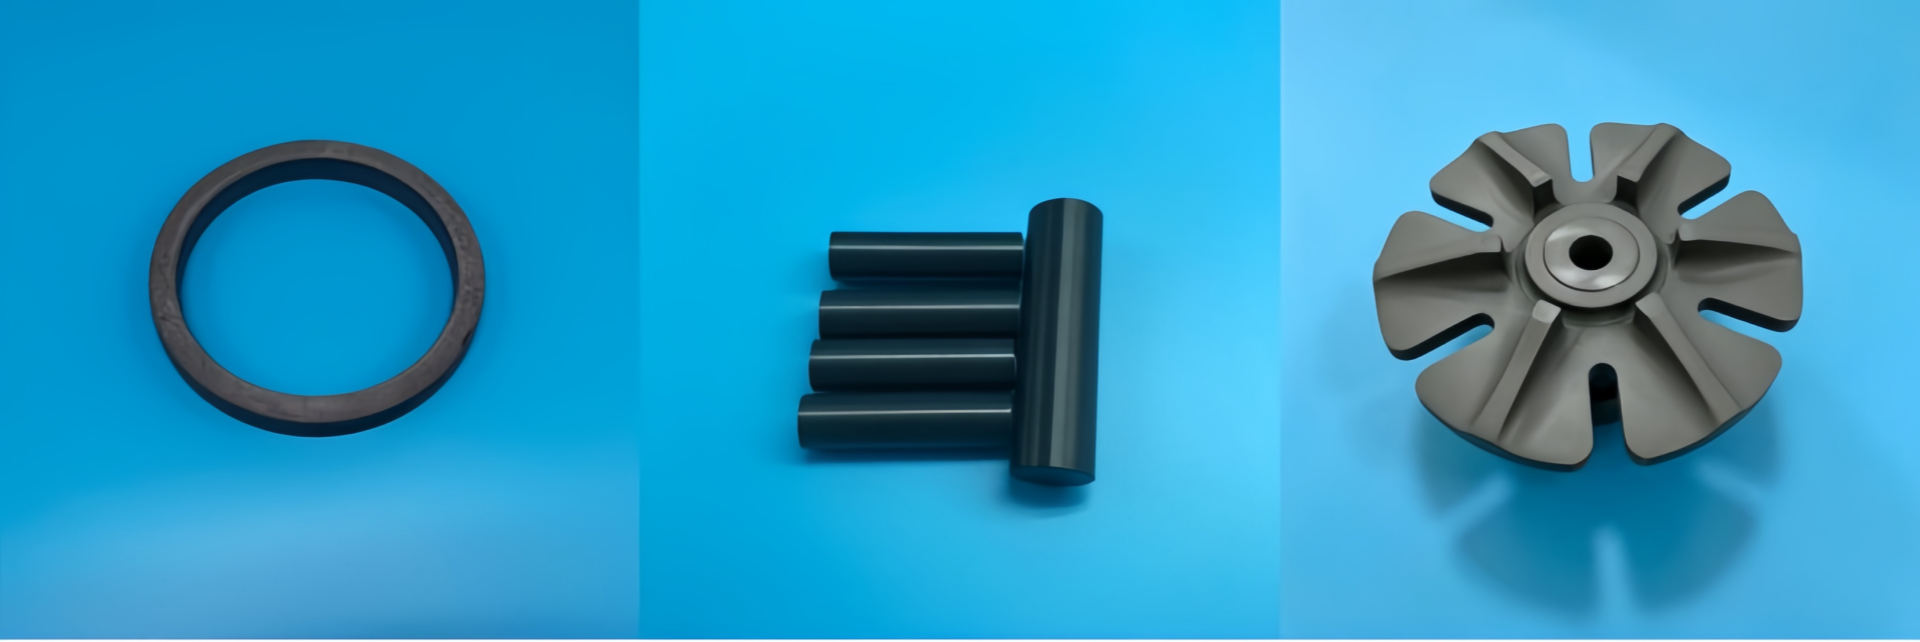
Om die sintergedrag van die groen liggame te verbeter, word alumina, silica en kaliumoksied, wat aanvanklike sinterkomponente is, by die silikonpoedergrondstof gevoeg. Die hele voorbereidingsproses word in twee verhittingsfases verdeel. Eerstens word ’n langdurige nitridasiereaksie onder ’n atmosfeer wat waterstof of argon en stikstof bevat, by 1400℃ uitgevoer, met ’n prosesduur van 150 tot 300 ure. Nadat die nitridasie voltooi is, word dit oorgedra na ’n hoëdruk-sinteromgewing, waar dit vir 1 tot 2 ure by ’n temperatuur van 1700 tot 1950℃ gehou word. Die stikstofgasdruk in die omgewing word aangepas om binne die reeks van 0,21 tot 2,1 MPa te bly. Deur hierdie proses kan die digtheid van die groen liggame meer as 86% van die teoretiese digtheid bereik. Indien die stikstofgasdruk binne die sinterkamer verdere verhoog word tot bo 10 MPa, kan die digtheid van die groen liggame styg tot 98% van die teoretiese waarde, en kan die buigsterkte van die komponente ook 750 MPa bereik. Met goeie vormakkuraatheid en beheerbare verwerkingskoste kan hierdie proses gebruik word om swaarlastige silikonnitried-keramiese ringe en groot silikonnitried-keramiese plate te vervaardig. Na digtheidsverandering het die fisiese en meganiese eienskappe van hierdie komponente reeds die prestasie van hoëprestasie silikonnitried-gebrande dele op die mark kon bereik.
6. Ontlaaiingsplasma-sintering (SPS)
Die ontlaaiingsplasma-sinteringsproses berus op die direkte werking van gepulsde stroom op die poeierkompak, en gebruik weerstandsverhitting om die temperatuur van die kompak vinnig te verhoog. Dit kan digte verharding bereik sonder die behoefte aan langdurige hoë-temperatuur-bewaring. Hierdie korttermyn-hoë-temperatuur-bewerkingsmodus kan die voortdurende groei van kristalkorrels onderdruk, abnormale fase-oorgange vermy, die fyn mikro-kristallyne struktuur van die materiaal behou en komponente in staat stel om uitstekender meganiese eienskappe te verkry. Hierdie proses is geskik vir die bewerking van ultra-dun silikonnitried-keramiesevelle en klein silikonnitried-posisioneringspene, wat presisie-kleinonderdele is. In vergelyking met konvensionele sinteringskemas neem die hele proses minder tyd in beslag, is die bewerkingsritme vinniger en kan dit die totale bewerkingsiklus van silikonnitried-komponente aansienlik verkort.


 EN