Atómy keramiky z kremíkového nitridu sú navzájom spojené silnými kovalentnými väzbami, čo je vlastnosťou tohto anorganického nemetalického keramického materiálu, ktorá ho robí veľmi ťažko spekateľným. Počas spracovania musí nielen vydržať vysokoteplotné prostredie nad 1800 ℃, ale tiež musí po dlhšiu dobu udržiavať tlak pri spekaní. Extrémne podmienky spracovania môžu spôsobiť vznik vnútorných pórov a trhliny v „zelenom“ tele, čo priamo oslabuje mechanické vlastnosti materiálu a celkovú funkčnú spoľahlivosť. Na vyriešenie tohto problému pri príprave sa v priemysle vyvinuli rôzne procesy spekania.
1. Spekanie bez tlaku
Pri príprave kremíkového nitridu prostredníctvom spekania za atmosférického tlaku vzniká základný rozpor: proces zhustovania materiálu súperí s vysokoteplotnou rozkladnou reakciou kremíkového nitridu. Tento problém je ešte výraznejší v zložkách obsahujúcich prísady na báze horčíka. Na zlepšenie účinku zhustovania surového telesa za atmosférických podmienok priemysel používa oxid yttriumu v kombinácii s oxidom horčíka alebo oxid yttriumu, oxid hliníka a nitrid hliníka ako pomocné spekacie komponenty pri príprave kremíkového nitridu. Po rozsiahlej verifikácii sa dve zložky – oxid yttriumu + oxid hliníka a oxid yttriumu + oxid horčíka – stali trhovými štandardmi. Tento proces sa zatiaľ neuplatnil široko v špecializovaných kompozitných oblastiach. Avšak ak sa spoja vhodné techniky spracovania a nedestruktívne testovanie na odstránenie vnútorných defektov, komponenty z kremíkového nitridu vyrobené spekaním za atmosférického tlaku možno použiť ako príslušenstvo pre zariadenia vyžadujúce vysokú spoľahlivosť.
2. Reakčné spekanie (RBSN)
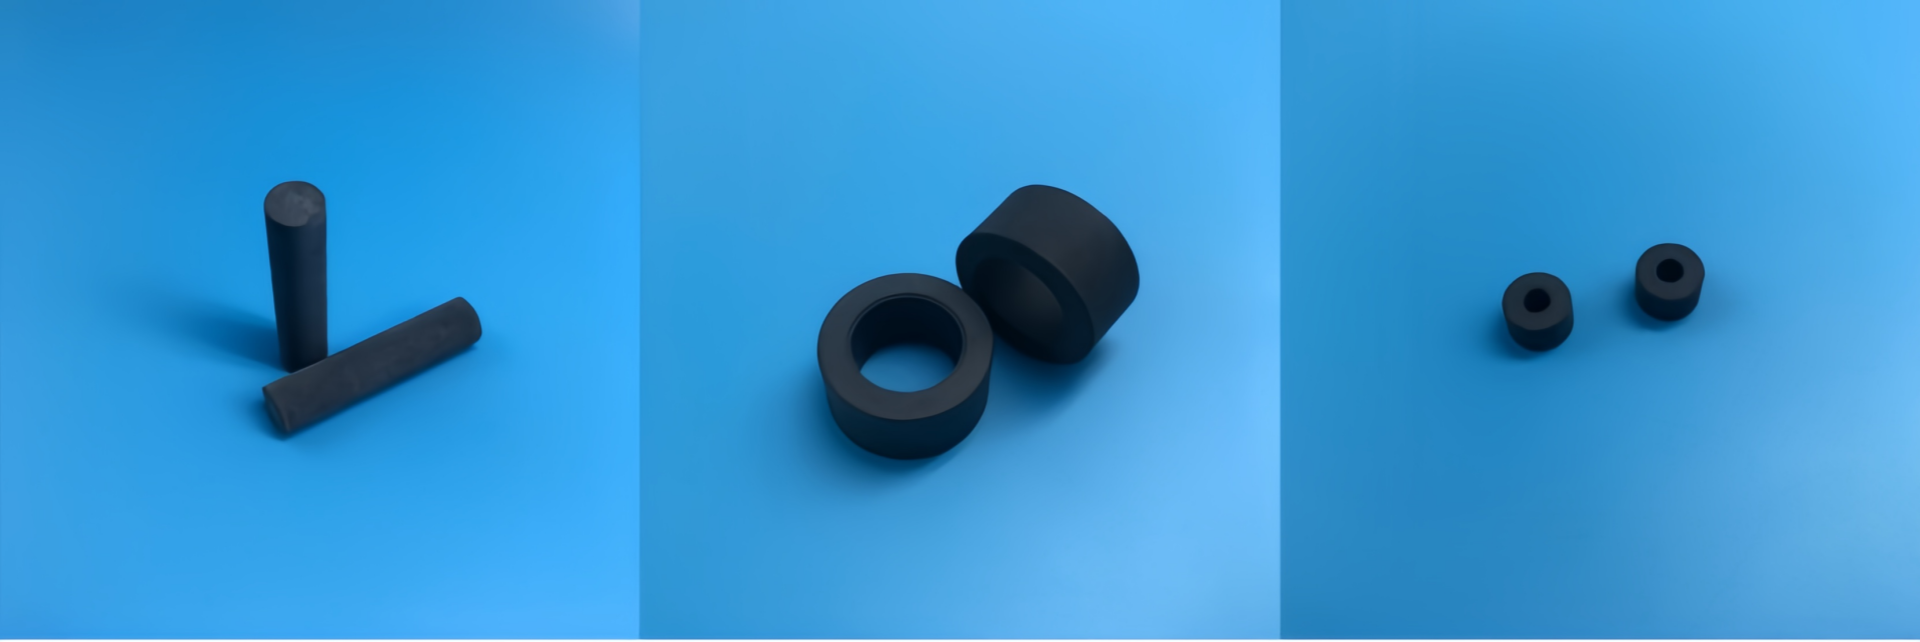
Výroba pórovitého reakčne spekaného kremíkového nitridu začína prípravou keramických polotovarov z jemne mletého kremíkového prášku po stlačení. Polotovary sa umiestnia do atmosféry dusíka alebo amoniaku a neustále zahrievajú v teplotnom rozsahu 1000 – 1450 °C. Počas tohto procesu sa kremíkový prášok podrobí nitridačnej reakcii, čím vznikne zmiešaná kryštálová fáza pozostávajúca z α-Si₃N₄ a β-Si₃N₄. Tento nitridačný proces spôsobuje objemové zväčšenie približne o 22 %, avšak dutiny medzi časticami polotovaru môžu tento efekt rozšírenia kompenzovať. Počas spekania sa veľkosť polotovaru takmer nezmenší. Vzhľadom na túto vlastnosť zachovania konštantnej veľkosti je tento proces veľmi vhodný na výrobu keramických blokov špeciálneho tvaru, vložiek špeciálneho tvaru a základov medzistavcových rozštrižníkov. Po spekaní nie je potrebné ďalšie obrábanie diamantovými nástrojmi, čo prináša významné nákladové výhody. Aj keď zostane pórovitosť hotového výrobku na úrovni 20 – 30 %, tieto komponenty stále vykazujú vynikajúce mechanické vlastnosti s ohybovou pevnosťou až 350 MPa.
3. Horúca lisovacia spekanie (HP)
Proces horúcej tlakovej spekania nemôže zhustiť predtvarový kus z nitridu kremíka bez pridaných prísad. Preto sa do práškovej zmesi pridávajú hmoty na báze horčíka, napríklad oxid horčíka a nitríd horčíka, ako pomôcky pri spekaní. Optimálny obsah týchto prísad sa odporúča udržiavať v rozmedzí 3,3–5,0 hmotnostných percent. Počas spracovania sa na predtvarový kus pôsobí mechanický tlak 23 MPa a teplota spekania sa nastavuje na 1800 ± 50 °C s dohou držania 4 až 18 minút. Tento proces umožňuje vyrábať zhustené keramické súčiastky s relatívnou hustotou vyššou ako 99,9 % a ohybovú pevnosť hotového výrobku dosahujúcu 690 ± 20 MPa. Vzhľadom na extrémne vysokú hustotu sa proces horúcej tlakovej spekania môže použiť na výrobu výrobkov s prísnymi požiadavkami na mechanické vlastnosti, napríklad ložiská z nitridu kremíka, keramické tyče z nitridu kremíka a opotrebovateľné guľôčky z nitridu kremíka. Toto riešenie sa už implementovalo aj v priemyselnej výrobe.
4. Plynové tlakové spekanie (GPS)
Základnou funkciou procesu tlakového spekania je vyriešiť priemyselný problém ľahkej rozkladnosti nitridu kremíka počas spekania za vysokých teplôt. Tento proces to dosahuje tým, že do komory na spekanie zavádza dusík pod vysokým tlakom a vytvára tak ochrannú atmosféru vysokého tlaku, ktorá účinne obracia a potláča reakciu vysokoteplotného rozkladu nitridu kremíka, čím zabezpečuje štruktúrnu celistvosť a stabilný výkon polotovaru počas vysokoteplotného zhustovania. Vďaka vynikajúcemu účinku zhustovania a stálosti materiálu umožňuje proces tlakového spekania vyrábať veľké vysokoteplotne odolné tielka z nitridu kremíka a dlhé trubice z keramického nitridu kremíka, ako aj iné štrukturálne komponenty s vysokou presnosťou a vysokou teplotnou odolnosťou. Výrobky z nitridu kremíka pripravené týmto procesom majú celkový výkon veľmi podobný výrobkom vyrábaným bežnými procesmi spekania a vyznačujú sa vynikajúcim komplexným výkonom, čo im poskytuje široké možnosti priemyselnej aplikácie.
5. Spekanie s reakciou kombinované s nitridom kremíka (SRBSN)
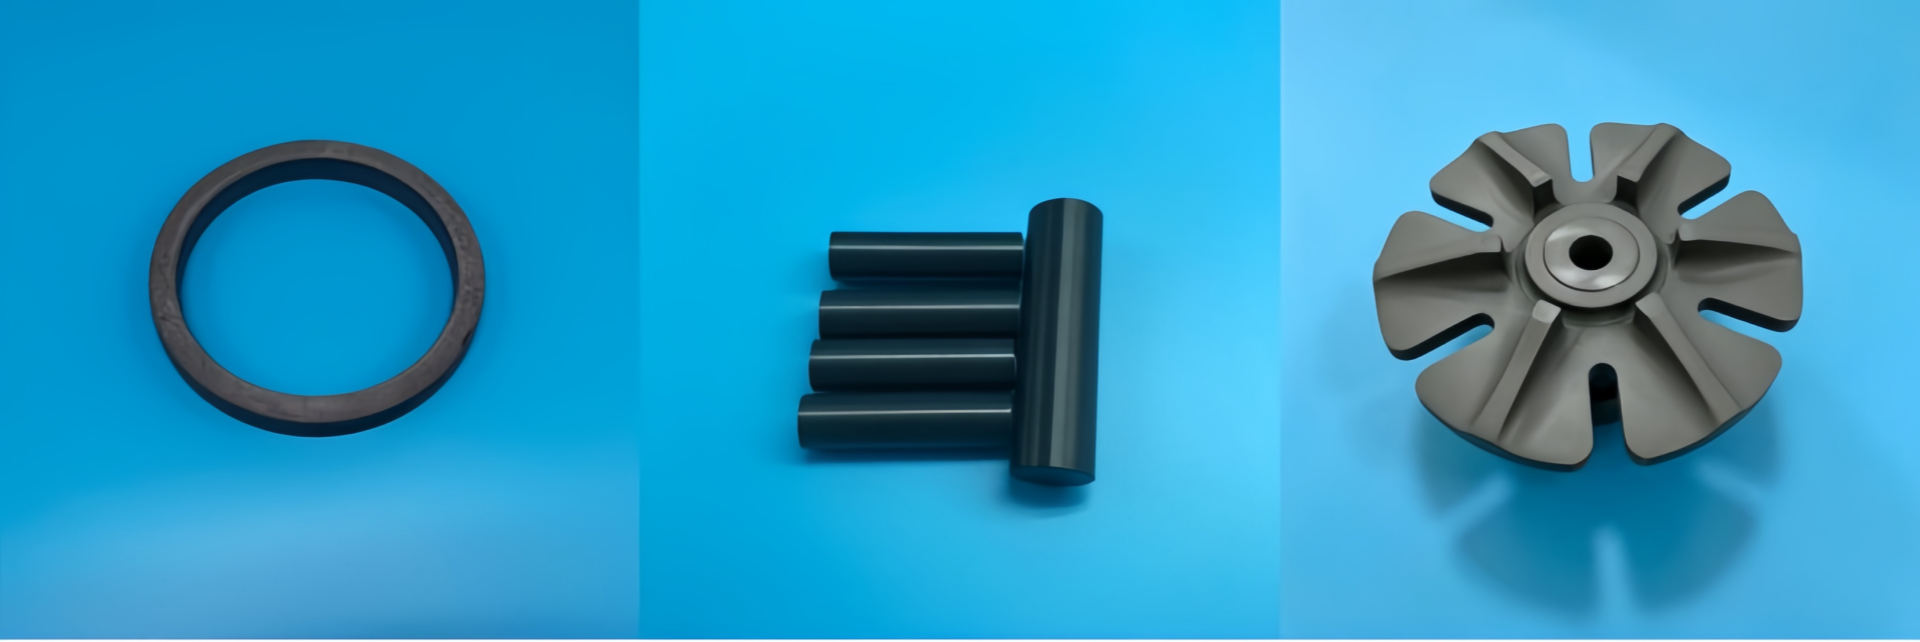
Aby sa zlepšilo správanie nespečených telies pri spečovaní, do suroviny z kremíkového prášku sa pridávajú pomocné spečovacie zložky – oxid hliníkový, oxid kremičitý a oxid vápenatý. Celý prípravný proces sa delí na dve fázy ohrievania. Najprv sa v atmosfére obsahujúcej vodík alebo argón a dusík po dobu 150 až 300 hodín vykonáva dlhodobá nitridačná reakcia pri teplote 1400 ℃. Po dokončení nitridácie sa materiál prenesie do prostredia vysokotlakového spečovania, kde sa udržiava pri teplote 1700 až 1950 ℃ po dobu 1 až 2 hodín. Tlak dusíka v tomto prostredí sa nastavuje v rozsahu 0,21 až 2,1 MPa. Týmto procesom sa hustota nespečených telies môže zvýšiť nad 86 % teoretickej hustoty. Ak sa tlak dusíka vo spečovacej komore ďalej zvýši nad 10 MPa, hustota nespečených telies môže dosiahnuť až 98 % teoretickej hodnoty a ohybová pevnosť súčiastok môže dosiahnuť 750 MPa. Vzhľadom na dobrú presnosť tvarovania a kontrolovateľné výrobné náklady je tento proces vhodný na výrobu ťažkých kremíkovo-dusíkatých keramických krúžkov a veľkých kremíkovo-dusíkatých keramických dosiek. Po úprave zahustenia majú fyzikálne a mechanické vlastnosti týchto súčiastok už porovnateľný výkon s vysokovýkonnými trhovo dostupnými spečenými kremíkovo-dusíkatými súčiastkami.
6. Plazmové vypaľovanie výbojom (SPS)
Proces plazmového vypaľovania výbojom sa opiera o priamu účinnosť pulzného prúdu na práškový polotovar a využíva odporové ohrievanie na rýchle zvýšenie teploty polotovaru. Umožňuje dosiahnuť husté zpevnenie bez potreby dlhodobého udržiavania vysokých teplôt. Tento krátkodobý režim spracovania za vysokých teplôt môže potlačiť neustále rast kryštálových zŕn, zabrániť abnormálnym fázovým premenám, zachovať jemnú mikrokrystalickú štruktúru materiálu a umožniť súčiastkam dosiahnuť vynikajúce mechanické vlastnosti. Tento proces je vhodný na spracovanie ultra-tenkých keramických dosiek z nitridu kremíka a miniatúrnych polohovacích kolíkov z nitridu kremíka, čo sú presné malé súčiastky. V porovnaní so štandardnými schémami vypaľovania trvá celý proces kratšie, rytmus spracovania je rýchlejší a celkovú dobu spracovania súčiastok z nitridu kremíka možno výrazne skrátiť.


 EN
