Atomy azotku krzemu w ceramice są połączone silnymi wiązaniami kowalencyjnymi, co jest właściwością wrodzoną, sprawiającą, że ta nieorganiczna, niemetaliczna ceramika jest bardzo trudna do zagęszczania w procesie spiekania. Podczas przetwarzania materiał ten musi nie tylko wytrzymać środowisko o wysokiej temperaturze przekraczającej 1800 ℃, ale także utrzymywać ciśnienie spiekowe przez dłuższy czas. Ekstremalne warunki przetwarzania sprzyjają powstawaniu porów wewnętrznych i pęknięć w ciele surowym, co bezpośrednio osłabia wydajność mechaniczną materiału oraz jego ogólną niezawodność funkcjonalną. Aby rozwiązać ten problem przygotowania, przemysł opracował różne procesy spiekania.
1. Spiekanie bezciśnieniowe
W trakcie przygotowywania azotku krzemu metodą spiekania w warunkach ciśnienia atmosferycznego występuje kluczowa sprzeczność: proces zagęszczania materiału konkurował z reakcją rozkładu azotku krzemu w wysokiej temperaturze. Ten problem staje się jeszcze bardziej wyraźny w układach formulacyjnych zawierających dodatki oparte na magnezie. Aby poprawić efekt zagęszczania surowego ciała w warunkach ciśnienia atmosferycznego, przemysł stosuje tlenek itru w połączeniu z tlenkiem magnezu lub tlenek itru, tlenek glinu i azotek glinu jako pomocnicze składniki spiekowe do przygotowania azotku krzemu. Po szerokich weryfikacjach dwie formuły – tlenek itru + tlenek glinu oraz tlenek itru + tlenek magnezu – stały się dominującymi rozwiązaniami na rynku. Proces ten nie został jeszcze powszechnie zastosowany w specjalistycznych dziedzinach kompozytów. Jednak o ile połączy się go z odpowiednimi technikami obróbki oraz badaniami nieniszczącymi w celu wykrycia i eliminacji wad wewnętrznych, elementy z azotku krzemu uzyskane metodą spiekania w warunkach ciśnienia atmosferycznego mogą być stosowane jako akcesoria urządzeń wymagających wysokiej niezawodności.
2. Spiekanie reakcyjne (RBSN)
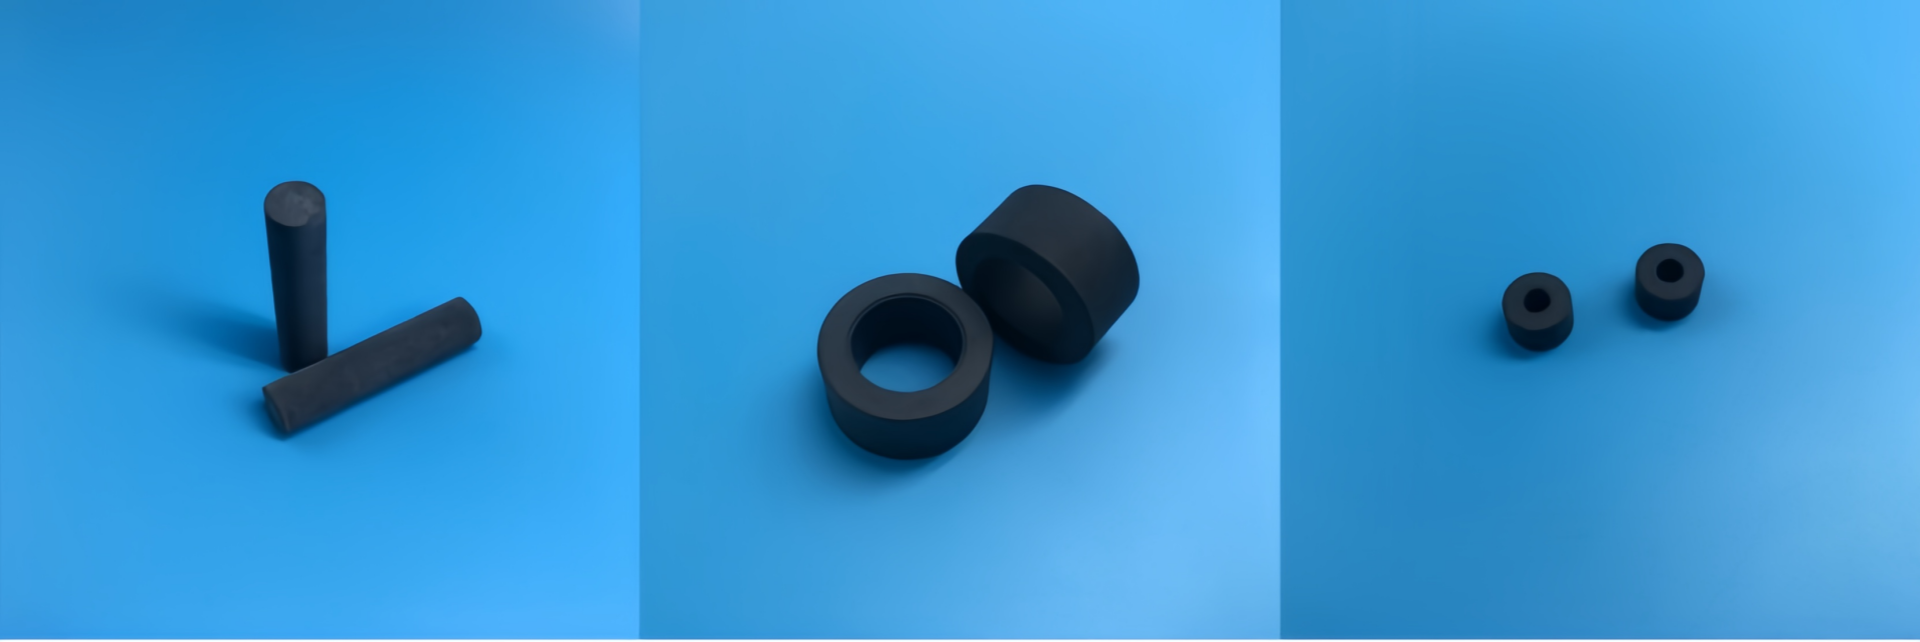
Produkcja porowatego azotku krzemu otrzymanego metodą reakcyjnego spiekania rozpoczyna się od przygotowania półfabrykatów ceramicznych z drobno zmielonego proszku krzemu po obróbce prasowaniem. Półfabrykaty umieszcza się w atmosferze azotu lub amoniaku i nagrzewa w sposób ciągły w zakresie temperatur 1000–1450 °C. W trakcie tego procesu proszek krzemu ulega reakcji azotowania, co prowadzi do powstania mieszanej fazy krystalicznej składającej się z α-Si₃N₄ i β-Si₃N₄. Proces azotowania powoduje rozszerzenie objętościowe o ok. 22 %, jednak puste przestrzenie pozostające pomiędzy cząstkami półfabrykatu mogą zniwelować ten efekt rozszerzenia. W trakcie spiekania wymiary półfabrykatu praktycznie nie ulegają kurczeniu się. Dzięki tej cechy zachowywania stałych wymiarów proces ten jest szczególnie odpowiedni do produkcji bloków ceramicznych o niestandardowych kształtach, tulei o niestandardowych kształtach oraz podstawy dystansowników międzykręgowych. Po spiekaniu nie jest wymagana dodatkowa obróbka narzędziem diamentowym, co zapewnia istotne korzyści kosztowe. Nawet w przypadku utrzymania porowatości gotowego wyrobu na poziomie 20–30 %, komponenty te zachowują doskonałe właściwości mechaniczne, osiągając wytrzymałość na zginanie nawet 350 MPa.
3. Gorące prasowanie i spiekanie (HP)
Proces spiekania w gorącej prasie nie pozwala zagęścić preformy z azotku krzemu bez dodawania żadnych dodatków. Dlatego do układu proszkowego jako środki wspomagające spiekanie wprowadza się materiały oparte na magnezcie, takie jak tlenek magnezu i azotek magnezu. Optymalna ilość dodawanych środków wspomagających powinna być kontrolowana w zakresie 3,3–5,0 mas. %. W trakcie przetwarzania do preformy przykłada się ciśnienie mechaniczne wynoszące 23 MPa, a temperaturę spiekania ustawia się na 1800±50 °C przy czasie wygrzewania od 4 do 18 minut. Proces ten pozwala uzyskać gęste elementy ceramiczne o gęstości względnej przekraczającej 99,9 %, a wytrzymałość na zginanie gotowego produktu osiąga 690±20 MPa. Dzięki wyjątkowo wysokiej gęstości proces spiekania w gorącej prasie nadaje się do produkcji wyrobów o ścisłych wymaganiach dotyczących właściwości mechanicznych, takich jak łożyska z azotku krzemu, pręty ceramiczne z azotku krzemu oraz kulki odporno na zużycie z azotku krzemu. Rozwiązanie to zostało również wdrożone w skali przemysłowej.
4. Spiekanie pod ciśnieniem gazowym (GPS)
Główną funkcją procesu spiekania pod ciśnieniem jest rozwiązywanie problemu przemysłowego łatwego rozkładu azotku krzemu podczas wysokotemperaturowego spiekania. Proces ten osiąga to poprzez wprowadzenie azotu pod wysokim ciśnieniem do komory spiekowej, tworząc ochronną atmosferę pod wysokim ciśnieniem, która skutecznie odwraca i hamuje reakcję wysokotemperaturowego rozkładu azotku krzemu, zapewniając integralność strukturalną oraz stabilną wydajność półfabrykatu w trakcie procesu wysokotemperaturowej zagęszczania. Dzięki doskonałemu efektowi zagęszczania i stabilności materiału proces spiekania pod ciśnieniem pozwala wytwarzać duże, odporno na wysokie temperatury tygielki z azotku krzemu oraz długie rury ceramiczne z azotku krzemu, a także inne elementy konstrukcyjne o wysokiej precyzji i odporności na wysokie temperatury. Wyroby z azotku krzemu uzyskane tą metodą charakteryzują się ogólną wydajnością bardzo zbliżoną do tych produkowanych za pomocą dominujących procesów spiekania oraz doskonałą wydajnością kompleksową, co otwiera szerokie perspektywy ich zastosowań przemysłowych.
5. Reakcja spiekania połączona z azotkiem krzemu (SRBSN)
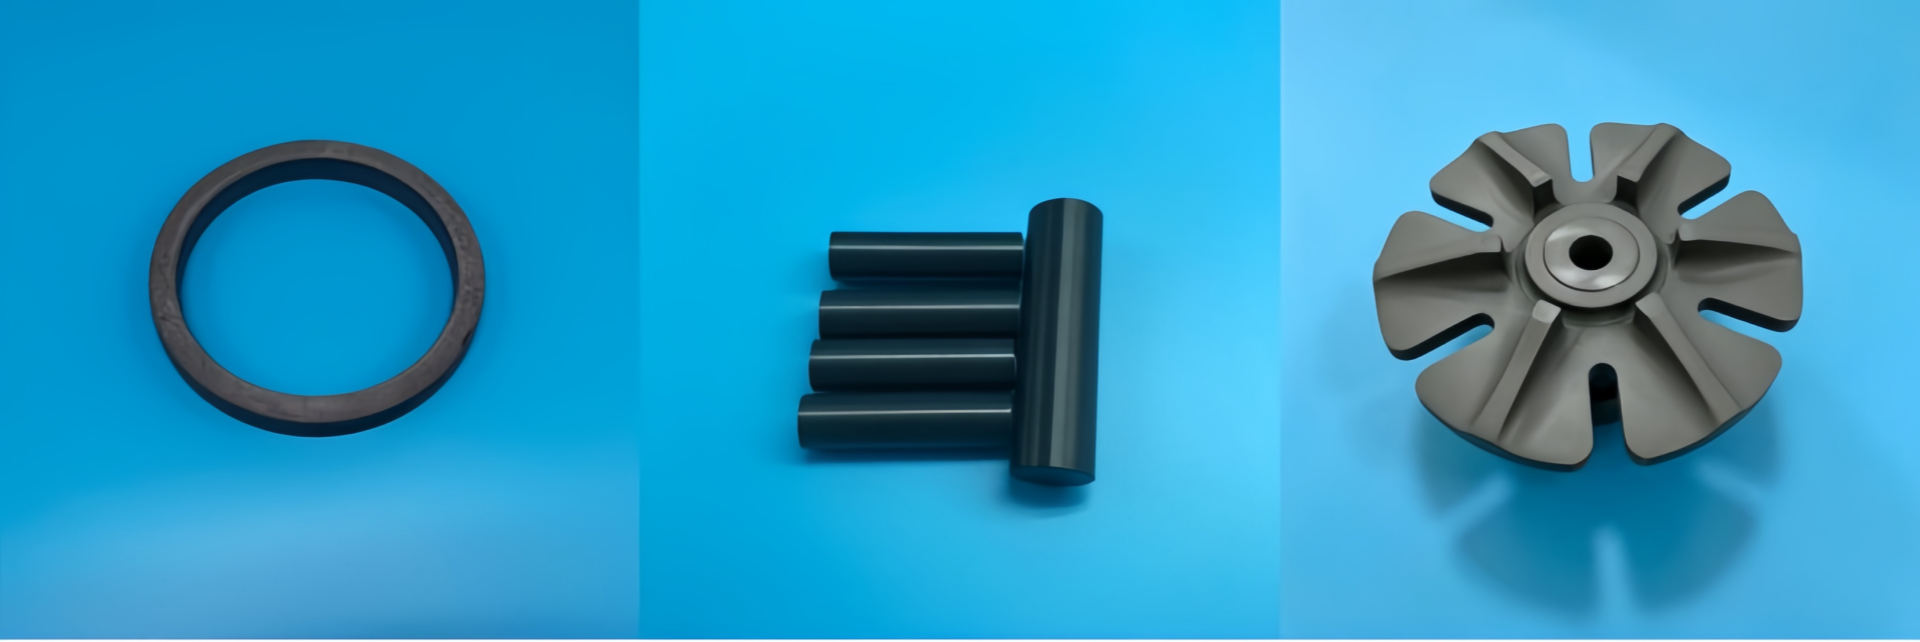
Aby poprawić właściwości spiekania ciał zielonych, do surowego proszku krzemowego dodaje się tlenek glinu, tlenek krzemu oraz tlenek wapnia – składniki wspomagające proces spiekania. Cały proces przygotowania dzieli się na dwie etapy nagrzewania. Po pierwsze, w atmosferze zawierającej wodór lub mieszaninę argonu i azotu przeprowadza się długotrwałą reakcję azotowania w temperaturze 1400 °C przez 150–300 godzin. Po zakończeniu azotowania materiał przenosi się do środowiska wysokociśnieniowego spiekania, gdzie utrzymuje się go w temperaturze od 1700 do 1950 °C przez 1–2 godziny. Ciśnienie gazu azotu w środowisku reguluje się w zakresie od 0,21 do 2,1 MPa. Dzięki temu procesowi gęstość ciał zielonych może przekroczyć 86 % gęstości teoretycznej. Jeśli ciśnienie azotu w komorze spiekowej zwiększy się dodatkowo powyżej 10 MPa, gęstość ciał zielonych osiągnie 98 % wartości teoretycznej, a wytrzymałość na zginanie elementów wyniesie nawet 750 MPa. Dzięki dobrej dokładności formowania oraz kontrolowanym kosztom obróbki proces ten nadaje się do produkcji ciężkich pierścieni ceramicznych z azotku krzemu oraz dużych płytek ceramicznych z azotku krzemu. Po modyfikacji zagęszczającej właściwości fizyczne i mechaniczne tych elementów odpowiadają już parametrom dostępnych na rynku wysokowydajnych części ceramicznych z azotku krzemu.
6. Spiekanie plazmowe wyładowaniowe (SPS)
Proces spiekania plazmowego wyładowaniowego opiera się na bezpośrednim działaniu prądu impulsowego na wypiek proszkowy oraz wykorzystuje grzanie oporowe do szybkiego podniesienia temperatury wypieku. Pozwala on na uzyskanie gęstej konsolidacji bez konieczności długotrwałego utrzymywania wysokiej temperatury. Ten krótkotrwały tryb przetwarzania w wysokiej temperaturze hamuje ciągły wzrost ziaren krystalicznych, zapobiega niezwykłej transformacji fazowej, zachowuje drobnoziarnistą mikrostrukturę krystaliczną materiału oraz umożliwia osiągnięcie lepszych właściwości mechanicznych elementów. Proces ten nadaje się do przetwarzania nadcienkich ceramicznych arkuszy azotku krzemu oraz miniaturyzowanych szczytów pozycjonujących z azotku krzemu – precyzyjnych małych części. W porównaniu ze standardowymi schematami spiekania cały proces trwa krócej, rytm przetwarzania jest szybszy, a całkowity cykl przetwarzania elementów z azotku krzemu można znacznie skrócić.


 EN
