Atomy keramik z nitridu křemíku jsou spojeny silnými kovalentními vazbami, což je vlastnost přirozeně daná tomuto anorganickému nekovovému materiálu a zároveň důvod, proč je velmi obtížné dosáhnout jeho hutného spékání. Během zpracování musí materiál nejen odolat vysokoteplotnímu prostředí nad 1800 °C, ale také po dlouhou dobu udržovat tlak potřebný pro spékání. Extrémní podmínky zpracování často způsobují vznik vnitřních pórů a trhlin v tzv. „zeleném tělese“, což přímo oslabuje mechanické vlastnosti materiálu i celkovou funkční spolehlivost. K řešení tohoto problému při přípravě byly v průmyslu vyvinuty různé metody spékání.
1. Spékání bez tlaku
Při přípravě nitridu křemíku prostřednictvím sinterování za atmosférického tlaku vzniká zásadní rozpor: proces zhutňování materiálu soutěží s vysokoteplotní rozkladnou reakcí nitridu křemíku. Tento problém se ještě více projevuje v formulacích obsahujících přísady na bázi hořčíku. Aby bylo možné zlepšit účinek zhutňování surového tělesa za atmosférických podmínek, průmysl používá oxid yttriumu ve spojení s oxidem hořečnatým nebo oxid yttriumu, oxid hlinitý a nitrid hlinitý jako pomocné sinterovací složky pro přípravu nitridu křemíku. Po rozsáhlé verifikaci se dvě formulace – oxid yttriumu + oxid hlinitý a oxid yttriumu + oxid hořečnatý – staly tržními standardy. Tento proces zatím není široce uplatňován ve specializovaných oblastech kompozitů. Pokud je však kombinován s vhodnými technikami zpracování a nedestruktivními zkouškami za účelem odstranění vnitřních vad, lze součásti z nitridu křemíku vyrobené sinterováním za atmosférického tlaku využít jako příslušenství pro zařízení vyžadující vysokou spolehlivost.
2. Reakční slinování (RBSN)
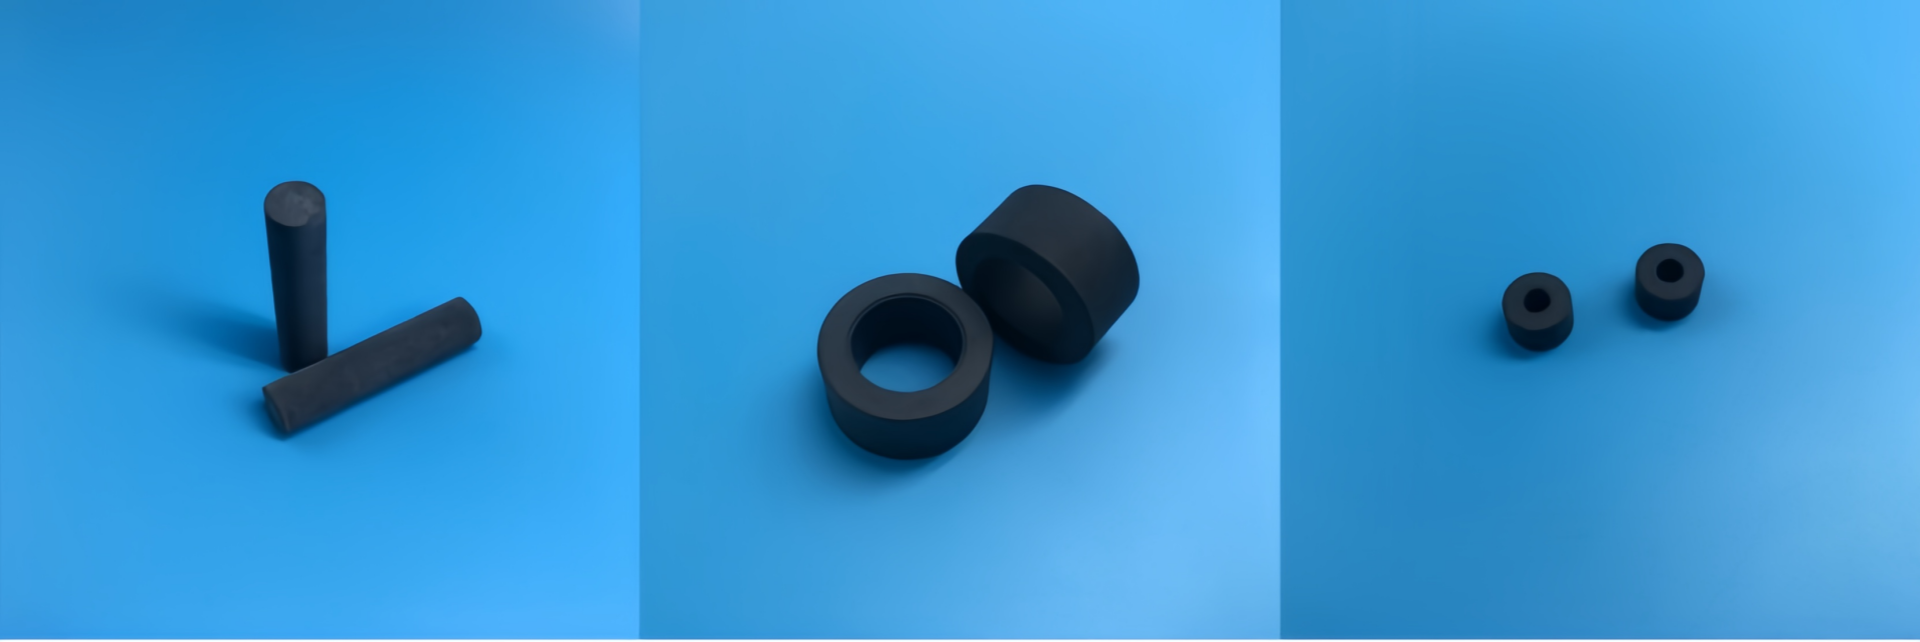
Výroba pórovitého reakčně slinovaného křemičitanu křemíku začíná přípravou keramických polotovarů z jemně mletého křemíkového prášku po stlačení. Polotovary se umístí do atmosféry dusíku nebo amoniaku a neustále zahřívají v teplotním rozsahu 1000–1450 °C. Během tohoto procesu dochází k nitridační reakci křemíkového prášku, čímž vzniká smíšená krystalická fáze složená z α-Si₃N₄ a β-Si₃N₄. Tento nitridační proces způsobuje objemové zvětšení přibližně o 22 %, avšak dutiny mezi částicemi polotovaru mohou tento efekt roztažení vyrovnat. Během slinování se rozměry polotovaru téměř nezmenšují. Díky této vlastnosti zachování konstantních rozměrů je tento proces velmi vhodný pro výrobu keramických bloků speciálního tvaru, pouzder speciálního tvaru a základů meziobratlových distančních prvků. Po slinování není nutné provádět další obrábění diamantovými nástroji, což přináší významné nákladové výhody. I v případě, že zbytková pórnost hotového výrobku činí 20–30 %, tyto součásti zachovávají vynikající mechanické vlastnosti s ohybovou pevností až 350 MPa.
3. Tepelné lisování a sinterace (HP)
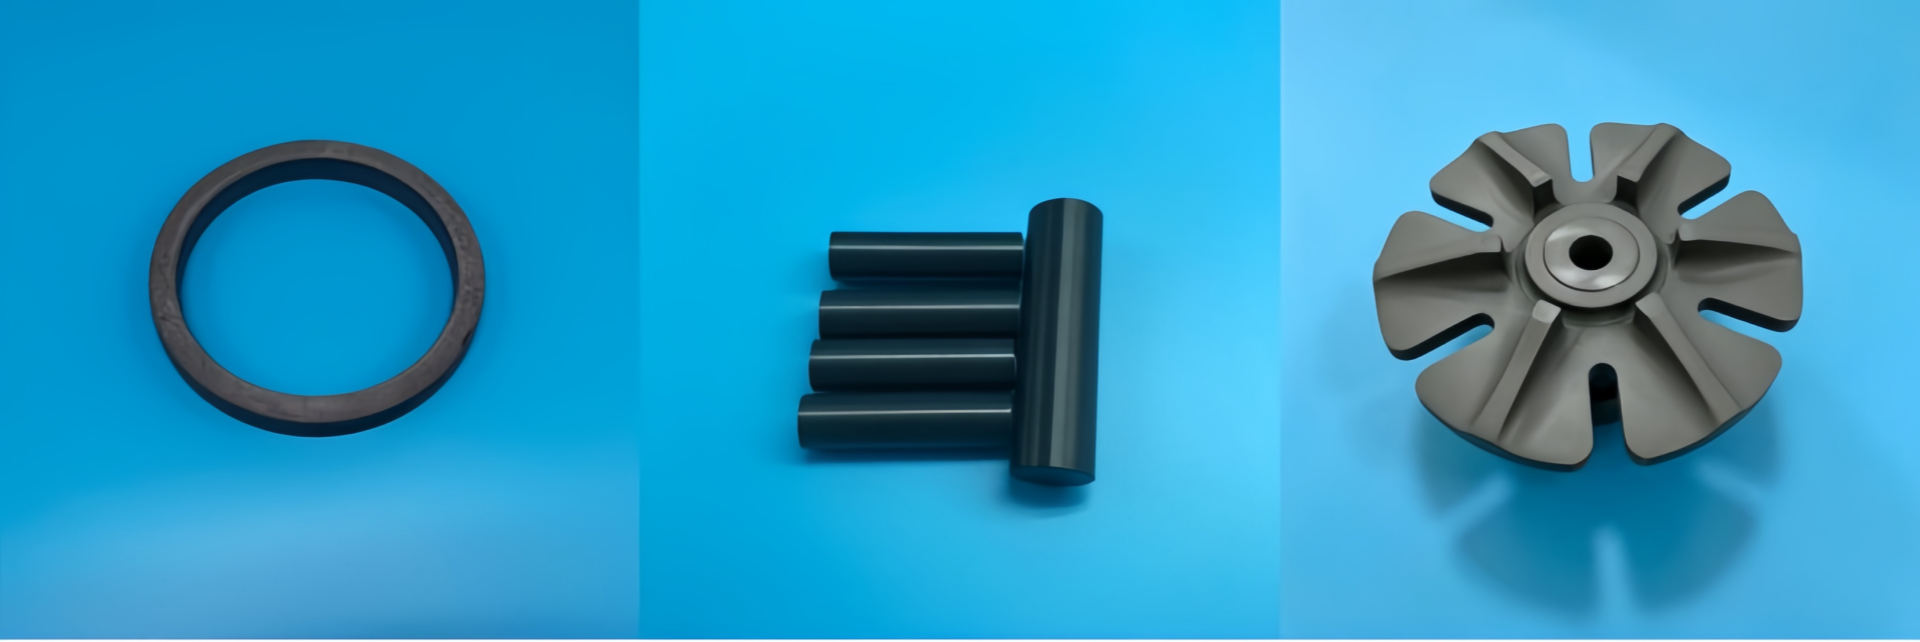
Proces slinování za tepla nelze použít k hutnění předformy z nitridu křemíku bez přídavku jakýchkoli přísad. Proto se do práškové směsi přidávají hořčíkové materiály, jako je oxid hořečnatý a nitrid hořečnatý, které slouží jako slinovací přísady. Optimální množství přísad se doporučuje udržovat v rozmezí 3,3–5,0 hmotnostních procent. Během zpracování se na předformu působí mechanickým tlakem 23 MPa a teplota slinování je nastavena na 1800 ± 50 °C po dobu 4 až 18 minut. Tento proces umožňuje vyrábět husté keramické součásti s relativní hustotou vyšší než 99,9 %; ohybová pevnost hotového výrobku dosahuje 690 ± 20 MPa. Díky extrémně vysoké hustotě lze tento proces slinování za tepla využít k výrobě výrobků s přísnými požadavky na mechanické vlastnosti, například ložisek z nitridu křemíku, keramických tyčí z nitridu křemíku a opotřebení odolných kuliček z nitridu křemíku. Toto řešení bylo již zavedeno do průmyslové výroby.
4. Sinterování za plynového tlaku (GPS)
Základní funkcí procesu tlakového sinterování je řešení průmyslového problému snadného rozkladu nitridu křemíku při vysokoteplotním sinterování. Tento proces toho dosahuje tím, že do komory pro sinterování zavádí dusík pod vysokým tlakem, čímž vytváří ochrannou atmosféru pod vysokým tlakem, která účinně obrací a potlačuje reakci vysokoteplotního rozkladu nitridu křemíku a zajišťuje strukturální integritu a stabilní výkon polotovaru během procesu vysokoteplotního zhušťování. Díky vynikajícímu účinku zhušťování a stabilitě materiálu umožňuje proces tlakového sinterování vyrábět velkorozměrové tavicí kelímky z nitridu křemíku odolné vysokým teplotám, dlouhé trubky z keramického nitridu křemíku i další vysoce přesné konstrukční součásti odolné vysokým teplotám. Výrobky z nitridu křemíku připravené tímto procesem mají celkový výkon velmi podobný výrobkům získaným běžnými sinterovacími procesy a vykazují vynikající komplexní vlastnosti, což jim zajišťuje široké průmyslové uplatnění.
5. Slinovací reakce kombinovaná s nitridem křemíku (SRBSN)
Aby se zlepšilo spékání „zelených těles“, do výchozího křemíkového prášku přidávají pomocné složky pro spékání – oxid hlinitý, oxid křemičitý a oxid vápenatý. Celý přípravný proces je rozdělen na dvě fáze ohřevu. Nejprve probíhá dlouhodobá nitridační reakce v atmosféře obsahující vodík nebo argon a dusík při teplotě 1400 °C po dobu 150 až 300 hodin. Po dokončení nitridace se materiál přesune do prostředí vysokotlakého spékání, kde se udržuje po dobu 1 až 2 hodiny v teplotním rozmezí 1700 až 1950 °C. Tlak dusíkového plynu v tomto prostředí se nastavuje na hodnotu mezi 0,21 a 2,1 MPa. Tímto způsobem lze dosáhnout hustoty „zelených těles“ přesahující 86 % teoretické hustoty. Pokud se tlak dusíkového plynu uvnitř komory pro spékání dále zvýší nad 10 MPa, může se hustota „zelených těles“ zvýšit až na 98 % teoretické hodnoty a ohybová pevnost součástí dosáhne 750 MPa. Díky vysoké přesnosti tváření a dobře ovladatelným výrobním nákladům lze tento proces využít k výrobě těžkých keramických kroužků z křemíkového nitridu a velkorozměrových keramických desek z křemíkového nitridu. Po úpravě za účelem zhuštění již fyzikální a mechanické vlastnosti těchto součástí odpovídají výkonu vysoce výkonných tržně dostupných sintrovaných součástí z křemíkového nitridu.
6. Výbojové plazmové sinterování (SPS)
Proces výbojového plazmového sinterování využívá přímého působení pulzního proudu na práškový polotovar a odporového ohřevu k rychlému zvýšení teploty polotovaru. Umožňuje dosáhnout hustého zpevnění bez nutnosti dlouhodobého udržování vysoké teploty. Tento krátkodobý režim zpracování za vysoké teploty potlačuje neustálý růst krystalických zrn, zabrání abnormální fázové transformaci, zachovává jemnou mikrokrystalickou strukturu materiálu a umožňuje součástem dosáhnout výrazně lepších mechanických vlastností. Tento proces je vhodný pro zpracování ultratenkých keramických destiček z nitridu křemíku a miniaturizovaných polohovacích kolíků z nitridu křemíku, což jsou přesné malé součásti. Ve srovnání se standardními sinterovacími postupy trvá celý proces kratší dobu, rytmus zpracování je rychlejší a celková doba výroby součástí z nitridu křemíku se výrazně zkracuje.


 EN
