Silikoniinitridiseramiikan atomit ovat sidottu yhteen vahvoilla kovalenteilla sidoksilla, mikä on luonnollinen ominaisuus, joka tekee tästä epäorgaanisesta ei-metallisesta seramiikasta erityisen vaikeasti tiukennettavan. Käsittelyn aikana on paitsi kestettävä yli 1800 °C:n korkeaa lämpötilaympäristöä, myös säilytettävä sinteröintipainetta pitkään. Äärimmäinen käsittelyympäristö aiheuttaa helposti sisäisiä ilmakuplia ja halkeamia raakasarjan materiaaliin, mikä heikentää suoraan materiaalin mekaanisia ominaisuuksia ja kokonaistoiminnallista luotettavuutta. Tämän valmistusongelman ratkaisemiseksi teollisuus on kehittänyt useita erilaisia sinteröintimenetelmiä.
1. Painetta käyttämätön sinteröinti
Ilmanpaineessa tapahtuvan piinitridin valmistuksen yhteydessä esiintyy keskitetty ristiriita: materiaalin tiukkenemisprosessi kilpailee piinitridin korkeassa lämpötilassa tapahtuvan hajoamisreaktion kanssa. Tämä ongelma korostuu erityisesti magnesiumpohjaisten lisäaineiden sisältävissä seoksissa. Ilmanpaineolosuhteissa tapahtuvan raakakappaleen tiukkenemisen parantamiseksi teollisuus käyttää ytriumoksidia yhdessä magnesiumoksidin tai ytriumoksidia, alumiinioksidia ja alumiininitridia yhdistettynä apusintrauskomponentteina piinitridin valmistukseen. Laajojen kokeiden jälkeen ytriumoksidin ja alumiinioksidin sekä ytriumoksidin ja magnesiumoksidin yhdistelmät ovat nousseet markkinoiden yleisimmin käytetyiksi vaihtoehdoiksi. Tätä prosessia ei ole vielä laajalti sovellettu erikoiskomposiittialoilla. Kuitenkin, kun prosessi yhdistetään sopiviin käsittelymenetelmiin ja tuotteen sisäisten vikojen poistamiseen tarkoitettuihin tuottamattomiin tarkastusmenetelmiin, ilmanpaineessa sintrautuneista piinitridikomponenteista voidaan valmistaa korkean luotettavuuden laitteiden varusteita.
2. Reaktiosinteröinti (RBSN)
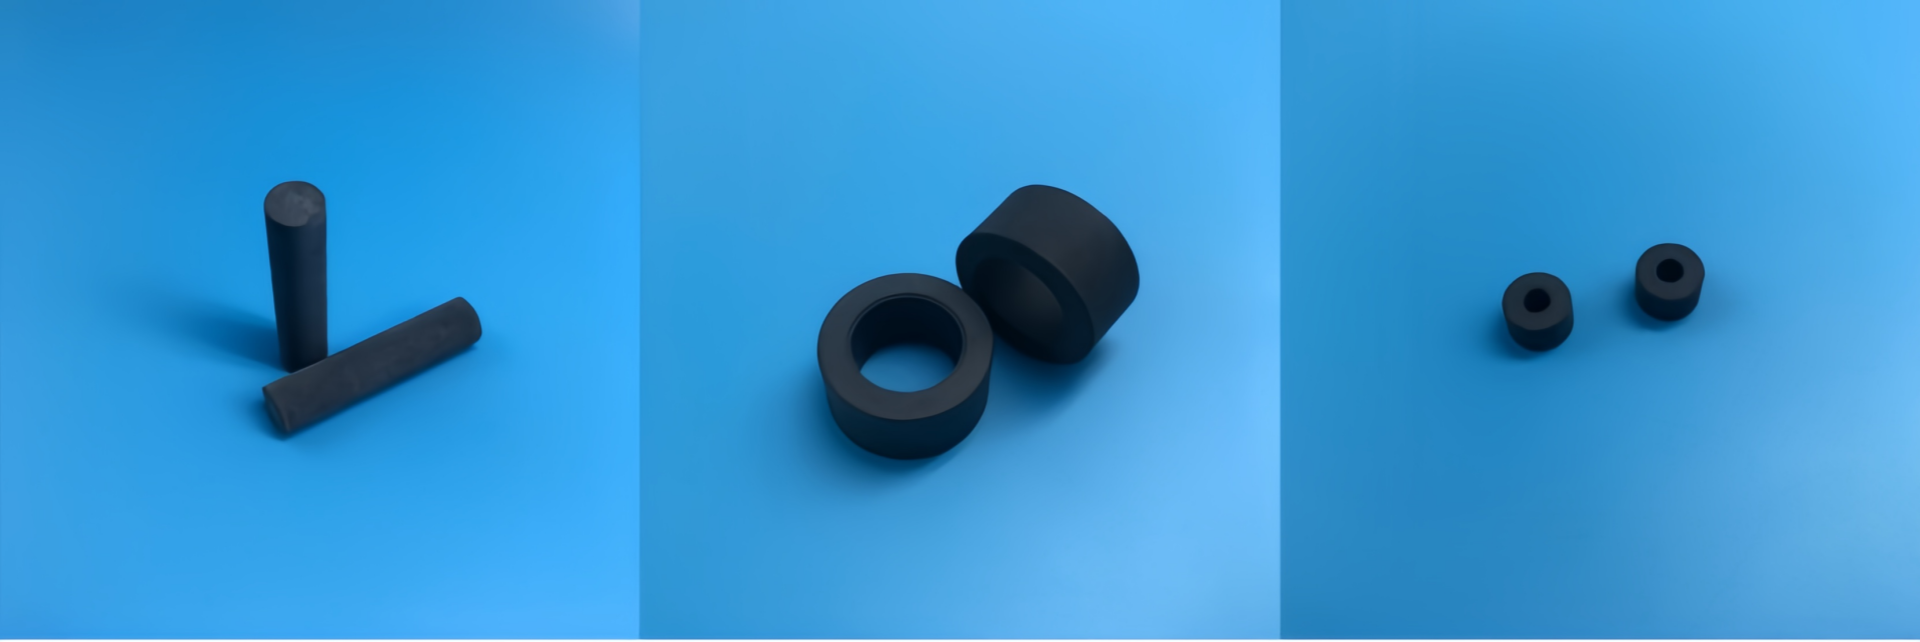
Poromaisen reaktiosinteröidyn typenitridin valmistus alkaa keramiikkapohjien valmistelusta hienojakoisesta piijauheesta puristuskäsittelyn jälkeen. Pohjat sijoitetaan typpi- tai ammoniakka-atmosfääriin ja kuumennetaan jatkuvasti lämpötilassa 1000–1450 °C. Tässä prosessissa piijauhe kokee nitridointireaktion, joka johtaa sekoittuneen kiteisen faasin muodostumiseen, joka koostuu α-Si3N4:stä ja β-Si3N4:stä. Tämä nitridointiprosessi aiheuttaa noin 22 %:n tilavuuden laajenemisen, mutta pohjan hiukkasten välille jäävät tyhjiöt voivat kumota tämän laajenemisvaikutuksen. Sinteröintiprosessin aikana pohjan koko käytännössä ei kutistu. Tämän vakion koon säilyttävän ominaisuuden vuoksi prosessia voidaan käyttää erinomaisesti erikoismuotoisten keramiikkapalojen, erikoismuotoisten varrukoiden ja selkärangan välikappaleiden pohjien valmistukseen. Sinteröinnin jälkeen ei ole tarvetta lisäkoneistukseen timanttityökaluilla, mikä tarjoaa merkittäviä kustannusedullisia etuja. Vaikka valmiin tuotteen huokosuus säilyykin 20–30 %:ssa, nämä komponentit säilyttävät edelleen erinomaiset mekaaniset ominaisuudet, joiden taivutuslujuus voi olla jopa 350 MPa.
3. Kuumavalssattu sinteröinti (HP)
Kuumapainatussintröintiprosessi ei pysty tiukentamaan typenitridin esimuotoa ilman lisäaineita. Siksi sintröintiavusteiksi sekoitetaan järjestelmään magnesiumperustaisia materiaaleja, kuten magnesiumoksidia ja magnesiumnitridia. Lisäaineiden optimaalinen lisäysmäärä on suositeltavaa pitää 3,3–5,0 painoprosentin välillä. Prosessin aikana esimuotoon kohdistetaan mekaaninen paine 23 MPa ja sintröintilämpötila asetetaan 1800 ± 50 °C:n tasolle, jossa pidetään 4–18 minuuttia. Tällä prosessilla voidaan valmistaa tiukkoja mekaanisia vaatimuksia täyttäviä tiukkoja keraamisia osia, joiden suhteellinen tiukkuus ylittää 99,9 % ja joita käytetään esimerkiksi typenitridilaakerien, typenitridikeraamisten sauvojen ja typenitridikulumien valmistukseen. Tämä ratkaisu on otettu käyttöön teollisessa tuotannossa.
4. Kaasupaineuunisintraus (GPS)
Painepuristusprosessin ydinominaisuus on ratkaista teollisuuden ongelma piikarbidin helposta hajoamisesta korkeassa lämpötilassa tapahtuvassa puristusprosessissa. Tämä saavutetaan tuomalla korkeapaineista typpikaasua sinterointikammioon, mikä luo korkeapaineisen suojailman, joka tehokkaasti kääntää ja estää piikarbidin korkeassa lämpötilassa tapahtuvaa hajoamisreaktiota, varmistaen esivalmisteen rakenteellisen eheyden ja vakaa suorituskyvyn korkeassa lämpötilassa tapahtuvassa tiukentumisprosessissa. Erinomaisen tiukentumisvaikutuksen ja materiaalin vakauden ansiosta painepuristusprosessi voi tuottaa suuria, korkeassa lämpötilassa kestäviä piikarbidikruunuja ja pitkiä piikarbidikeraamisia putkia sekä muita korkeatarkkuusisia ja korkeassa lämpötilassa kestäviä rakenteellisia komponentteja. Tällä prosessilla valmistetut piikarbidituotteet ovat kokonaisuudessaan suorituskyvyltään erinomaisen samankaltaisia niiden kanssa, jotka on valmistettu yleisesti käytetyillä sinterointiprosesseilla, ja niillä on erinomainen kokonaissuorituskyky, mikä antaa laajat teollisuudelliset sovellusmahdollisuudet.
5. Sinteröintireaktio yhdistettynä typen nitridiin (SRBSN)
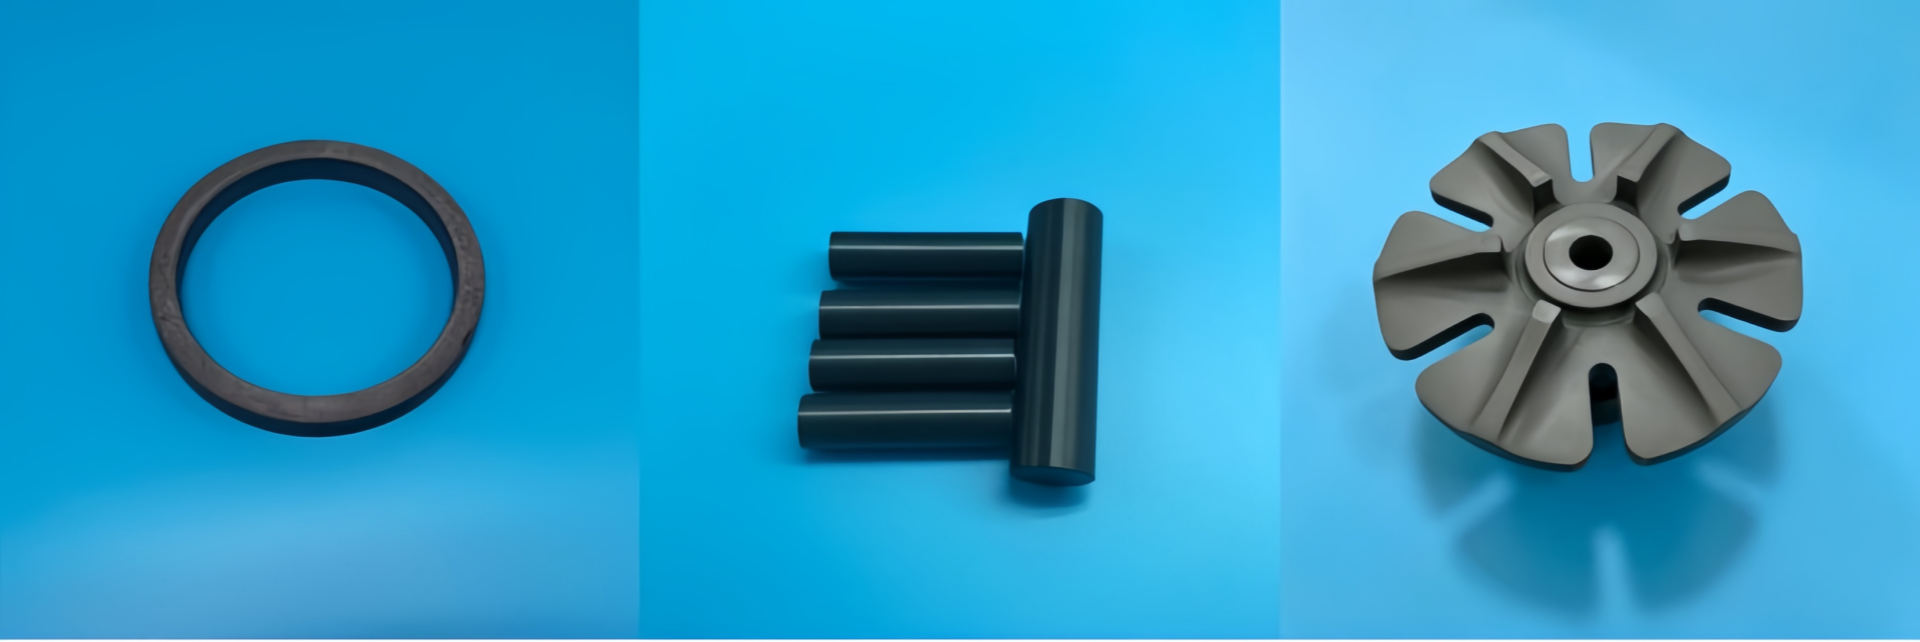
Vihreiden kappaleiden sinteröintikäyttäytymisen parantamiseksi piijauheeseen lisätään apusinteröintikomponentteja, eli alumiinia, piioksidia ja kalsiumoksidia. Koko valmistusprosessi jakautuu kaikkiin kuumennusvaiheisiin. Ensimmäisessä vaiheessa suoritetaan pitkäaikainen nitridointireaktio 1400 °C:ssa vedyn tai argonin ja typpikaasun seoksessa 150–300 tuntia. Nitridoinnin jälkeen kappale siirretään korkeapaineiseen sinteröintiympäristöön, jossa sitä pidetään 1–2 tuntia lämpötilassa 1700–1950 °C. Ympäristön typpikaasun paine säädellään 0,21–2,1 MPa:n välille. Tällä prosessilla vihreiden kappaleiden tiukkuus voi ylittää 86 % teoreettisesta tiukkuudesta. Jos sinteröintikammion sisäinen typpikaasun paine nostetaan yli 10 MPa:n, vihreiden kappaleiden tiukkuus nousee 98 %:iin teoreettisesta arvosta ja komponenttien taivutuslujuus saavuttaa myös 750 MPa:n. Hyvän muotoilutarkkuuden ja hallittavien kustannusten ansiosta tätä prosessia voidaan käyttää raskaiden piinitridiseramiikkarenkaiden ja suurikokoisten piinitridiseramiikkalevyjen valmistukseen. Tiukentamismuokkauksen jälkeen näiden komponenttien fysikaaliset ja mekaaniset ominaisuudet vastaavat jo markkinoilla olevien korkean suorituskyvyn piinitridiseramiikkiosien ominaisuuksia.
6. Purkauksella aktivoitu sinteröinti (SPS)
Purkauksella aktivoitua sinteröintiprosessia käytetään suoraan pulssivirtaa jauheesta muodostetun kappaleen käsittelyyn ja vastuslämmitystä kappaleen lämpötilan nopeaan nostamiseen. Tiukka tiukentuminen voidaan saavuttaa ilman pitkäaikaista korkealämpöistä säilytystä. Tämä lyhytaikainen korkealämpöinen käsittelytapa estää kiteiden jatkuvaa kasvua, välttää poikkeuksellisia faasimuutoksia, säilyttää materiaalin hienon mikrokiteisen rakenteen ja mahdollistaa komponenttien saamisen paremmiksi mekaanisiksi ominaisuuksiksi. Tätä prosessia voidaan käyttää erinomaisen ohuiden piinitridiseramiikkalevyjen ja pienien piinitridiasennuspinnien käsittelyyn, jotka ovat tarkkuuspieniosia. Vertailussa perinteisiin sinteröintimenetelmiin koko prosessi kestää vähemmän aikaa, käsittelytahti on nopeampi ja piinitridikomponenttien kokonaiskäsittelyjaksoa voidaan merkittävästi lyhentää.


 EN