
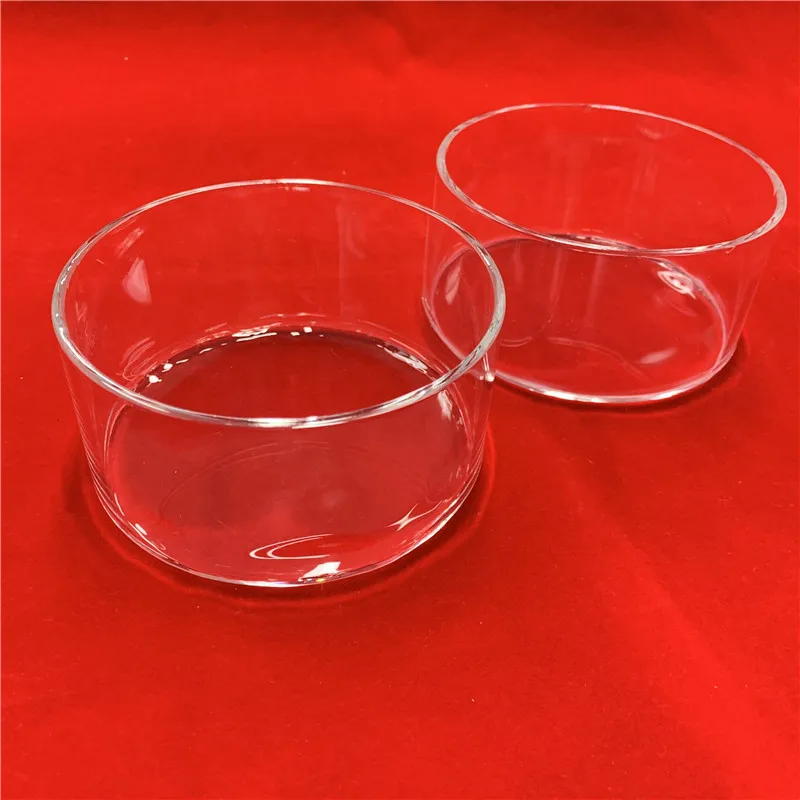
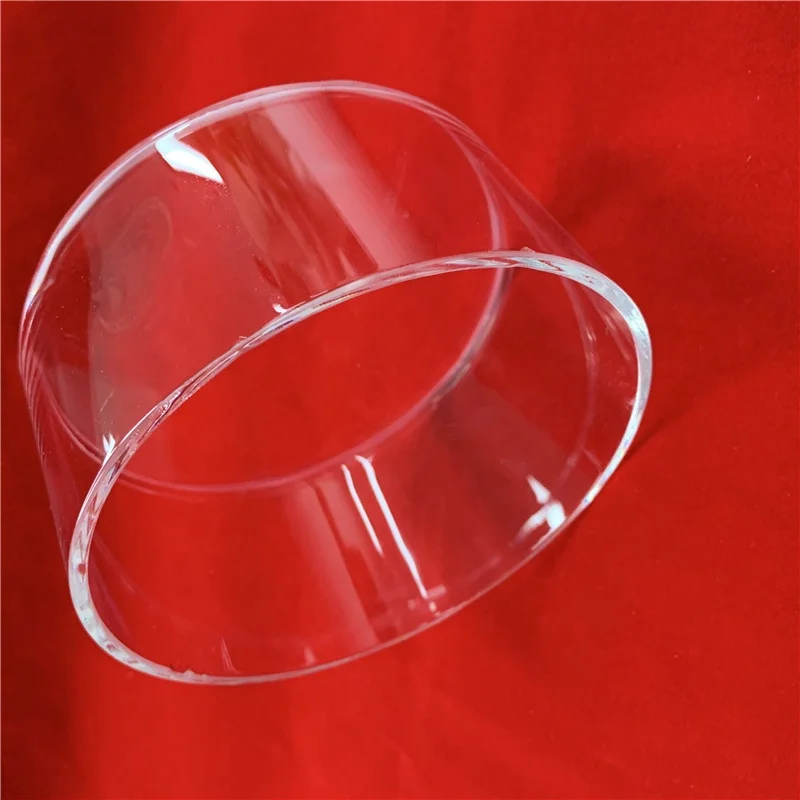
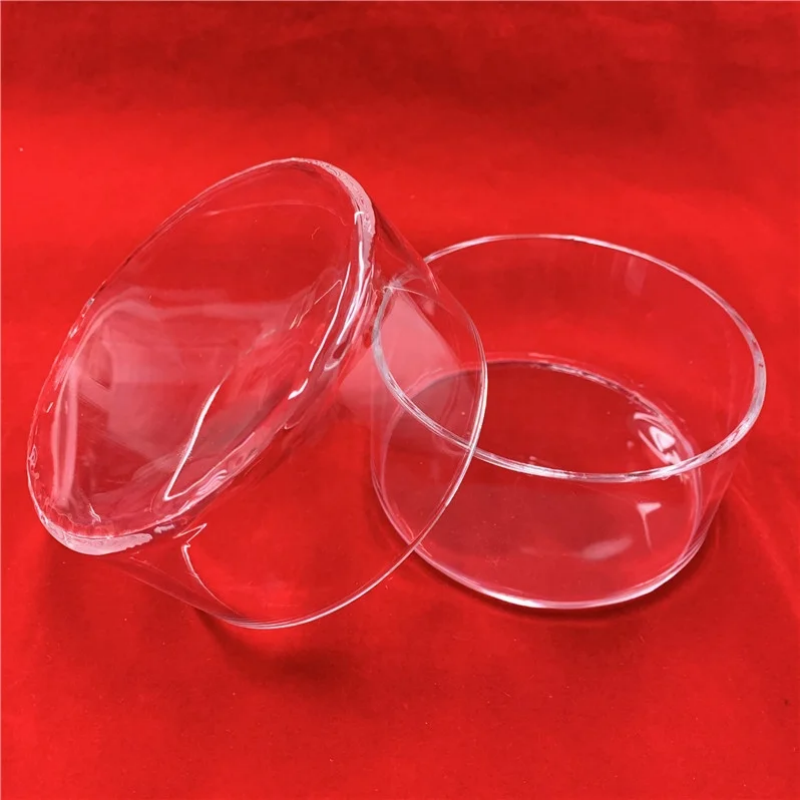
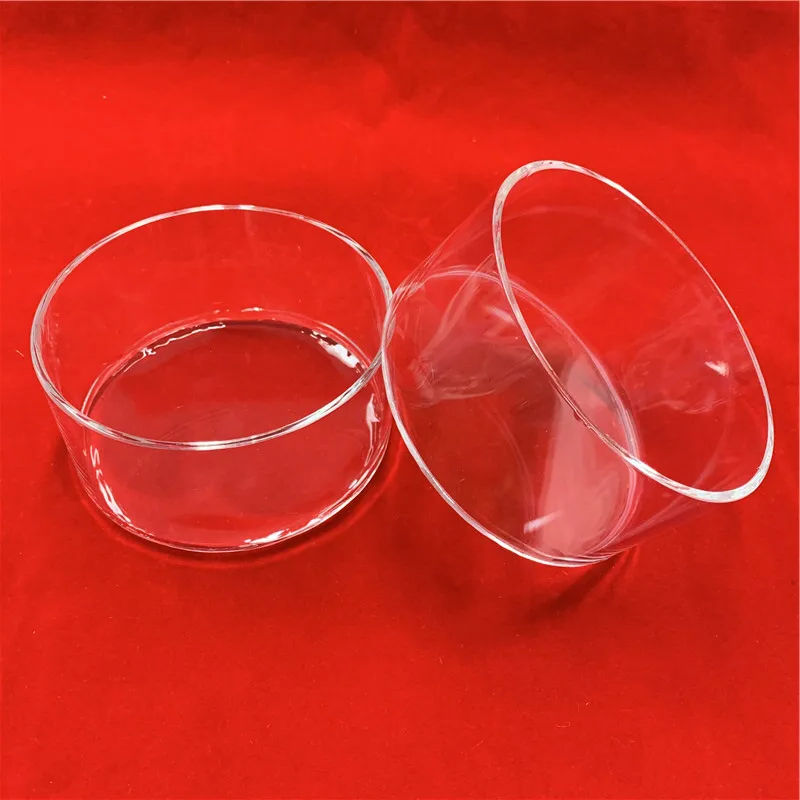
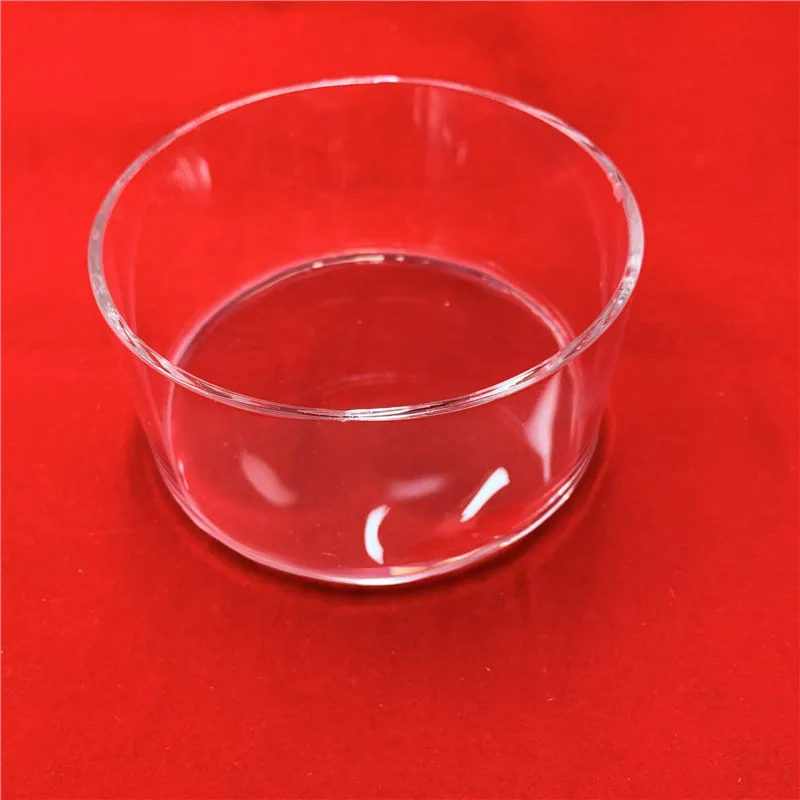
Şeffaf Kuvars Petri Kabı Standart Boyutu
Genellikle ürettiğimiz boyut Dış Çap 30 mm, Dış Çap 50 mm, Dış Çap 100 mm ve benzeri. Ayrıca müşterilerin gereksinimlerine göre tasarım yapabilir ve özelleştirme yapabiliriz.
Duvar Kalınlığı
Kuvars tüp duvarının kalınlığı, genellikle 0,5 mm ile 5 mm arasında
Maksimum işletme sıcaklığı
Tüpün sürekli dayanabileceği en yüksek sıcaklık, en fazla 1100℃
Sertlik
Yaklaşık Mohs sertliği 7, camınkine benzer
SiO₂ Saflığı
Silikon dioksit saflığı, tipik olarak ≥99.99%yarı iletken sınıfı krozelere yönelik
Yüzey pürüzlülüğü
İç/dış yüzeylerin pürüzsüzlüğü, genellikle ≤0,2 μm Ra
Kabarcık İçeriği
Sayısı ve boyutu mikro-kabarcıkların , yarı iletken uygulamaları için kritik
Ürün Detayları
Bu yöntem, önceden üretilmiş bir kuvars tüpün gaz basıncı ve bir kalıp kullanılarak kroze şekline ikincil termoform edilmesini içerir.
1. Hazırlık Aşaması
1.1 Ham Madde Hazırlığı
Malzeme: Yüksek saflıkta, kusursuz şeffaf kuvars boru. Bu boru genellikle elektrikli veya alevle eritme yöntemiyle üretilir ve kalitesi nihai kroziyenin performansını belirler.
Kalıp Hazırlığı: Yüksek hassasiyetli, ısıya dayanıklı grafit veya refrakter alaşımdan yapılmış bir kalıp kullanılır. Kalıbın boşluğu kroziyenin dış şeklini (örneğin küresel, silindirik veya özel şekiller) tanımlar.
1.2 Kuvars Borunun Önişlemesi
Kesme: Kuvars boru gerekli uzunluğa kesilir.
Temizlik: Boru, iç ve dış yüzeylerinden tüm kirleri uzaklaştırmak için yüksek saflıkta temizlik işlemine tabi tutulur (örneğin ultra saf su ile yıkama, asit aşındırma, ultrasonik temizleme).
Bir Ucunun Kapatılması : Borunun bir ucu, hidrojen-oksijen fırınıyla ısıtılarak eritilir ve düzgün, yarım küresel bir kubbe oluşturacak şekilde kendiliğinden kapanır; bu kısım kroziyenin tabanını oluşturur.
2. Isıl Şekillendirme Aşaması – Temel Süreç
Bu, özel bir cam üfleme tornası veya otomatik şekillendirme makinesinde gerçekleştirilen en kritik adımdır.
2.1 Isıtma ve Yumuşatma
· Önişlem görmüş kuvars tüp (önce kapatılmış uç) tornaya monte edilir ve önceden ısıtılmış kalıbın içine yerleştirilir.
· Hedef bölge (ileride kroze gövdesi olacak kısım), hidrojen-oksijen alevi veya plazma beki kullanılarak döndürülerek eşit şekilde ısıtılır. Düzgün ısınma için dönme çok önemlidir.
· Kuvars, yaklaşık 1650-1800°C’de yumuşama noktasına kadar ısıtılır ve tamamen erimemiş ancak şekil verilebilir hale gelir.
2.2 Gaz Basınçlandırması ve Şekillendirme
· Kuvarz yumuşakken, yüksek saflıkta inert gaz (örneğin Azot, Argon), açık uçtan tüpe doğru basınçları hassas bir şekilde kontrol edilerek verilir.
· İç gaz basıncı, yumuşamış kuvarz duvarının kalıbın iç yüzeyine tam olarak oturuncaya kadar düzgün bir şekilde dışa doğru genişlemesini sağlar.
· Kalıp nihai dış geometriyi belirlerken, gaz basıncı boyutsal doğruluğu ve pürüzsüz bir yüzey kalitesini sağlar.
2.3 Tavlama ve Soğutma
· Şekillendirme sonrası, kuvarz Petri kabı hâlâ kalıpta ya da kalıbın yakınında iken hemen tavlanır. Hızlı ısınma ve soğumadan kaynaklanan termal gerilmeleri gidermek için geniş, yumuşak bir alev kullanılır.
· Şekillendirilmiş kuvarz Petri kabı daha sonra kalıptan çıkarılmadan önce oda sıcaklığına kontrollü koşullar altında soğutulur.
3. Son İşlem ve Bitirme
3.1 Kesme ve Açma
· Şekillendirilmiş kuvarz Petri kabının açık ucu, elmas tekerlekli testere veya lazer kesici kullanılarak tam istenen yüksekliğe ve dikliğe göre kesilir.
· Daha sonra keskin, kesilmiş kenar, çatlama ve gerilim yoğunluğunu önlemek için alevde parlatılır veya mekanik olarak pürüzsüz, yuvarlak bir hale getirilir.
3.2 Yüksek Şiddetli Temizlik ve İnceleme
· Temizlik: Kuvars Petri kabı, işleme sırasında oluşan tüm kirleticileri uzaklaştırmak amacıyla çok aşamalı, yüksek saflıkta bir temizlik sürecinden (asit temizliği, ultrasonik temizlik, ultra saf su ile durulama) geçirilir.
· İnceleme:
· Boyutsal Kontrol: Çap, yükseklik ve duvar kalınlığı doğrulanır.
· Görsel İnceleme: Kontrollü aydınlatma altında iç ve dış yüzeylerdeki kabarcıklar, çizikler, oyuklar veya diğer düzensizlikler incelenir.
4. Özel Yüksek-Performanslı İşlem – İç Yüzey Ateş Parlatma
Yarı iletken veya üst düzey fotovoltaik uygulamalarda kullanılan üst seviye krozelere ek olarak kritik bir adım uygulanır:
· İç Yüzey Ateş Parlatma
· Amaç: Berrak kuvars Petri kabının iç yüzeyine mükemmel derecede yoğun, pürüzsüz, ayna gibi şeffaf bir tabaka oluşturmak.
· Yöntem: Hidrojen-oksijen alevi veya plazma torcu içeri sokularak tüm iç yüzey boyunca taranırken kuvars Petri kabı döndürülür.
· Etkiler:
· Mikro-Gözenekleri Kapatır: Saf kuvars Petri kabı mikro çatlakları ve küçük gözenekleri ortadan kaldırır.
· Pürüzlülüğü Azaltır: Saf kuvars Petri kabı atomik düzeyde pürüzsüz bir yüzey oluşturur, malzeme yapışmasını önler ve temizliği kolaylaştırır.
· Dökme Direncini Artırır: Saf kuvars Petri kabın yüksek sıcaklıklarda kristalleşmeye karşı direncini önemli ölçüde iyileştirir ve bu sayede kroze kullanım ömrünü uzatır.
Saf kuvars Petri kabının özeti iş akışı şeması:
Yüksek Saflıkta Kuvars Boru → Kesme → Temizleme → Tek Uçlu Kilitleme → Kalıba Montaj → Dönerek Isıtma ve Yumuşatma → Gaz Basıncıyla Şekillendirme → Tavlama → Kalıptan Çıkarma → Kesme/Açma → Kenar Parlatma → (İç Yüzey Ateşle Parlatma) → Yüksek Şiddetli Temizleme → Nihai Kontrol → Temiz Paketleme
5. Şeffaf Kuvars Petri Kabı Avantajları:
5.1Yüksek Saflık : Şeffaf kuvars Petri kabı, yüksek saflıkta kuvars boru kullanır ve kontaminasyonu en aza indirir.
5.2Yüksek Hassasiyet : Şeffaf kuvars Petri kabı kalıp şekillendirme, mükemmel boyutsal tutarlılık sağlar.
5.3 Şekil Esnekliği : Karmaşık ve özel geometriler üretmeye yetenlidir.
5.4 Üstün Yüzey Kalitesi: Ateşle parlatma şeffaf kuvars Petri kabı, olağanüstü bir iç yüzey bitimi elde eder.
6. Temel Uygulamalar:
6.1 Yarı İletken Endüstrisi : Yüksek sıcaklıkta difüzyon, oksidasyon süreçleri ve epitaksi için.
6.2 Laboratuvar ve Ar-Ge : Malzeme sentezi, kristal büyümesi ve yüksek sıcaklıklı kimyasal reaksiyonlar için.
6.3 Fotovoltaik Araştırma ve Geliştirme : Deneysel silikon büyütmek ve işlemek için.
6.4 Optoelektronik : Fosforları, lazer kristallerini ve diğer özel malzemeleri sinterlemek için.
Teknik Parametreler
| Özellik İçeriği | BİRİM | Özellik Endeksi |
| Yoğunluk | kg/cm³ | 2.2×10³ |
| Dayanıklılık | KHN₁₀₀ | 570 |
| Çekme Dayanımı | Pa(N/m²) | 4.8×10⁷ |
| Basınç dayanımı | Pa | >1.1×10⁹ |
| Isıl Genleşme Katsayısı (20℃-300℃) | cm/cm·℃ | 5.5×10⁻⁷ |
| Isıl İletkenlik (20℃) | W/m·℃ | 1.4 |
| Özgül Isı (20℃) | J/kg·℃ | 660 |
| Yumuşama Noktası | ℃ | 1630 |
| Pasivation Noktası | ℃ | 1180 |
Gelişim tarihi

Patentler ve Sertifikalar

Paket

Hizmetler
SSS
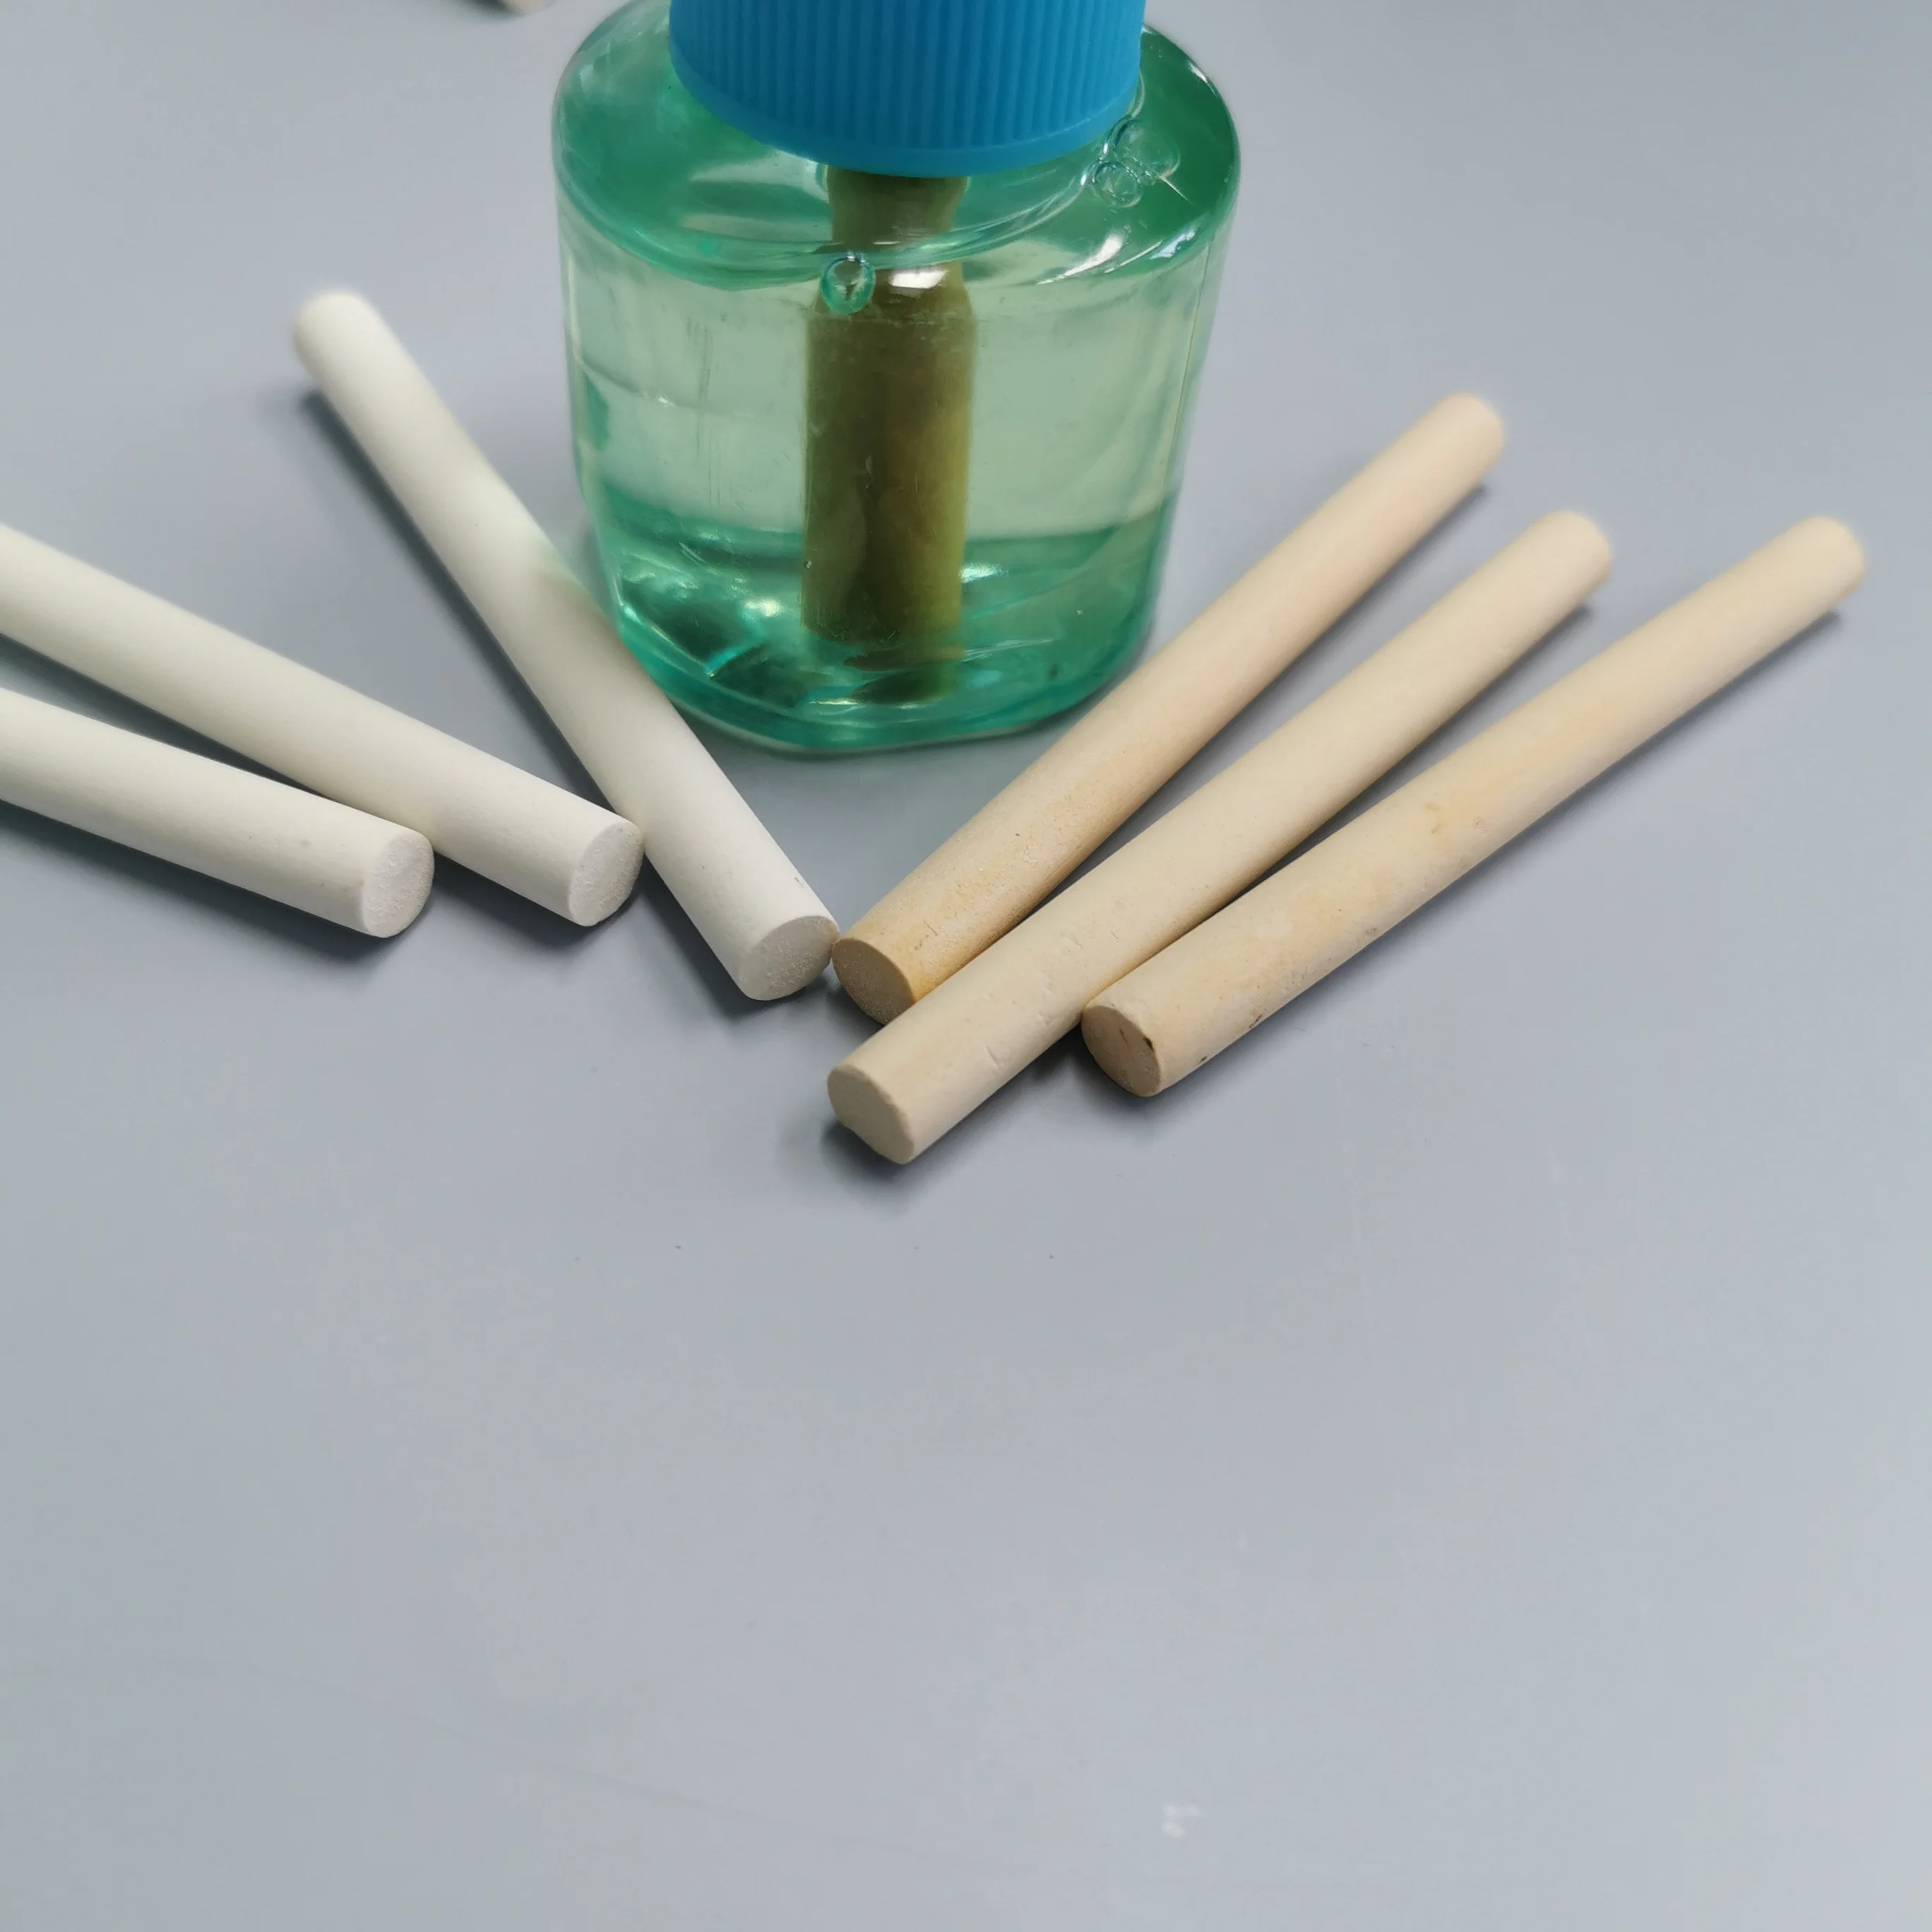
Elektrikli sivrisinek sıvı repelenti için gözenekli seramik fitiller
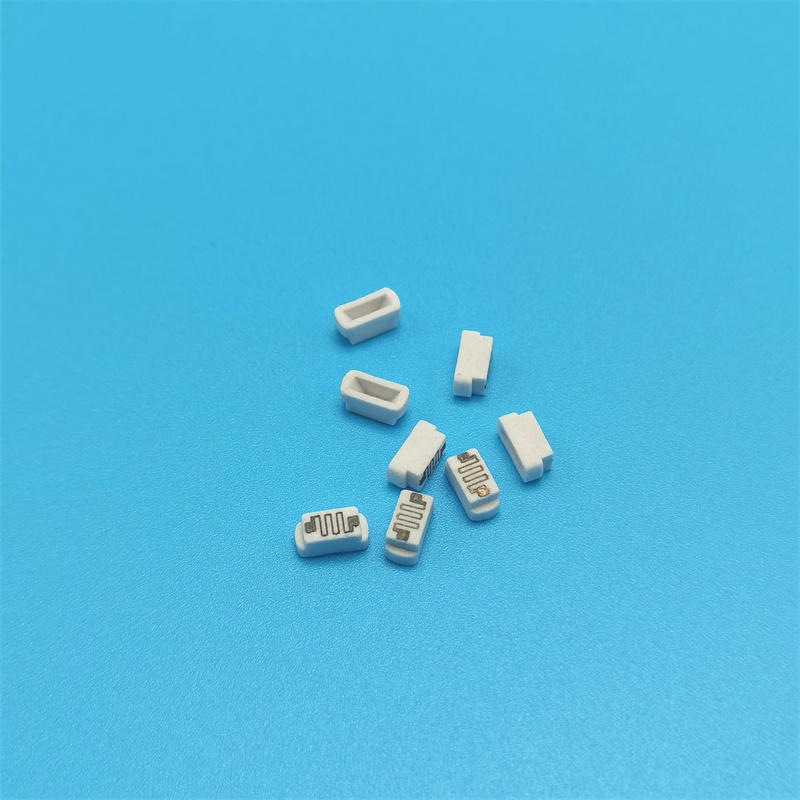
Atomizatör için özel çevre dostu malzemeden üretilmiş gözenekli seramik atomizasyon buharlaştırma çekirdeği
PH ve asitlik değerlerinin laboratuvar testi için alümina seramik referans elektrodu
Özel Beryllia Seramik BeO Potu Beryllium Oksit kroze


 EN
