
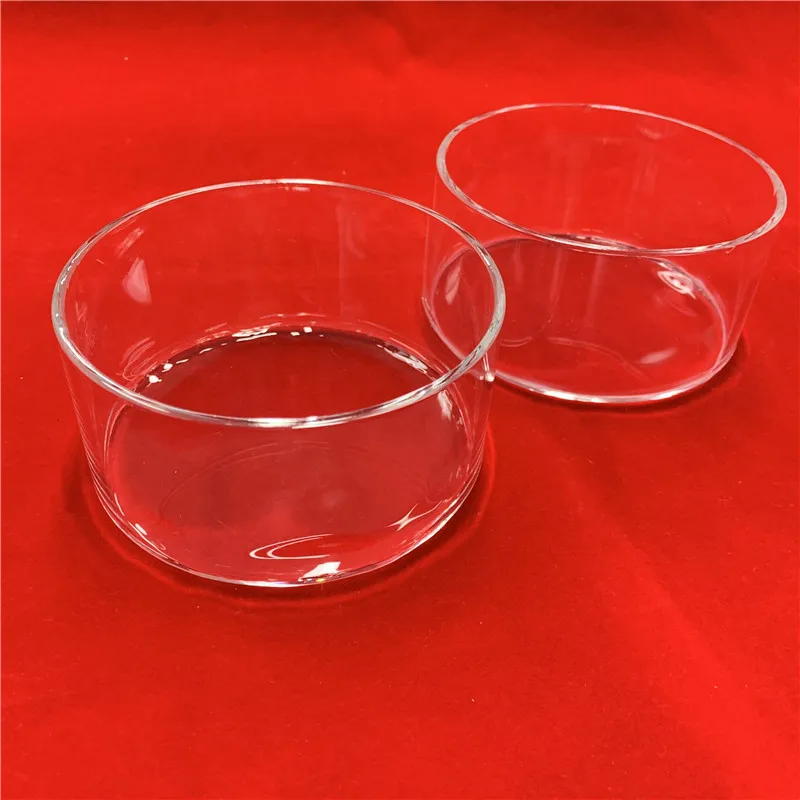
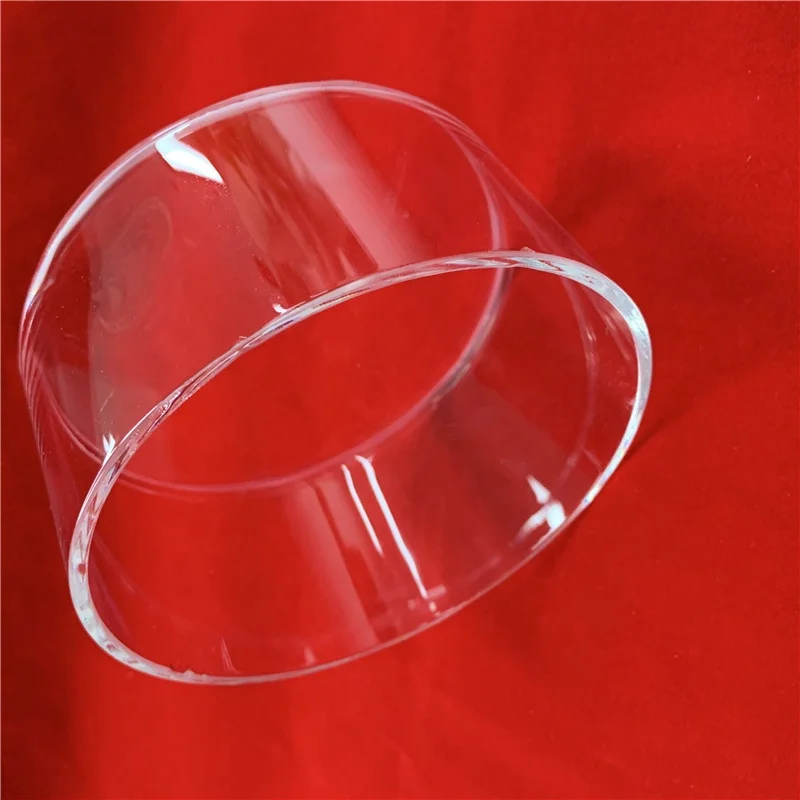
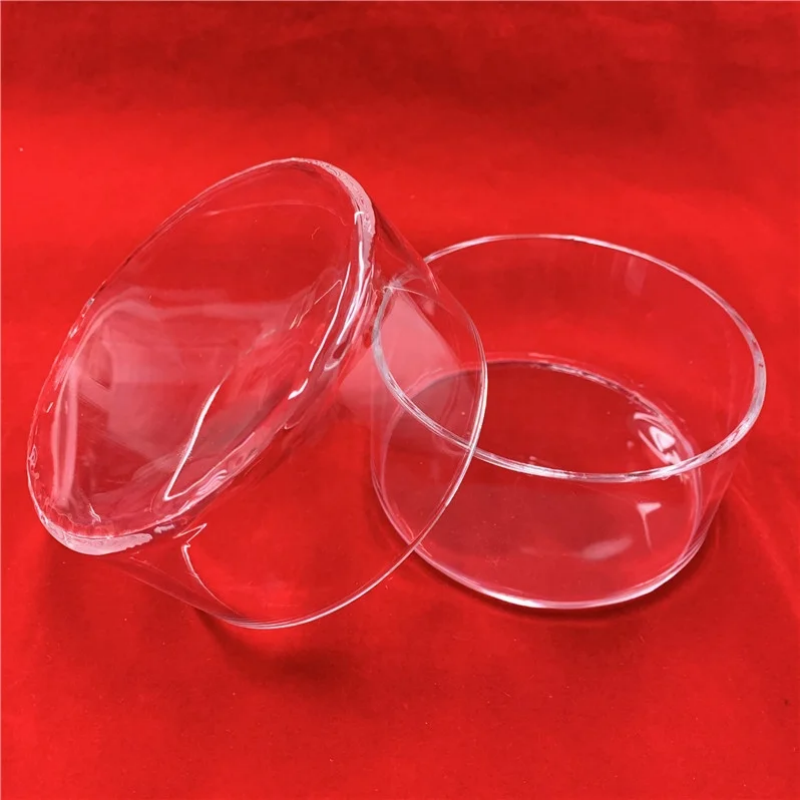
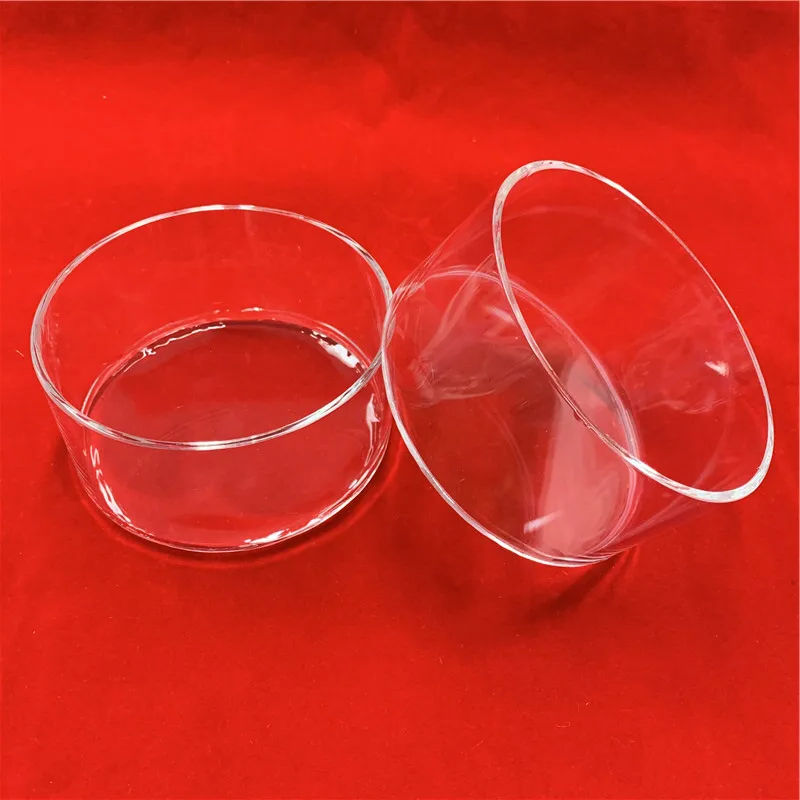
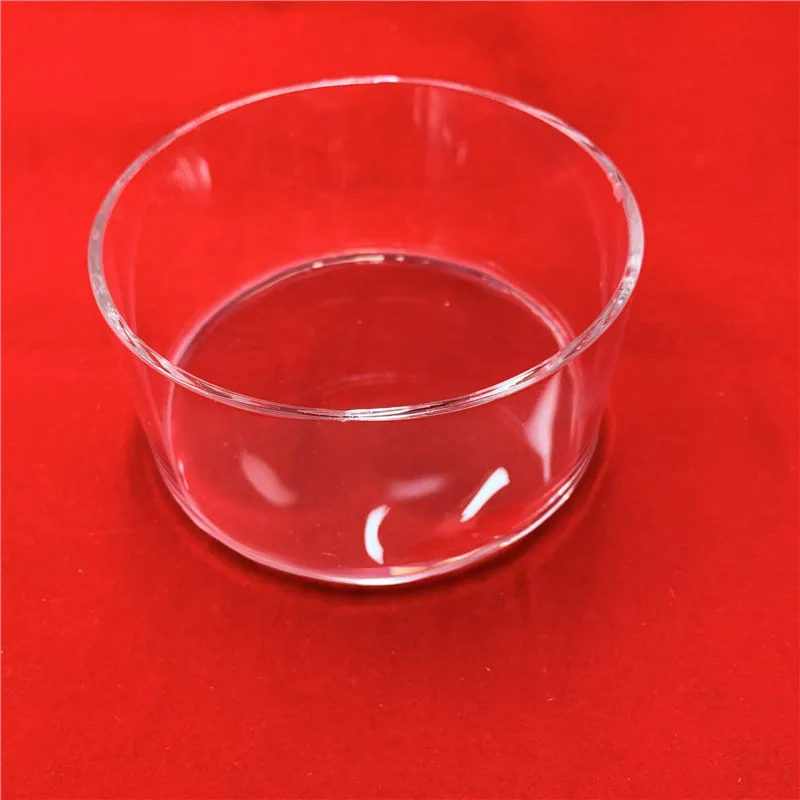
Standardstorlek för klar kvarts-Petri-skål
Storleken vi ofta tillverkar är UD30 mm, UD50 mm, UD100 mm och så vidare. Och vi kan designa och anpassa det enligt kundens krav.
Vägg tjockleik
Tjockleken på kvartsrörets vägg, vanligtvis mellan 0,5 mm och 5 mm
Maximal driftstemperatur
Högsta temperaturen som röret kan uthärda kontinuerligt, upp till 1100℃
Hårdhet
Mohshårdhet på ca 7, liknande glas
SiO₂-renhet
Renhet av kiseldioxid, vanligtvis ≥99.99%för krukor av halvledargrad
Ytoroughness
Ytlighet hos inre/yttre ytor, vanligtvis ≤0,2 μm Ra
Bubbelinnehåll
Antal och storlek på mikrobubblor , avgörande för halvledarapplikationer
Produktdetaljer
Denna metod innebär sekundär termoformning av en prefabricerad kvartsrör till en krukvagnsform med hjälp av gastryck och en form.
1. Förberedelsefasen
1.1 Råmaterialförberedelse
Material: Högpur, defektfri transparent kvartsrör. Detta rör tillverkas vanligtvis via en elektrisk eller flammsmältprocess, och dess kvalitet avgör den slutliga krukans prestanda.
Formförberedelse: En högprecision, värmebeständig grafit- eller refraktärlegeringsform används. Formens hålrum definierar krukans yttre form (t.ex. sfärisk, cylindrisk eller anpassad form).
1.2 Förbehandling av kvartsrör
Skärning: Kvartsröret skärs till önskad längd.
Rengöring: Röret genomgår en högpur rengöring (t.ex. med ultraren vatten, syretätning eller ultraljudsrengöring) för att ta bort alla föroreningar från de inre och yttre väggarna.
Förslutning av ett ände : Ett ände av röret upphettas med en vätgas-syrgasbrännare tills det smälter och sluter sig, vilket bildar en slät, halvklotformad kupol som blir krukans botten.
2. Värmestruktereringsfasen – den centrala processen
Detta är det mest kritiska steget, som utförs på en specialiserad glasblåsningsvändmaskin eller automatisk formskapningsmaskin.
2.1 Uppvärmning och mjukning
· Det förbehandlade kvartsröret (med det fogade ändet först) monteras på vändmaskinen och placeras inuti den förvärmda formen.
· Målets område (den framtida kroppen på krukan) roteras och jämnt uppvärms med en väte-syrgaslåga eller plasmalåga. Rotation är avgörande för jämn uppvärmning.
· Kvartsen värms till sin mjukningspunkt (cirka 1650–1800 °C), där den blir böjlig men inte fullt smält.
2.2 Gaspressurisering och formning
· När kvartsen är mjuk introduceras en högpur inert gas (t.ex. kväve, argon) i röret genom den öppna änden, med exakt kontrollerat tryck.
· Det interna gastrycket tvingar den mjuka kvartsväggen att expandera jämnt utåt tills den helt följer formens invändiga yta.
· Formen definierar den slutgiltiga yttre geometrin, medan gastrycket säkerställer dimensionell precision och en slät ytfärd.
2.3 Glödgning och svalning
· Efter formningen omedelbart glödgs kvartspetriskålen medan den fortfarande befinner sig i eller nära formen. En bred, mjuk flamma används för att avlasta termiska spänningar orsakade av snabb uppvärmning och avkylning.
· Den formade kvartspetriskålen avkyls sedan under kontrollerade förhållanden till rumstemperatur innan den tas ur formen.
3. Efterbehandling och avslutning
3.1 Skärning och öppning
· Den öppna änden av den formade kvartspetriskålen skärs till exakt specificerad höjd och vinkelrät ståndighet med hjälp av diamantcirkelsåg eller laserskärare.
· Den vassa, kantiga kanten eldpoleras eller slipas mekaniskt till en slät, avrundad yta för att förhindra sprickbildning och spänningssamling.
3.2 Reiniging med hög intensitet samt inspektion
· Reingöring: Kvarts-Petri skålen genomgår en flerstegsprocess med hög renhetsgrad (syrengöring, ultraljudsrengöring, sköljning med ultrarent vatten) för att ta bort alla föroreningar från bearbetningen.
· Inspektion:
· Dimensionskontroll: Kontroll av diameter, höjd och väggtjocklek.
· Visuell inspektion: Undersökning efter luftbubblor, repor, gropar eller andra oregelbundenheter på inre och yttre ytor under kontrollerad belysning.
4. Specialbehandling av hög klass – elpolering av den inre ytan
För högklassiga krukor som används i halvledar- eller premiumfotovoltaiska tillämpningar utförs ett extra avgörande steg:
· Elpolering av den inre ytan
· Syfte: För att skapa ett fullkomligt tätt, slätt, spegelblankt och transparent lager på den klara kvartsglasets inre yta.
· Metod: Kvarts-Petri-skålen roteras samtidigt som en väte-syregaslåga eller plasmalåga införs och skannas över hela den inre ytan.
· Effekter:
· Försegling av mikropor: Klar kvarts-Petri-skål eliminerar mikrocrackar och små porer.
· Minskar ojämnhet: Klar kvarts-Petri-skål skapar en atomiskt slät yta, vilket förhindrar att material fastnar och underlättar rengöring.
· Förbättrar motståndet mot devitrifiering: Förbättrar betydligt klar kvarts-Petri-skåls motstånd mot kristallisation vid höga temperaturer, vilket förlänger degelnas livslängd.
Sammanfattande arbetsflödesdiagram för klar kvarts-Petri-skål:
Högrenhetskvartrör → Skärning → Rengöring → Försegling av ena änden → Montering i form → Rotationsvärme och mjukgöring → Formning med gastryck → Glödgning → Avformning → Skärning/Öppning → Kantpolering → (Inre ytans flammglättning) → Högintensiv rengöring → Slutlig inspektion → Ren förpackning
5. Fördelar med petriskålar av klart kvarts:
5.1Hög renhet : Petriskålar av klart kvarts tillverkas av kvartsrör med hög renhet, vilket minimerar föroreningar.
5.2Hög precision : Formgivning med klar kvarts-Petri-skål säkerställer utmärkt dimensionskonsekvens.
5.3 Formflexibilitet : Kan producera komplexa och anpassade geometrier.
5.4 Utmärkt ytqualitet: Flammpolering den klara kvarts-Petri-skålen uppnår en exceptionell inre ytyta.
6. Huvudtillämpningar:
6.1 Halvledarindustrin : För högtemperaturdiffusion, oxidation och epitaxi.
6.2 Laboratorium och FoU : För materialssyntes, kristalltillväxt och kemiska reaktioner vid hög temperatur.
6.3 Fotovoltaik FoU : För experimentell kiselodling och bearbetning.
6.4 Optoelektronik : För sintring av fosforer, laserkristaller och andra specialmaterial.
Tekniska parametrar
| Egenskapsinnehåll | ENHET | Egenskapsindex |
| Täthet | kg/cm³ | 2,2×10³ |
| Styrka | KHN₁₀₀ | 570 |
| Dragfastighet | Pa(N/m²) | 4,8×10⁷ |
| Tryckhållfasthet | Pa | >1,1×10⁹ |
| Värmexpansionskoefficient (20℃–300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Värmeledningsförmåga (20℃) | W/m·℃ | 1.4 |
| Specifik värmekapacitet (20℃) | J/kg·℃ | 660 |
| Glasomvandlingstemperatur | ℃ | 1630 |
| Ånningpunkt | ℃ | 1180 |
Utvecklingshistorik

Patent och certifiering

Paket

Tjänster
Vanliga frågor
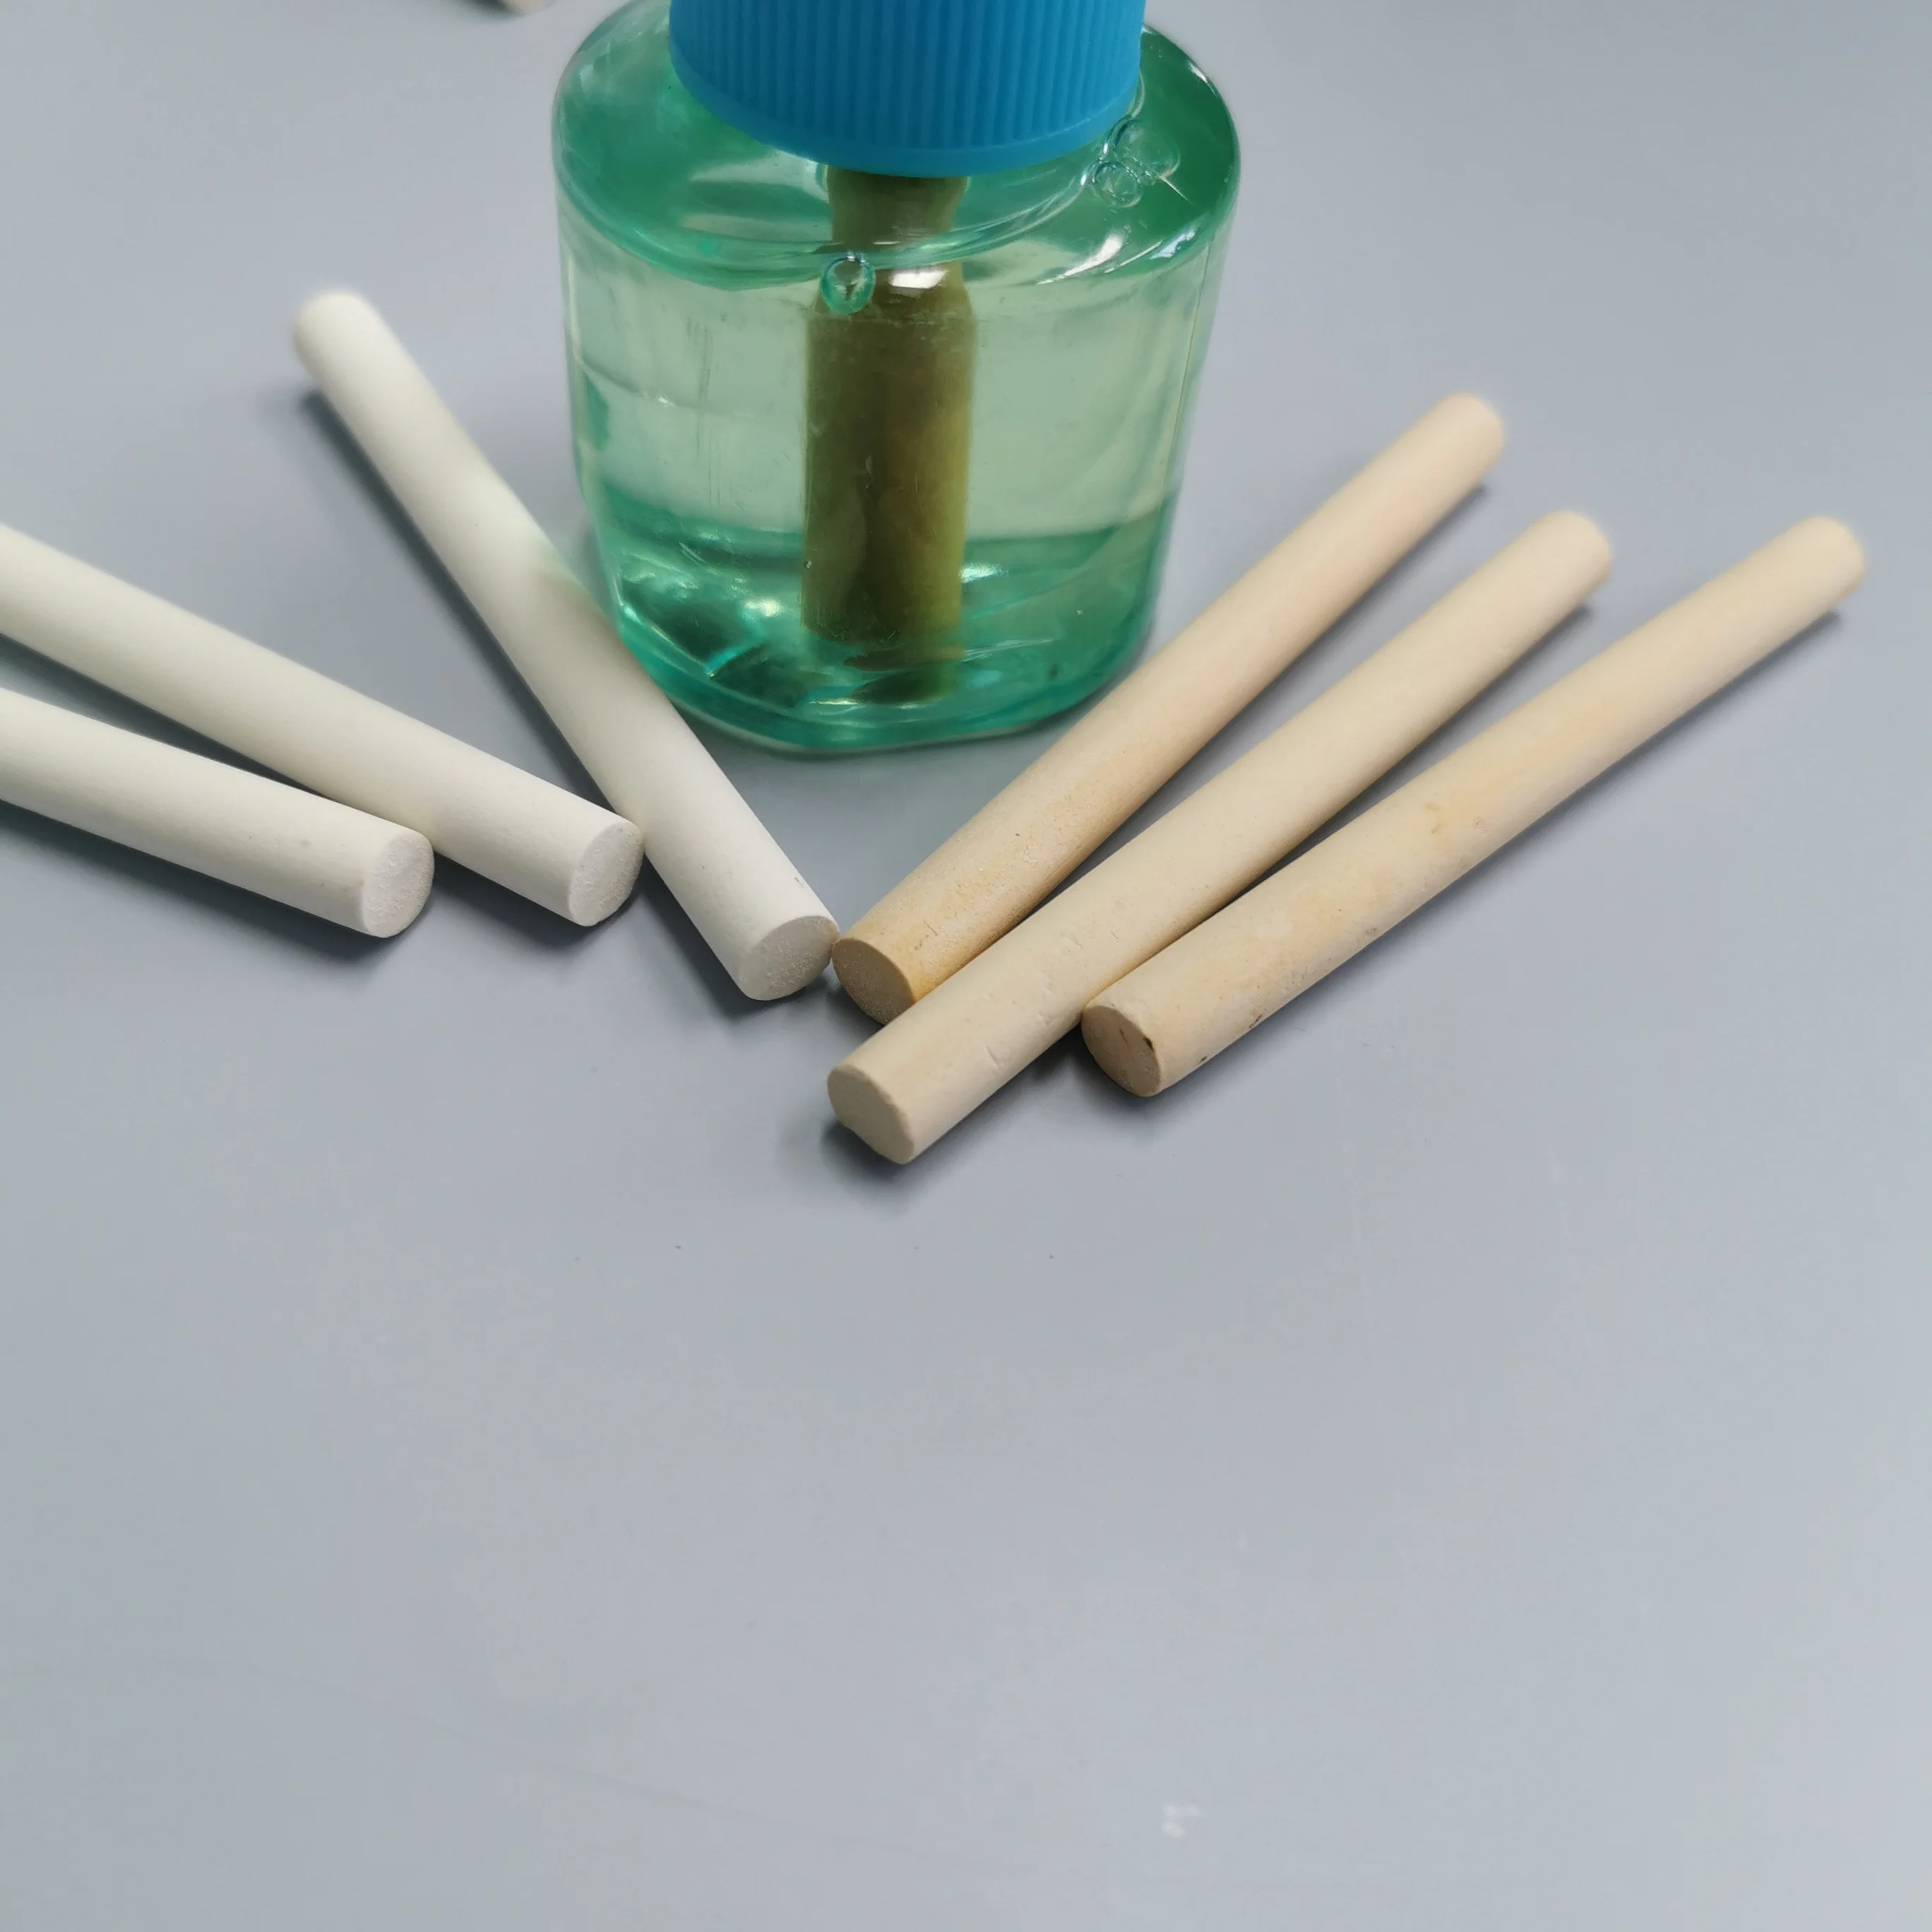
Porösa keramiska snören för elektrisk flytande myggrepellent
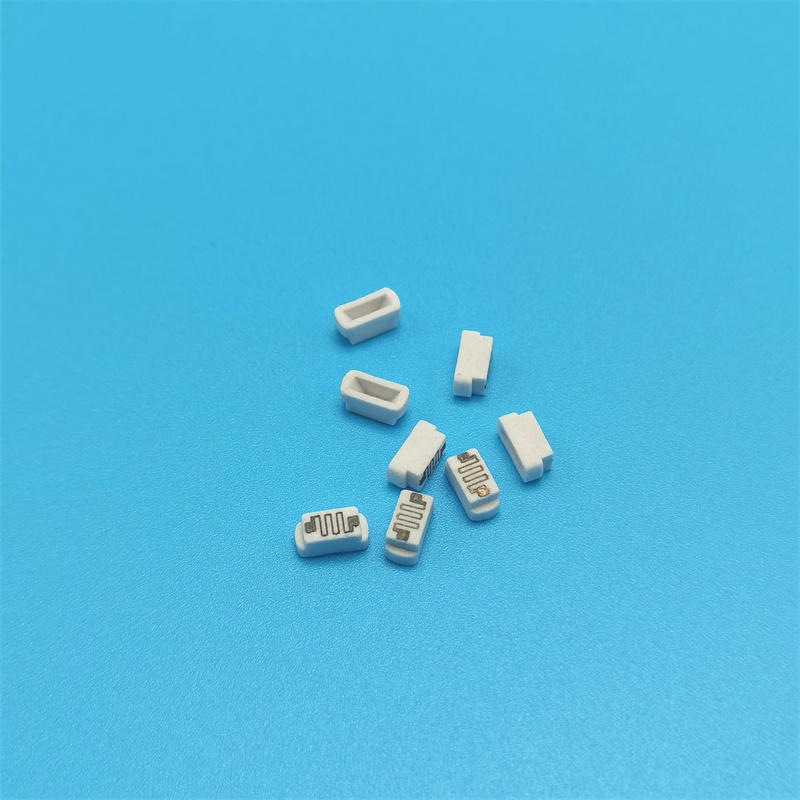
Anpassad miljövänlig materialporös keramisk avgasnings- och förångningskärna för diffusor
Aluminakeramisk referenselektrod för laboratorieprov av pH- och surhetsvärden
Anpassad Beryllia keramisk BeO-kruka av berylliumoxid


 EN
