
Pradinis puslapis>Produktai>Specialus stiklas>stiklinė laboratorinė įranga
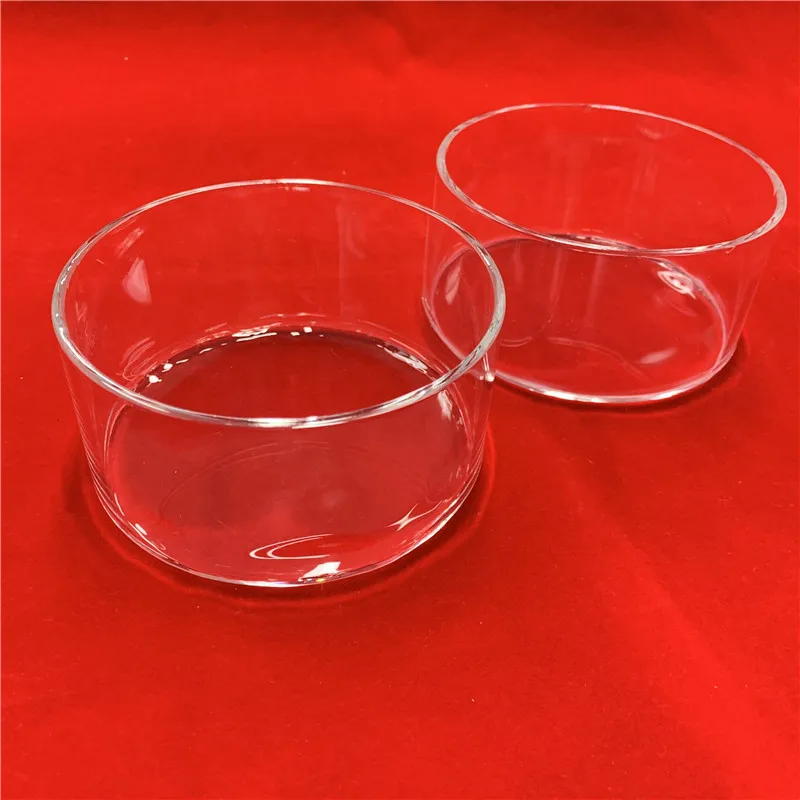
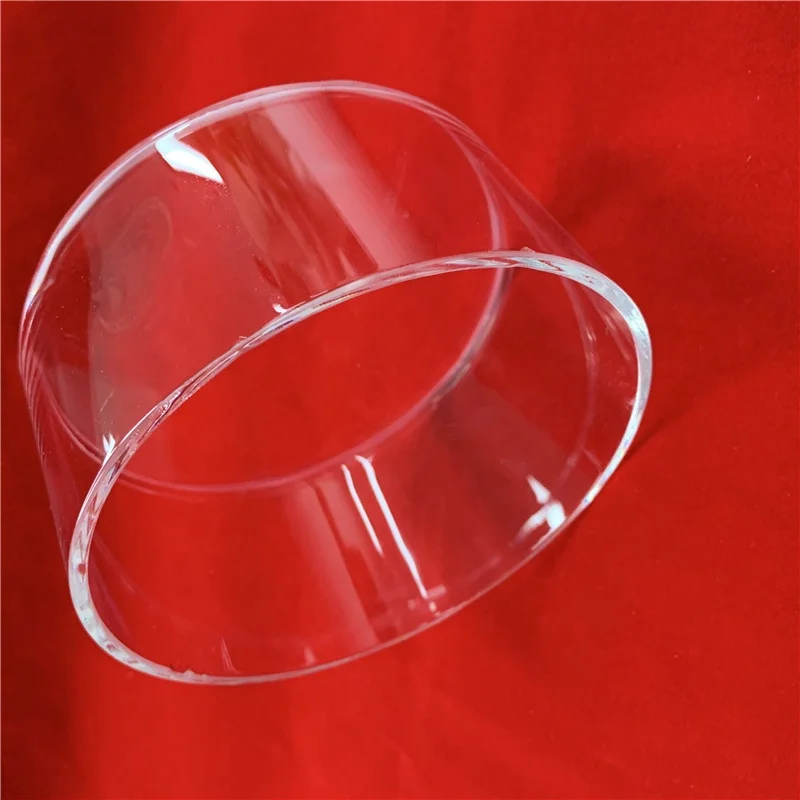
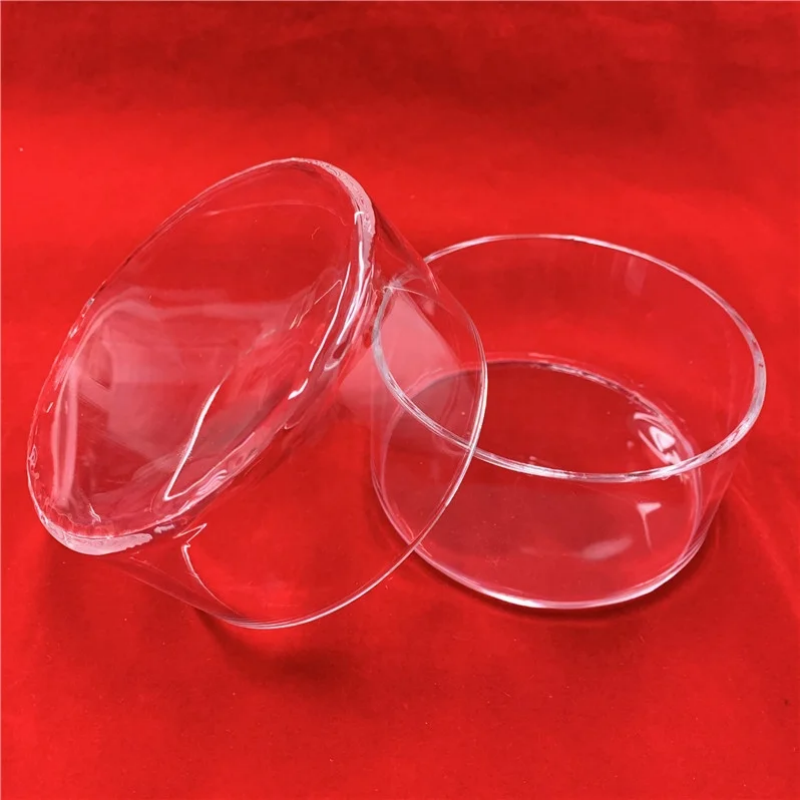
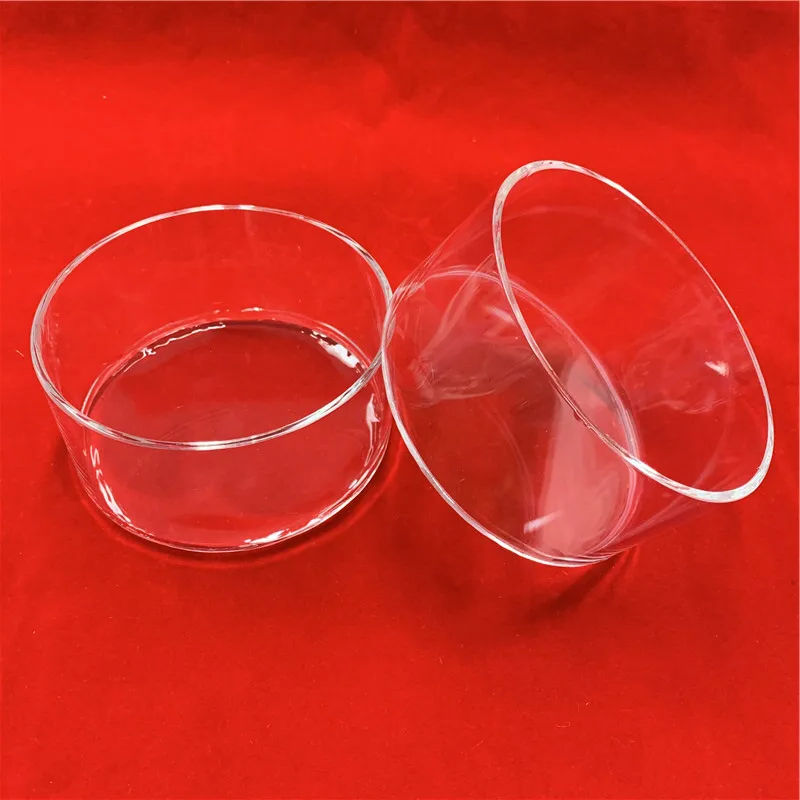
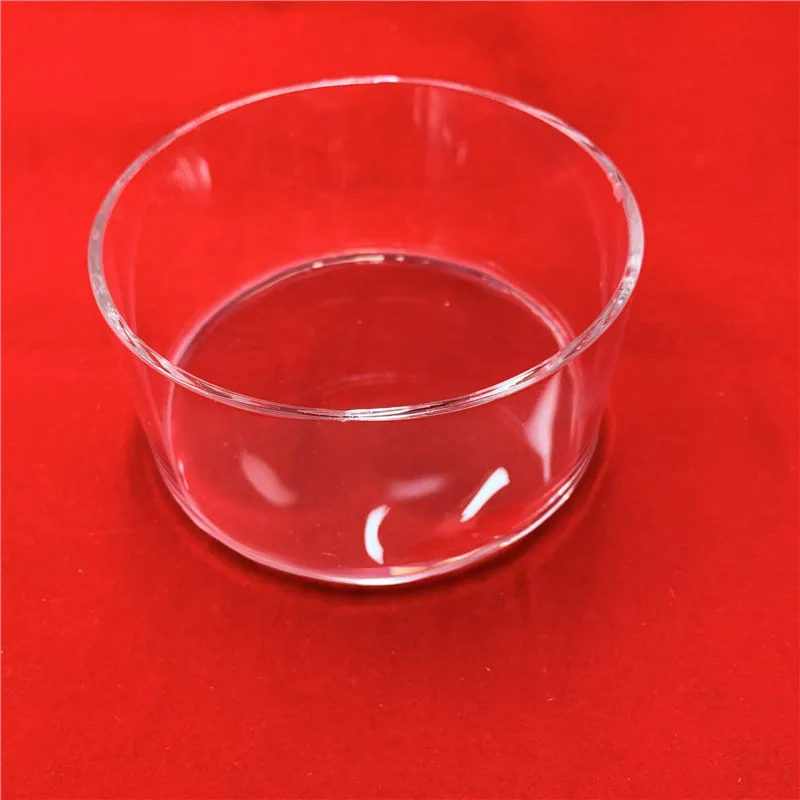
Skaidrus kvarco Petri lėkštutės standartinis dydis
Dydis, kurį dažniausiai gaminame, yra 30 mm išorinis skersmuo, 50 mm išorinis skersmuo, 100 mm išorinis skersmuo ir pan. Be to, mes galime suprojektuoti ir pritaikyti sprendimą pagal klientų reikalavimus.
Sienelės storis
Kvarco vamzdelio sienelės storis paprastai svyruoja nuo 0,5 mm iki 5 mm
Didžiausia darbinė temperatūra
Aukščiausia temperatūra, kurią vamzdelis gali ilgai išlaikyti, siekia 1100℃
Kietumas
Maho kietumo laipsnis apytiksliai 7, panašus į stiklo kietumą
SiO₂ grynumas
Silicio dioksido grynumas paprastai sudaro ≥99.99%skirtiems puslaidininkių klasės krosnėms
Paviršiaus šiurkštumas
Vidaus/išorinių paviršių lygumas, paprastai ≤0,2 μm Ra
Purvo turinys
Skaičius ir dydis mikropurvo , svarbu puslaidininkių taikymams
Produkto detalės
Šis metodas apima antrinį išankstinio pagaminto kvarco vamzdžio formavimą dujų slėgio ir formos pagalba į kruškės formą.
1. Paruošimo etapas
1.1 Žaliavų paruošimas
Medžiaga: Aukštos grynumo, be defektų skaidrus kvarco vamzdelis. Šis vamzdelis paprastai gaminamas elektrinės arba liepsnos lydymo būdu, o jo kokybė nulemia galutinio krosnelės rezervuaro veikimą.
Formos paruošimas: Naudojama aukštos tikslumo, šilumai atspari grafitinė arba refraktorinės lydinio forma. Formos ertmė nustato krosnelės rezervuaro išorinę formą (pvz., sferinę, cilindrinę, specialiąją formą).
1.2 Kvarco vamzdelio pirminis apdorojimas
Iškirimo darbai: Kvarco vamzdelis supjaustomas į reikiamą ilgį.
Valymas: Vamzdelis apdorojamas aukštos grynumo valymo būdu (pvz., naudojant ultrašvarų vandenį, rūgštinį švelninimą, ultragarso valymą), kad būtų pašalinti visi nešvarumai iš vidinės ir išorinės sienelių paviršiaus.
Vieno galo užsandarinimas : Vamzdelio vienas galas įkaitinamas vandenilio ir deguonies degikliu, kol jis pradeda lydytis ir susilieja, sudarydamas lygią pusrutulinę kupolą, kuri taps krosnelės rezervuaro dugnu.
2. Termoformavimo etapas – pagrindinis procesas
Tai svarbiausias etapas, atliekamas specializuoto stiklo pūtimo staklėse arba automatinėje formavimo mašinoje.
2.1 Šildymas ir minkštinimas
· Išankstinio apdorojimo metu paruoštas kvartcinis vamzdelis (pirmiausia užsandarintu galu) tvirtinamas ant staklių ir įdedamas į iš anksto pašildytą formą.
· Tikslinė zona (būsimas talpyklės korpusas) sukama ir tolygiai kaitinama naudojant vandenilio-deguonies liepsną arba plazmos degiklį. Sukimas yra būtinas vienodam kaitinimui užtikrinti.
· Kvartzas kaitinamas iki minkštėjimo temperatūros (apie 1650–1800 °C), kai jis tampa lankstus, bet dar nėra visiškai skystas.
2.2 Dujų slėgio padidinimas ir formavimas
· Kol kvarcas yra minkštas, į vamzdį per atvirą galą tiekiamas aukštos grynumo inertinis dujų mišinys (pvz., azotas, argonas), o slėgis tiksliai reguliuojamas.
· Vidinis dujų slėgis verčia suminkštėjusią kvarco sienelę tolygiai išsiplesti į išorę, kol ji visiškai priglunda prie formos vidinės paviršiaus formos.
· Forma nustato galutinę išorinę geometriją, o dujų slėgis užtikrina matmenų tikslumą ir lygų paviršiaus apdorojimą.
2.3 Kaitinimas ir atvėsinimas
· Po formavimo kvarcinis Petri lėkštelė nedelsiant atleidžiama nuo įtempių, vis dar esant ją formoje ar netoli jos. Plačia liepsna šalina terminiai įtempiai, atsiradę dėl greito kaitinimo ir aušinimo.
· Suformuota kvarcinė Petri lėkštelė tada kontroliuojamomis sąlygomis atvėsinama iki kambario temperatūros, prieš išimdami ją iš formos.
3. Poapdirbimas ir baigiamasis apdorojimas
3.1 Pjovimas ir atvėrimas
· Suformuotos kvarcinės Petri lėkštelės atviras galas naudojant diamentinį pjūklą arba lazerinį pjoviklį nupjaunamas iki tiksliai nurodyto aukščio ir statmenumo.
· Aštrus, nupjautas kraštas tada apdorojamas ugnimi arba mechaniniu būdu nugludinamas iki lygaus, suapvalinto paviršiaus, kad būtų išvengta subraižymų ir įtempimo koncentracijos.
3.2 Aukštos intensyvumo valymas ir tikrinimas
· Valymas: kvartinis Petri lėkštelės indas praeina daugiapakopį, aukštos grynumo kokybės valymo procesą (rūgščių valymas, ultragarsinis valymas, skalavimas ultrašvariu vandeniu), siekiant pašalinti visas teršias, atsiradusias apdorojimo metu.
· Apžiūra:
· Matmenų tikrinimas: tikrinamas skersmuo, aukštis ir sienelių storis.
· Vizuali apžiūra: tikrinama, ar nėra oro pūslių, brūkšnių, įdubų ar kitų netolygumų vidiniais ir išoriniais paviršiais kontroliuojamoje šviesoje.
4. Specialus aukštos kokybės apdorojimas – vidaus paviršiaus uždegimo poliravimas
Aukščiausios kokybės talpykloms, naudojamoms puslaidininkų ar aukštos kokybės fotovoltiniuose taikymuose, atliekamas papildomas svarbus žingsnis:
· Vidaus paviršiaus uždegimo poliravimas
· Paskirtis: sukurti visiškai tankų, lygų, veidrodinį skaidrų sluoksnį vidaus paviršiuje skaidrios kvartinės Petri lėkštelės viduje.
· Metodas: Kvarcinė Petri lėkštė sukama, tuo metu vandenilio- deguonies liepsna arba plazmos degiklis įterpiamas ir skenuojamas per visą vidinę paviršiaus plotą.
· Poveikiai:
· Užtampo mikroporas: Skaidri kvarcinė Petri lėkštė pašalina mikroįtrūkimus ir mažas poras.
· Mažina šiurkštumą: Skaidri kvarcinė Petri lėkštė sukuria atomiškai lygų paviršių, neleidžiantį medžiagoms kibti ir palengvinantį valymą.
· Padidina atsparumą devitrifikacijai: Ženkliai pagerina skaidrios kvarcinės Petri lėkštės atsparumą kristalizacijai aukštoje temperatūroje, taip pailginant talpyklės tarnavimo laiką.
Apibendrinanti skaidrios kvarcinės Petri lėkštės darbo eigos diagrama:
Aukštos grynumo kvarcinė vamzdis → Pjovimas → Valymas → Užsandarinimas viename gale → Tvirtinimas formoje → Sukantis kaitinimas ir minkštinimas → Dujinio slėgio formavimas → Atnešinimas → Išforminimas → Pjovimas/Atvėrimas → Kraštų poliravimas → (Vidinio paviršiaus ugninis poliravimas) → Intensyvus valymas → Galutinė apžiūra → Švarus pakavimas
5. Skaidraus kvarcinio Petri lėkštės privalumai:
5.1Aukštosios rūgšties : Skaidrus kvarcinis Petri lėkštės naudoja aukštos grynumo kvarcinį vamzdį, kad būtų sumažinta užterštumas.
5.2Aukšta tikslumas skaidrus kvarcinis Petri lėkštelės formos šablonas užtikrina puikią matmenų vientisumą.
5.3 Formos lankstumas gali būti gaminamos sudėtingos ir specialios geometrijos detalės.
5.4 Aukštos kokybės paviršius: Ugnies poliravimas skaidrus kvarcinis Petri lėkštelės paviršius pasiekia išsklaidytą vidinio paviršiaus baigtį.
6. Pagrindinės taikymo sritys:
6.1 Puslaidininkių pramonė aukštos temperatūros difuzijai, oksidacijos procesams ir epitaksijai.
6.2 Laboratorija ir moksliniai tyrimai medžiagų sintezei, kristalų augimui ir aukštos temperatūros cheminiams reakcijoms.
6.3 Fotovoltinės technologijos tyrimai ir plėtojimas : Eksperimentiniam silicio augimui ir apdorojimui.
6.4 Optoelektronika : Fosforų, lazerinių kristalų ir kitų specialių medžiagų sinteravimui.
Techniniai parametrai
| Savybių turinys | Vienetas | Savybių indeksas |
| Tankis | kg/cm³ | 2.2×10³ |
| Stiprumas | KHN₁₀₀ | 570 |
| Tempimo stipris | Pa(N/m²) | 4,8×10⁷ |
| Sužlendinimo jėga | Pa | >1,1×10⁹ |
| Šiluminio plėtimosi koeficientas (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Šilumos laidumas (20℃) | W/m·℃ | 1.4 |
| Specifinė šiluma (20℃) | J/kg·℃ | 660 |
| Minkštinimo temperatūra | ℃ | 1630 |
| Atkaitinimo temperatūra | ℃ | 1180 |
Plėtros istorija

Patentai ir sertifikatai

Pakuotė

Paslaugos
Dažniausiai užduodami klausimai
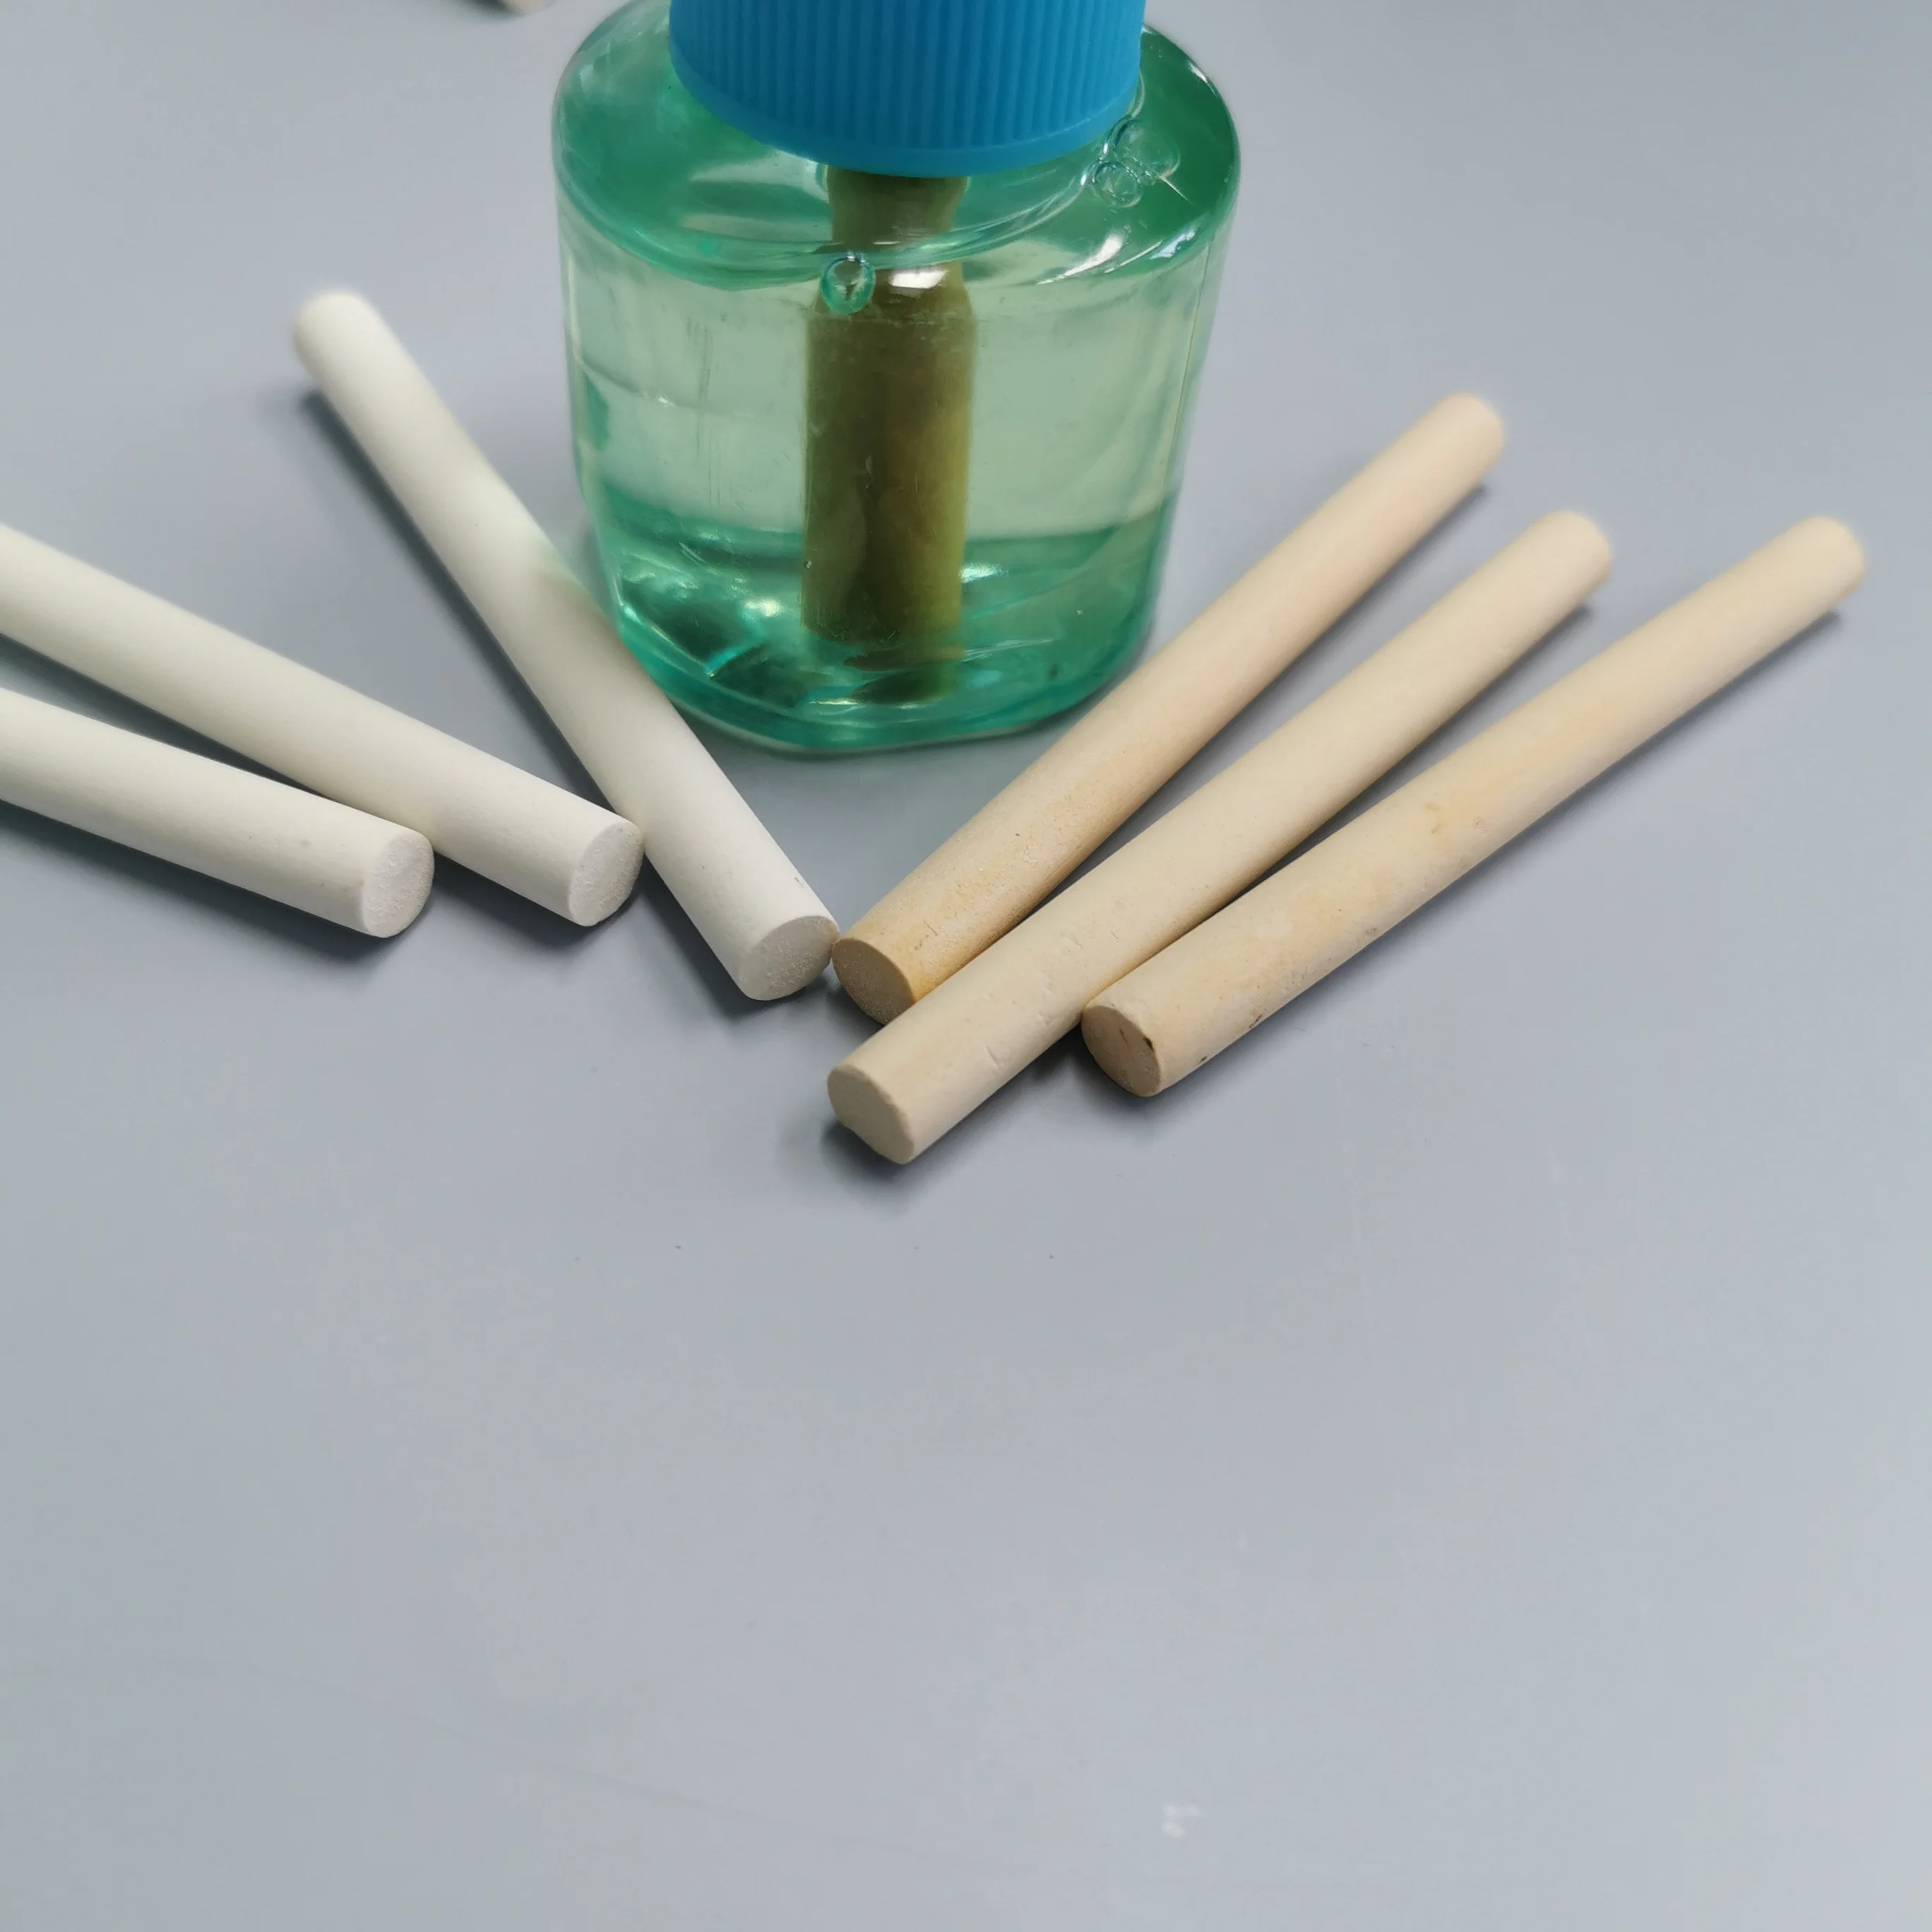
Porėti keraminiai fitiliai elektriniams skystiems uodų atbaidyklams
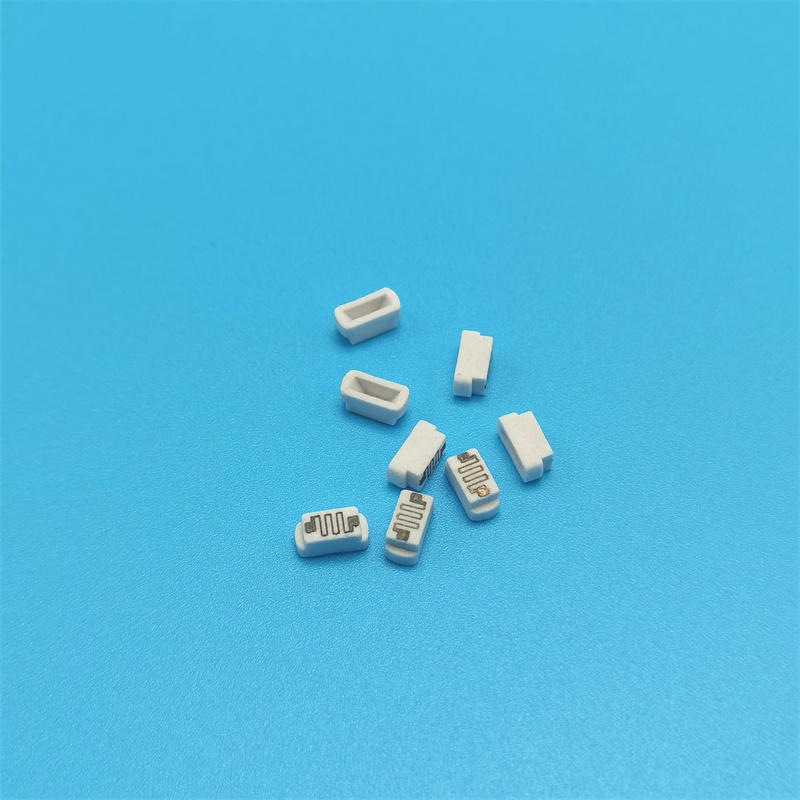
Individualizuotas aplinkai draugiškos medžiagos porėtas keraminis garinimo volatilizacijos branduolys garintuvui
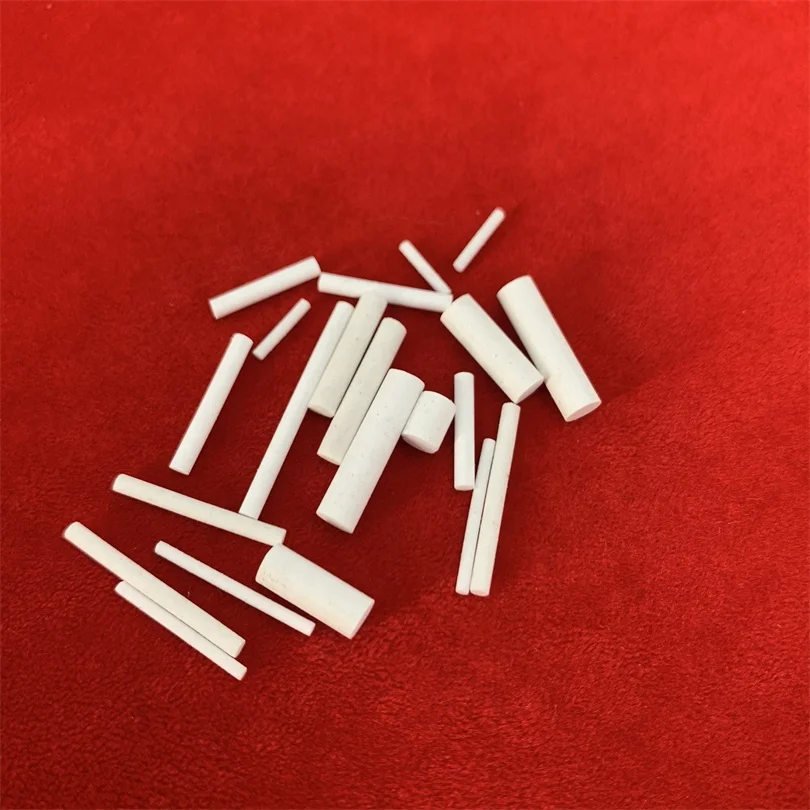
Aliuminio oksido keraminis referencinis elektrodas laboratoriniams pH ir rūgštingumo verčių matavimams
Individualizuotas Berilijos Keramikos BeO Puodelis iš Berilio Oksido


 EN
