
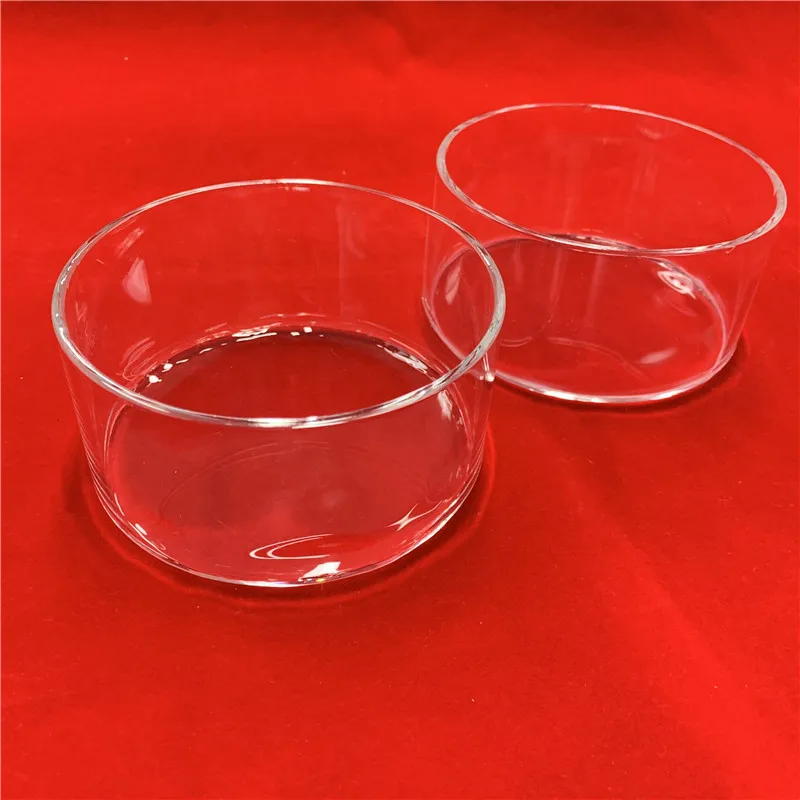
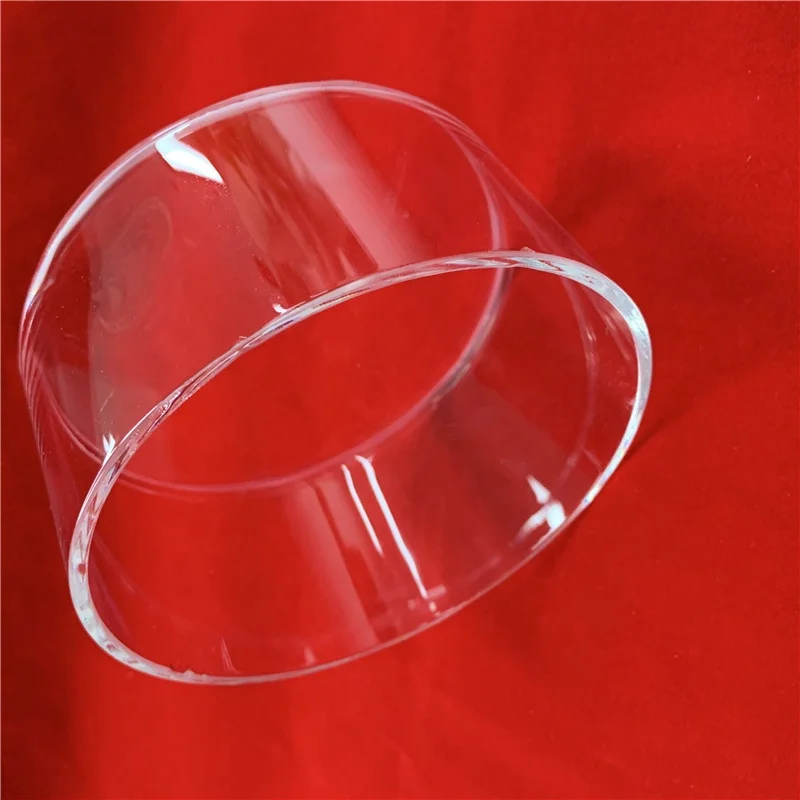
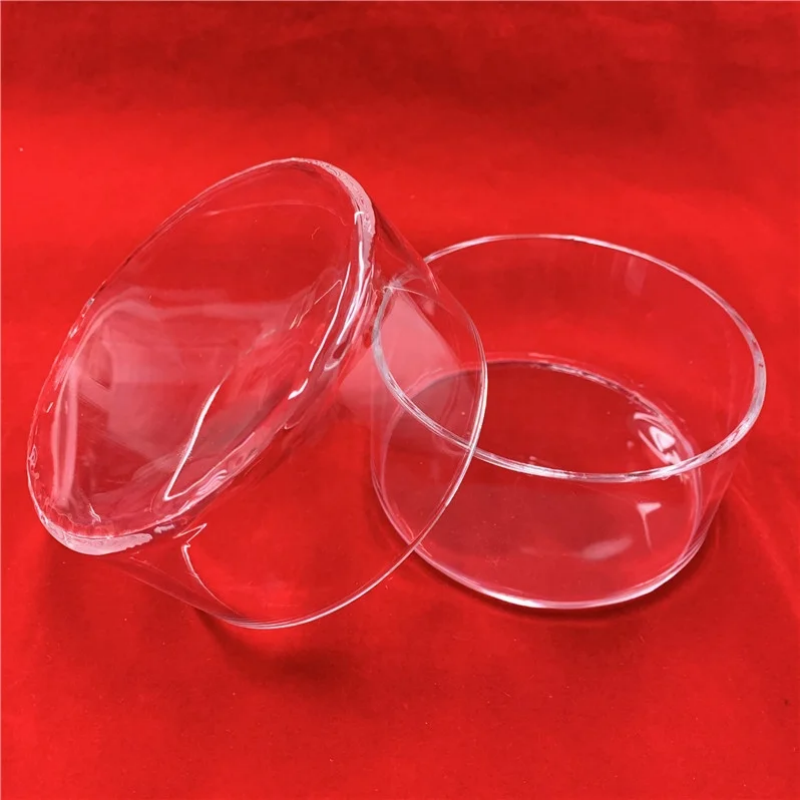
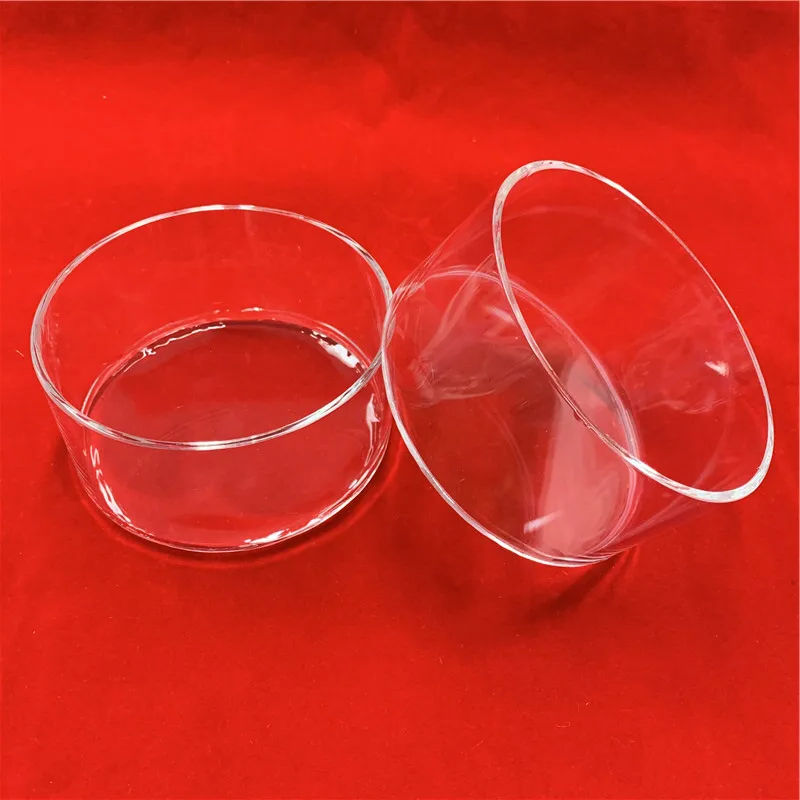
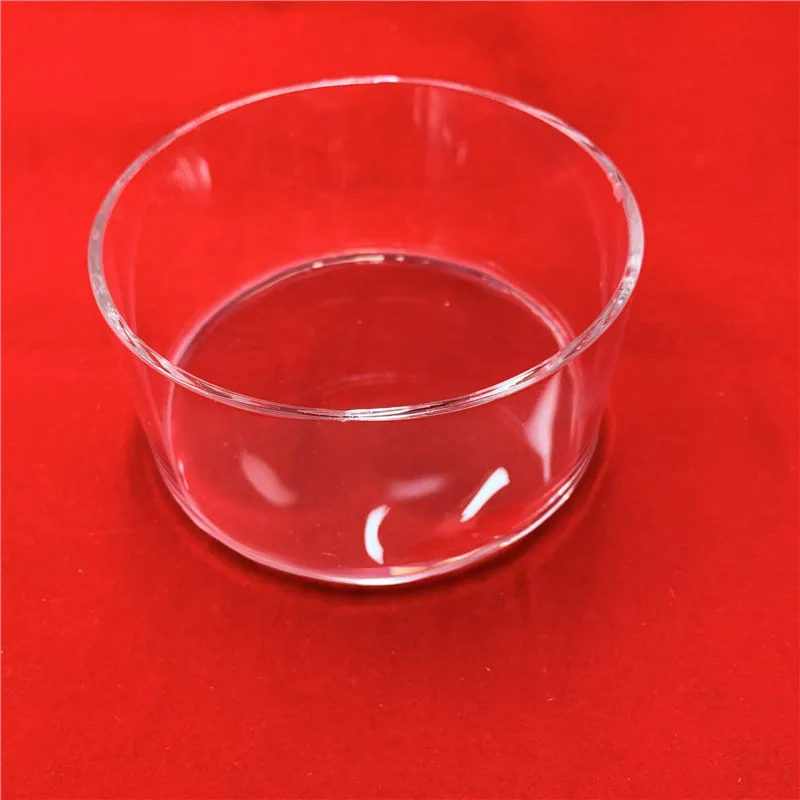
Klar kvarts Petriskål i standardstørrelse
Størrelsen, vi ofte fremstiller, er UD30 mm, UD50 mm, UD100 mm og så videre. Og vi kan designe og tilpasse det efter kundens krav.
Værkstykkestykkestykketstykke
Tykkelsen på kvartsrørets væg, typisk mellem 0,5 mm til 5 mm
Maksimal driftstemperatur
Den højeste temperatur, røret kan udsættes for kontinuerligt, op til 1100℃
Hårdhed
Mohs-hårdhed på ca. 7, svarende til glas
SiO₂-renhed
Renhed af siliciumdioxid, typisk ≥99.99%til krystalkrucibler af halvlederkvalitet
Overflade rudehed
Jævnhed af indre/yderlige overflader, normalt ≤0,2 μm Ra
Bobleindhold
Antal og størrelse af mikrobobler , afgørende for halvlederanvendelser
Produktdetaljer
Denne metode indebærer sekundær termoformning af en prefabrikeret kvartsrør til form af en smelteknal ved hjælp af gastryk og en form.
1. Forberedelsesfase
1.1 Råmaterialeforberedelse
Materiale: Højren, defektfri gennemsigtig kvartsrør. Dette rør fremstilles typisk via en elektrisk eller flammebaseret fusionproces, og dets kvalitet afgør den færdige kruks ydeevne.
Formforberedelse: En højpræcisions, hedtbestandig grafit- eller refraktær legeringsform anvendes. Formens hulrum definerer krukens ydre form (f.eks. kugleformet, cylindrisk, skræddersyede former).
1.2 Forbehandling af kvartsrør
Snitning: Kvartsrøret skæres til den krævede længde.
Rengøring: Røret gennemgår en højren rengøring (f.eks. med ultra-ren vand, sydætsning, ultralydsrengøring), så alle forureninger fjernes fra både indre og ydre vægge.
Forsegling af den ene ende : Den ene ende af røret opvarmes med en brint-sauerstofbrænder, indtil den smelter og smelter sammen, hvilket danner en glat, halvkugleformet dome, der bliver krukens bund.
2. Termoformningsfase – Den centrale proces
Dette er det mest kritiske trin, som udføres på en specialiseret glasblæserdrejebænk eller en automatiseret formningsmaskine.
2.1 Opvarmning og blødgørelse
· Det forudbehandlete kvartsrør (med den allerede lukkede ende først) monteres på drejebænken og placeres inden i den forvarmede form.
· Målområdet (den fremtidige krop på smeltediglen) roteres og opvarmes jævnt ved hjælp af en brint-ilt-flamme eller plasmabrænder. Rotation er afgørende for ensartet opvarmning.
· Kvartsen opvarmes til sin blødgøringstemperatur (cirka 1650–1800 °C), hvor den bliver formbar, men ikke fuldt ud smeltet.
2.2 Gaspresurisering og formning
· Mens kvartsen er blød, ledes en højrenset inaktiv gas (f.eks. kvælstof, argon) ind i røret gennem den åbne ende, og trykket kontrolleres nøjagtigt.
· Det indre gastryk presser den blødgjorte kvartsvæg til at udvide sig ensartet udad, indtil den fuldstændigt følger formens indvendige overflade.
· Formen definerer den endelige ydre geometri, mens gastrykket sikrer dimensionel nøjagtighed og en jævn overflade.
2.3 Glødgning og afkøling
· Efter formningen glødes kvarts-Petri skålen straks, mens den stadig er i eller tæt på formen. En bred, blød flamme anvendes til at mindske termiske spændinger forårsaget af hurtig opvarmning og afkøling.
· Den formede kvarts-Petri skål afkøles derefter under kontrollerede betingelser til stuetemperatur, før den fjernes fra formen.
3. Efterbehandling og færdiggørelse
3.1 Udskæring og åbning
· Den åbne ende af den formede kvarts-Petri skål skæres til den nøjagtige specificerede højde og vinkelret med en diamantskive eller laser-skærer.
· Den skarpe, afskårne kant poleres derefter med flammer eller maskinelt slibes til et blødt, afrundet finish for at forhindre sprækkedannelse og spændingskoncentration.
3.2 Højintensiv rengøring og inspektion
· Rengøring: Kvarts Petriskålen gennemgår en flertrins rengøringsproces med høj renhed (syre-rengøring, ultralydsrengøring, udvaskning med ultraren vand) for at fjerne alle forureninger fra produktionen.
· Inspektion:
· Dimensionskontrol: Verificering af diameter, højde og væggtykkelse.
· Visuel inspektion: Undersøgelse for bobler, ridser, pitter eller andre uregelmæssigheder på indvendige og udvendige overflader under kontrolleret belysning.
4. Speciel high-end-behandling – ildpolering af den indre overflade
For højtkvalitetskrucible, der anvendes i halvleder- eller premium-fotovoltaiske applikationer, udføres et ekstra kritisk trin:
· Ildpolering af den indre overflade
· Formål: At skabe et fuldkomment tæt, glat, spejllignende gennemsigtigt lag på den klare kvarts Petriskåls indvendige overflade.
· Metode: Kvarts Petriskålen roteres, mens en brint-sydlampe eller plasmatråd indsættes og skannes over hele den indre overflade.
· Effekter:
· Forsegler mikroporer: Klar kvarts Petriskål eliminerer mikrorevner og små porer.
· Reducerer ruhed: Klar kvarts Petriskål skaber en atomisk glat overflade, hvilket forhindrer materialeadhæsion og gør rengøring nem.
· Øger modstandsdygtighed mod devitrifikation: Forbedrer betydeligt den klare kvarts Petriskåls modstandsdygtighed over for krystallisation ved høje temperaturer og forlænger dermed krukkens levetid.
Oversigtsarbejdsgang for klar kvarts Petriskål:
Højrenset kvartsrør → Skæring → Rengøring → Lukning i den ene ende → Montering i form → Rotationsopvarmning og blødgøring → Formning med gastryk → Glødning → Afformning → Skæring/åbning → Kantpolering → (Inderstikkebrandpolering) → Højintensitetsrengøring → Endelig inspektion → Ren emballage
5. Fordele ved klart kvarts-Petri-skål:
5.1Høj renhed – Klart kvarts-Petri-skål fremstilles af kvartsrør af høj renhed, hvilket minimerer forurening.
5.2Høj præcision : Klart kvarts Petri-skål-form giver fremragende dimensionel konsekvens.
5.3 Formflexibilitet : Kan fremstille komplekse og tilpassede geometrier.
5.4 Fremragende overfladekvalitet: Flamepolering den klare kvarts Petri-skål opnår en fremragende indre overfladeafslutning.
6. Primære anvendelsesområder:
6.1 Halvlederindustrien : Til højtemperaturdiffusion, oxidationprocesser og epitaxi.
6.2 Laboratorier og forskning og udvikling : Til materiale-syntese, krystalvækst og højtemperatur-kemiske reaktioner.
6.3 Fotovoltaik R&D : Til eksperimentel siliciumvækst og -behandling.
6.4 Optoelektronik : Til sintring af fosforer, laserkrystaller og andre specialmaterialer.
Tekniske parametre
| Egenskabsindhold | Enhed | Egenskabsindeks |
| Tæthed | kg/cm³ | 2,2×10³ |
| Styrke | KHN₁₀₀ | 570 |
| Trækfasthed | Pa(N/m²) | 4,8×10⁷ |
| Kompressionsstyrke | Pa | >1,1×10⁹ |
| Varmeforstærkningskoefficient (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Termisk ledningsevne (20℃) | W/m·℃ | 1.4 |
| Specifik varme (20℃) | J/kg·℃ | 660 |
| Møjsomningspunkt | ℃ | 1630 |
| Afslængningspunkt | ℃ | 1180 |
Udviklingshistorie

Patenter og certificeringer

Pakke

Ydelser
Ofte stillede spørgsmål
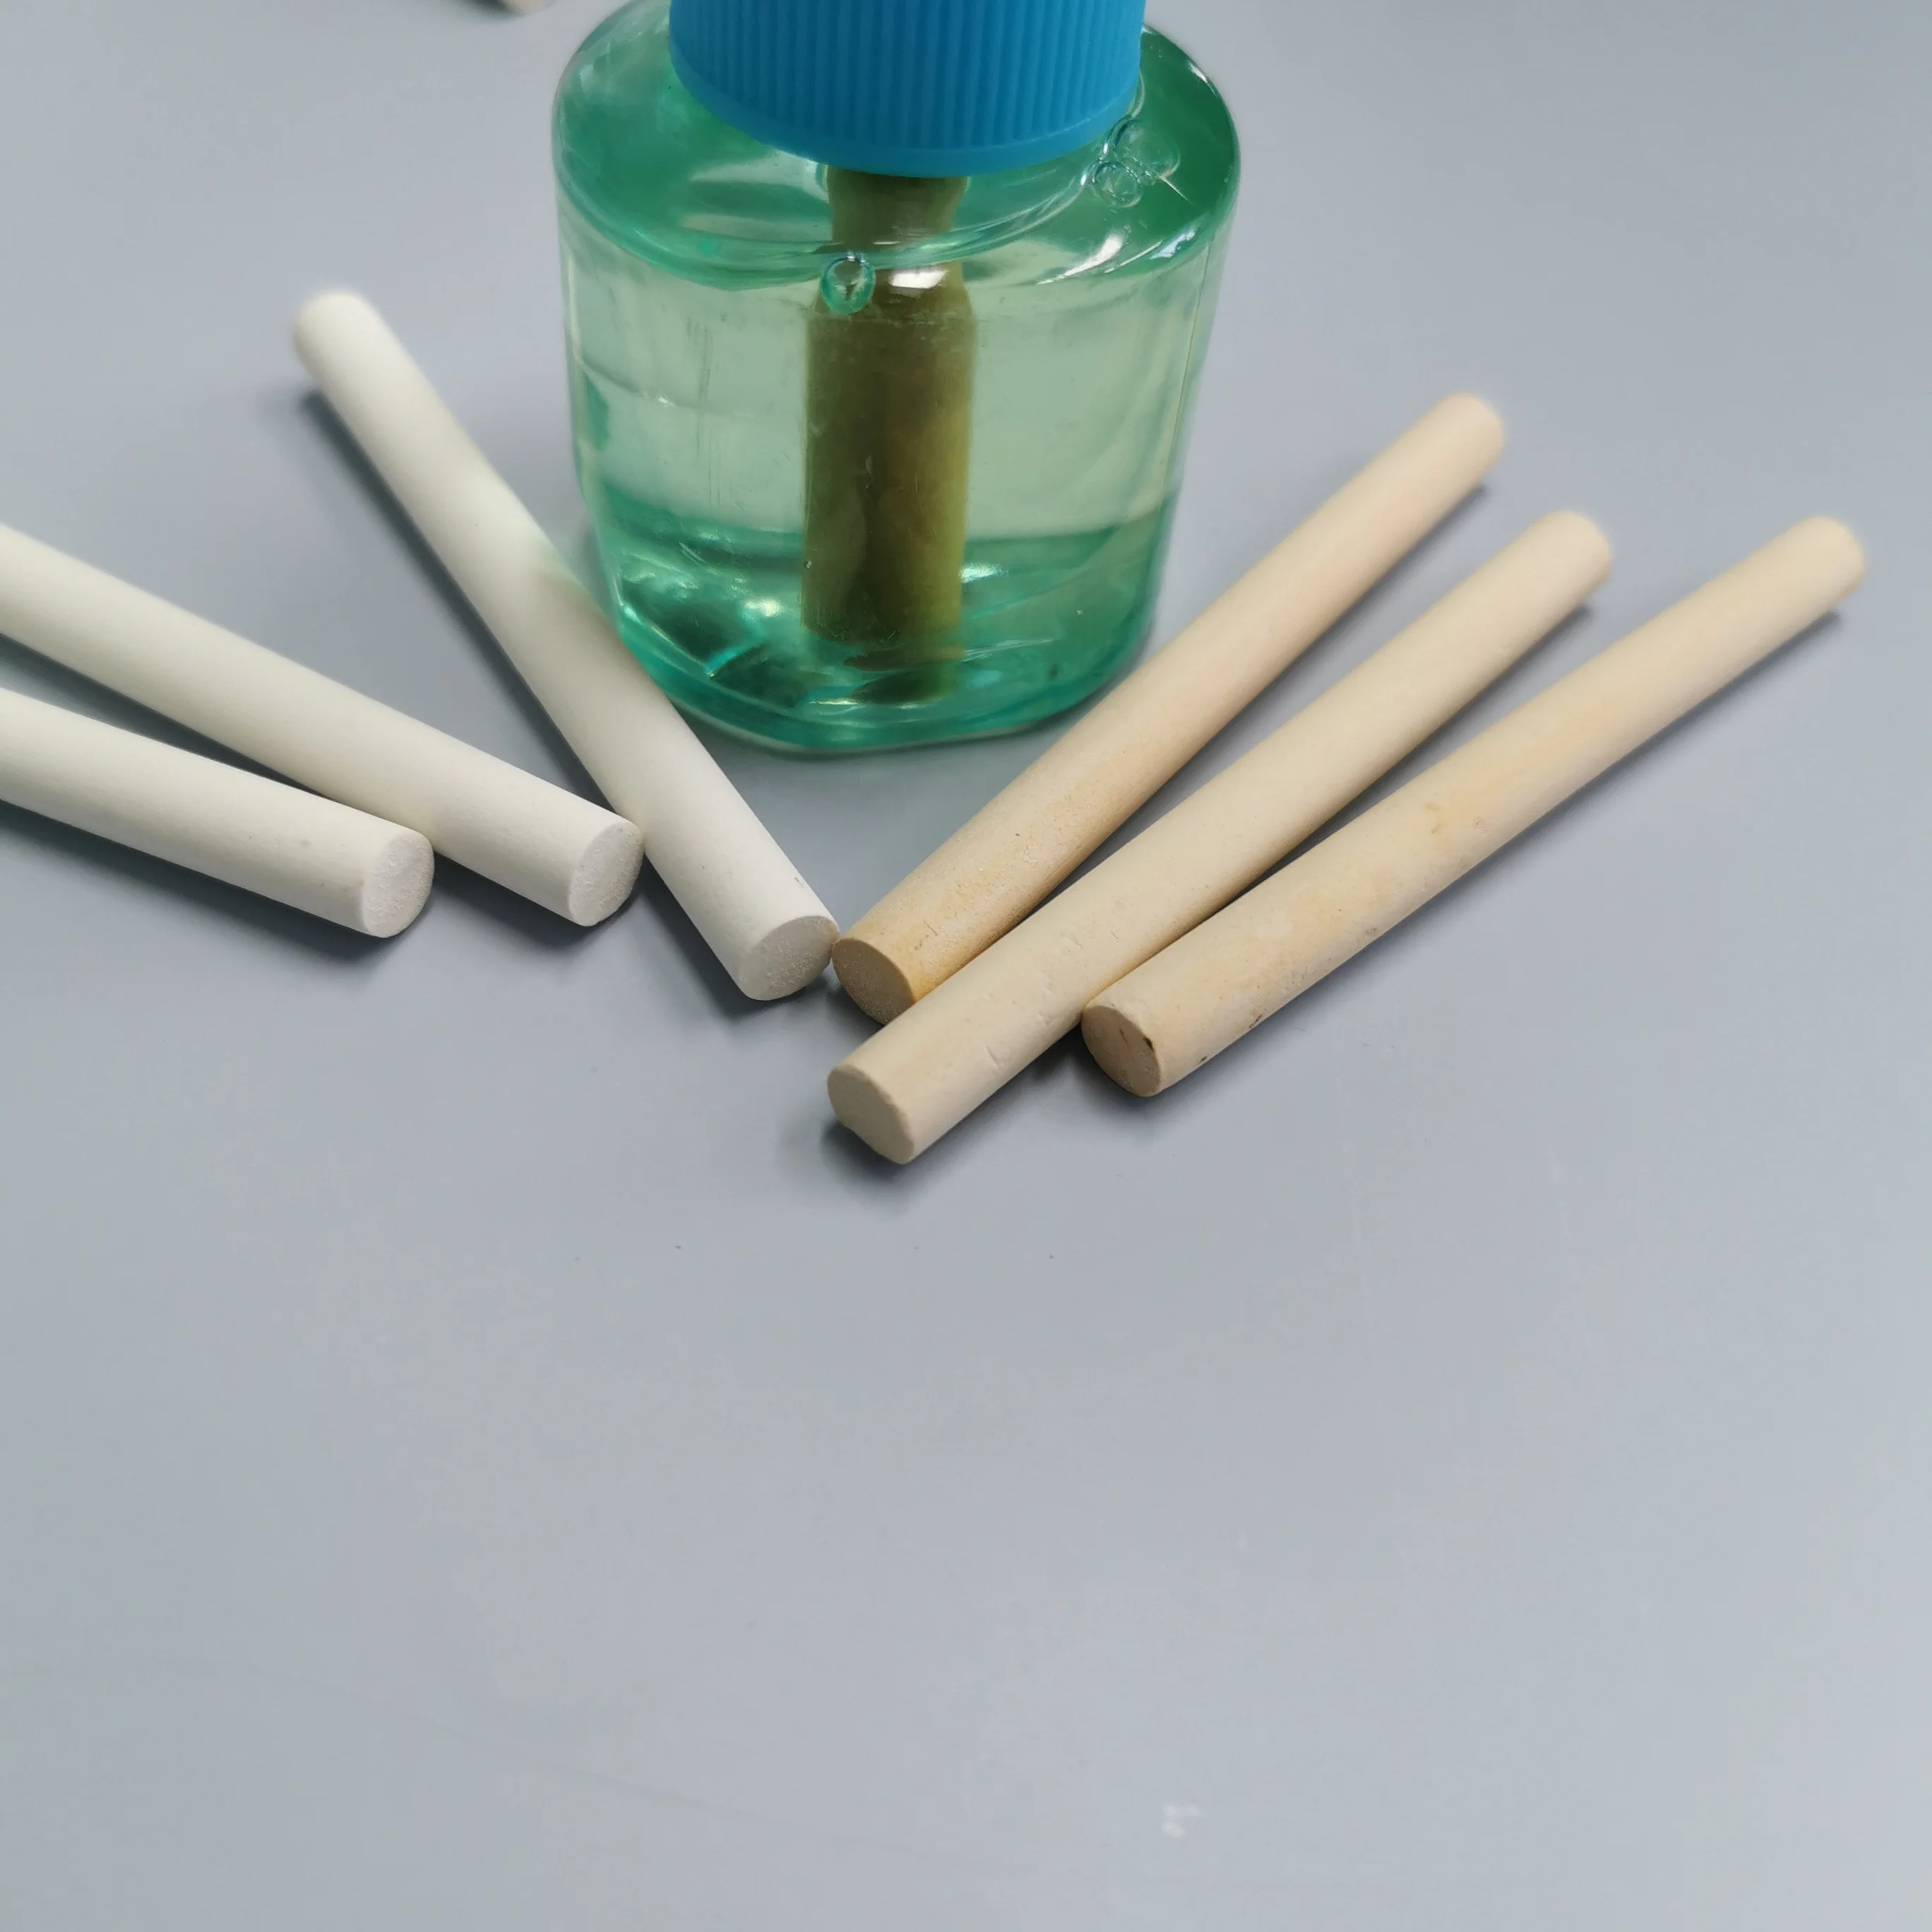
Porøse keramiske vopper til elektrisk flydende myggeafskrækkelsesmiddel
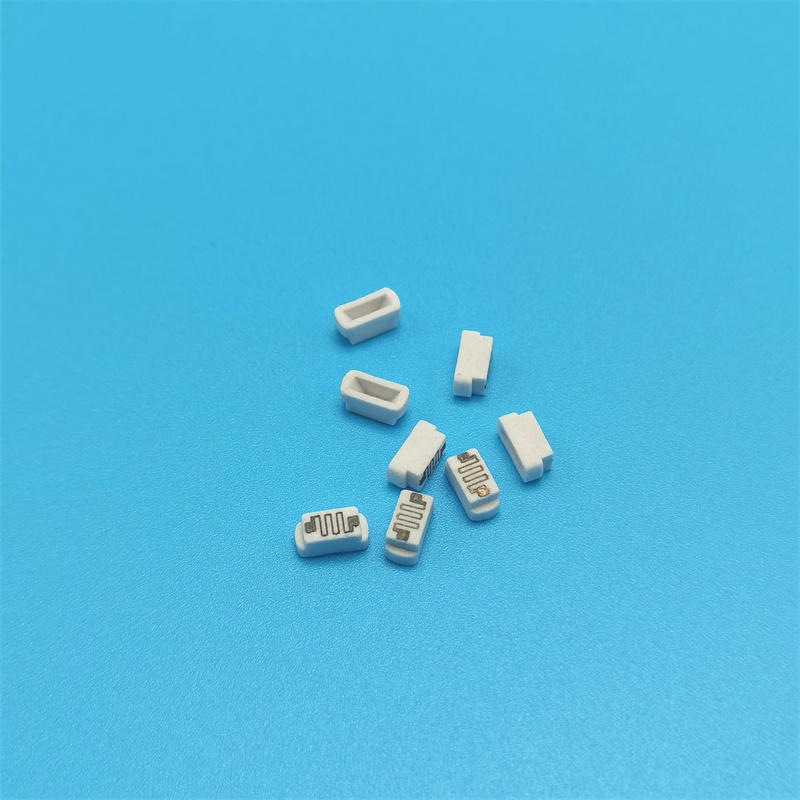
Tilpasset miljøvenlig materiale porøs keramisk atomiseringsfordampningskerne til atomiser
Alumina Keramisk Referenceelektrode til laboratorietest af pH- og surhedsværdier
Tilpasset Beryllia Keramisk BeO Pande Berylliumoxid-kapsel


 EN
