
Домашняя страница>Продукция>Специальное стекло>стеклянная лабораторная посуда
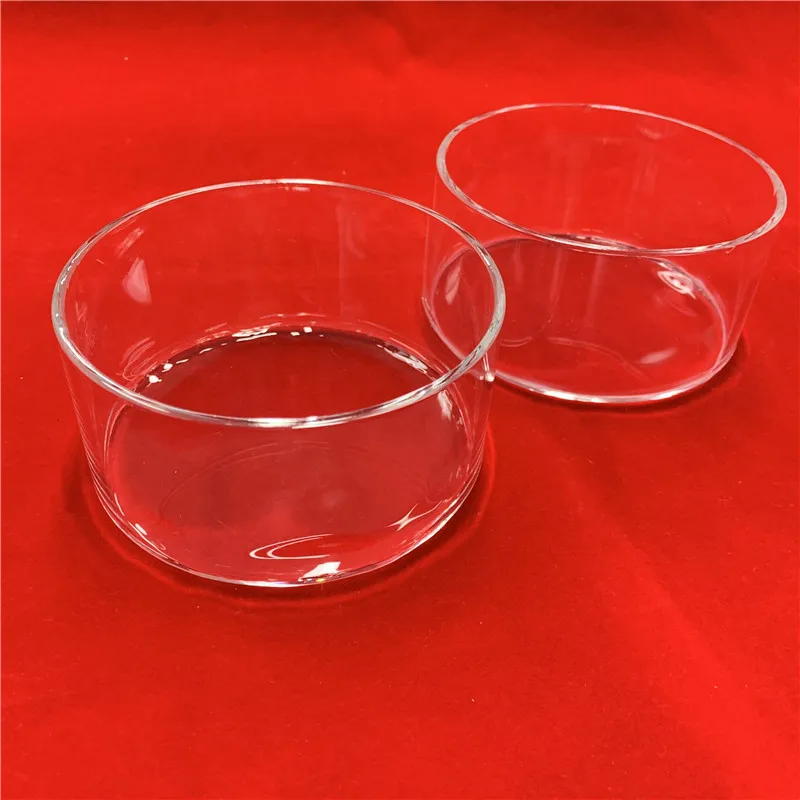
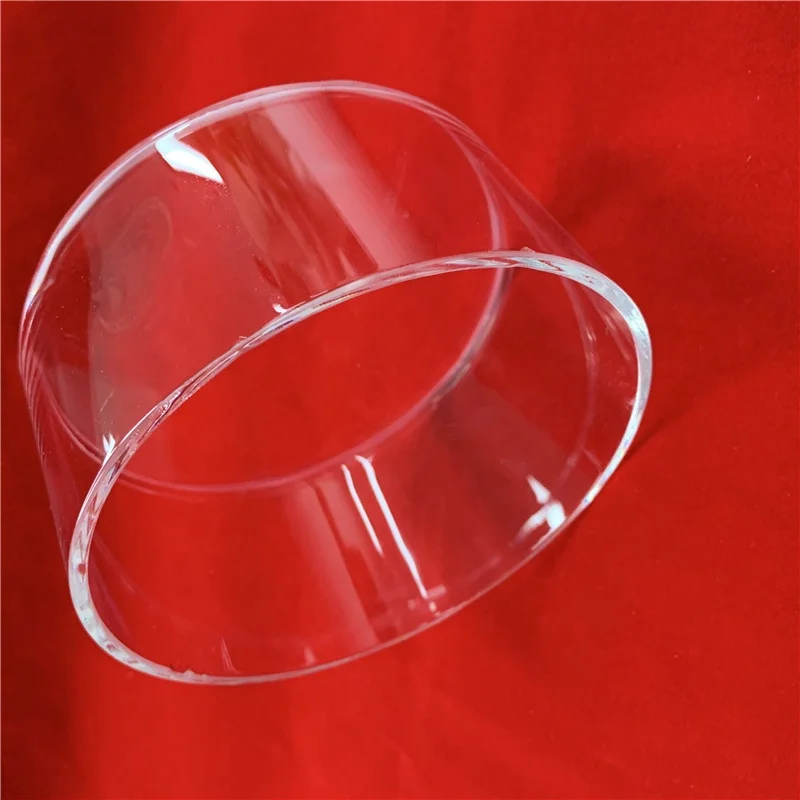
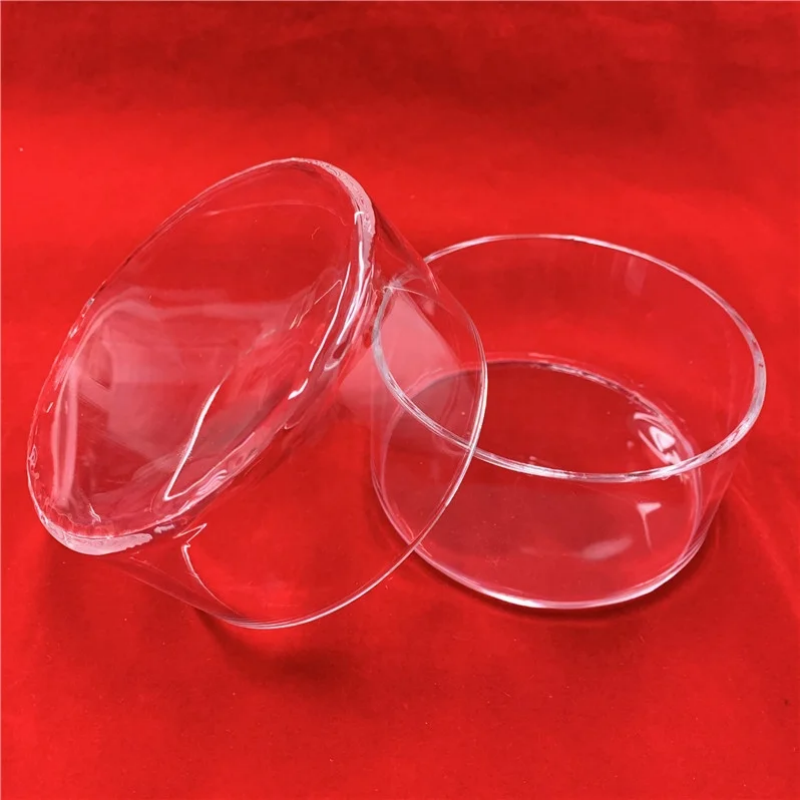
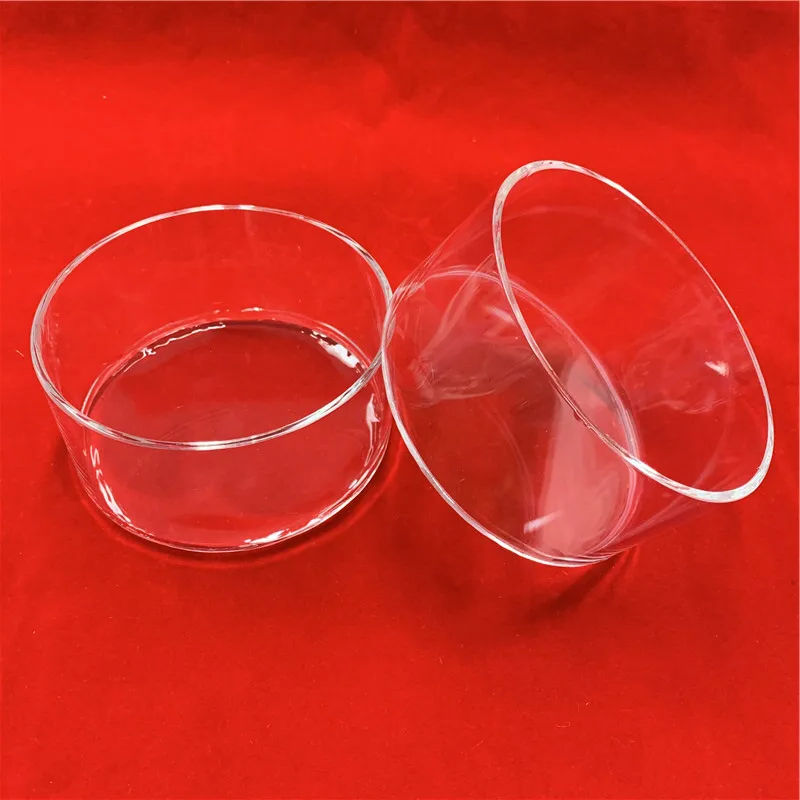
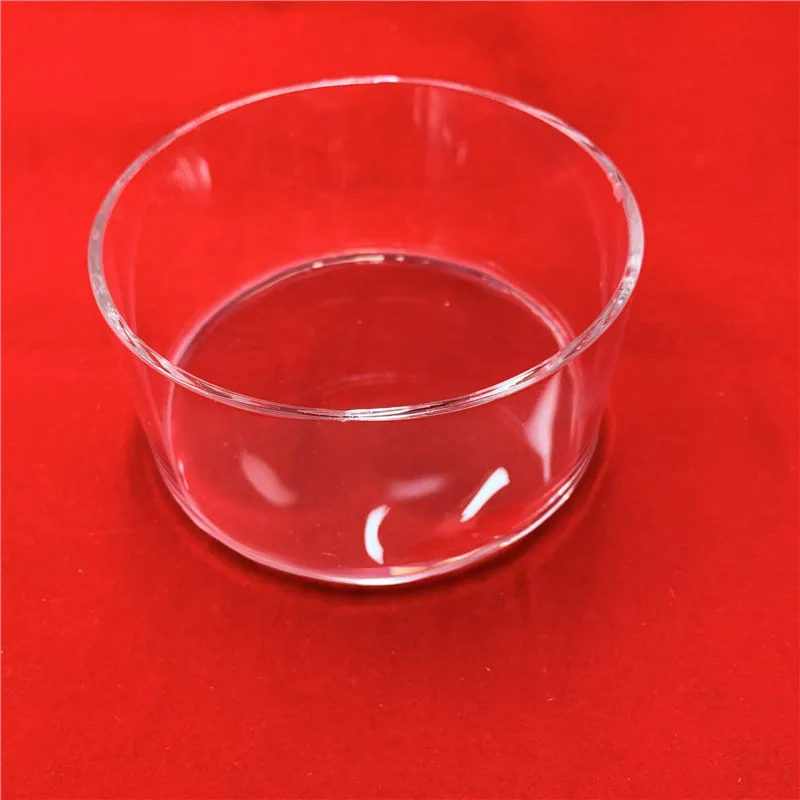
Стандартный размер чашки Петри из прозрачного кварца
Наиболее часто выпускаемый размер — Внешний диаметр 30 мм, внешний диаметр 50 мм, внешний диаметр 100 мм и так далее. Мы также можем спроектировать и адаптировать продукт под требования заказчика.
Толщина стенки
Толщина стенки кварцевой трубки, как правило, находится в диапазоне от 0,5 мм до 5 мм
Максимальная рабочая температура
Максимальная температура, которую трубка может выдерживать непрерывно, до 1100℃
Твёрдость
Твёрдость по шкале Мооса приблизительно 7, аналогично твёрдости стекла
Чистота SiO₂
Чистота диоксида кремния, как правило ≥99.99%для тиглей высокого качества для полупроводниковой промышленности
Шероховатость поверхности
Шероховатость внутренней/внешней поверхности, как правило ≤0,2 мкм Ra
Содержимое пузырьков
Количество и размер микропузырьков , критически важные для применения в полупроводниковой промышленности
Технические характеристики продукта
Этот метод включает вторичную термоформовку заранее изготовленной кварцевой трубки в форму тигля с использованием газового давления и формы.
1. Этап подготовки
1.1 Подготовка исходных материалов
Материал: Прозрачная кварцевая трубка высокой чистоты без дефектов. Обычно такая трубка изготавливается методом электрического или пламенного плавления, и её качество определяет эксплуатационные характеристики готового тигля.
Подготовка формы: Используется высокоточная термостойкая форма из графита или огнеупорного сплава. Полость формы задаёт внешнюю форму тигля (например, сферическую, цилиндрическую или специальную форму).
1.2 Предварительная обработка кварцевой трубки
Резание: Кварцевую трубку нарезают на требуемую длину.
Очистка: Трубку подвергают очистке высокой степени чистоты (например, ультрачистой водой, кислотным травлением, ультразвуковой очисткой), чтобы удалить все загрязнения со внутренних и внешних стенок.
Запайка одного конца : Один конец трубки нагревают водородно-кислородной горелкой до расплавления и герметичного спаивания, формируя гладкий полусферический купол — дно тигля.
2. Этап термоформовки — основной процесс
Это наиболее ответственный этап, выполняемый на специальном стеклодувном токарном станке или автоматизированной формовочной машине.
2.1 Нагрев и размягчение
· Предварительно обработанная кварцевая трубка (сначала запаянным концом) устанавливается на станке и помещается внутрь предварительно нагретой формы.
· Целевая зона (будущее тело тигля) вращается и равномерно нагревается с помощью водородно-кислородного пламени или плазменной горелки. Вращение имеет решающее значение для равномерного нагрева.
· Кварц нагревается до температуры размягчения (приблизительно 1650–1800 °C), при которой он становится пластичным, но не полностью расплавленным.
2.2 Газовая прессуризация и формовка
· Когда кварц становится мягким, в трубку через открытый конец подаётся высокочистый инертный газ (например, азот, аргон) с точным контролем давления.
· Внутреннее давление газа равномерно расширяет softened стенку кварца наружу, пока она полностью не примет форму внутренней поверхности формы.
· Форма определяет окончательную внешнюю геометрию, а давление газа обеспечивает точность размеров и гладкую поверхность.
2.3 Отжиг и охлаждение
· После формования кварцевую чашку Петри сразу же отжигают, пока она ещё находится в форме или рядом с ней. Для снятия термических напряжений, вызванных быстрым нагревом и охлаждением, используется широкое мягкое пламя.
· Сформированная кварцевая чашка Петри затем охлаждается в контролируемых условиях до комнатной температуры перед извлечением из формы.
3. Послепроцессная обработка и отделка
3.1 Резка и вскрытие
· Открытый конец сформированной кварцевой чашки Петри обрезается до точно заданной высоты и перпендикулярности с использованием алмазного диска или лазерного резака.
· Острый, обрезанный край затем полируется с помощью огня или механически шлифуется до гладкой, закруглённой поверхности, чтобы предотвратить сколы и концентрацию напряжений.
3.2 Высокоинтенсивная очистка и контроль
· Очистка: кварцевая чашка Петри проходит многоступенчатую очистку высокой степени чистоты (очистка кислотой, ультразвуковая очистка, промывка ультрачистой водой) для удаления всех загрязнений, возникших в процессе производства.
· Осмотр:
· Проверка размеров: проверка диаметра, высоты и толщины стенок.
· Визуальный контроль: осмотр на наличие пузырьков, царапин, раковин или любых других неоднородностей на внутренних и внешних поверхностях при контролируемом освещении.
4. Специальная высококачественная обработка — огневая полировка внутренней поверхности
Для высококачественных тиглей, используемых в полупроводниковой или премиальной фотоэлектрической промышленности, выполняется дополнительный важный этап:
· Огневая полировка внутренней поверхности
· Назначение: создание абсолютно плотного, гладкого, зеркального прозрачного слоя на внутренней поверхности прозрачной кварцевой чашки Петри.
· Метод: кварцевая чашка Петри вращается, в то время как водородно-кислородное пламя или плазменная горелка вводятся и сканируют всю внутреннюю поверхность.
· Эффекты:
· Запечатывание микропор: прозрачная кварцевая чашка Петри устраняет микротрещины и мельчайшие поры.
· Уменьшение шероховатости: прозрачная кварцевая чашка Петри создает атомарно гладкую поверхность, предотвращая прилипание материалов и облегчая очистку.
· Повышение стойкости к девитрификации: значительно улучшает устойчивость прозрачной кварцевой чашки Петри к кристаллизации при высоких температурах, тем самым продлевая срок службы тигля.
Схема рабочего процесса для прозрачной кварцевой чашки Петри:
Высокочистый кварцевый трубопровод → Резка → Очистка → Герметизация одного конца → Установка в форму → Вращательный нагрев и размягчение → Формование под газовым давлением → Отжиг → Демонтаж из формы → Резка/открытие → Полировка краев → (Огневая полировка внутренней поверхности) → Высокоинтенсивная очистка → Окончательный контроль → Чистая упаковка
5. Преимущества чистой кварцевой чашки Петри:
5.1Высокая чистота чистая кварцевая чашка Петри изготовлена из кварцевой трубки высокой чистоты, что минимизирует загрязнение.
5.2Высокая точность : Прозрачная кварцевая форма для чашек Петри обеспечивает превосходную стабильность размеров.
5.3 Гибкость формы : Способна производить сложные и индивидуальные геометрии.
5.4 Превосходное качество поверхности: Полировка открытым огнем прозрачная кварцевая чашка Петри обеспечивает исключительную отделку внутренней поверхности.
6. Основные области применения:
6.1 Полупроводниковая промышленность : Для высокотемпературной диффузии, окислительных процессов и эпитаксии.
6.2 Лаборатории и научно-исследовательские работы : Для синтеза материалов, выращивания кристаллов и высокотемпературных химических реакций.
6.3 Фотоэлектрические технологии: исследования и разработки : Для экспериментального выращивания и обработки кремния.
6.4 Оптоэлектроника : Для спекания люминофоров, лазерных кристаллов и других специальных материалов.
Технические параметры
| Свойства материала | Единица | Показатель свойств |
| Плотности | кг/см³ | 2.2×10³ |
| Прочности | KHN₁₀₀ | 570 |
| Предел прочности при растяжении | Па(Н/м²) | 4,8×10⁷ |
| Сопротивление сжатию | Pa | >1,1×10⁹ |
| Коэффициент теплового расширения (20℃-300℃) | см/см·℃ | 5,5×10⁻⁷ |
| Теплопроводность (20℃) | Вт/м·℃ | 1.4 |
| Удельная теплоёмкость (20℃) | Дж/кг·℃ | 660 |
| Точка размягчения | ℃ | 1630 |
| Точка отжига | ℃ | 1180 |
История развития

Патенты и сертификаты

Упаковка

Услуги
Часто задаваемые вопросы
Пористые керамические фитили для электрического жидкого репеллента от комаров
Настраиваемое экологически чистое пористое керамическое испаряющее ядро для распылителя
Оксидно-алюминиевый керамический электрод сравнения для лабораторного измерения значений pH и кислотности
Индивидуальный керамический тигель из бериллиевой окиси BeO


 EN
