
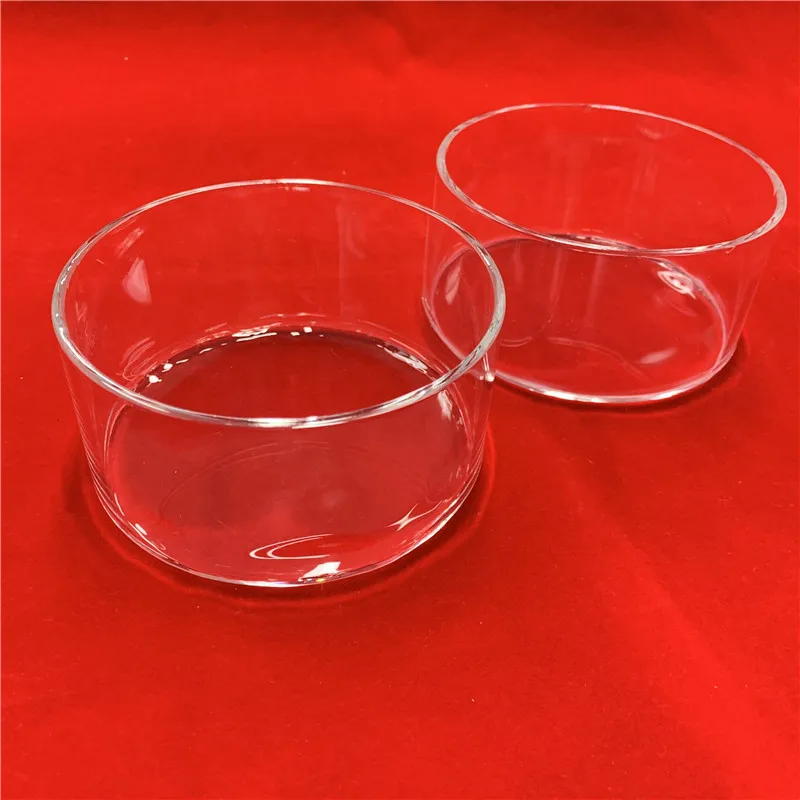
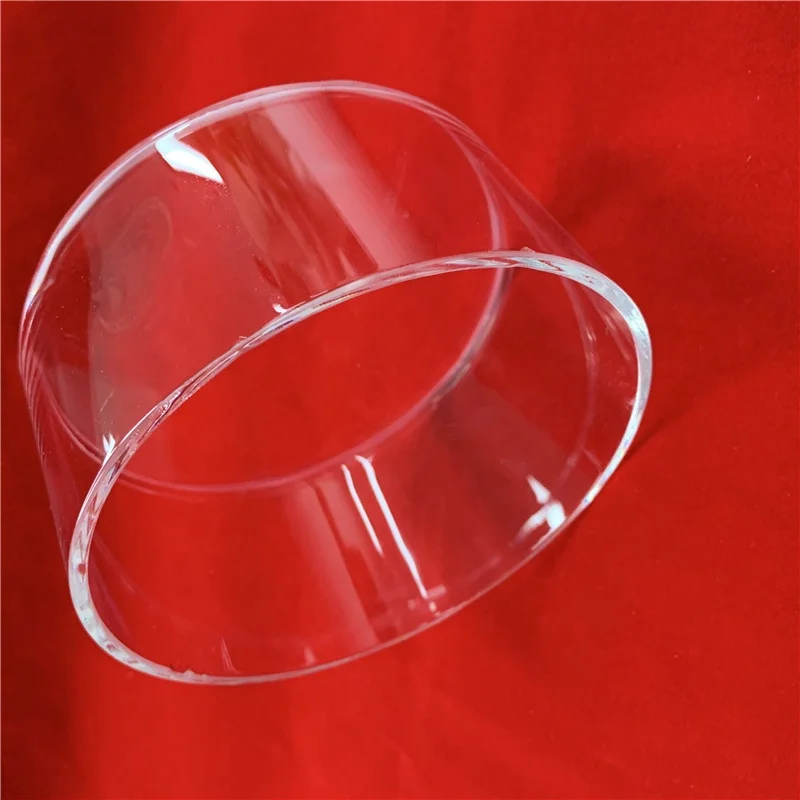
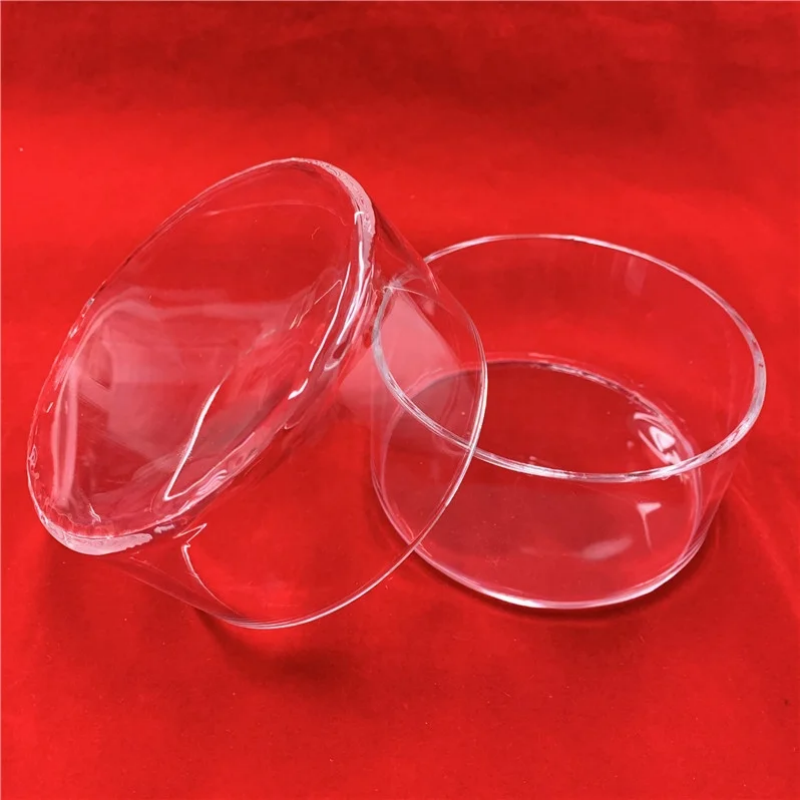
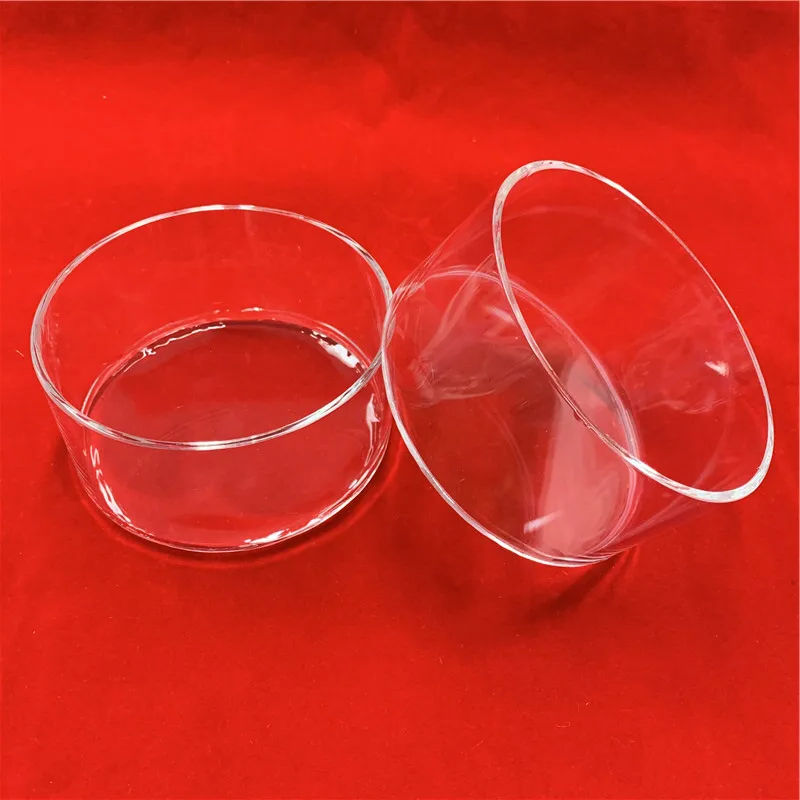
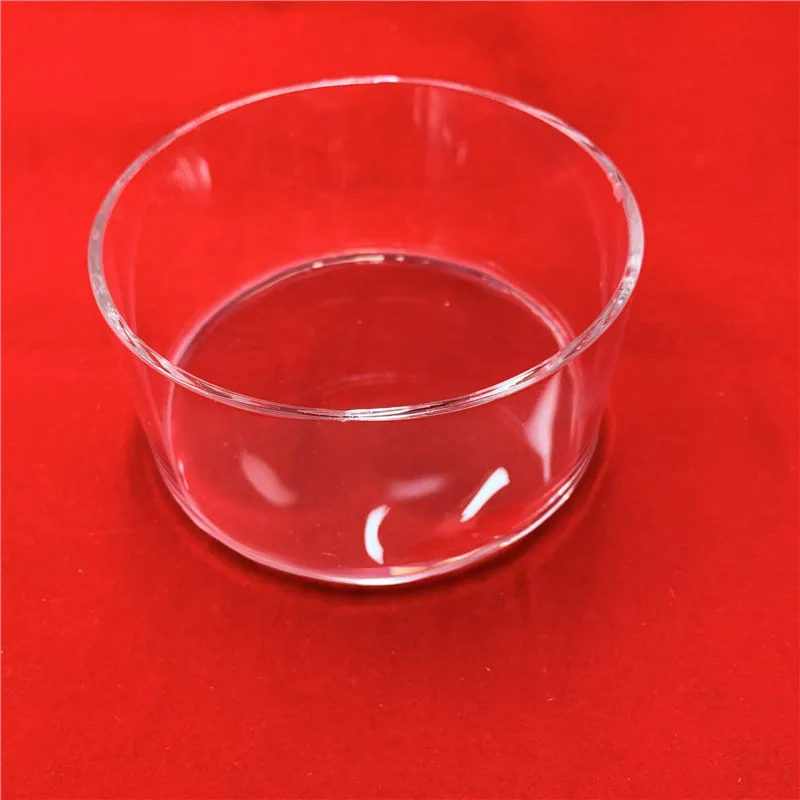
จานเพตรีทำจากควอตซ์ใส ขนาดมาตรฐาน
ขนาดที่เราผลิตบ่อยคือ เส้นผ่านศูนย์กลางภายนอก 30 มม., เส้นผ่านศูนย์กลางภายนอก 50 มม., เส้นผ่านศูนย์กลางภายนอก 100 มม. และอื่นๆ อีกมากมาย เราสามารถออกแบบและปรับแต่งตามความต้องการของลูกค้าได้
ความหนาของผนัง
ความหนาของผนังหลอดควอตซ์ โดยทั่วไปอยู่ระหว่าง 0.5 มม. ถึง 5 มม.
อุณหภูมิในการใช้งานสูงสุด
อุณหภูมิสูงสุดที่หลอดสามารถทนได้อย่างต่อเนื่อง สูงสุดถึง 1100℃
ความแข็ง
ความแข็งแบบโมห์สประมาณ 7, เทียบเท่ากับความแข็งของแก้ว
ความบริสุทธิ์ของ SiO₂
ความบริสุทธิ์ของซิลิคอนไดออกไซด์ โดยทั่วไป ≥99.99%สำหรับภาชนะหลอมสารกึ่งตัวนำ
ความขรุขระของผิว
ความเรียบของพื้นผิวด้านใน/ด้านนอก โดยทั่วไป ≤0.2 ไมโครเมตร รา
ปริมาณฟองอากาศ
จำนวนและขนาดของ ไมโครฟองอากาศ ซึ่งมีความสำคัญยิ่งต่อการใช้งานในอุตสาหกรรมเซมิคอนดักเตอร์
รายละเอียดผลิตภัณฑ์
วิธีนี้เกี่ยวข้องกับการขึ้นรูปซ้ำด้วยความร้อนของหลอดควอทซ์ที่ผลิตล่วงหน้าให้เป็นรูปร่างเหมือนถ้วยเผา โดยใช้แรงดันก๊าซและแม่พิมพ์
ขั้นตอนการเตรียม
1.1 การเตรียมวัตถุดิบ
วัสดุ: หลอดควอตซ์ใสที่มีความบริสุทธิ์สูงและไม่มีตำหนิ หลอดชนิดนี้มักผลิตด้วยกระบวนการหลอมแบบไฟฟ้าหรือการเผาด้วยเปลวไฟ และคุณภาพของหลอดจะกำหนดประสิทธิภาพสุดท้ายของภาชนะหลอม
การเตรียมแม่พิมพ์: ใช้แม่พิมพ์กราไฟต์หรือโลหะผสมทนความร้อนที่มีความแม่นยำสูง ช่องภายในของแม่พิมพ์จะกำหนดรูปร่างภายนอกของภาชนะหลอม (เช่น ทรงกลม ทรงกระบอก หรือรูปแบบพิเศษ)
1.2 การแปรรูปก่อนการขึ้นรูปของหลอดควอตซ์
การตัด: ตัดหลอดควอตซ์ให้มีความยาวตามที่กำหนด
การทําความสะอาด: ล้างหลอดด้วยวิธีที่ให้ความบริสุทธิ์สูงมาก (เช่น ใช้น้ำบริสุทธิ์สูงสุด ทำปฏิกิริยากับกรด หรือทำความสะอาดด้วยคลื่นอัลตราโซนิก) เพื่อกำจัดสิ่งสกปรกทั้งหมดออกจากผนังด้านในและด้านนอก
การปิดปลายด้านหนึ่ง : ใช้เตาเผาไฮโดรเจน-ออกซิเจนให้ความร้อนกับปลายด้านหนึ่งของหลอดจนละลายและประสานกันสนิท สร้างเป็นทรงครึ่งกลมเรียบซึ่งจะกลายเป็นส่วนก้นของภาชนะหลอม
ขั้นตอนการขึ้นรูปด้วยความร้อน — กระบวนการหลัก
นี่คือขั้นตอนที่สำคัญที่สุด ซึ่งดำเนินการบนเครื่องกลึงเป่าแก้วเฉพาะทางหรือเครื่องขึ้นรูปอัตโนมัติ
2.1 การให้ความร้อนและทำให้อ่อนตัว
· ท่อควอตซ์ที่ผ่านการเตรียมแล้ว (เริ่มจากปลายที่ปิดผนึกแล้ว) จะถูกยึดติดบนเครื่องกลึง และจัดตำแหน่งไว้ภายในแม่พิมพ์ที่ให้ความร้อนล่วงหน้าแล้ว
· พื้นที่เป้าหมาย (ซึ่งจะกลายเป็นตัวเรือนของเตาเผาในอนาคต) จะถูกหมุนและให้ความร้อนอย่างสม่ำเสมอโดยใช้เปลวไฟไฮโดรเจน-ออกซิเจน หรือหัวพลาสมา การหมุนมีความสำคัญอย่างยิ่งต่อการกระจายความร้อนอย่างเท่าเทียม
· ควอตซ์จะถูกให้ความร้อนจนถึงจุดที่อ่อนตัว (ประมาณ 1650-1800°C) ซึ่งในขณะนั้นวัสดุจะมีความยืดหยุ่นแต่ยังไม่หลอมเหลวทั้งหมด
2.2 การเพิ่มแรงดันก๊าซและการขึ้นรูป
· ในขณะที่ควอตซ์ยังอยู่ในสภาพนิ่ม จะมีการนำก๊าซเฉื่อยความบริสุทธิ์สูง (เช่น ไนโตรเจน อาร์กอน) เข้าสู่หลอดผ่านปลายเปิด โดยควบคุมแรงดันอย่างแม่นยำ
· แรงดันภายในของก๊าซจะดันผนังควอตซ์ที่นิ่มออกอย่างสม่ำเสมอจนแนบสนิทกับพื้นผิวด้านในของแม่พิมพ์อย่างเต็มที่
· แม่พิมพ์เป็นตัวกำหนดรูปร่างภายนอกสุด ส่วนแรงดันก๊าซจะช่วยให้มั่นใจถึงความแม่นยำของขนาดและผิวเรียบที่ได้
2.3 การอบอ่อนและการระบายความร้อน
· หลังจากกระบวนการขึ้นรูป จานเพทรีควอตซ์จะถูกอบอ่อนทันทีในขณะที่ยังอยู่ในแม่พิมพ์หรือใกล้แม่พิมพ์ โดยใช้เปลวไฟกว้างและนุ่มเพื่อลดความเครียดจากความร้อนที่เกิดจากการให้ความร้อนและทำให้เย็นตัวอย่างรวดเร็ว
· จากนั้นจานเพทรีควอตซ์ที่ขึ้นรูปแล้วจะถูกทำให้เย็นลงภายใต้สภาวะที่ควบคุมอย่างเหมาะสมจนถึงอุณหภูมิห้อง ก่อนจะนำออกจากแม่พิมพ์
3. กระบวนการหลังการผลิตและขั้นตอนสุดท้าย
3.1 การตัดและเปิดฝา
· ปลายเปิดของจานเพทรีควอตซ์ที่ขึ้นรูปแล้วจะถูกตัดให้ได้ความสูงและความตั้งฉากตามข้อกำหนดอย่างแม่นยำ โดยใช้เลื่อยใบเพชรหรือเครื่องตัดเลเซอร์
· ขอบที่ถูกตัดอย่างคมจะได้รับการขัดเงาด้วยไฟ หรือเจียรด้วยเครื่องจักรให้เรียบและมน เพื่อป้องกันการแตกร้าวและการรวมตัวของแรงเครียด
3.2 การทำความสะอาดอย่างเข้มข้นและการตรวจสอบ
· การทำความสะอาด: จานเพทรีควอตซ์จะผ่านกระบวนการล้างหลายขั้นตอนที่มีความบริสุทธิ์สูง (การทำความสะอาดด้วยกรด การทำความสะอาดด้วยคลื่นอัลตราโซนิก และการล้างด้วยน้ำบริสุทธิ์สูง) เพื่อกำจัดสิ่งปนเปื้อนทั้งหมดที่เกิดจากกระบวนการผลิต
· การตรวจสอบ:
· การตรวจสอบมิติ: ตรวจสอบเส้นผ่านศูนย์กลาง ความสูง และความหนาของผนัง
· การตรวจสอบด้วยสายตา: ตรวจหาฟองอากาศ รอยขีดข่วน หลุม หรือความผิดปกติใดๆ บนพื้นผิวด้านในและด้านนอกภายใต้แสงสว่างที่ควบคุมอย่างเหมาะสม
4. การบำบัดพิเศษระดับพรีเมียม – การขัดผิวด้านในด้วยเปลวไฟ
สำหรับเตาเผาเกรดสูงที่ใช้ในอุตสาหกรรมเซมิคอนดักเตอร์หรือการประยุกต์ใช้งานโฟโตโวลเทกแบบพรีเมียม จะมีขั้นตอนสำคัญเพิ่มเติมดังนี้:
· การขัดผิวด้านในด้วยเปลวไฟ
· วัตถุประสงค์: เพื่อสร้างชั้นผิวที่แน่นหนา เรียบเนียน เป็นกระจกใสราวกับกระจกสะท้อน บนพื้นผิวด้านในของจานเพทรีควอตซ์ที่โปร่งใส
· วิธีการ: จานเพทรีควอทซ์จะถูกหมุนในขณะที่ใช้เปลวไฟไฮโดรเจน-ออกซิเจนหรือหัวพ่นพลาสมาสอดเข้าไปและสแกนตลอดพื้นผิวด้านในทั้งหมด
· ผลลัพธ์:
· ปิดผนึกรูพรุนขนาดเล็ก: จานเพทรีควอทซ์ใสช่วยกำจัดรอยแตกร้าวขนาดเล็กและรูพรุนจิ๋ว
· ลดความขรุขระ: จานเพทรีควอทซ์ใสร้างพื้นผิวที่เรียบในระดับอะตอม ช่วยป้องกันไม่ให้วัสดุเกาะติด และทำความสะอาดได้ง่าย
· เพิ่มความต้านทานต่อการเกิดผลึก: ปรับปรุงความต้านทานต่อการเกิดผลึกของจานเพทรีควอทซ์ใสมากขึ้นที่อุณหภูมิสูง จึงยืดอายุการใช้งานของเตาเผาได้อย่างมีนัยสำคัญ
แผนผังกระบวนการทำงานโดยสรุปของจานเพทรีควอทซ์ใส:
หลอดควอทซ์ความบริสุทธิ์สูง → ตัด → ทำความสะอาด → ปิดผนึกปลายหนึ่งด้าน → ติดตั้งในแม่พิมพ์ → ให้ความร้อนขณะหมุน & ทำให้อ่อนตัว → ขึ้นรูปด้วยแรงดันก๊าซ → การอบอ่อน → ถอดชิ้นงานจากแม่พิมพ์ → ตัด/เปิด → ขัดขอบ → (ขัดผิวด้านในด้วยไฟ) → ทำความสะอาดอย่างเข้มข้น → ตรวจสอบสุดท้าย → บรรจุภัณฑ์สะอาด
5. ข้อได้เปรียบของจานเพโตรีควอตซ์ใส:
5.1ความบริสุทธิ์สูง จานเพโตรีควอตซ์ใสใช้ท่อควอตซ์ความบริสุทธิ์สูง ช่วยลดการปนเปื้อนให้น้อยที่สุด
5.2ความแม่นยำสูง แม่พิมพ์จานเพตรีจากควอตซ์ใส ช่วยให้ได้รูปทรงที่สม่ำเสมออย่างยอดเยี่ยม
5.3 ความยืดหยุ่นของรูปร่าง สามารถผลิตชิ้นส่วนที่มีรูปทรงซับซ้อนหรือออกแบบตามความต้องการเฉพาะได้
5.4 คุณภาพผิวที่เหนือกว่า การขัดเงาด้วยไฟ จานเพตรีจากควอตซ์ใสให้ผิวด้านในที่เรียบเนียนเป็นพิเศษ
6. การใช้งานหลัก
6.1 อุตสาหกรรมเซมิคอนดักเตอร์ ใช้ในกระบวนการแพร่กระจาย อ๊อกซิเดชันที่อุณหภูมิสูง และเอพิแทกซี
6.2 ห้องปฏิบัติการและงานวิจัยพัฒนา ใช้ในการสังเคราะห์วัสดุ การเจริญเติบโตของผลึก และปฏิกิริยาเคมีที่อุณหภูมิสูง
6.3 การวิจัยและพัฒนาด้านเซลล์แสงอาทิตย์ : สำหรับการทดลองปลูกผลึกซิลิคอนและการแปรรูป
6.4 ออปโตอิเล็กทรอนิกส์ : สำหรับการเผาเชื่อมฟอสฟอรัส ผลึกเลเซอร์ และวัสดุพิเศษอื่นๆ
ข้อมูลทางเทคนิค
| คุณสมบัติ | หน่วย | ค่ามาตรฐาน |
| ความหนาแน่น | กิโลกรัม/ซม.³ | 2.2×10³ |
| ความแข็งแรง | KHN₁₀₀ | 570 |
| ความแข็งแรงดึง | Pa(N/m²) | 4.8×10⁷ |
| ความแข็งแรงในการบีบอัด | Pa | >1.1×10⁹ |
| สัมประสิทธิ์การขยายตัวจากความร้อน (20℃-300℃) | ซม./ซม.·℃ | 5.5×10⁻⁷ |
| การนำความร้อน (20℃) | วัตต์/เมตร·℃ | 1.4 |
| ความจุความร้อนจำเพาะ (20℃) | จูล/กิโลกรัม·℃ | 660 |
| จุดละลาย | ℃ | 1630 |
| จุดอบอ่อน | ℃ | 1180 |
ประวัติการพัฒนา

สิทธิบัตรและการรับรอง

แพ็กเกจ

บริการ
คำถามที่พบบ่อย
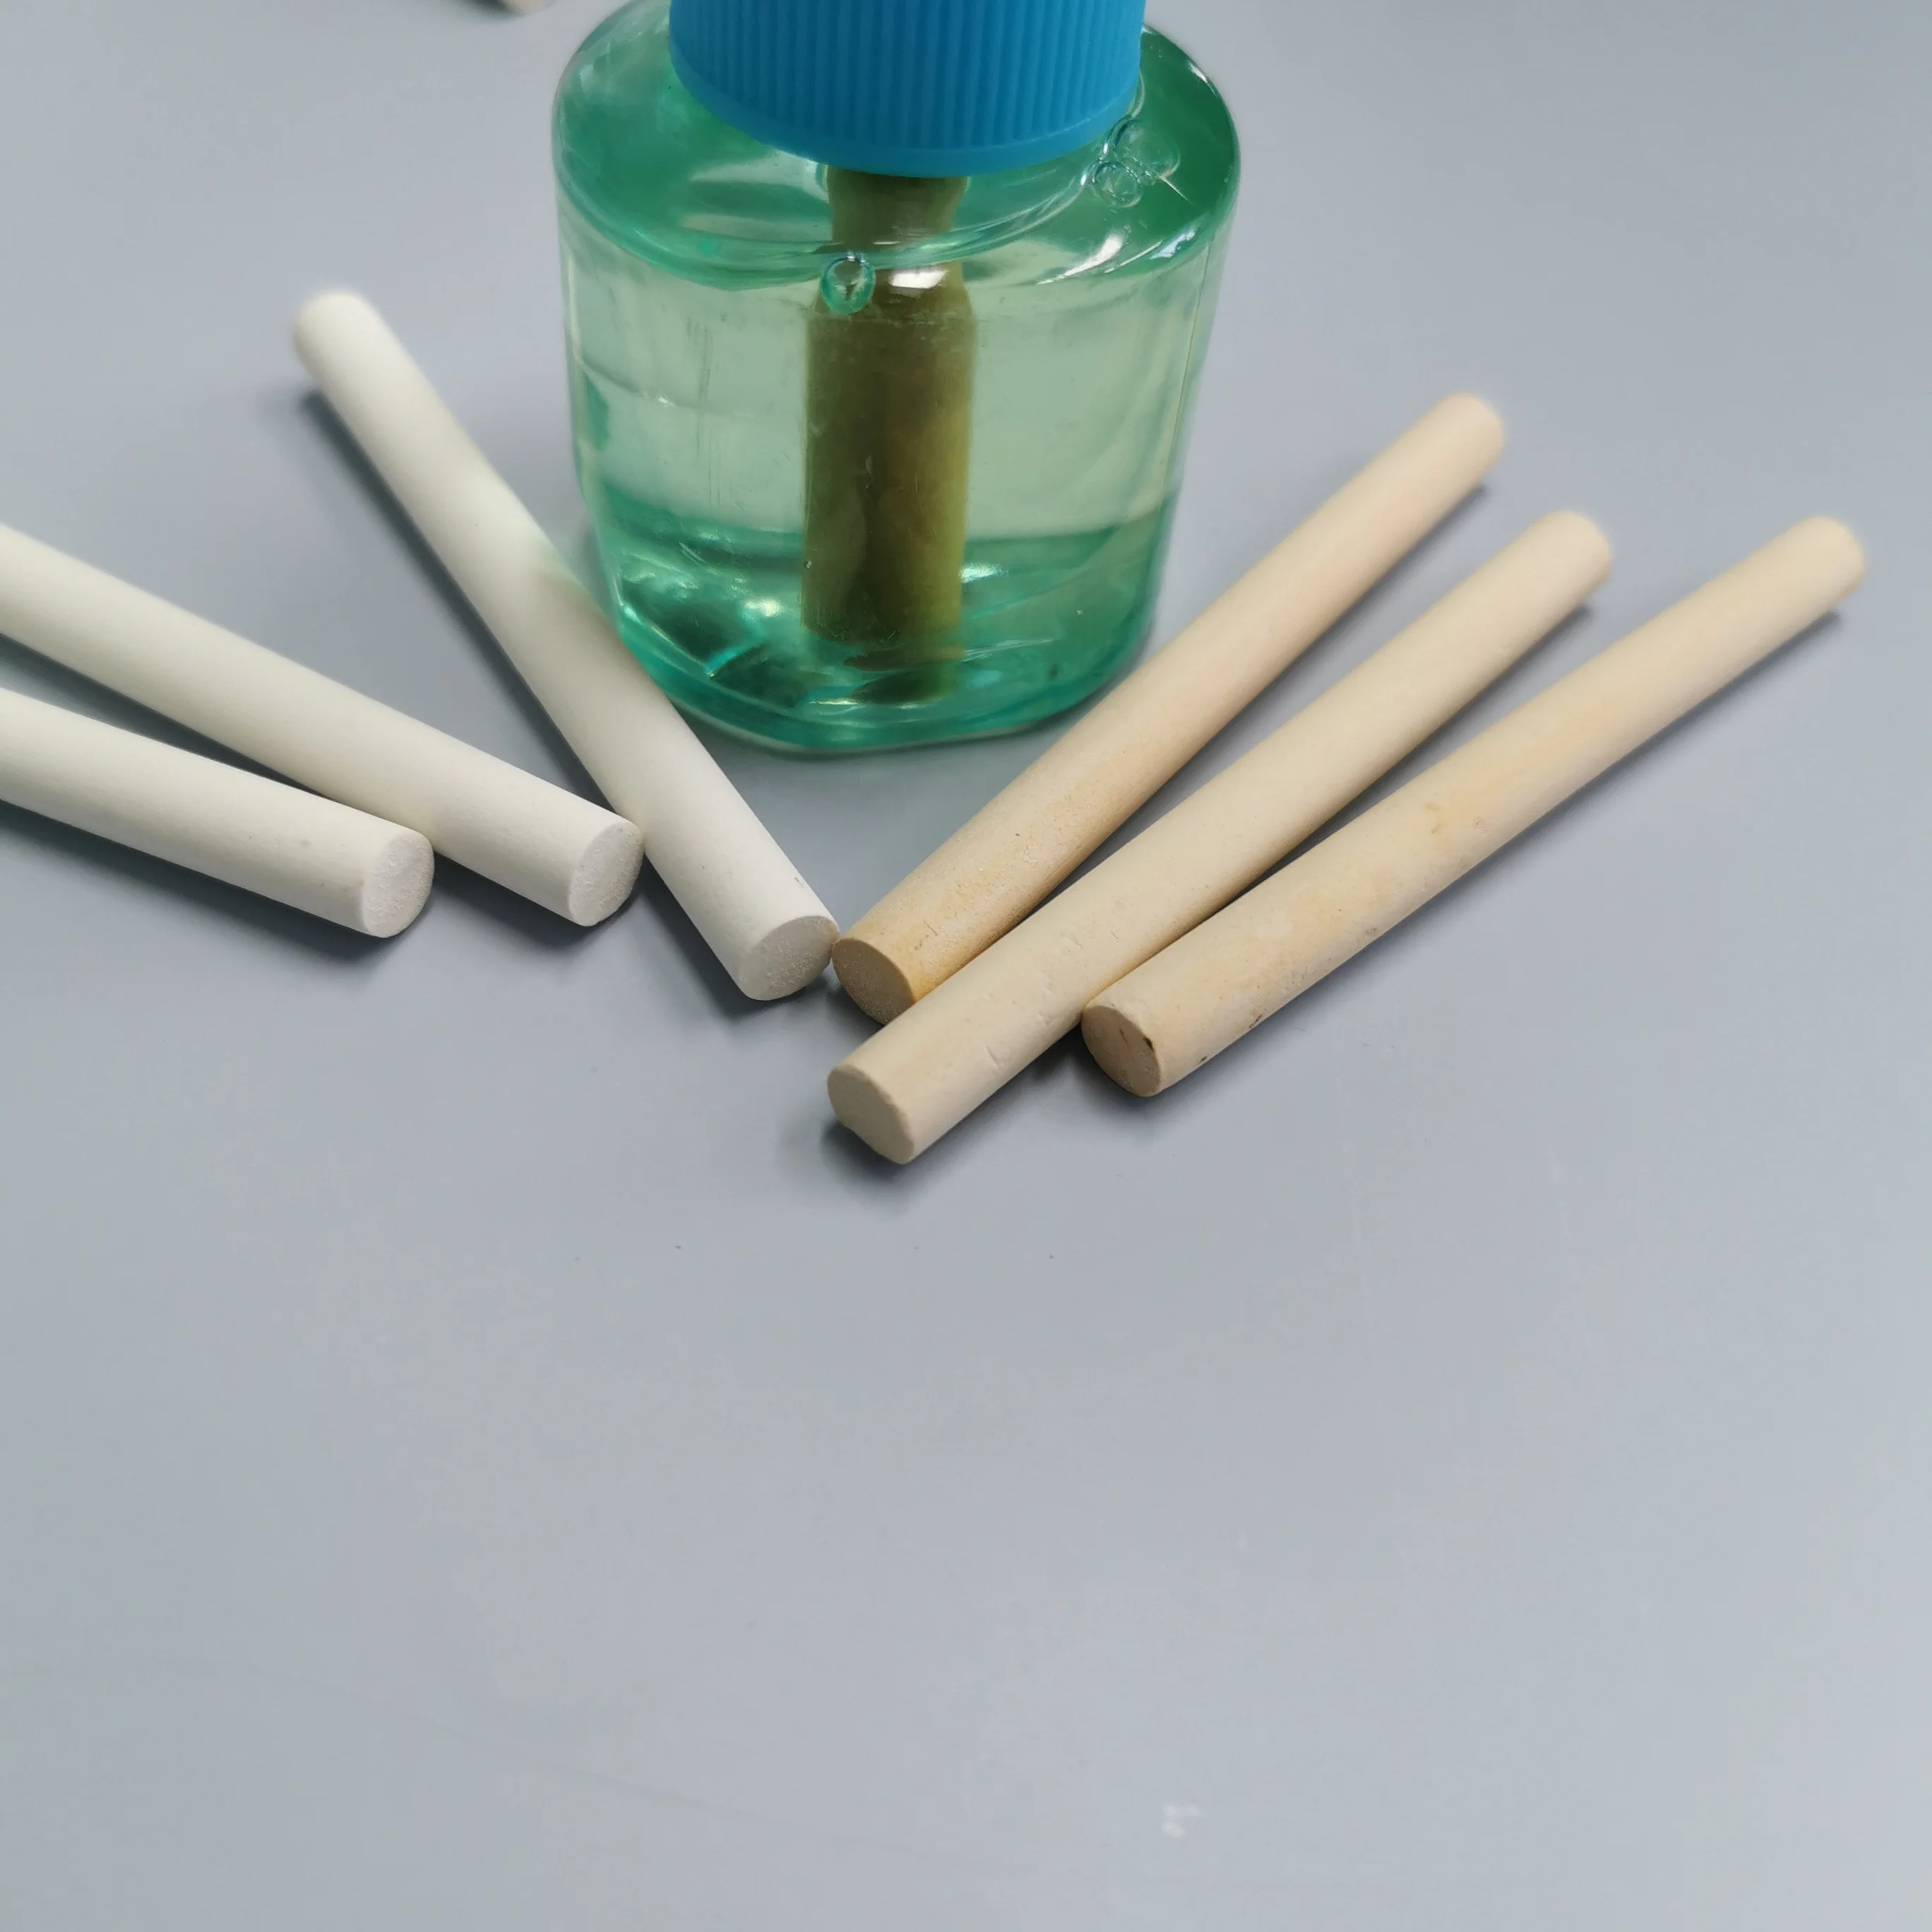
ไส้เซรามิกแบบรูพรุนสำหรับของเหลวรีเพลเลนต์ยุงไฟฟ้า
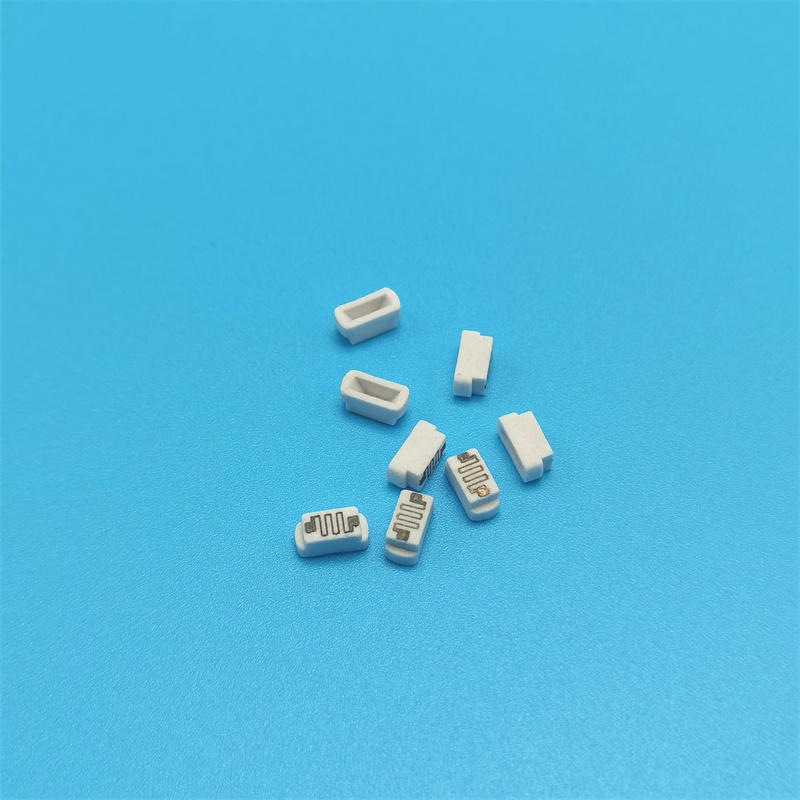
แกนระเหยแบบมีรูพรุนจากวัสดุเป็นมิตรต่อสิ่งแวดล้อมสำหรับเครื่องพ่นกลิ่น แบบกำหนดเอง
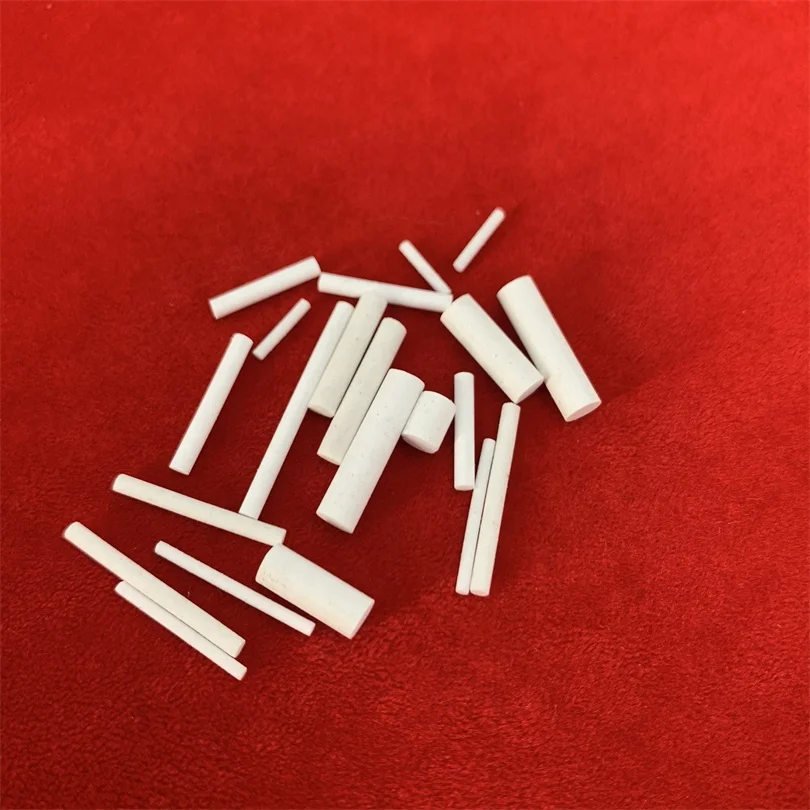
ขั้วไฟฟ้าอ้างอิงเซรามิกอลูมินา สำหรับการทดสอบในห้องปฏิบัติการค่า pH และความเป็นกรด-ด่าง
เบอริเลีย เซรามิก BeO หม้อเผา ไบรเดียมออกไซด์ เครซิเบิล


 EN
