
Domovská stránka>Výrobky>Speciální sklo>skleněné laboratorní vybavení
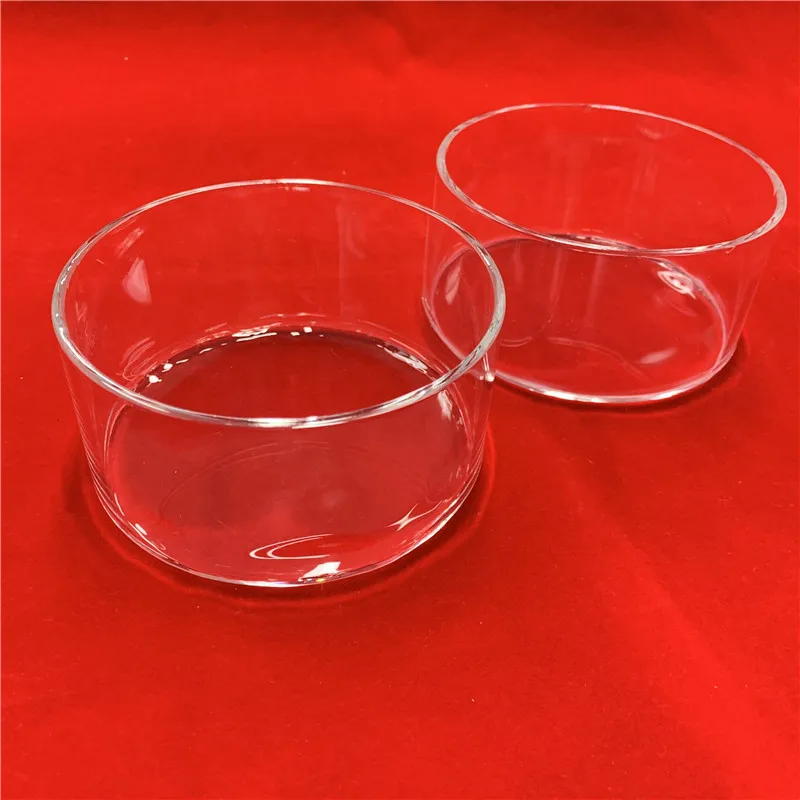
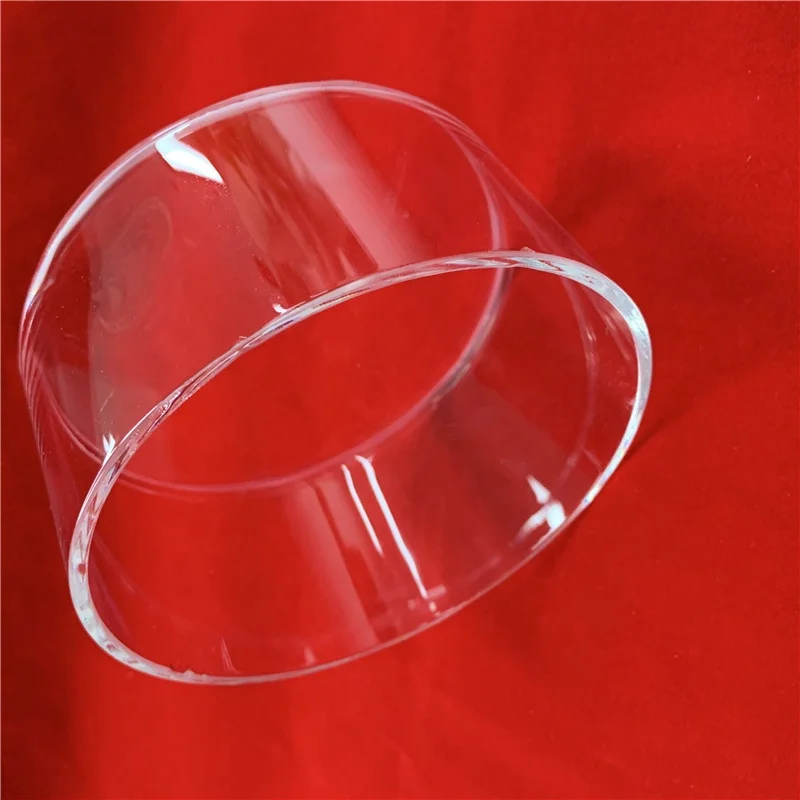
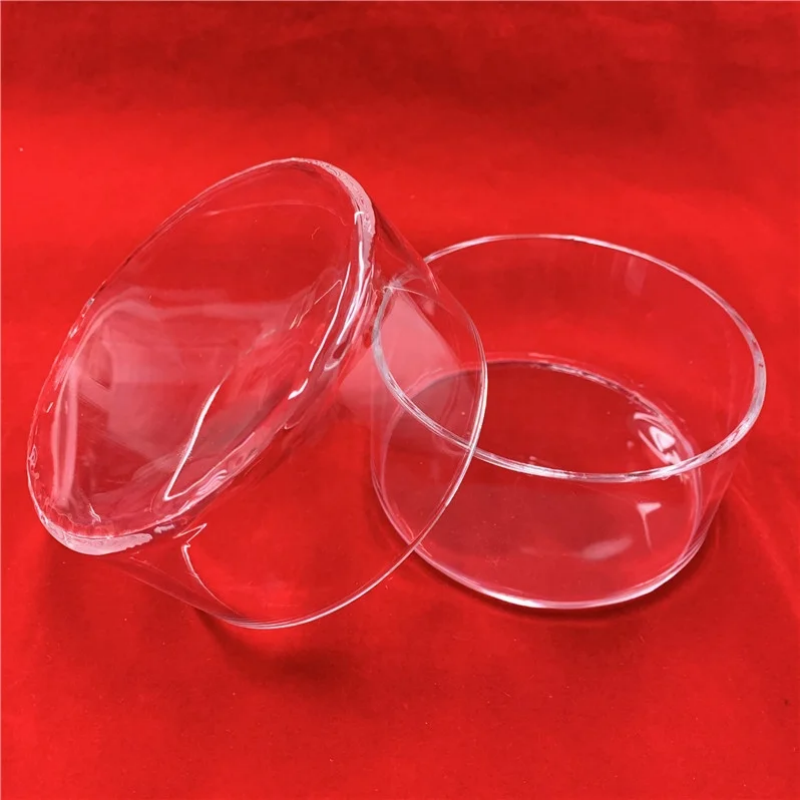
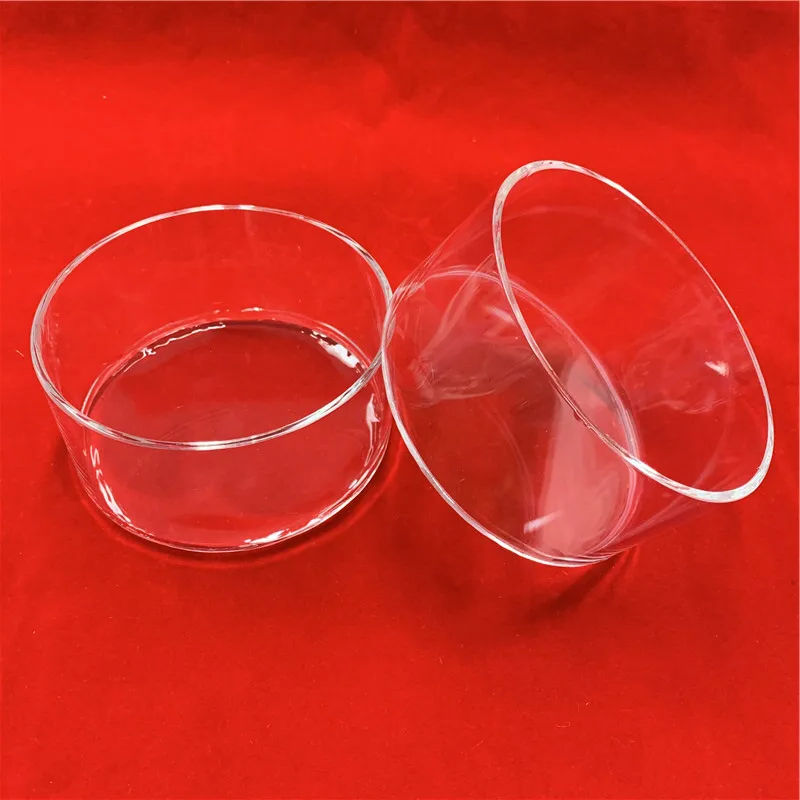
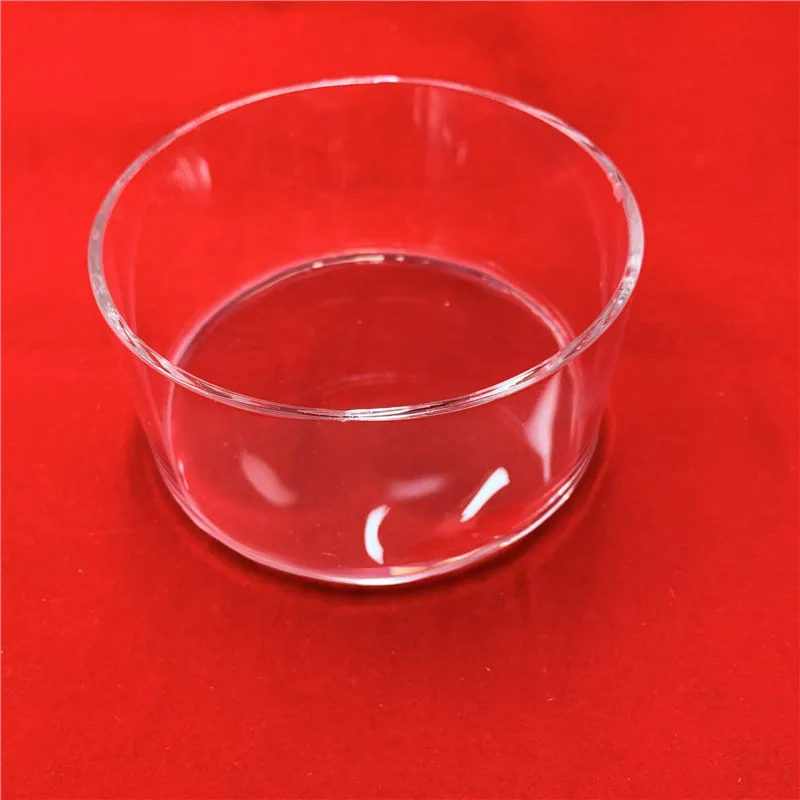
Standardní rozměr čistého kvartcového Petriho miska
Velikost, kterou často vyrábíme, je Ø30 mm, Ø50 mm, Ø100 mm atd. Navíc můžeme navrhovat a přizpůsobovat výrobky podle požadavků zákazníků.
Tloušťka stěny
Tloušťka stěny kvartcové trubky obvykle mezi 0,5 mm až 5 mm
Maximální operační teplota
Nejvyšší teplota, kterou trubka vydrží nepřetržitě, až 1100℃
Tvrdost
Mohsova tvrdost přibližně 7, podobná tvrdosti skla
Čistota SiO₂
Čistota oxidu křemičitého obvykle ≥99.99%pro tavicí kelímky polovodičové kvality
Hrubost povrchu
Hladkost vnitřních/vnějších povrchů, obvykle ≤ 0,2 μm Ra
Obsah bublinek
Počet a velikost mikrobublinek , kritické pro polovodičové aplikace
Podrobnosti o produktu
Tato metoda zahrnuje sekundární tepelné tvarování předem vyrobené křemenné trubice do tvaru kelímku za použití plynového tlaku a formy.
1. Fáze přípravy
1.1 Příprava surovin
Materiál: Průhledná křemenná trubka vysoké čistoty bez vad. Tato trubka se obvykle vyrábí elektrickým nebo plamenovým sléváním a její kvalita určuje výkon konečného kelímku.
Příprava formy: Používá se vysoce přesná tepelně odolná forma z grafitu nebo refraktární slitiny. Dutina formy určuje vnější tvar kelímku (např. kulovitý, válcový nebo speciální tvary).
1.2 Předzpracování křemenné trubky
Části a součásti: Křemenná trubka se nařeže na požadovanou délku.
Čištění: Trubka je důkladně očištěna vysokoryzovou metodou (např. ultračistou vodou, kyselinovým leptáním nebo ultrazvukovým čištěním), aby byly odstraněny všechny kontaminanty z vnitřních i vnějších stěn.
Uzavření jednoho konce : Jeden konec trubky se zahřeje vodík-kyslíkovým hořákem, dokud se neroztaví a neposlepuje, čímž vznikne hladký polokulovitý vrchol, který se stane dnem kelímku.
2. Fáze tepelného tvarování – základní proces
Toto je nejdůležitější krok, prováděný na speciálním sklopním soustruhu nebo automatickém tvarovacím stroji.
2.1 Zahřívání a změkčování
· Předzpracovaná křemenná trubice (nejprve uzavřeným koncem) je nasazena na soustruh a umístěna do předehřáté formy.
· Cílová oblast (budoucí tělo kelímku) je otáčena a rovnoměrně zahřívána pomocí vodíko-kyslíkového plamene nebo plazmového hořáku. Otáčení je klíčové pro rovnoměrné zahřátí.
· Křemen je zahříván na teplotu změkčování (přibližně 1650–1800 °C), kdy se stává tvárným, ale ještě neúplně roztaveným.
2.2 Zvyšování tlaku plynu a tvarování
· Zatímco je křemen měkký, do trubice se otevřeným koncem přivádí inertní plyn vysoké čistoty (např. dusík, argon) s přesně řízeným tlakem.
· Vnitřní tlak plynu rovnoměrně rozepíná měkkou stěnu křemene směrem ven, dokud přesně nepřilne k vnitřnímu povrchu formy.
· Forma určuje konečnou vnější geometrii, zatímco tlak plynu zajišťuje rozměrovou přesnost a hladký povrch.
2.3 Žíhání a chlazení
· Po tvarování se křemenná miska Petri ihned žíhá, a to buď ve formě, nebo v její blízkosti. K odstranění tepelných napětí způsobených rychlým ohřevem a chlazením se používá široký, měkký plamen.
· Tvarovaná křemenná miska Petri je poté kontrolovaným způsobem ochlazena na pokojovou teplotu, než je vyjmuta z formy.
3. Doplňkové zpracování a dokončení
3.1 Řezání a otevření
· Otevřený konec tvarované křemenné misky Petri je narezán na přesnou požadovanou výšku a pravý úhel pomocí diamantového kotouče nebo laserového řezacího zařízení.
· Ostře odříznutý okraj je následně ohněm leštěn nebo mechanicky broušen na hladký, zaoblený povrch, aby nedošlo k odlamování a soustředění napětí.
3.2 Vysoce účinné čištění a kontrola
· Čištění: Křemenná miska Petriho podstata prochází vícekrokovým procesem čištění s vysokou čistotou (čištění kyselinou, ultrazvukové čištění, oplachování ultracistou vodou) za účelem odstranění všech nečistot z výrobního procesu.
· Inspekce:
· Kontrola rozměrů: Ověření průměru, výšky a tloušťky stěny.
· Vizuální kontrola: Kontrola přítomnosti bublinek, škrábanců, jam nebo jiných vad na vnitřních a vnějších površích za kontrolovaného osvětlení.
4. Speciální vysoce kvalitní úprava – ohnivé leštění vnitřního povrchu
U vysoce kvalitních tigelů používaných v polovodičovém průmyslu nebo u kvalitních fotovoltaických aplikací se provádí další zásadní krok:
· Ohnivé leštění vnitřního povrchu
· Účel: Vytvořit dokonale hustou, hladkou, zrcadlově lesklou průhlednou vrstvu na vnitřním povrchu průhledné křemenné misky Petriho podstata.
· Metoda: Kroková miska z křemene je otáčena, zatímco do ní je vloženo vodíko-kyslíkové plameno nebo plazmový hořák, který je skenován po celém vnitřním povrchu.
· Účinky:
· Těsnění mikropórů: Kroková miska z čirého křemene odstraňuje mikrotrhliny a drobné póry.
· Snížení drsnosti: Kroková miska z čirého křemene vytváří atomárně hladký povrch, který zabraňuje přilnavosti materiálu a usnadňuje čištění.
· Zlepšení odolnosti proti devitrifikaci: Výrazně zvyšuje odolnost krokové misky z čirého křemene vůči krystalizaci za vysokých teplot, čímž prodlužuje životnost kelímku.
Schéma pracovního postupu pro krokovou misku z čirého křemene:
Vysoce čistý křemenný válec → Řezání → Čištění → Uzavření jednoho konce → Upevnění do formy → Rotační ohřev a změkčení → Tvarování pomocí plynu pod tlakem → Žíhání → Vyjímka z formy → Řezání/Otevření → Broušení hran → (Ohněm broušení vnitřního povrchu) → Intenzivní čištění → Konečná kontrola → Čisté balení
5. Výhody Petriho misky z průhledného křemene:
5.1Vysoká čistota – Petriho miska z průhledného křemene je vyrobena z trubek z vysokoryzového křemene, čímž se minimalizuje kontaminace.
5.2Vysoká přesnost : Formování z průhledného křemene pro Petriho misky zajišťuje vynikající rozměrovou konzistenci.
5.3 Flexibilita tvaru : Je schopen vyrábět složité a individuální geometrie.
5.4 Výjimečná kvalita povrchu: Leštění plamenem průhledná křemenová Petriho miska dosahuje výjimečného povrchového dokončení vnitřní strany.
6. Hlavní oblasti použití:
6.1 Polovodičový průmysl : Pro difúzi, oxidaci při vysoké teplotě a epitaxii.
6.2 Laboratoře a výzkum a vývoj : Pro syntézu materiálů, růst krystalů a chemické reakce při vysoké teplotě.
6.3 Fotovoltaika – výzkum a vývoj : Pro experimentální růst a zpracování křemíku.
6.4 Optoelektronika : Pro pájení luminoforů, laserových krystalů a jiných speciálních materiálů.
Technické parametry
| Vlastnosti | Jednotka | Index vlastností |
| Hustota | kg/cm³ | 2.2×10³ |
| Pevnost | KHN₁₀₀ | 570 |
| Pevnost v tahu | Pa(N/m²) | 4,8×10⁷ |
| Síla stlačení | Pa | >1,1×10⁹ |
| Součinitel tepelné roztažnosti (20 °C–300 °C) | cm/cm·℃ | 5,5×10⁻⁷ |
| Tepelná vodivost (20 °C) | W/m·℃ | 1.4 |
| Měrná tepelná kapacita (20 °C) | J/kg·℃ | 660 |
| Teplota měknutí | ℃ | 1630 |
| Teplota odstředování | ℃ | 1180 |
Historie vývoje

Patenty a certifikace

Balíček

Služby
Často kladené otázky
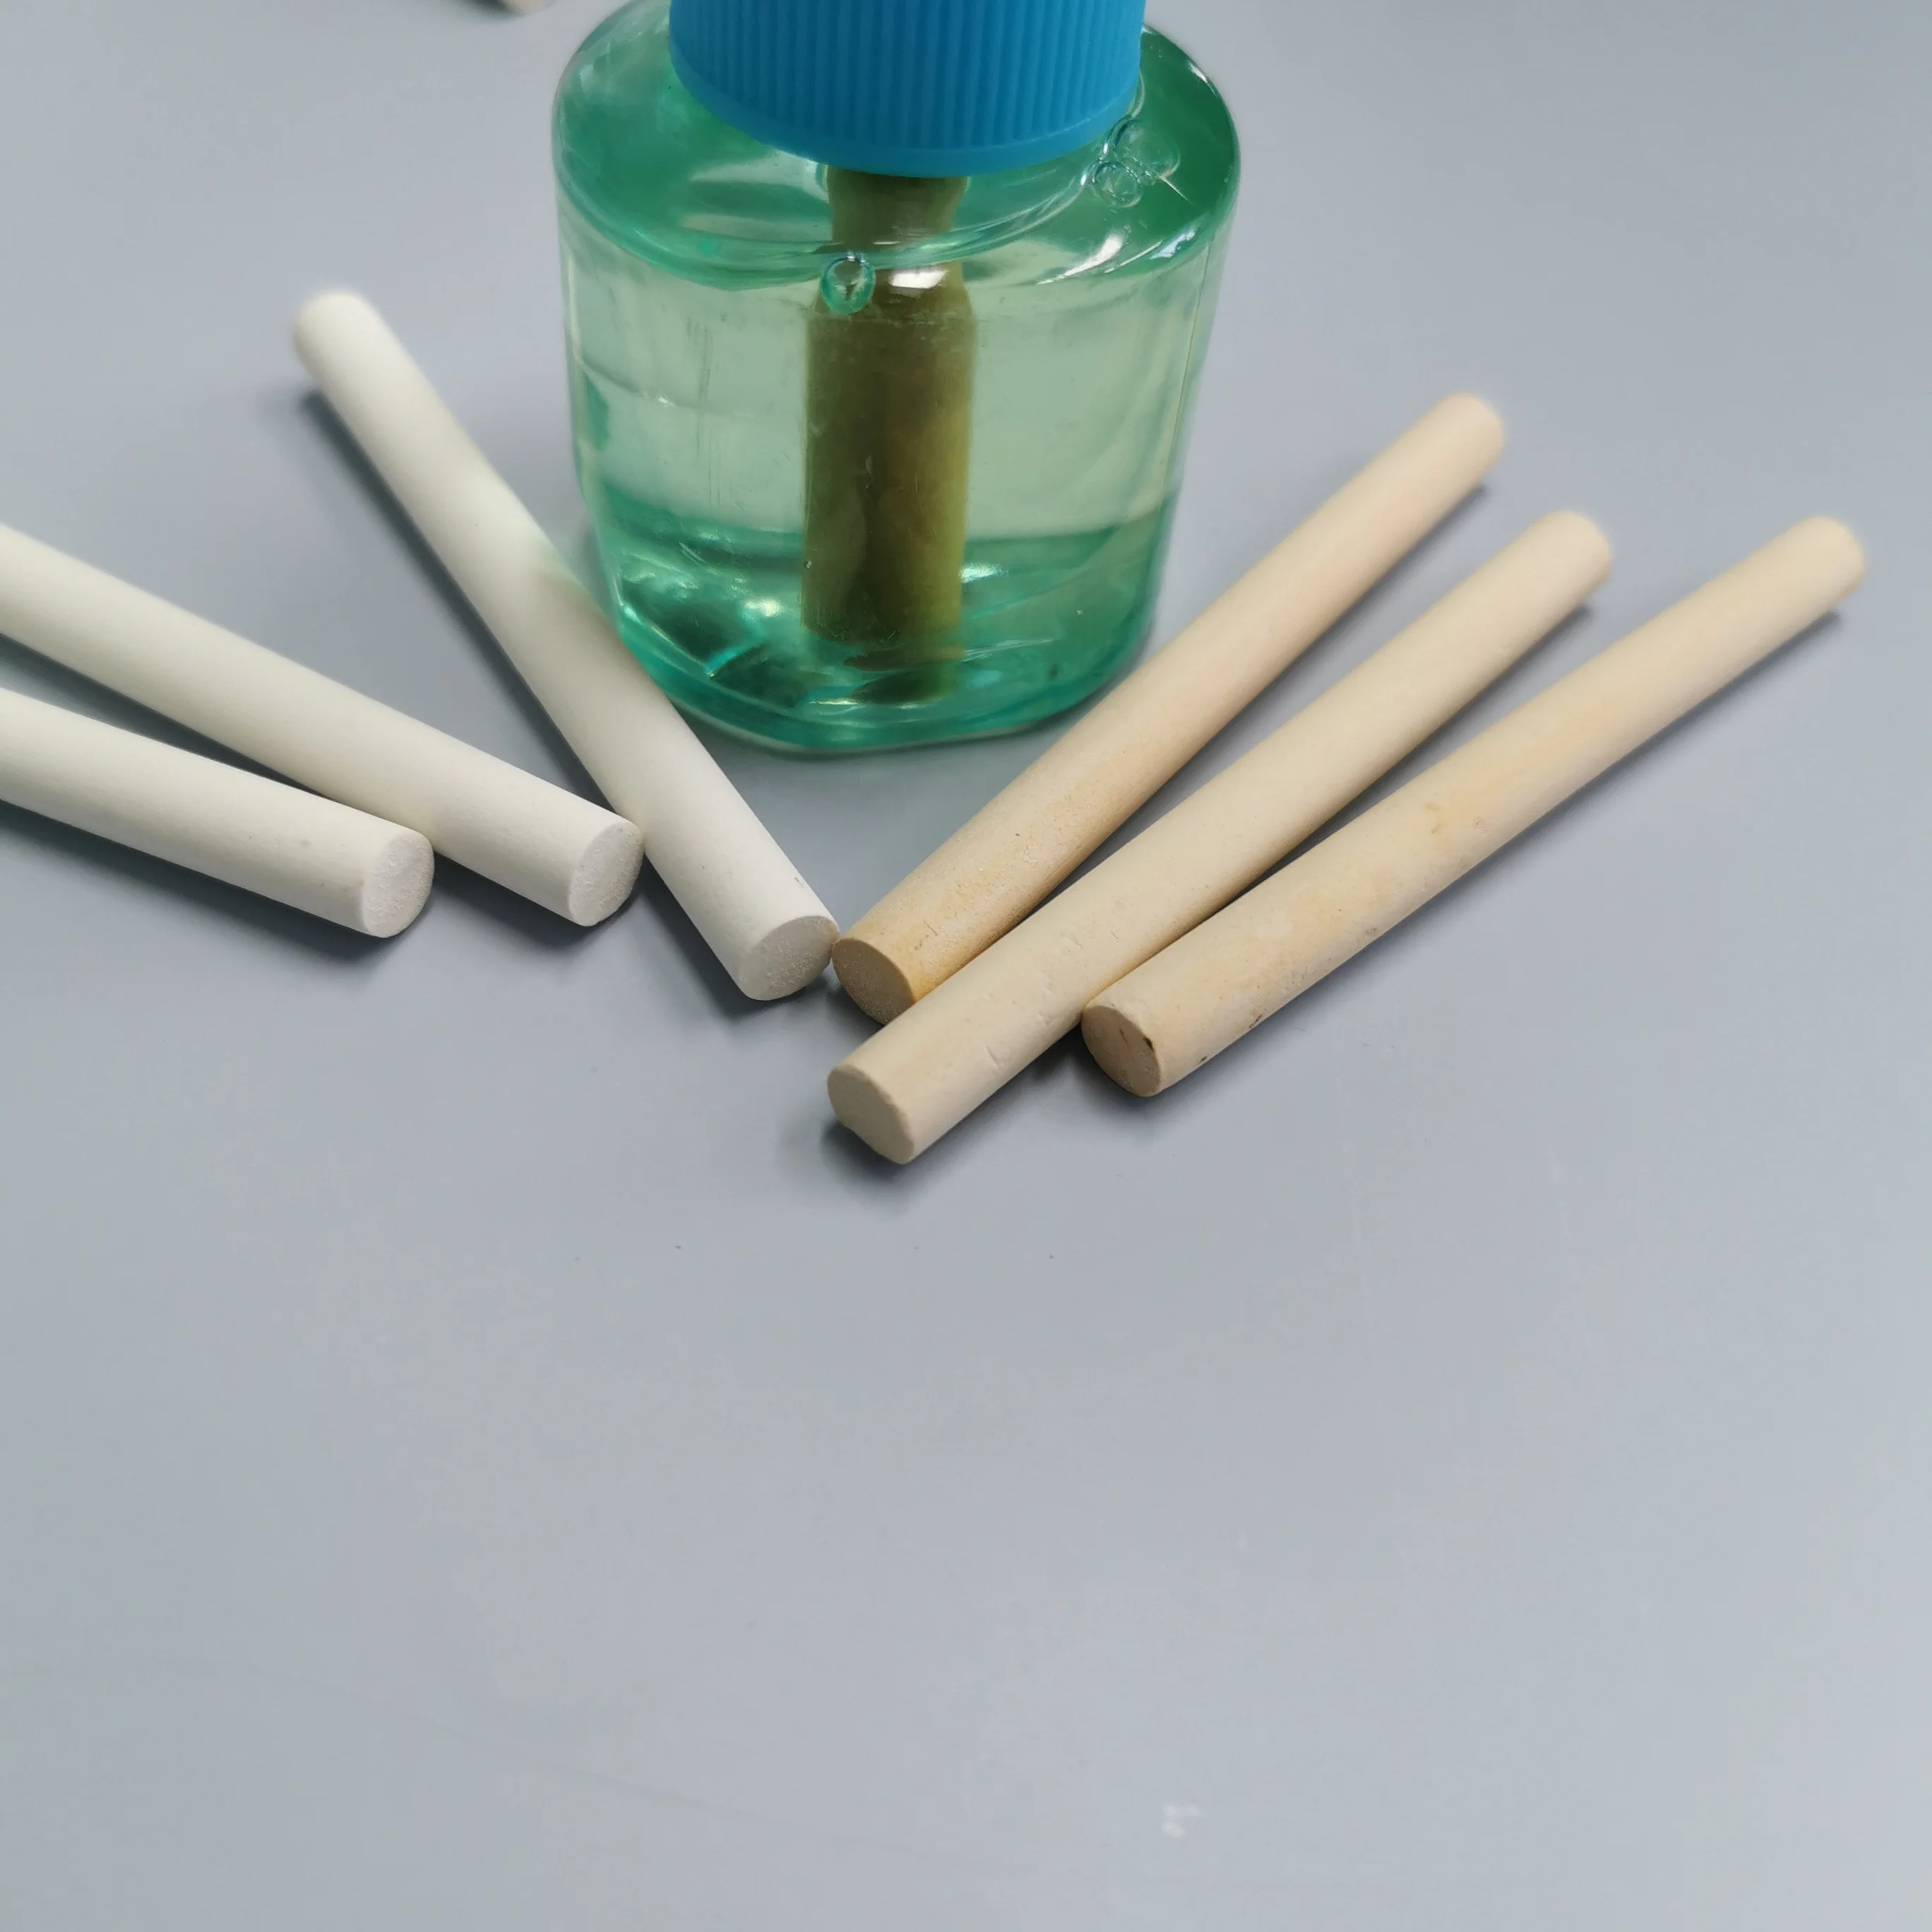
Pórovité keramické knoty pro elektrický kapalný repelent proti komárům
Vyrobené na míru ekologické materiálové porézní keramické rozprašovací výparné jádro pro rozprašovač
Reference elektróda z hliníkové keramiky pro laboratorní měření hodnot pH a kyselosti
Vyrobte si vlastní keramický kelímek z beryliového oxidu BeO, tavení beryllia


 EN
