
Halaman Utama>Produk>Kaca khusus>peralatan Laboratorium Kaca
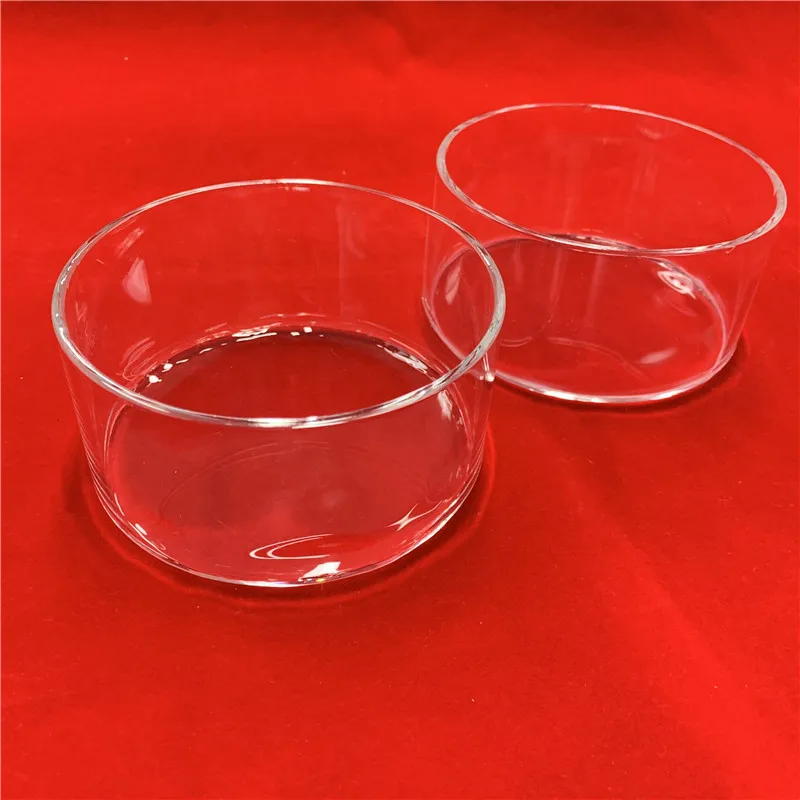
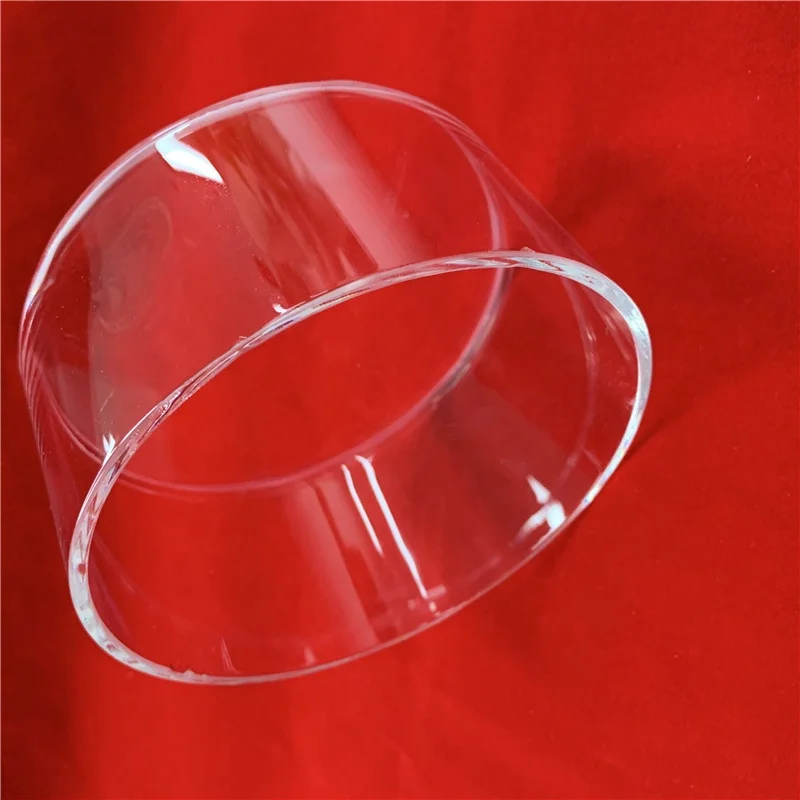
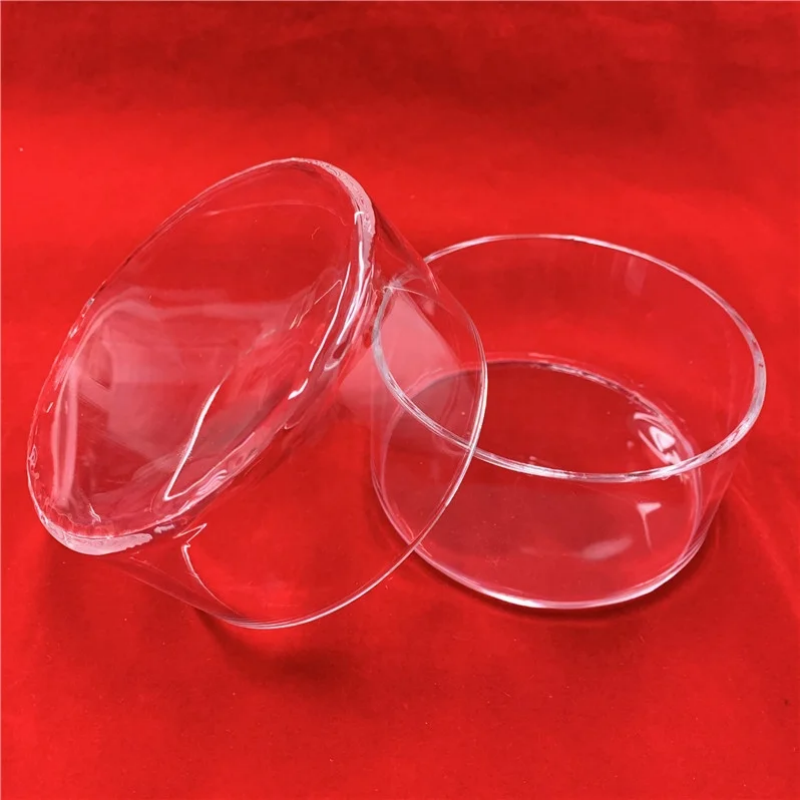
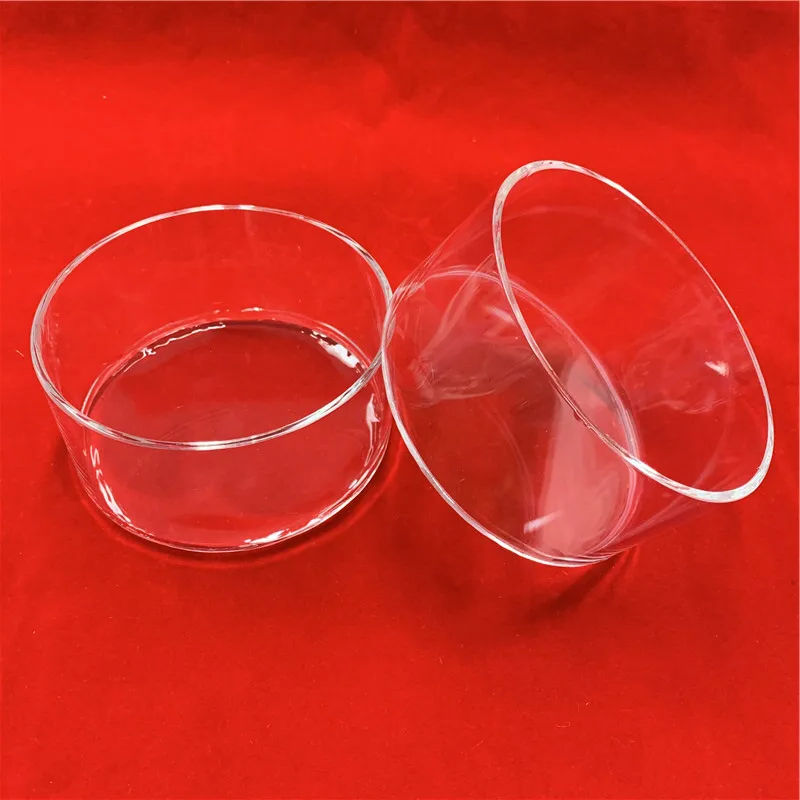
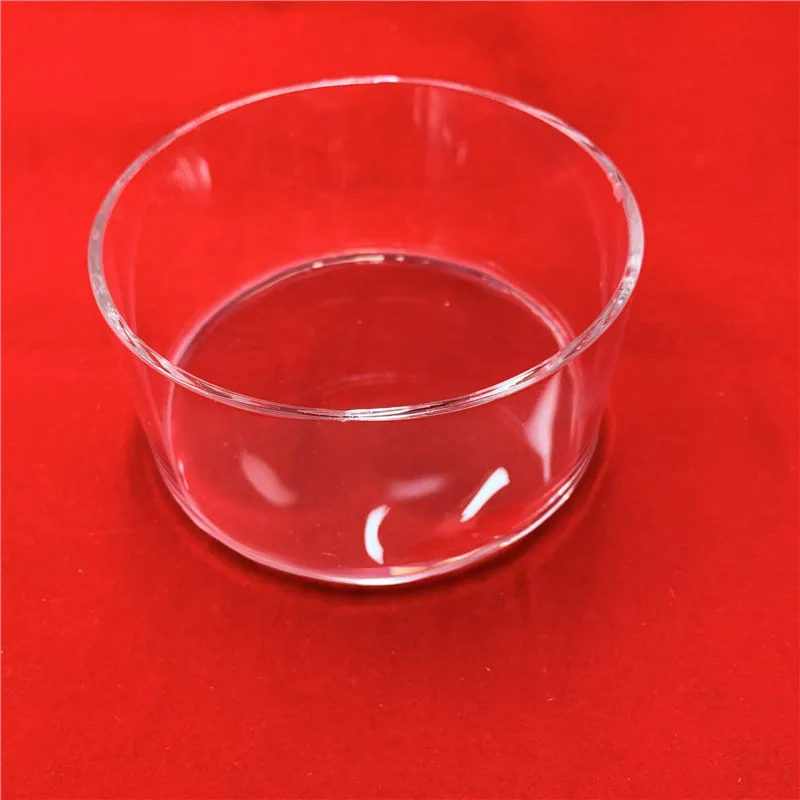
Cawan Petri Kuarsa Bening Ukuran Standar
Ukuran yang sering kami produksi adalah OD30 mm, OD50 mm, OD100 mm dan sebagainya. Dan kami dapat merancang serta menyesuaikannya sesuai kebutuhan klien.
Ketebalan Dinding
Ketebalan dinding tabung kuarsa, biasanya antara 0,5 mm hingga 5 mm
Suhu operasi maksimum
Suhu tertinggi yang dapat ditahan tabung secara terus-menerus, hingga 1100℃
Kekerasan
Kekerasan Mohs sekitar 7, mirip dengan kekerasan kaca
Kemurnian SiO₂
Kemurnian silikon dioksida, umumnya ≥99.99%untuk wadah krusibel kelas semikonduktor
Kekasaran permukaan
Kerataan permukaan dalam/luar, biasanya ≤0,2 μm Ra
Kandungan Gelembung
Jumlah dan ukuran gelembung mikro , sangat penting untuk aplikasi semikonduktor
Detail Produk
Metode ini melibatkan thermoforming sekunder dari tabung kuarsa pra-fabrikasi ke dalam bentuk cawan menggunakan tekanan gas dan cetakan.
1. Tahap Persiapan
1.1 Persiapan Bahan Baku
Bahan: Tabung kuarsa transparan berke-murnian tinggi tanpa cacat. Tabung ini biasanya diproduksi melalui proses fusi listrik atau fusi api, dan kualitasnya menentukan kinerja wadah akhir.
Persiapan Cetakan: Digunakan cetakan grafit atau paduan tahan-panas berpresisi tinggi. Rongga cetakan menentukan bentuk eksternal wadah (misalnya bulat, silindris, atau bentuk khusus).
1.2 Pra-pemrosesan Tabung Kuarsa
Pemotongan: Tabung kuarsa dipotong sesuai panjang yang diperlukan.
Pembersihan: Tabung menjalani pembersihan berke-murnian tinggi (misalnya dengan air ultra-murni, etsa asam, atau pembersihan ultrasonik) untuk menghilangkan semua kontaminan dari dinding dalam maupun luar.
Penyegelan Salah Satu Ujung : Salah satu ujung tabung dipanaskan menggunakan torak hidrogen-oksigen hingga meleleh dan menyatu rapat, membentuk kubah hemisferis halus yang menjadi dasar wadah.
2. Tahap Termoformasi — Proses Inti
Ini adalah langkah paling kritis, dilakukan pada mesin bubut kaca khusus atau mesin pembentuk otomatis.
2.1 Pemanasan dan Pelunakan
· Tabung kuarsa yang telah diproses sebelumnya (dengan ujung yang sudah tertutup lebih dulu) dipasang pada mesin bubut dan ditempatkan di dalam cetakan yang telah dipanaskan sebelumnya.
· Area target (bagian tubuh krusibel yang akan dibentuk) diputar dan dipanaskan secara merata menggunakan nyala api hidrogen-oksigen atau obor plasma. Rotasi sangat penting untuk memastikan pemanasan yang seragam.
· Kuarsa dipanaskan hingga mencapai titik pelunakannya (sekitar 1650–1800°C), di mana material menjadi lentur namun belum sepenuhnya mencair.
2.2 Tekanan Gas dan Pembentukan
· Sementara kuarsa dalam keadaan lunak, gas inert berkadar kemurnian tinggi (misalnya Nitrogen, Argon) dimasukkan ke dalam tabung melalui ujung terbuka, dengan tekanannya dikontrol secara presisi.
· Tekanan gas internal mendorong dinding kuarsa yang telah melunak untuk mengembang secara seragam ke arah luar hingga sepenuhnya menyesuaikan bentuk permukaan dalam cetakan.
· Cetakan menentukan geometri eksternal akhir, sementara tekanan gas memastikan ketepatan dimensi dan hasil akhir permukaan yang halus.
2.3 Annealing dan Pendinginan
· Setelah proses pembentukan, cawan Petri kuarsa langsung dianil sementara masih berada di dalam atau dekat cetakan. Nyala api lebar dan lembut digunakan untuk meredakan tegangan termal yang timbul akibat pemanasan dan pendinginan cepat.
· Cawan Petri kuarsa yang telah terbentuk kemudian didinginkan dalam kondisi terkendali hingga suhu ruangan sebelum dikeluarkan dari cetakan.
3. Pasca-Pemrosesan dan Finishing
3.1 Pemotongan dan Pembukaan
· Ujung terbuka dari cawan Petri kuarsa yang telah dibentuk dipotong pada ketinggian dan ketegaklurusan yang tepat sesuai spesifikasi, menggunakan gergaji roda berlian atau pemotong laser.
· Tepi potong yang tajam kemudian dipoles dengan api atau digiling secara mekanis hingga menghasilkan permukaan halus dan membulat untuk mencegah keretakan dan konsentrasi tegangan.
3.2 Pembersihan & Inspeksi Berintensitas Tinggi
· Pembersihan: Cawan Petri kuarsa menjalani proses pembersihan berkualitas tinggi dalam beberapa tahap (pembersihan asam, pembersihan ultrasonik, pembilasan dengan air ultra-murni) untuk menghilangkan semua kontaminan dari proses produksi.
· Pemeriksaan:
· Pemeriksaan Dimensi: Memverifikasi diameter, ketinggian, dan ketebalan dinding.
· Inspeksi Visual: Memeriksa adanya gelembung, goresan, lubang, atau ketidakteraturan lainnya pada permukaan dalam dan luar di bawah pencahayaan terkendali.
4. Perlakuan Khusus Kelas Atas – Fire Polishing Permukaan Dalam
Untuk kelengkung kelas atas yang digunakan dalam aplikasi semikonduktor atau fotovoltaik premium, dilakukan langkah tambahan yang sangat penting:
· Fire Polishing Permukaan Dalam
· Tujuan: Menciptakan lapisan bening, halus, berkilau seperti cermin yang sempurna pada permukaan dalam cawan Petri kuarsa bening.
· Metode: Cawan Petri kuarsa diputar sementara nyala hidrogen-oksigen atau obor plasma dimasukkan dan diimbas ke seluruh permukaan bagian dalam.
· Efek:
· Menyegel Mikropori: Cawan Petri kuarsa bening menghilangkan retakan mikro dan pori-pori kecil.
· Mengurangi Kekasaran: Cawan Petri kuarsa bening menciptakan permukaan yang halus secara atomik, mencegah pelekatan material dan memudahkan pembersihan.
· Meningkatkan Ketahanan Devitrifikasi: Secara signifikan meningkatkan ketahanan cawan Petri kuarsa bening terhadap kristalisasi pada suhu tinggi, sehingga memperpanjang masa pakai kelongsong.
Diagram Alur Kerja Ringkasan untuk cawan Petri kuarsa bening:
Tabung Kuarsa Berkelimpahan Tinggi → Pemotongan → Pembersihan → Penyegelan Satu Ujung → Pemasangan dalam Cetakan → Pemanasan Rotasi & Pelelehan → Pembentukan Tekanan Gas → Annealing → Pelepasan dari Cetakan → Pemotongan/Pembukaan → Pemolesan Tepi → (Pemolesan Api Permukaan Dalam) → Pembersihan Intensitas Tinggi → Inspeksi Akhir → Pengemasan Bersih
5. Keunggulan cawan Petri kuarsa bening:
5.1Kejernihan Tinggi : Cawan Petri kuarsa bening menggunakan tabung kuarsa berpuritas tinggi, sehingga meminimalkan kontaminasi.
5.2Presisi Tinggi : Cetakan cawan Petri kuarsa bening memastikan konsistensi dimensi yang sangat baik.
5.3 Fleksibilitas Bentuk : Mampu menghasilkan geometri kompleks dan khusus.
5.4 Kualitas Permukaan Unggul: Pengilapan api cawan Petri kuarsa bening mencapai hasil akhir permukaan dalam yang luar biasa.
6. Aplikasi Utama:
6.1 Industri Semikonduktor : Untuk proses difusi, oksidasi, dan epitaksi bersuhu tinggi.
6.2 Laboratorium & Penelitian dan Pengembangan : Untuk sintesis material, pertumbuhan kristal, dan reaksi kimia bersuhu tinggi.
6.3 R&D Fotovoltaik : Untuk pertumbuhan dan pemrosesan silikon eksperimental.
6.4 Optoelektronika : Untuk sintering fosfor, kristal laser, dan bahan khusus lainnya.
Parameter Teknis
| Kandungan Properti | UNIT | Indeks Properti |
| Kepadatan | kg/cm³ | 2.2×10³ |
| Kekuatan | KHN₁₀₀ | 570 |
| Kekuatan Tarik | Pa(N/m²) | 4,8×10⁷ |
| Kekuatan Kompresi | Pa | >1,1×10⁹ |
| Koefisien Ekspansi Termal (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Konduktivitas Termal (20℃) | W/m·℃ | 1.4 |
| Panas Spesifik (20℃) | J/kg·℃ | 660 |
| Titik Lembut | ℃ | 1630 |
| Titik Penyusutan | ℃ | 1180 |
Riwayat Pengembangan

Paten dan Sertifikasi

Paket

Layanan
Tanya Jawab
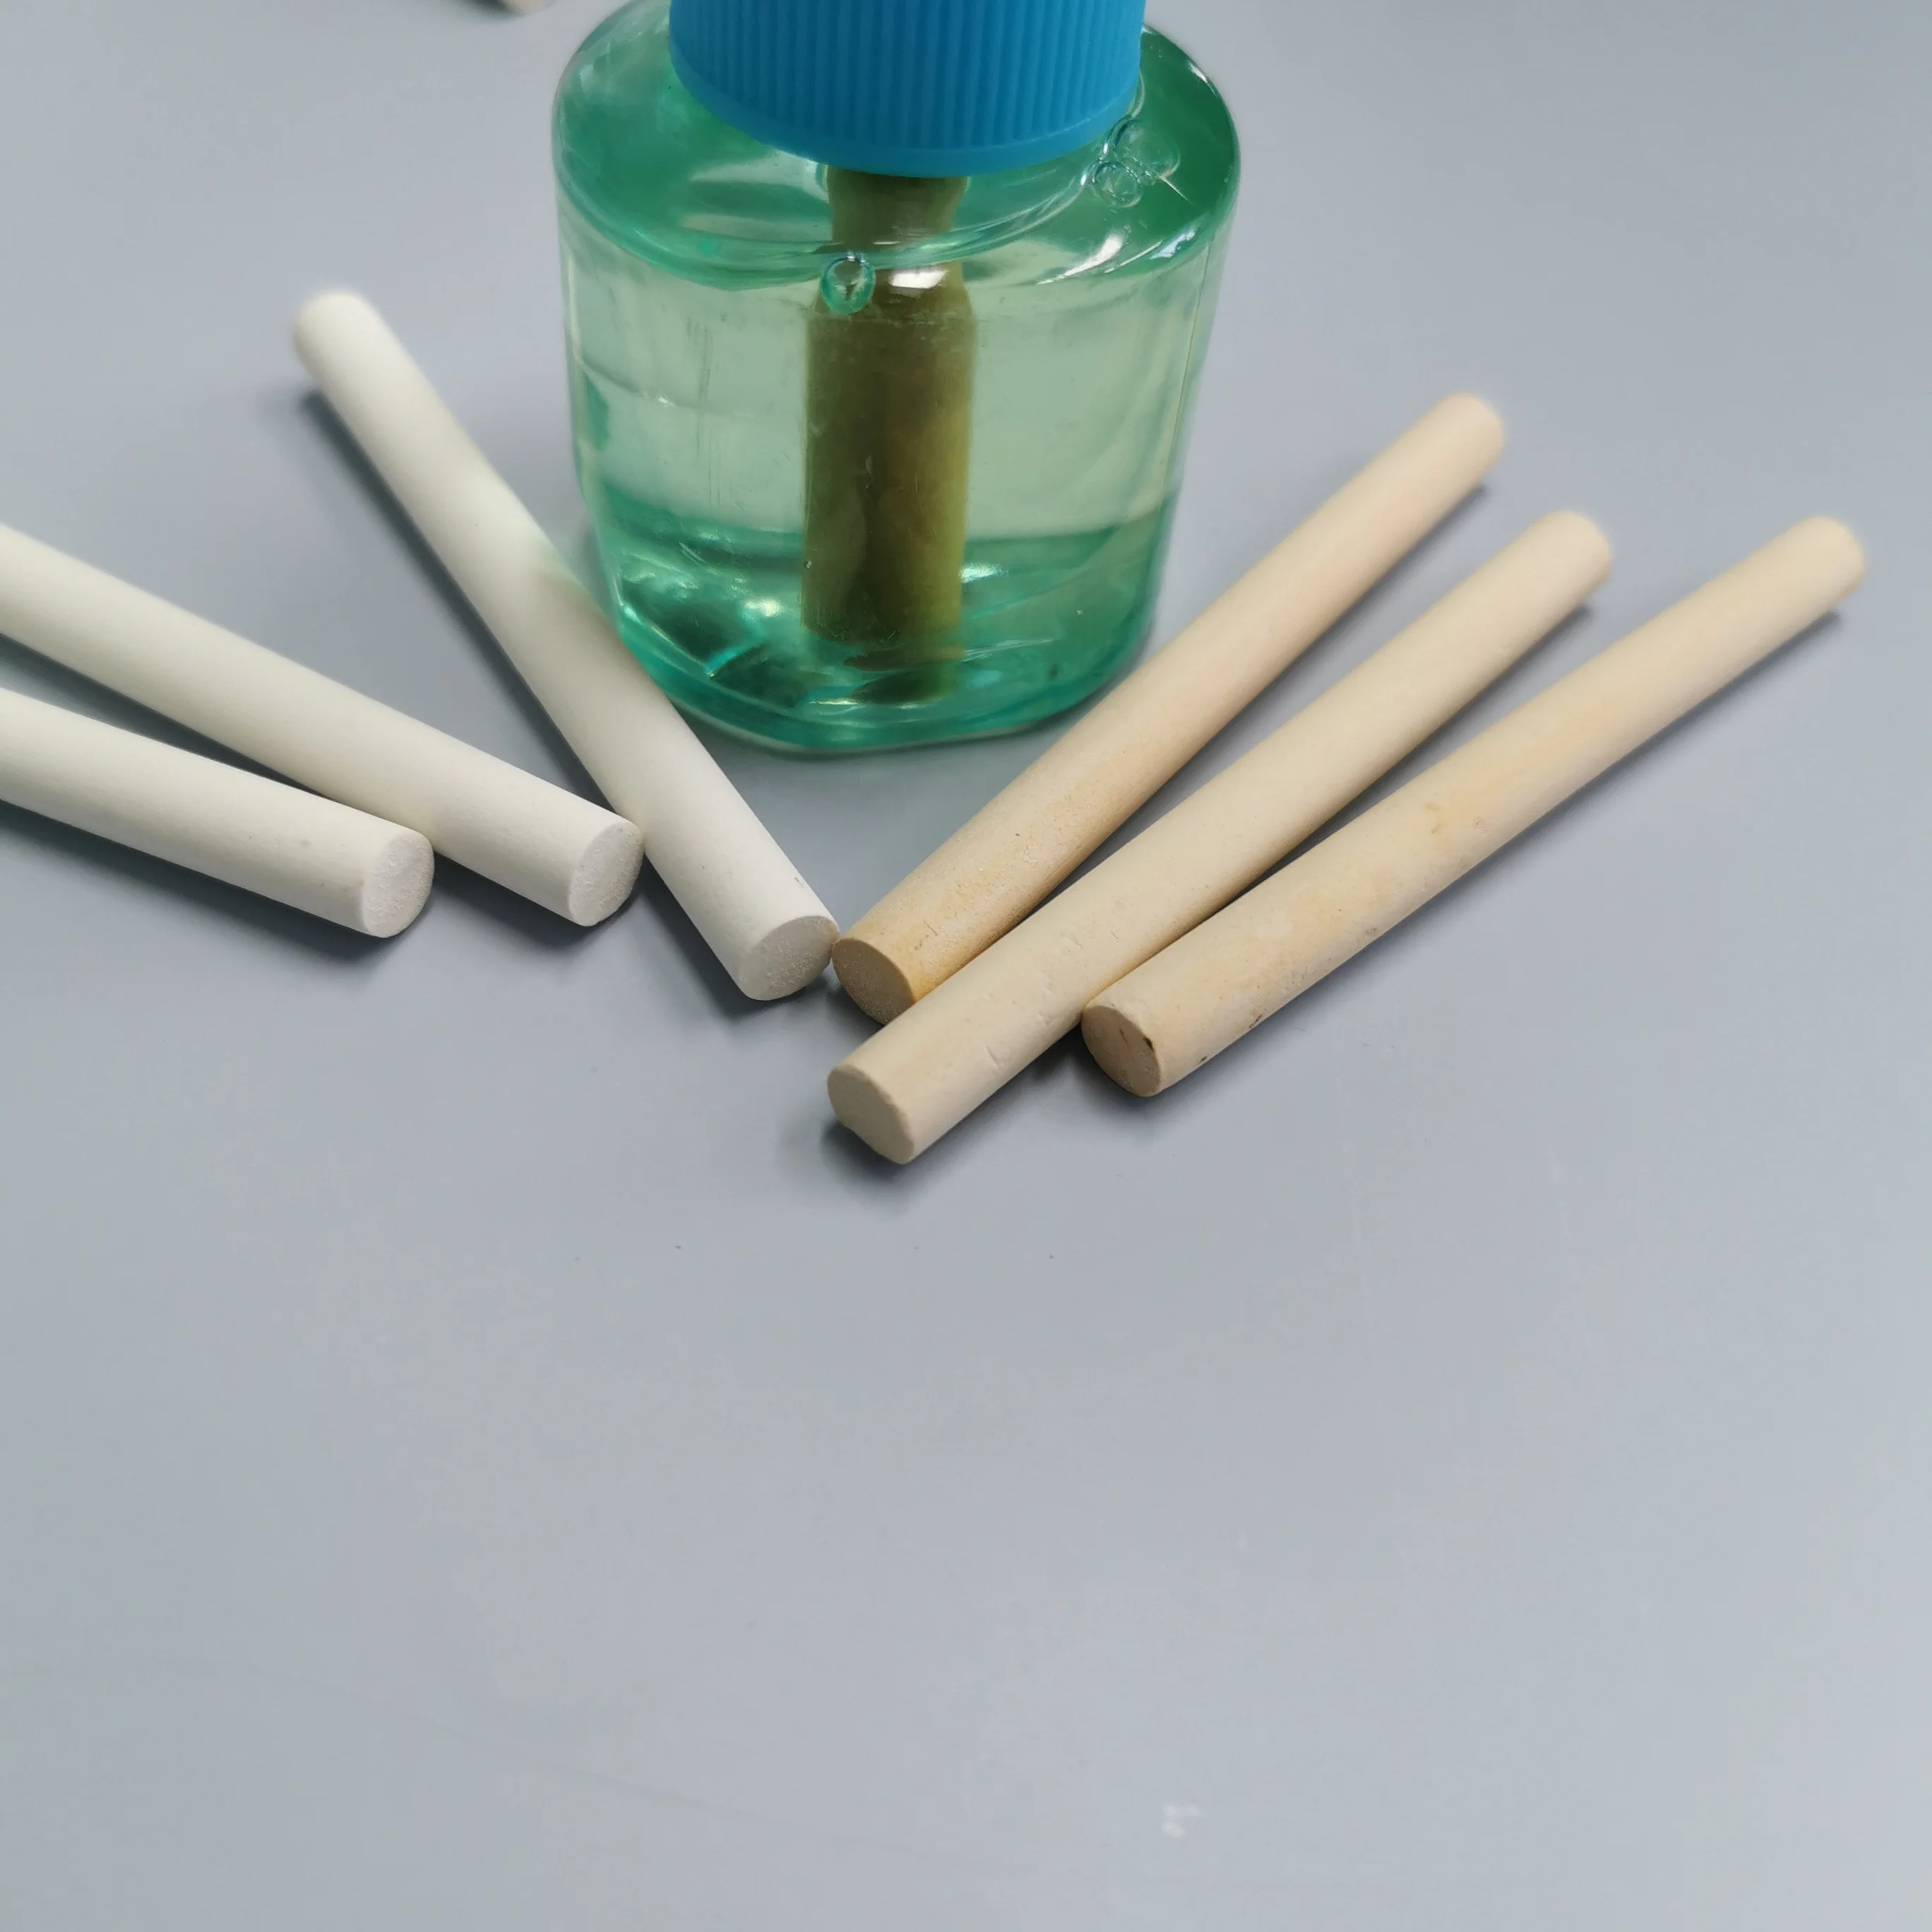
Sumbu Keramik Porus untuk Repelan Nyamuk Cair Elektrik
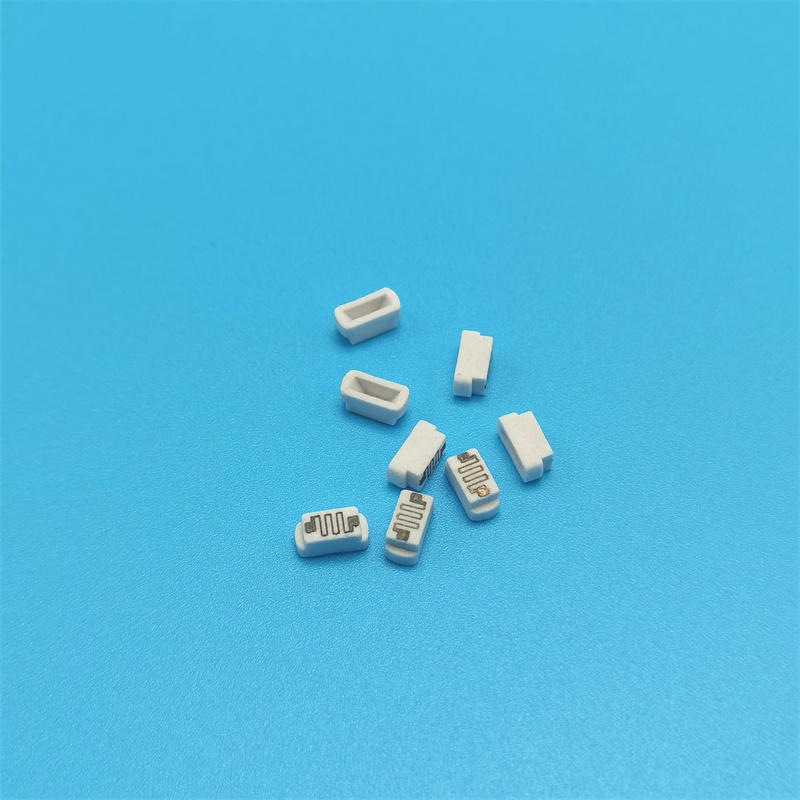
Inti volatilisasi atomisasi keramik berpori bahan ramah lingkungan yang dapat disesuaikan untuk alat atomisasi
Elektroda Referensi Keramik Alumina Untuk Pengujian Laboratorium Nilai pH dan Keasaman
Besi Keramik Berilium Oksida BeO Kustom


 EN
