
Начална страница>Продукти>Специално стъкло>стъкlenа лабораторна посуда
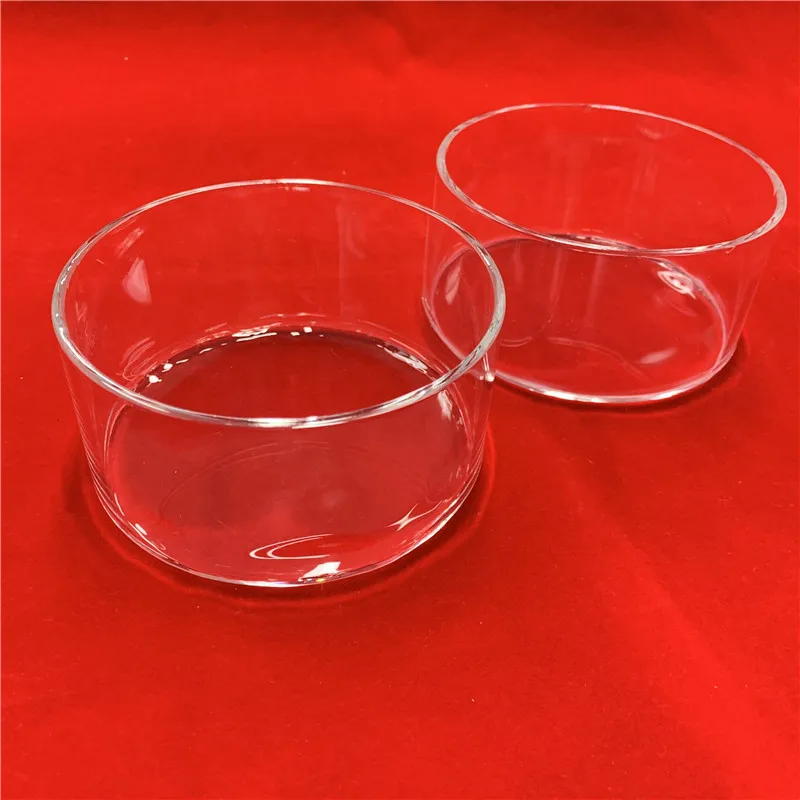
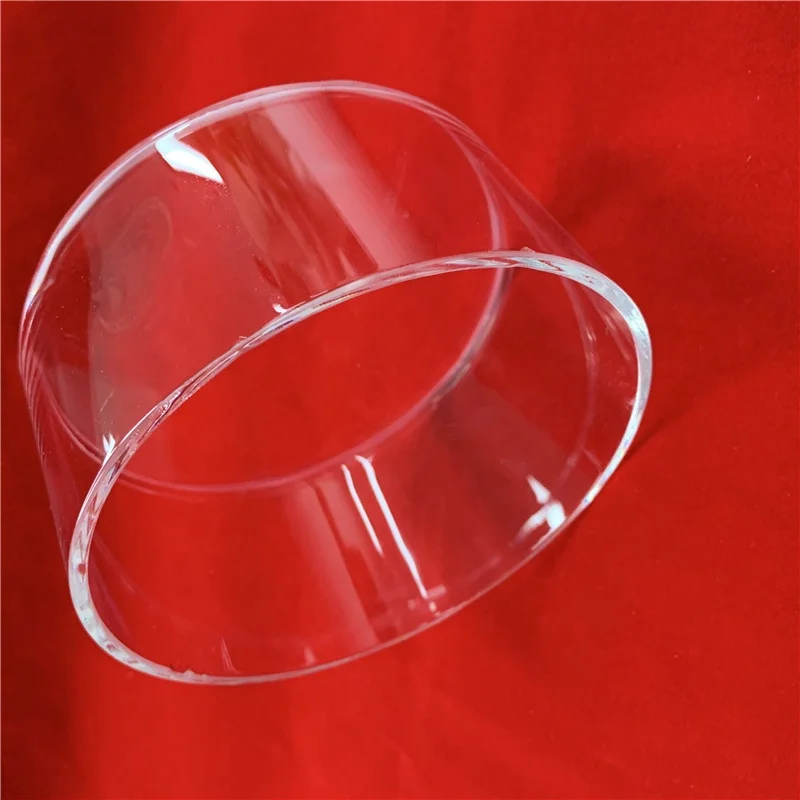
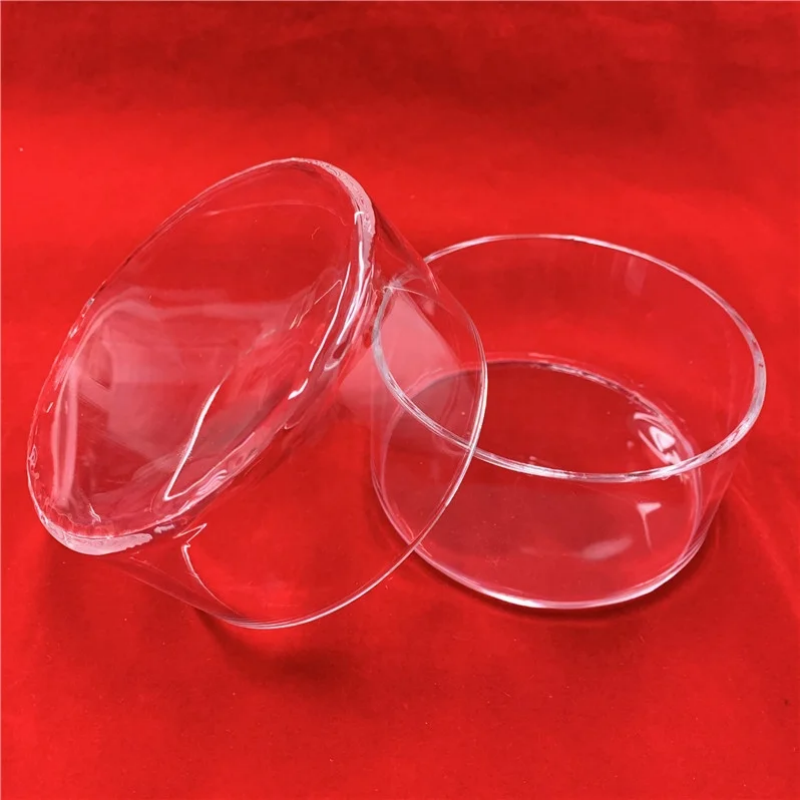
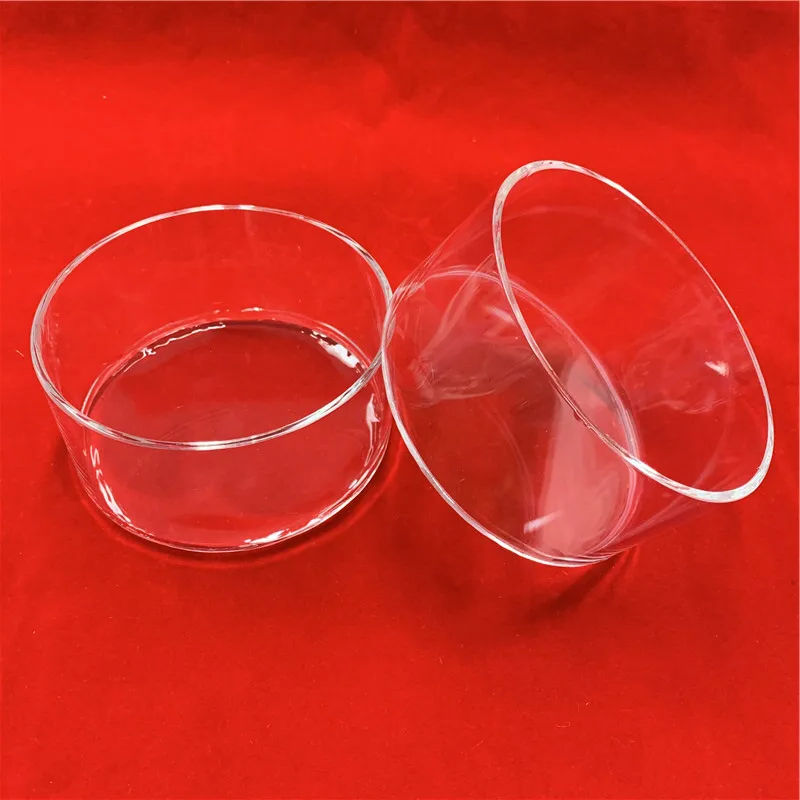
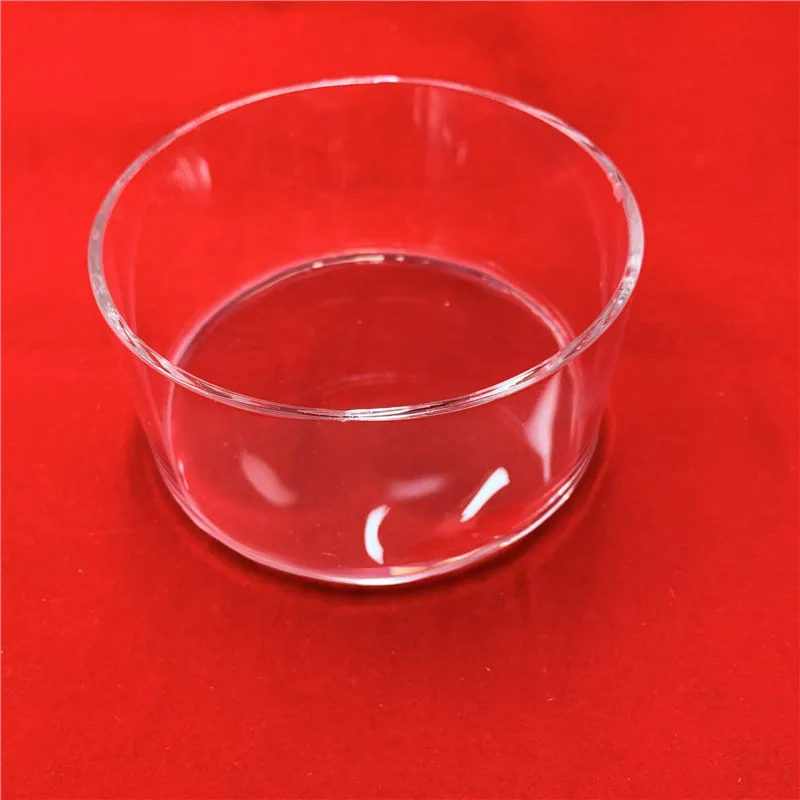
Стандартен петри-диск от кварц с прозрачно стъкло
Размерът, който най-често произвеждаме, е OD 30 мм, OD 50 мм, OD 100 мм и така нататък. Също така можем да го проектираме и персонализираме според изискванията на клиентите.
Дебелина на стената
Дебелината на стената на кварцовата тръба, обикновено между 0,5 мм и 5 мм
Максимална работна температура
Максималната температура, при която тръбата може да работи непрекъснато, достига до 1100℃
Твърдост
Твърдост по шкалата на Мос, приблизително 7, подобна на твърдостта на стъклото
Чистота на SiO₂
Чистота на диоксида на кремния, обикновено ≥99.99%за тигли от полупроводникови класове
Повърхностна гладкост
Гладкост на вътрешните/външните повърхности, обикновено ≤0,2 μm Ra
Съдържание на мехурчета
Брой и размер на микромехурчета , критично за полупроводникови приложения
Подробности за продукта
Този метод включва вторичното термоформоване на предварително изработена кварцова тръба във формата на тигел, използвайки газов напор и форма.
1. Фаза на подготвка
1.1 Подготвка на суровините
Материал: Прозрачни кварцови тръби с висока чистота и без дефекти. Тези тръби обикновено се произвеждат чрез електрически или пламъчен метод на спояване, а качеството им определя крайната производителност на тигела.
Подготвка на формата: Използва се високоточна графитова или от огнеупорен сплав форма, устойчива на високи температури. Празнината във формата определя външната форма на тигела (напр. сферична, цилиндрична или специална форма).
1.2 Предварителна обработка на кварцовата тръба
Сглобяване: Кварцовата тръба се нарязва на необходимата дължина.
Очистване: Тръбата се подлага на почистване с висока чистота (напр. с ултрапресна вода, киселинно травене, ултразвуково почистване), за да се премахнат всички замърсявания от вътрешните и външните й стени.
Запечатване на единия край : Единият край на тръбата се нагрява с водородно-кислородна горелка, докато се стопи и се запечата, образувайки гладък полусферичен купол, който става дъното на тигела.
2. Фаза на термоформоване – основният процес
Това е най-критичният етап, който се извършва на специализиран стъкларски токарен стан или автоматизиран формовъчен апарат.
2.1 Нагряване и омекване
· Предварително обработената кварцова тръба (първо запечатаният край) се монтира на стана и се позиционира в предварително загрята форма.
· Целевата зона (бъдещото тяло на тигела) се върти и равномерно се нагрява с пламък от водородно-кислородна смес или плазмена горелка. Въртенето е от съществено значение за равномерното нагряване.
· Кварцът се нагрява до точката си на омекотяване (приблизително 1650–1800 °C), където става пластичен, но не напълно разтопен.
2.2 Газово налягане и формоване
· Докато кварцът е мек, в тръбата се подава високочист инертен газ (напр. азот, аргон) през отворения край при точно регулирано налягане.
· Вътрешното налягане на газа принуждава омекналата кварцова стена да се разширява равномерно навън, докато напълно не заеме формата на вътрешната повърхност на формата.
· Формата определя окончателната външна геометрия, докато налягането на газа осигурява точни размери и гладка повърхност.
2.3 Отжигане и охлаждане
· След оформянето кварцовата чиния Петри веднага се отпуска, докато все още е в или близо до формата. Използва се широк, мек пламък, за да се премахнат топлинните напрежения, предизвикани от бързото нагряване и охлаждане.
· Оформената кварцова чиния Петри след това се охлажда при контролирани условия до стайна температура, преди да бъде извадена от формата.
3. Допълнителна обработка и довършване
3.1 Режане и отваряне
· Отвореният край на оформената кварцова чиния Петри се отрязва на точно зададената височина и прав ъгъл, като се използва диамантено колело или лазерен резач.
· Острият, отрязан ръб след това се полира с огън или механично се обработва до гладка, заоблена повърхност, за да се предотврати лющене и концентрация на напрежение.
3.2 Високоинтензивно почистване и инспекция
· Почистване: Кварцовата чиния Петри преминава през многостепен процес на почистване с висока чистота (почистване с киселина, ултразвуково почистване, изплакване с ултрапочиста вода), за да се премахнат всички замърсители от производството.
· Инспекция:
· Проверка на размерите: Проверка на диаметъра, височината и дебелината на стената.
· Визуална инспекция: Проверява се за мехурчета, драскотини, вдлъбнатини или други нередности по вътрешните и външните повърхности при контролирано осветление.
4. Специална висококачествена обработка – полирване с пламък на вътрешната повърхност
За тигани от висок клас, използвани в полупроводникови или прецизни фотогалванични приложения, се извършва допълнителна ключова стъпка:
· Полирване с пламък на вътрешната повърхност
· Цел: Създаване на напълно плътен, гладък, огледално прозрачен слой върху вътрешната повърхност на прозрачната кварцова чиния Петри.
· Метод: Кварцовата чиния Петри се върти, докато водородно-кислородно пламъче или плазмена горелка се вмъква и сканира цялата вътрешна повърхност.
· Ефекти:
· Запечатва микропори: Кварцовата чиния Петри премахва микротръщини и миниатюрни пори.
· Намалява грапавостта: Кварцовата чиния Петри създава атомно гладка повърхност, предотвратяваща залепването на материали и осигуряваща лесно почистване.
· Подобрява устойчивостта към девитрификация: Значително подобрява устойчивостта на кварцовата чиния Петри към кристализация при високи температури, удължавайки съответно живота на тигела.
Обобщена диаграма на процеса за производство на кварцова чиния Петри:
Високочистотен кварцов тръб → Рязане → Почистване → Запечатване на единия край → Монтиране в форма → Въртеливо нагряване и размекване → Формоване чрез газов натиск → Отпускане → Демонтиране от формата → Рязане/Отваряне → Полиране на ръбовете → (Фино полиране на вътрешната повърхност с пламък) → Интензивно почистване → Окончателна проверка → Почиства опаковане
5. Предимства на чистите кварцови чинии за Петри:
5.1Висока чистота : Чистите кварцови чинии за Петри използват кварцова тръба с висока чистота, което минимизира замърсяването.
5.2Висока прецизност : Прозрачната кварцова петри-дискова форма осигурява отлично съответствие на размерите.
5.3 Гъвкавост по форма : Способна е да произвежда сложни и персонализирани геометрии.
5.4 Превъзходно качество на повърхността: Полировка с пламък прозрачната кварцова петри-дискова форма постига изключително добро вътрешно повърхностно финиране.
6. Основни приложения:
6.1 Полупроводникова индустрия : За дифузия при високи температури, процеси на окисление и епитаксия.
6.2 Лаборатории и научноизследователска дейност : За синтез на материали, растене на кристали и химични реакции при високи температури.
6.3 Фотоволтаични изследвания и разработки : За експериментално отглеждане и обработка на кремний.
6.4 Оптоелектроника : За спечаване на фосфори, лазерни кристали и други специални материали.
Технически параметри
| Съдържание на свойства | Единица | Индекс на свойствата |
| Плътност | kg/cm³ | 2.2×10³ |
| Якост | KHN₁₀₀ | 570 |
| Опънна якост | Pa(N/m²) | 4.8×10⁷ |
| Прочност при сжимане | Pa | >1.1×10⁹ |
| Коефициент на топлинно разширение (20℃-300℃) | cm/cm·℃ | 5.5×10⁻⁷ |
| Топлопроводност (20℃) | W/m·℃ | 1.4 |
| Специфичен топлинен капацитет (20℃) | J/kg·℃ | 660 |
| Точка на мекуване | ℃ | 1630 |
| Точка на отапяне | ℃ | 1180 |
История на развитието

Патенти и сертификати

Пакет

Услуги
Често задавани въпроси
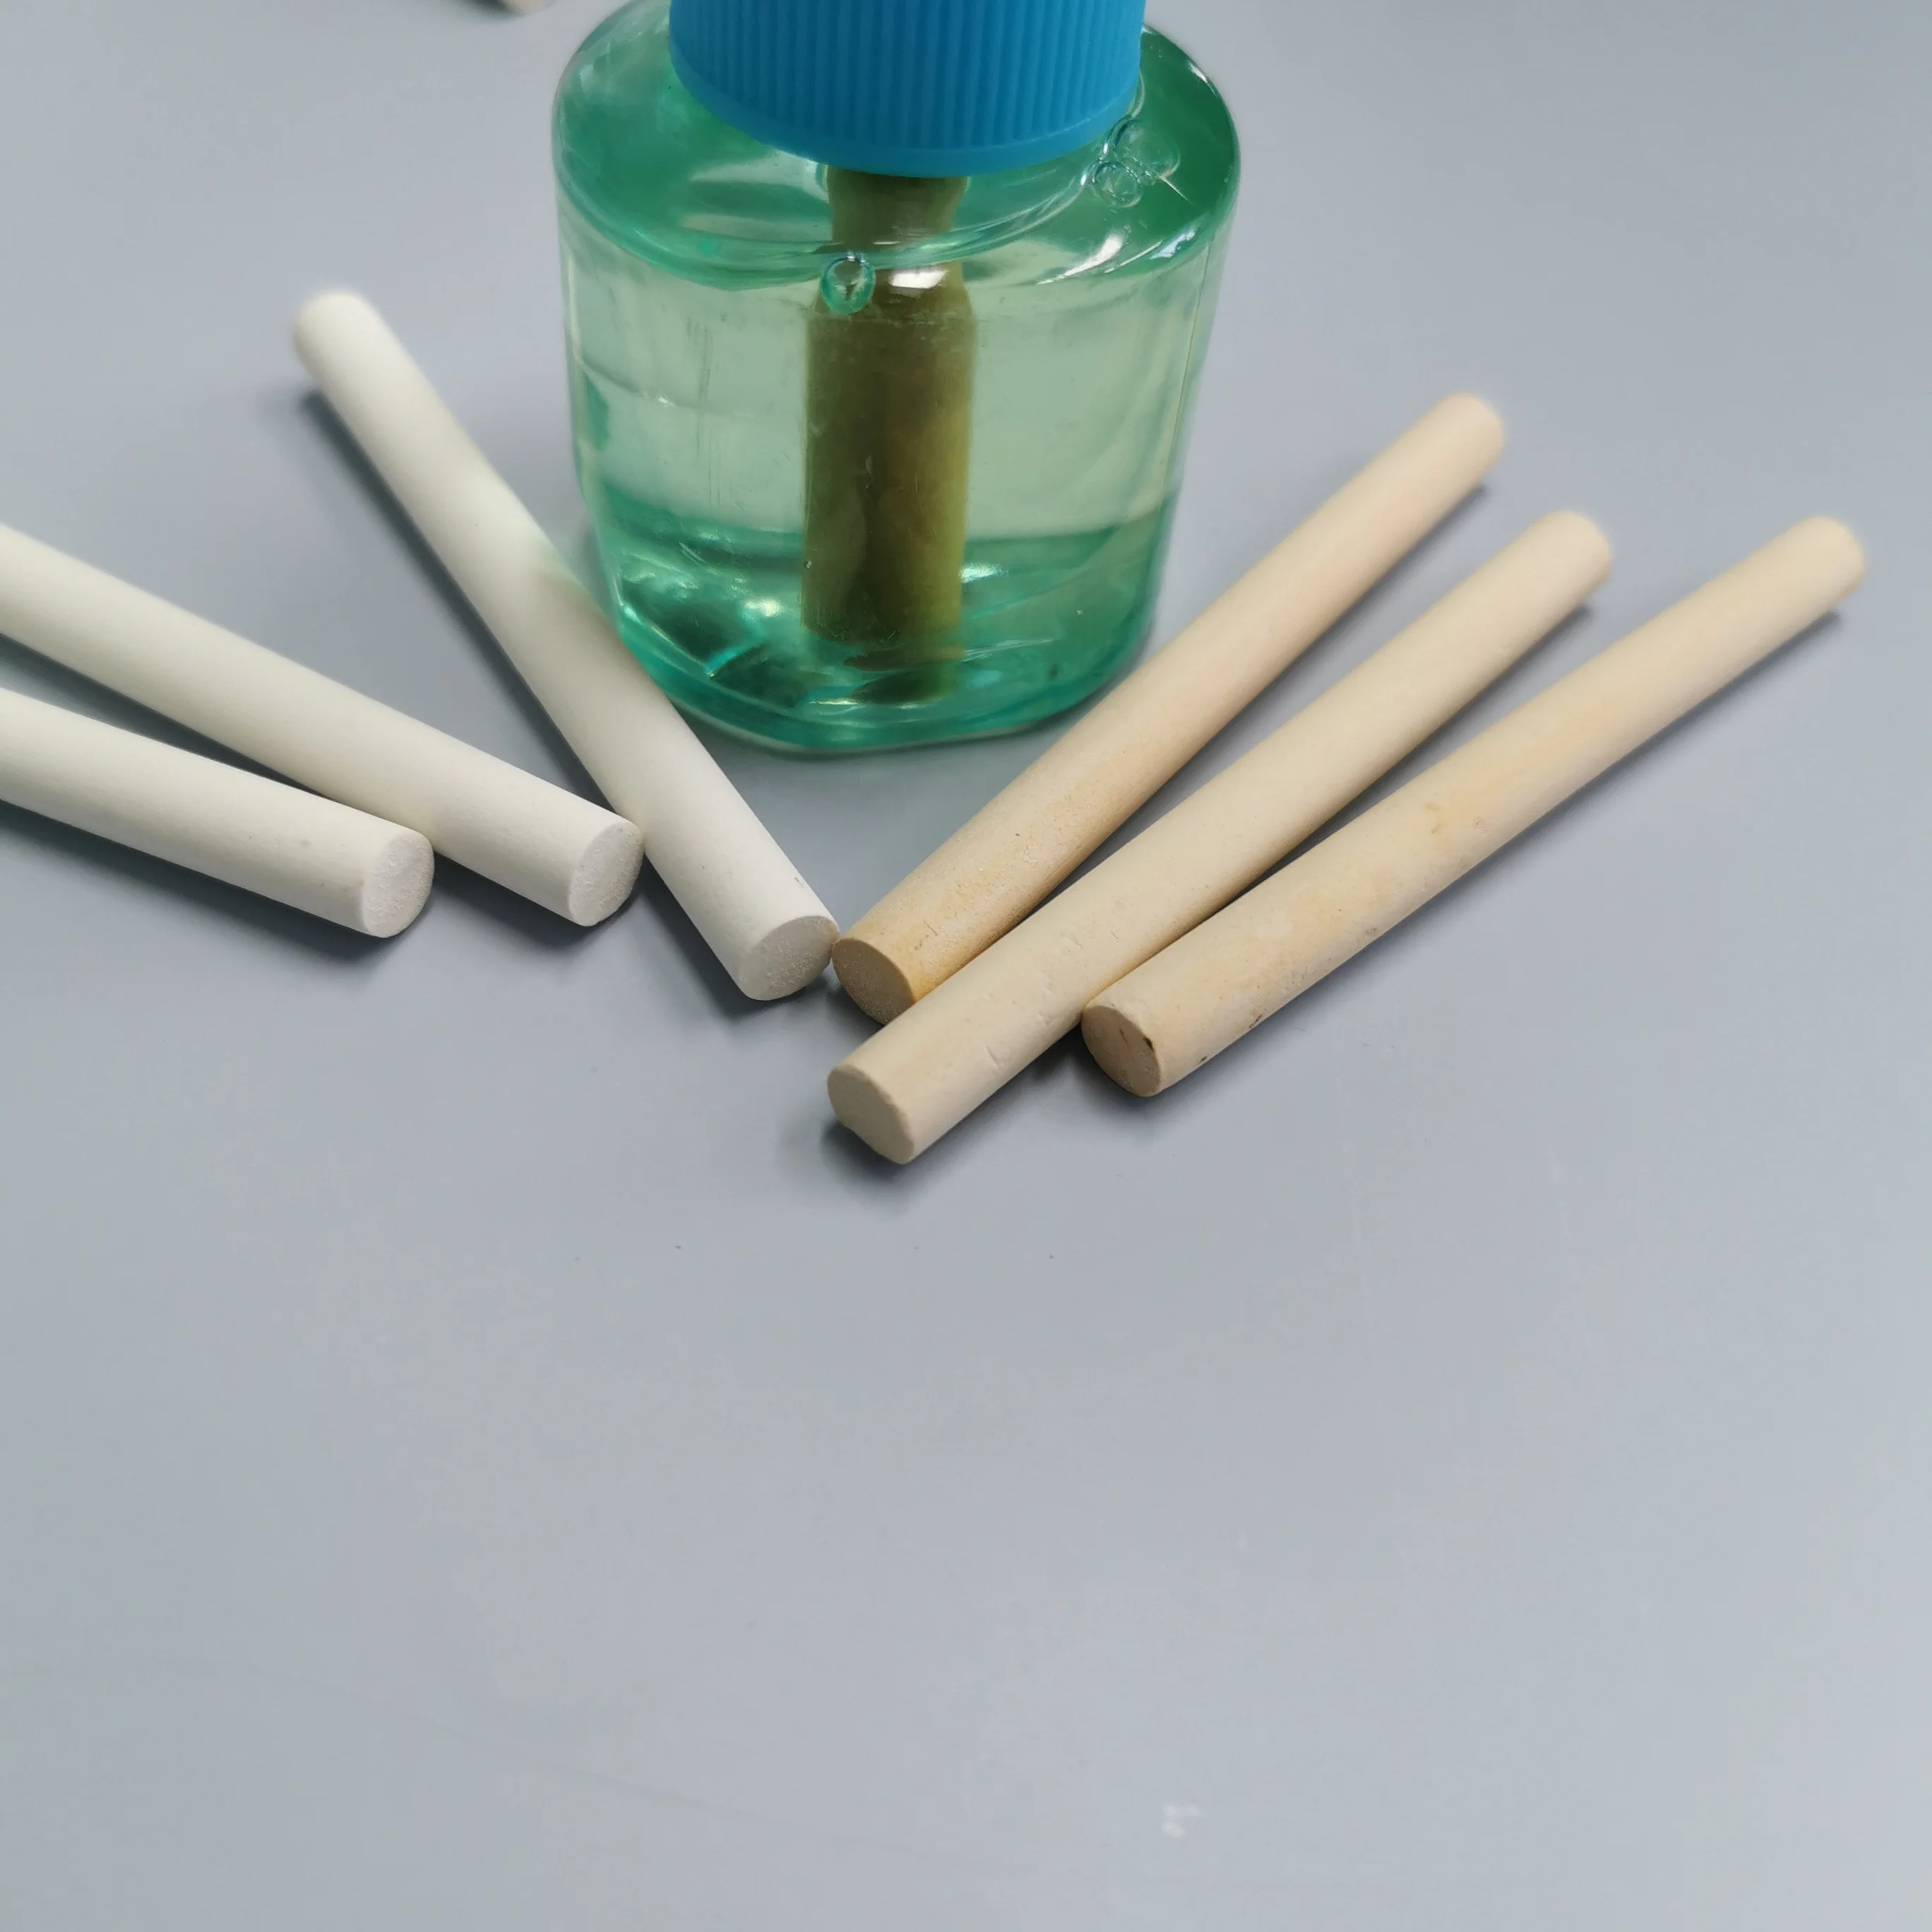
Порести керамични фитили за електрически течен репелент срещу комари
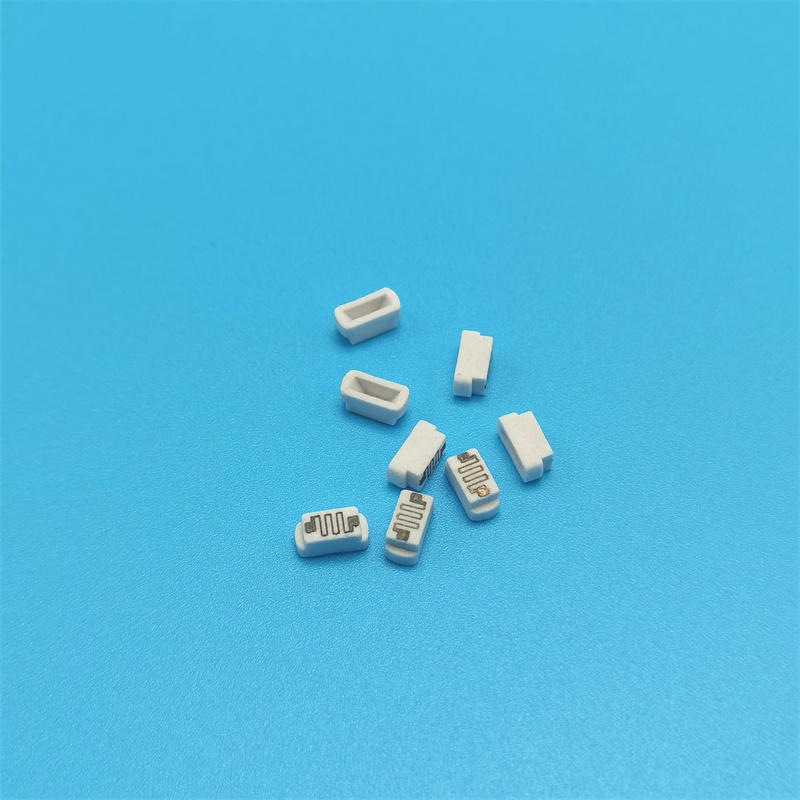
Персонализирана екологичен материал, пореста керамична овлажняваща/изпарителна ядрена част за разпръскване
Алуминиева керамична референтна електрода за лабораторно измерване на pH и киселинност
Персонализирана берилова керамична чиния BeO, тигел от овксид на берилий


 EN
