
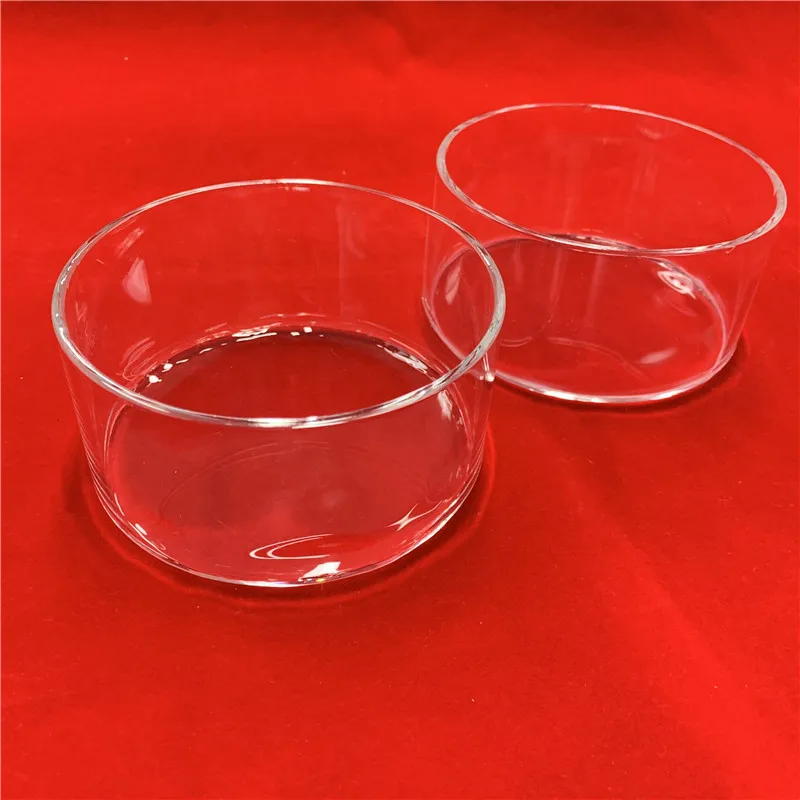
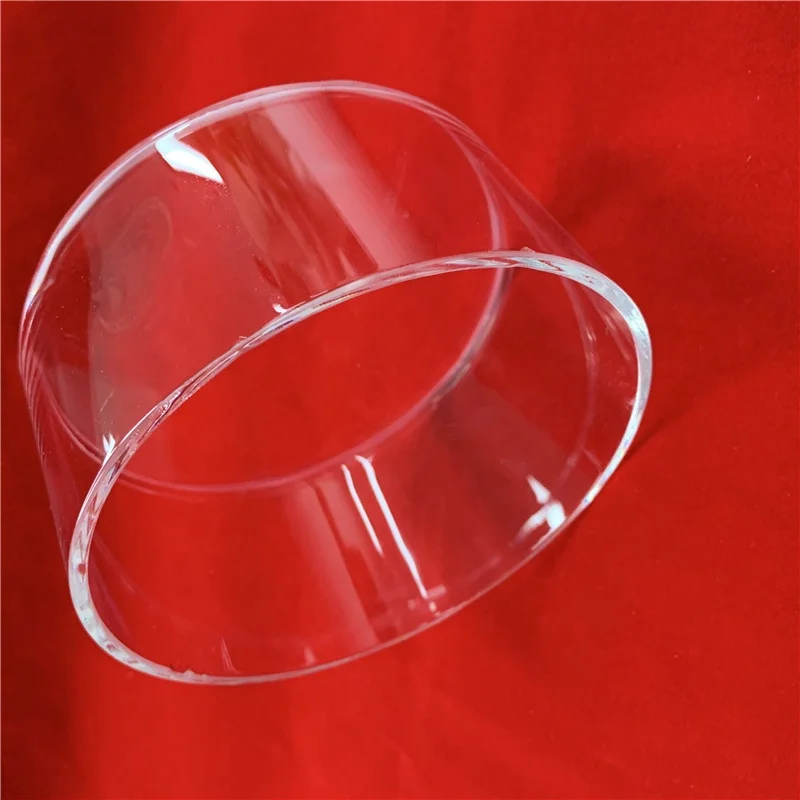
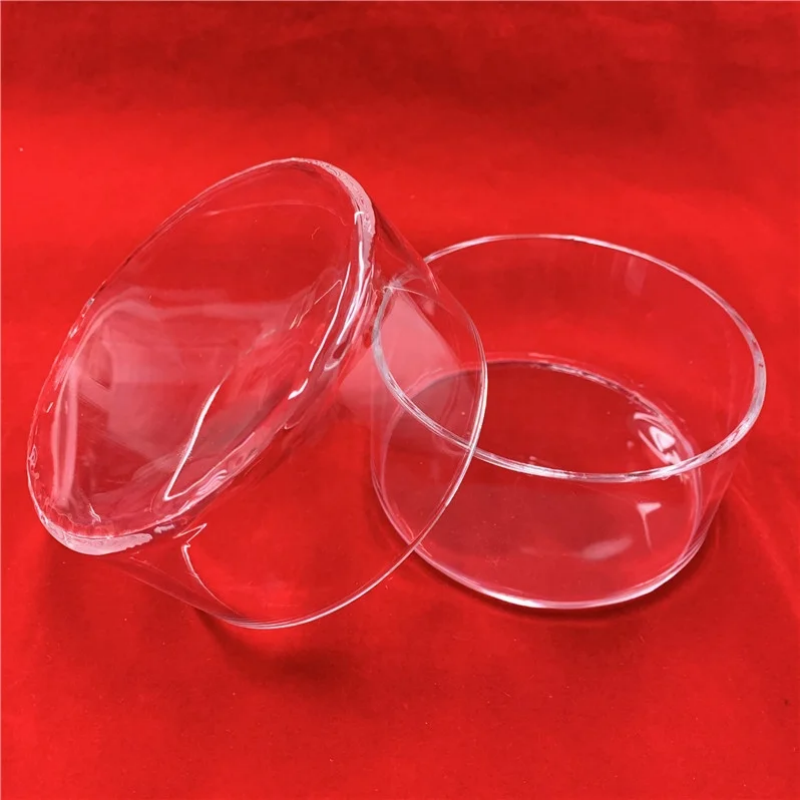
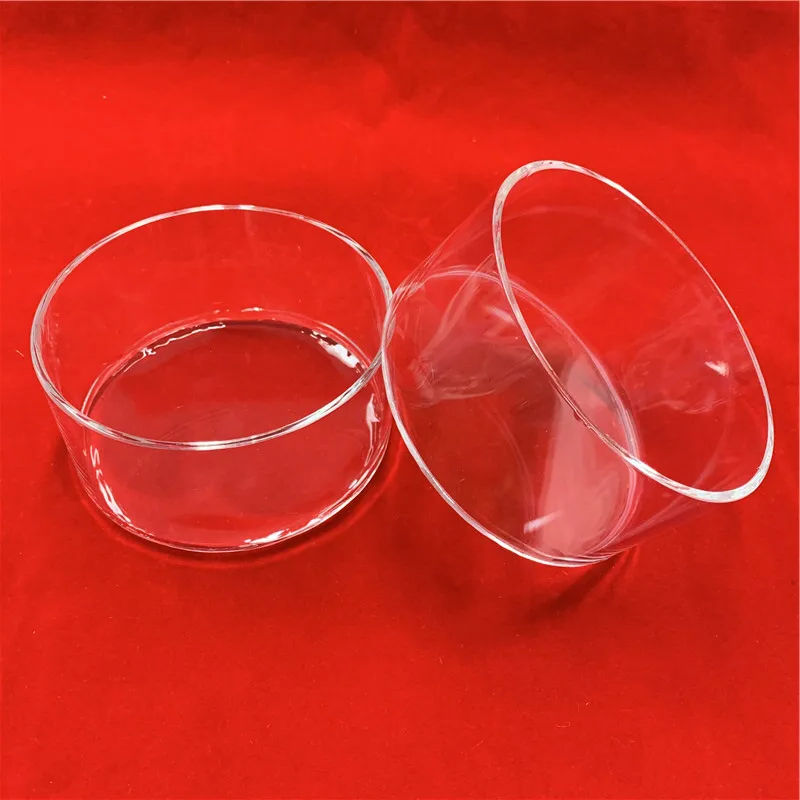
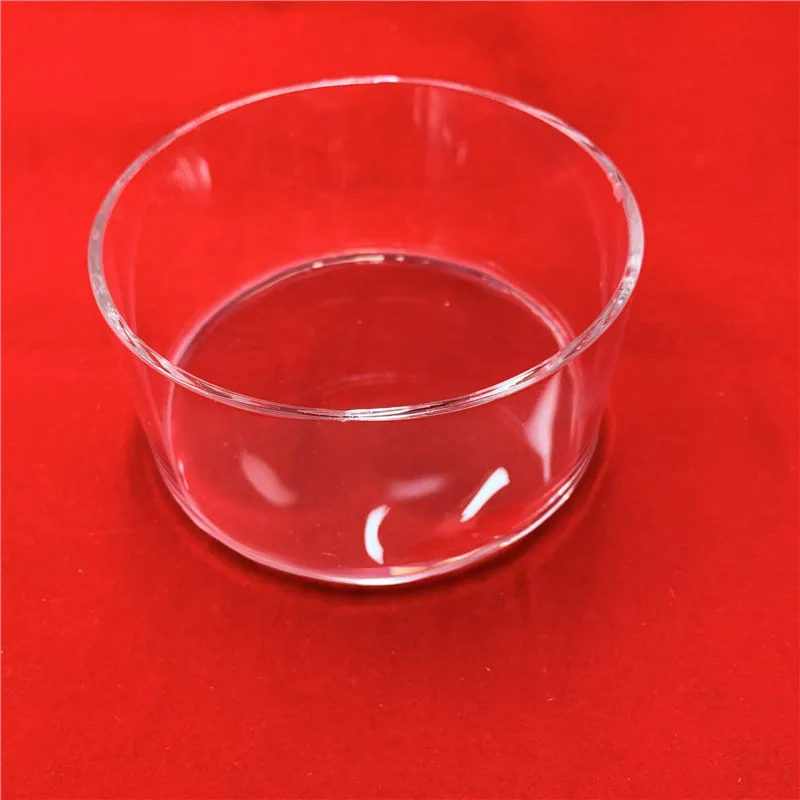
Duidelike kwarts Petri-skottel Standaardgrootte
Die grootte wat ons dikwels vervaardig, is BD30 mm, BD50 mm, BD100 mm ensovoorts. En ons kan dit volgens die kliënte se vereistes ontwerp en aanpas.
Wanddikte
Die dikte van die kwartsbuiswand, gewoonlik tussen 0,5 mm tot 5 mm
Maksimum bedryfstemperatuur
Die hoogste temperatuur wat die buis aanhoudend kan weerstaan, tot 1100℃
Hardheid
Mohs-hardheid van ongeveer 7, soortgelyk aan dié van glas
SiO₂-suiwerheid
suiwerheid van silikon-dioksied, gewoonlik ≥99.99%vir halfgeleiergraad kruisels
Oppervlakgrofheid
Gladheid van binne/buite-oppervlaktes, gewoonlik ≤0,2 μm Ra
Bubbelaanhoud
Aantal en grootte van mikro-bubbels , noodsaaklik vir halfgeleier-toepassings
Produkbesonderhede
Hierdie metode behels die sekondêre termoformering van 'n voorvervaardigde kwartsbuis in 'n smeltkroesvorm deur middel van gasdruk en 'n vorm.
1. Voorbereidingsfase
1.1 Rooistofvoorbereiding
Materiaal: Hoogst suiwer, foutlose deurskynende kwartsbuis. Hierdie buis word gewoonlik vervaardig deur 'n elektriese of vlamversmeltingsproses, en sy gehalte bepaal die finale kruibel se prestasie.
Vormvoorbereiding: 'n Hoëpresisie, hittebestand grafiet- of refraktêre legeringvorm word gebruik. Die holte van die vorm bepaal die buitevorm van die kruibel (bv. sferies, silindries, spesiale vorms).
1.2 Kwartsbuisvoorverwerking
Sny: Die kwartsbuis word tot die vereiste lengte gesny.
Skoonmaak: Die buis ondergaan 'n hoogs suiwer skoonmaakproses (bv. met ultra-suiwer water, suur-etsing, ultraklankskoonmaak) om alle besoedeling van die binne- en buitevelle te verwyder.
Verseël een einde : Een einde van die buis word verhit met 'n waterstof-suurstofbrander totdat dit smelt en toe smee, wat 'n gladde, halfbolvormige koepel vorm wat die onderkant van die kruibel word.
2. Termovormingsfase – Die kernproses
Dit is die mees kritieke stap, wat uitgevoer word op 'n spesialiseerde glasblaaskaros of geoutomatiseerde vormmasjien.
2.1 Verhitting en versagting
· Die voorverwerkte kwartsbuis (met die geslote einde eerste) word op die karos gemonteer en in die voorverhitte matriks geplaas.
· Die teikengebied (die toekomstige liggaam van die smeltkroes) word geroteer en gelykmatig verhit met behulp van 'n waterstof-suurstofvlam of plasmabrander. Rotasie is noodsaaklik vir eenvormige verhitting.
· Die kwarts word verhit tot by sy versagtingspunt (ongeveer 1650-1800 °C), waar dit buigsaam word maar nie volledig gesmelten nie.
2.2 Gasdrukverhoging en vorming
· Terwyl die kwarts sag is, word hoë-suiwerheid inerte gas (byvoorbeeld Stikstof, Argon) deur die oop einde in die buis ingevoer, met druk wat presies beheer word.
· Die interne gasdruk dwing die verwekte kwartswand om eenvormig na buite uit te brei totdat dit volledig aan die vorm van die gietvorm se binnekant pas.
· Die gietvorm bepaal die finale eksterne geometrie, terwyl die gasdruk dimensionaliseerde akkuraatheid en 'n gladde oppervlakafwerking verseker.
2.3 Ontspanning en afkoeling
· Na vorming word die kwarts Petri-skyf onmiddellik verhard terwyl dit nog in of naby die gietvorm is. 'n Breë, sagte vlam word gebruik om termiese spanning te verlig wat deur vinnige verhitting en verkoeling veroorsaak is.
· Die gevormde kwarts Petri-skyf word dan onder beheerde omstandighede tot kamertemperatuur afgekoel voordat dit uit die gietvorm verwyder word.
3. Naverwerking en voltooiing
3.1 Snyding en oopmaak
· Die oop einde van die gevormde kwarts Petri-skyf word tot die presiese gespesifiseerde hoogte en vierkantigheid gesny met behulp van 'n diamantskaag of lasersnyer.
· Die skerpe, gesnyde rand word dan vuurgepolis of meganies gevries tot 'n sagte, afgeronde afwerking om brosing en spanningkonsentrasie te voorkom.
3.2 Hoë-intensiteitsreiniging en inspeksie
· Skoonmaak: Die kwarts Petri-skyf ondergaan 'n meerstappe, hoësuiwerheid skoonmaakproses (suurskoonmaak, ultrasone skoonmaak, spoel met ultrapuure water) om alle verontreinigings vanaf die verwerking te verwyder.
· Inspasering:
· Dimensionele Kontrole: Verifikasie van deursnee, hoogte en wanddikte.
· Visuele Inspeksie: Inspeksie vir borrels, krapmerke, putjies of enige onreëlmatighede op die binne- en buiteoppervlakke onder beheerde beligting.
4. Spesiale hoë-end-behandeling – vuurpolisering van die binnekant
Vir hoëprestasie tiegelpanne wat gebruik word in halfgeleier- of premium fotovoltaïese toepassings, word 'n addisionele kritieke stap uitgevoer:
· Vuurpolisering van die binnekant
· Doel: Om 'n perfek digte, gladde, spieëlgladde deursigtige laag op die duidelike kwarts Petri-skyf se binne-oppervlak te skep.
· Metode: Die kwarts Petri-skyf word geroteer terwyl 'n waterstof-suurstofvlam of plasmafakkel ingevoer en oor die hele binnekantoppervlak geskandeer word.
· Effekte:
· Verseël Mikropore: Klar kwarts Petri-skyf elimineer mikrokrake en klein porieë.
· Verminder Ruheid: Klar kwarts Petri-skyf skep 'n atoomsgladde oppervlak, wat materiaalhegting voorkom en skoonmaak vergemaklik.
· Verbeter Devitrifikasieweerstand: Verbeter aansienlik die klar-kwarts Petri-skyf se weerstand teen kristallisasie by hoë temperature, wat die lewensduur van die smeltkroes verleng.
Opsommingsvloeidiagram van klar kwarts Petri-skyf:
Hoog-Suiwerheidskwartsbuis → Sny → Skoonmaak → Een-End Verdigting → Monteer in Vorm → Roterende Verhitting & Versagting → Gasdruk-Vorming → Ontspanning → Uitvorming → Sny/Oopmaak → Randpolering → (Binnenskant Vuurpolering) → Hoë-Intensiteit Skoonmaak → Finale Inspeksie → Skoon Verpakking
5. Voordele van die deursigtige kwarts Petri-skottel:
5.1Hoë Reinheid : Die deursigtige kwarts Petri-skottel maak gebruik van hoogsuiwer kwartsbuis, wat kontaminasie tot ’n minimum beperk.
5.2Hoë Presisie : Duidelike kwarts Petri-skyf vormsorgvuldig om uitstekende dimensionele konsekwentheid te verseker.
5.3 Vormbuigbaarheid : In staat om ingewikkelde en spesiale geometrieë te vervaardig.
5.4 Uitstekende oppervlak kwaliteit: Vuurpolisering die duidelike kwarts Petri-skyf bereik 'n uitstekende binne-oppervlak afwerking.
6. Primêre toepassings:
6.1 Halfgeleierindustrie : Vir hoë-temperatuur diffusie, oksidasieprosesse en epitaksie.
6.2 Laboratorium & navorsing en ontwikkeling : Vir materiaalsintese, kristalgroei en hoë-temperatuur-chemiese reaksies.
6.3 Fotovoltaïese navorsing en ontwikkeling : Vir eksperimentele silikon-groei en -verwerking.
6.4 Optoelektronika : Vir sinters van fosfore, laserkristalle en ander spesialiteitsmateriale.
Tegniese parameters
| Eienskapinhoud | Eenheid | Eienskapsindeks |
| Digtheid | kg/cm³ | 2.2×10³ |
| Sterkte | KHN₁₀₀ | 570 |
| Trekkrag | Pa(N/m²) | 4,8×10⁷ |
| Druksterkte | Pa | >1,1×10⁹ |
| Uitsettingskoëffisiënt (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Termiese Geleidingsvermoë (20℃) | W/m·℃ | 1.4 |
| Spesifieke Hitte (20℃) | J/kg·℃ | 660 |
| Wekpunt | ℃ | 1630 |
| Werkpunt | ℃ | 1180 |
Ontwikkelingsgeskiedenis

Patente en Sertifisering

Pakket

Dienste
VEE
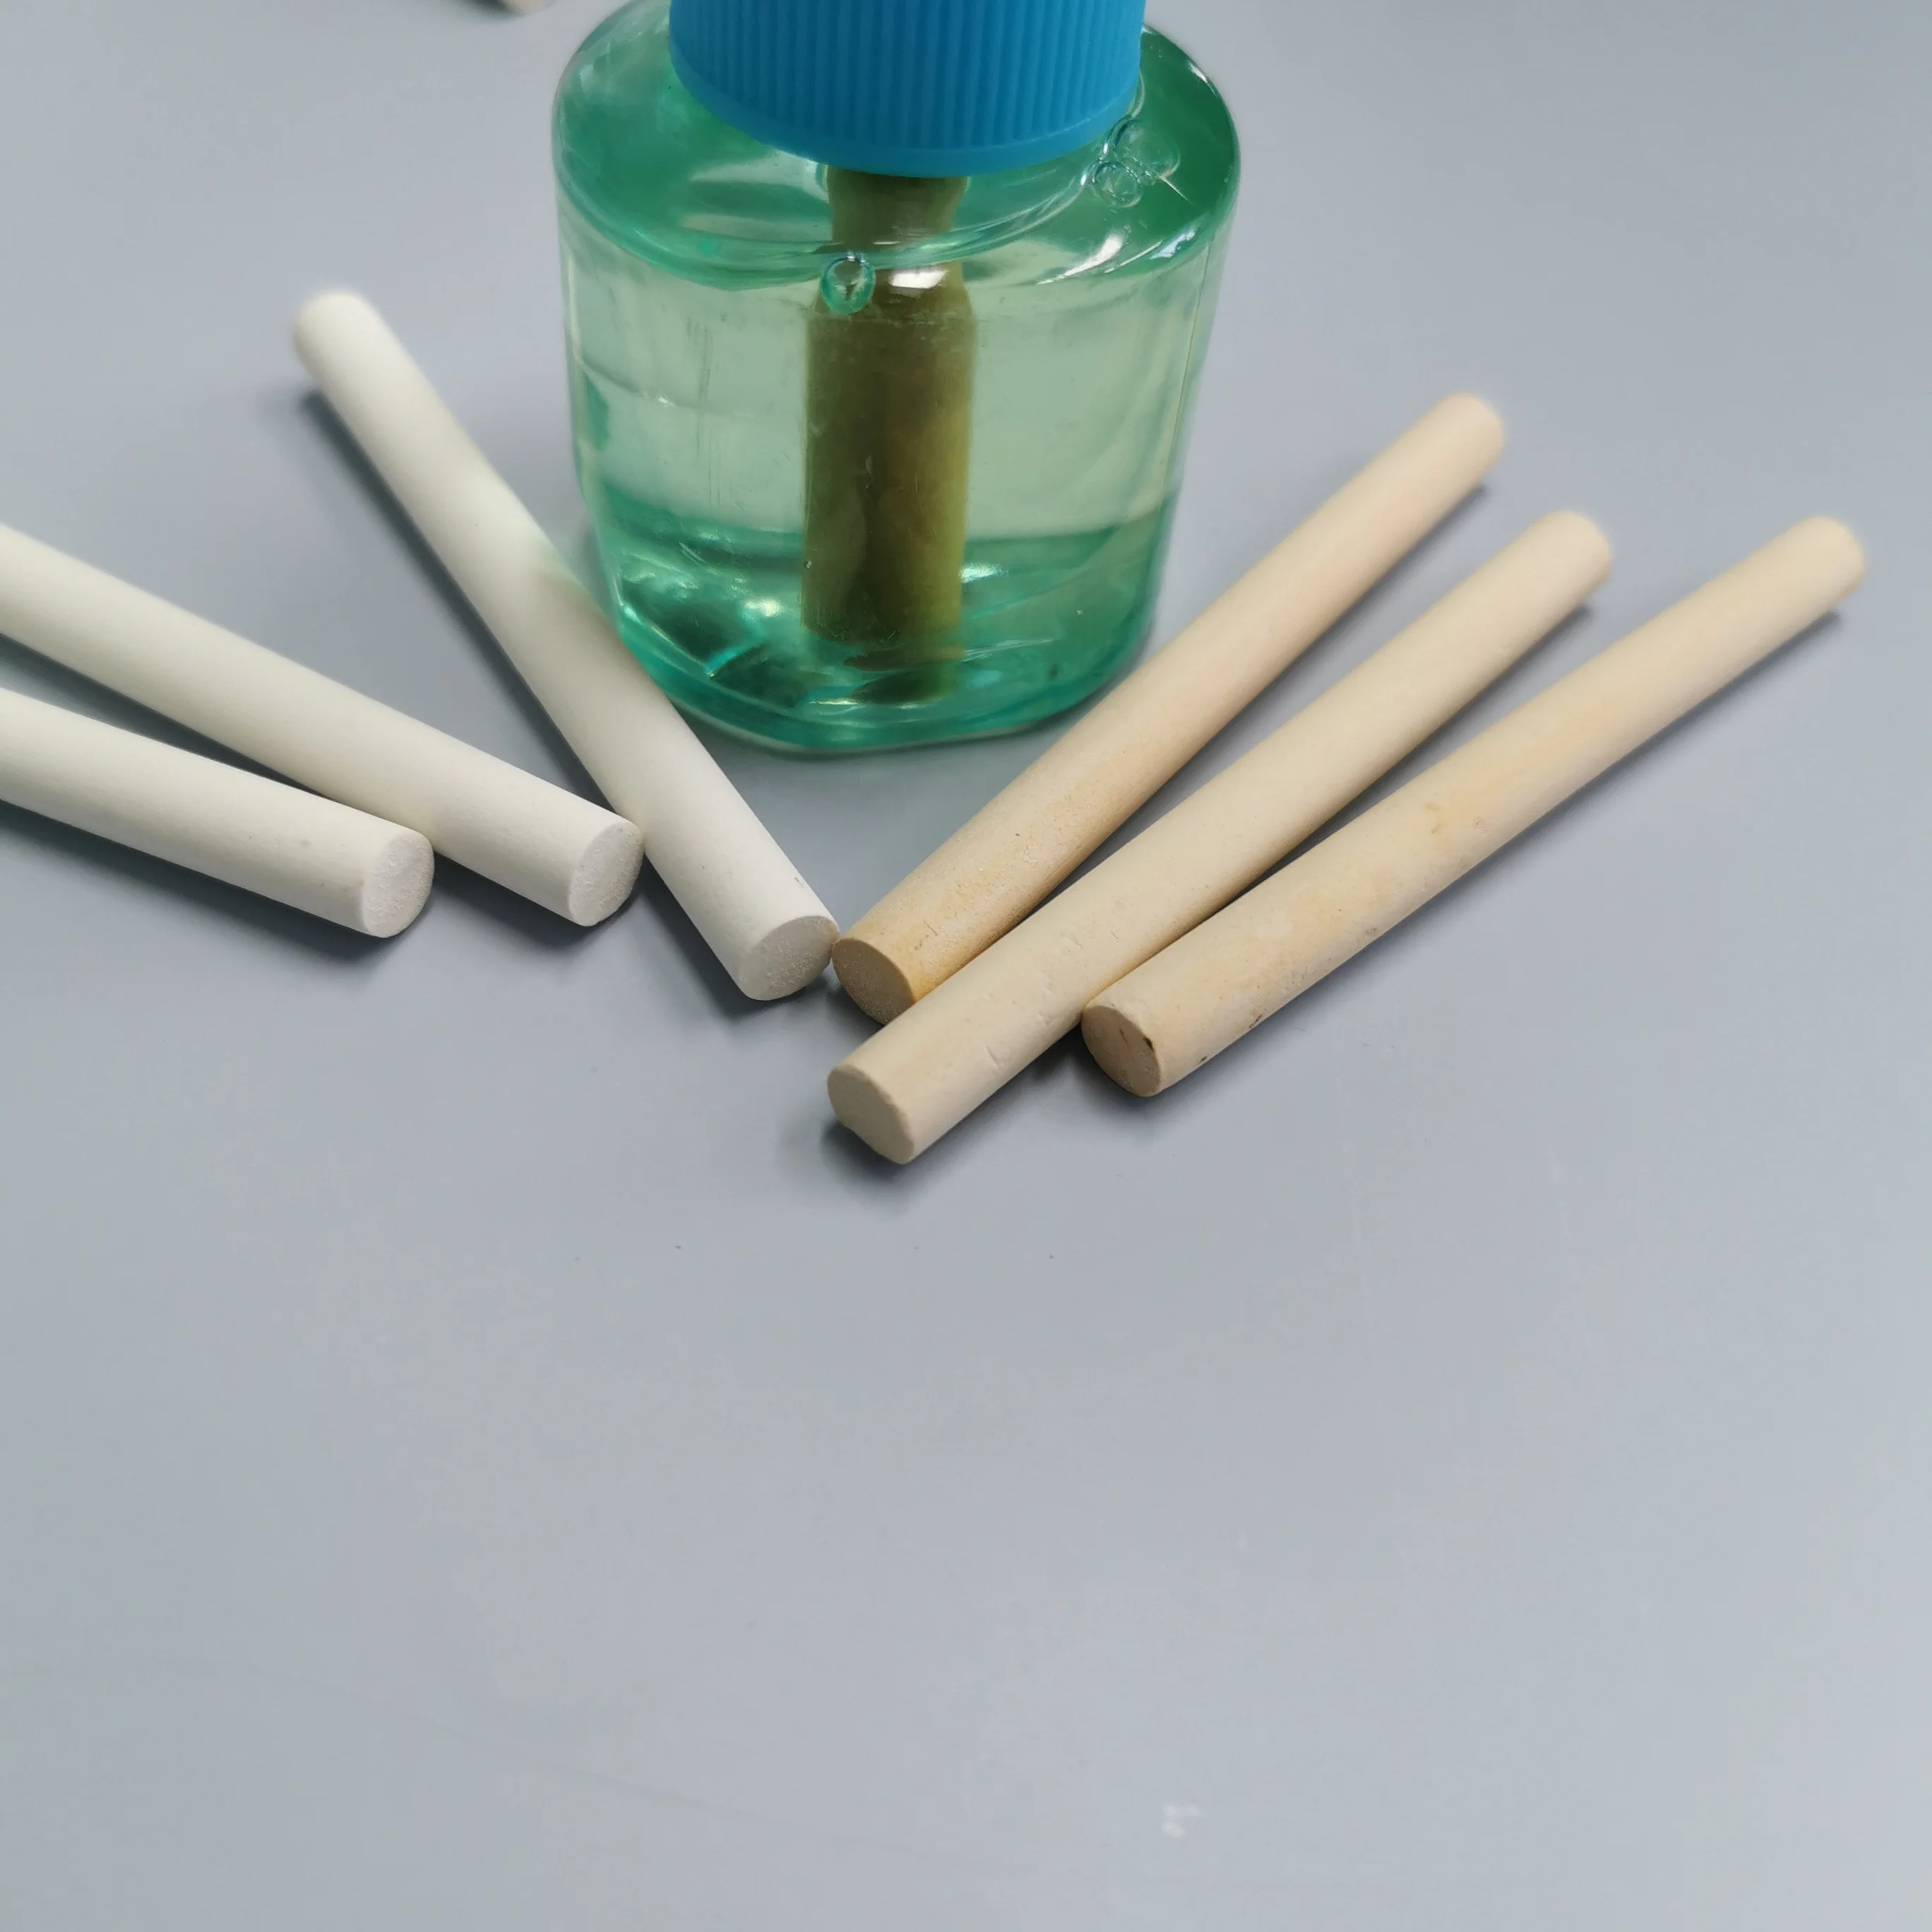
Poreuse keramiese lonts vir elektriese vloeibare mugwerende middel
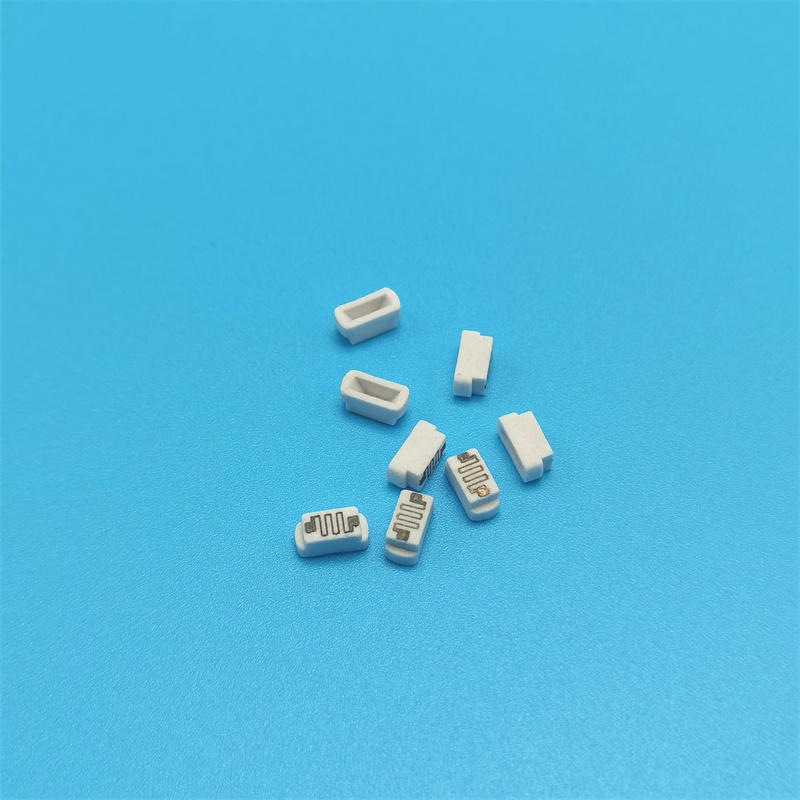
Aangepaste omgewingsvriendelike materiaal poröse keramiese verdamper verdampingskern vir verspreier
Alumina Keramiese Verwysingselektrode Vir Laboratoriumtoetsing van pH- en Suurwaardes
Pasgemaakte Beryllia Keramiese BeO Pot Berylliumoksied smeltkroes


 EN
