
Startpagina>Producten>Speciaal glas>glazen laboratoriumuitrusting
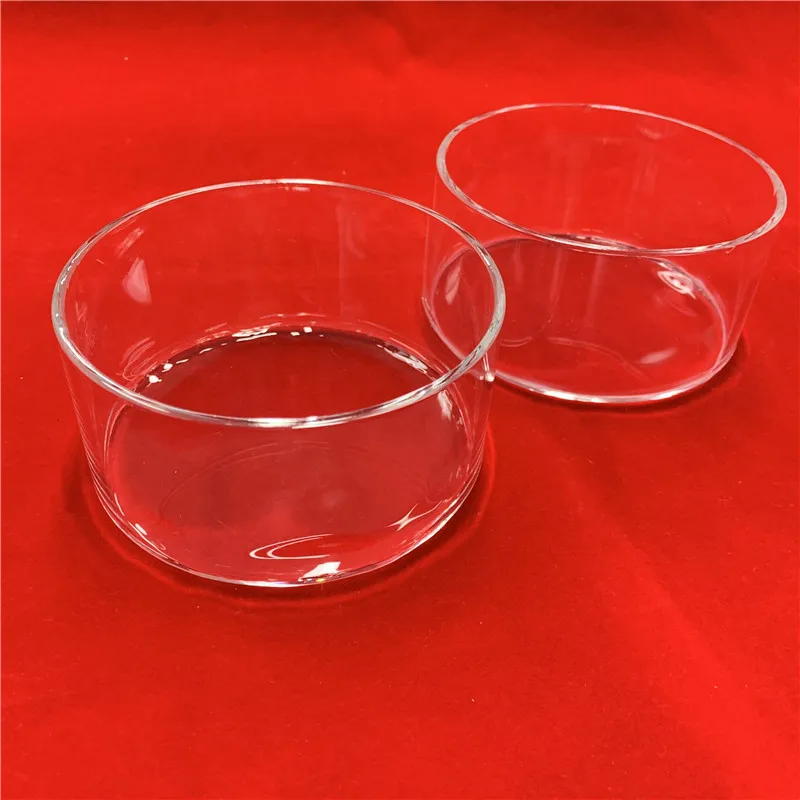
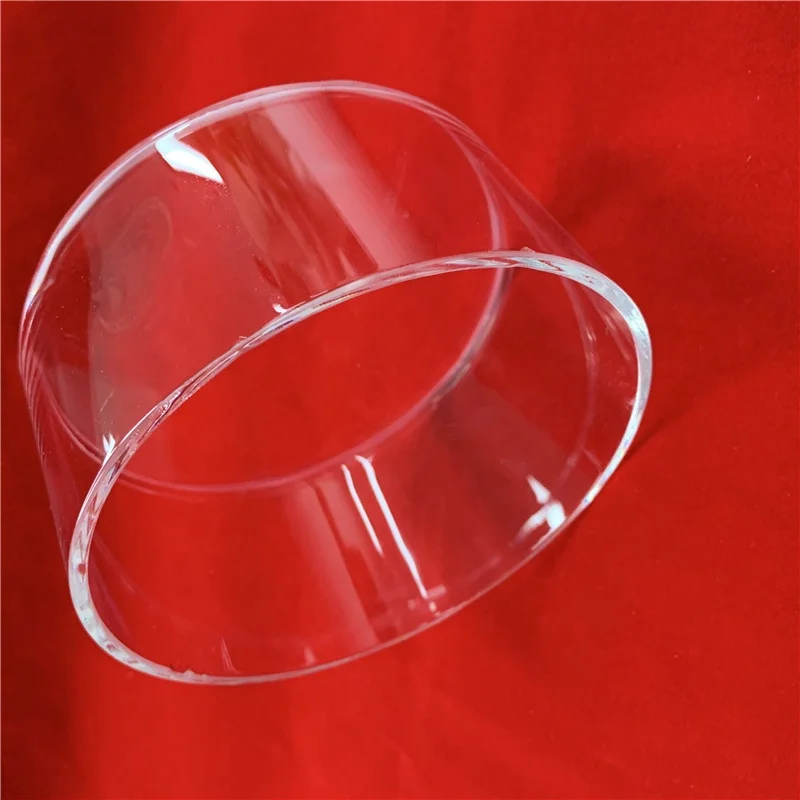
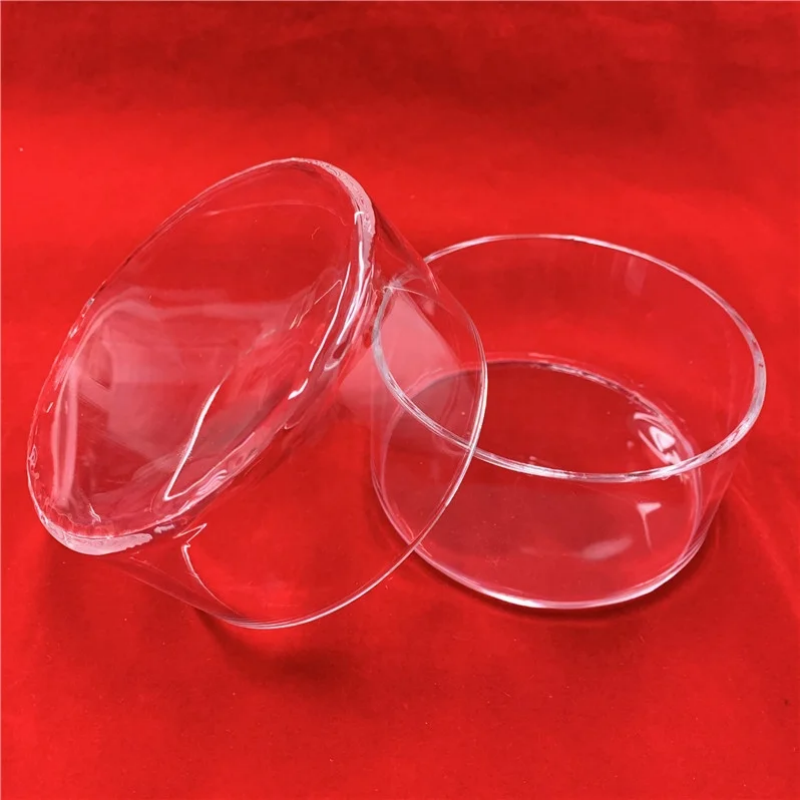
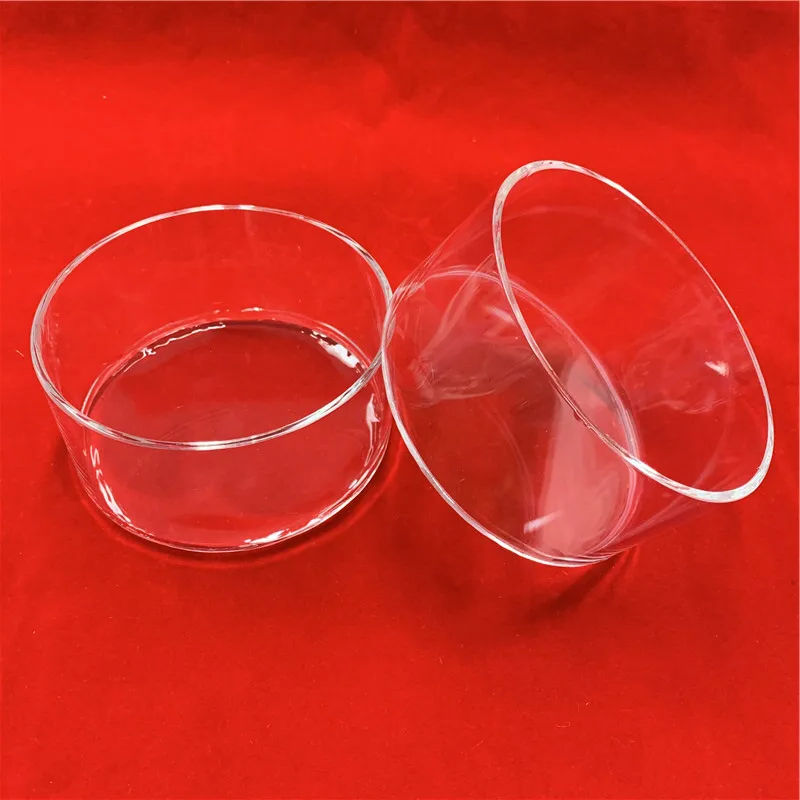
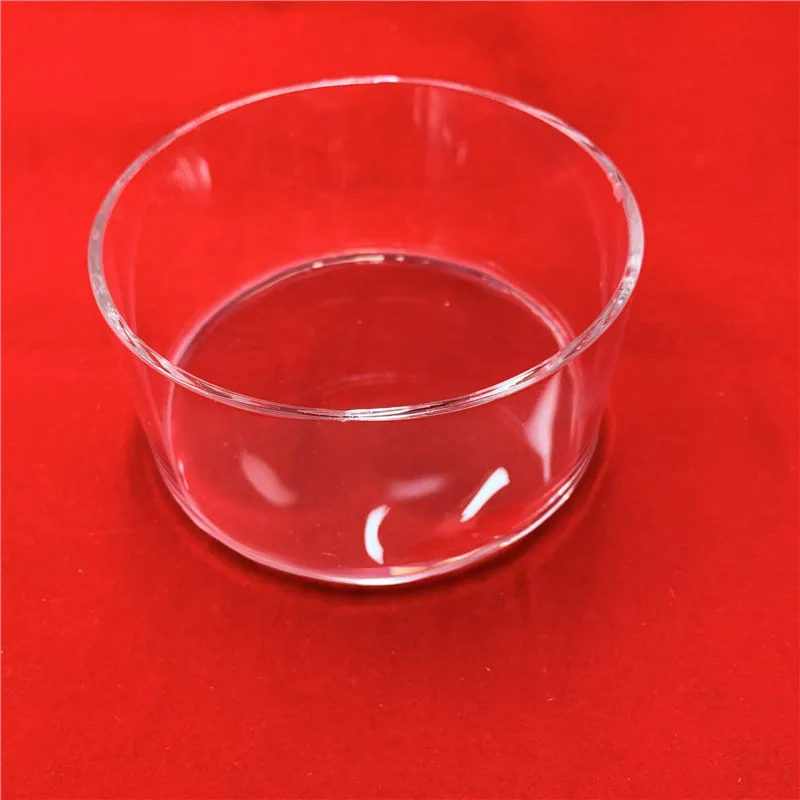
Standaardmaat helder kwarts Petri-schaaltje
De afmeting die we vaak produceren is B30 mm, B50 mm, B100 mm enzovoort. En we kunnen het ontwerpen en op maat maken volgens de eisen van de klant.
Wanddikte
De dikte van de wand van de kwartsbuis, meestal tussen 0,5 mm en 5 mm
Maximale Werktemperatuur
De hoogste temperatuur die de buis continu kan verdragen, tot 1100℃
Hardheid
Mohs-hardheid van ongeveer 7, vergelijkbaar met die van glas
SiO₂-zuiverheid
Zuiverheid van siliciumdioxide, meestal ≥99.99%voor crucibles van halfgeleiderkwaliteit
Oppervlakte ruwheid
Gladheid van binnen- en buitenvlakken, meestal ≤0,2 μm Ra
Bubbelgehalte
Aantal en grootte van microbubbels , kritisch voor halfgeleiderapplicaties
Productgegevens
Deze methode houdt de secundaire warmtevorming van een geprefabriceerde kwartsbuis in, die met behulp van gasdruk en een mallen in de vorm van een cruikje wordt gebracht.
1. Voorbereidingsfase
1.1 Grondstofvoorbereiding
Materiaal: Hoogzuivere, gebrekkenvrije transparante kwartsbuis. Deze buis wordt meestal geproduceerd via een elektrisch of vlamverzmeltingsproces, en de kwaliteit ervan bepaalt de prestaties van de eindkroes.
Malvoorbereiding: Er wordt een hoge-nauwkeurigheids-, hittebestendige grafiet- of vuurvaste legeringsmal gebruikt. De holte van de mal bepaalt de externe vorm van de kroes (bijv. bolvormig, cilindrisch, op maat gemaakte vormen).
1.2 Voorbewerking van de kwartsbuis
Snijden: De kwartsbuis wordt in de vereiste lengte gesneden.
Schoonmaak: De buis ondergaat een reiniging met hoogzuiverheid (bijv. met ultra-zuiver water, zure etching, ultrasone reiniging) om alle verontreinigingen van de binnen- en buitenwanden te verwijderen.
Afdichten van één uiteinde : Één uiteinde van de buis wordt verwarmd met een waterstof-zuurstofbrander totdat het smelt en dichtvloeit, waardoor een gladte, halfronde koepel ontstaat die de bodem van de kroes vormt.
2. Thermovormingsfase – Het kernproces
Dit is de meest kritieke stap, die wordt uitgevoerd op een gespecialiseerde glasblazerdraaibank of geautomatiseerde vormmachine.
2.1 Verhittingen en verzachten
· De voorbewerkte kwartstub (eerst het afgesloten uiteinde) wordt op de draaibank gemonteerd en in de voorverwarmde mal geplaatst.
· Het doelgebied (het toekomstige lichaam van de smeltkroes) wordt geroteerd en gelijkmatig verhit met behulp van een waterstof-zuurstofvlam of plasmatoorts. Rotatie is cruciaal voor een uniforme verhitting.
· Het kwarts wordt verhit tot het verzachtingspunt (ongeveer 1650-1800°C), waarbij het buigzaam wordt maar nog niet volledig gesmolten.
2.2 Gasverdrukking en vormen
· Terwijl het kwarts zacht is, wordt een hoogzuiver inert gas (bijvoorbeeld stikstof, argon) via het open uiteinde in de buis gevoerd, waarbij de druk nauwkeurig wordt geregeld.
· De interne gasdruk dwingt de verzwakte kwartswand gelijkmatig naar buiten uit te zetten totdat deze volledig aansluit op de vorm van het binnenoppervlak van de mal.
· De mal bepaalt de uiteindelijke externe geometrie, terwijl de gasdruk zorgt voor dimensionele nauwkeurigheid en een glad oppervlak.
2.3 Aanlassen en afkoelen
· Na het vormen wordt de kwartspetri-schaal onmiddellijk ontspannen terwijl deze zich nog in of nabij de mal bevindt. Een brede, zachte vlam wordt gebruikt om thermische spanningen, veroorzaakt door snel verwarmen en koelen, te verminderen.
· De gevormde kwartspetri-schaal wordt vervolgens onder gecontroleerde omstandigheden tot kamertemperatuur afgekoeld voordat deze uit de mal wordt verwijderd.
3. Naverwerking en afwerking
3.1 Snijden en openen
· Het open uiteinde van de gevormde kwartspetri-schaal wordt met behulp van een diamantzaag of lasersnijder tot de exact gespecificeerde hoogte en rechthoekigheid afgesneden.
· De scherpe, gesneden rand wordt vervolgens vuurbewerkt of mechanisch geslepen tot een gladde, afgeronde afwerking om het brokkelen en spanningsconcentratie te voorkomen.
3.2 Reiniging met hoge intensiteit en inspectie
· Reiniging: De kwarts Petrischaal ondergaat een meerstaps reinigingsproces met hoge zuiverheid (zuurreiniging, ultrasone reiniging, spoelen met ultrazuivere water) om alle verontreinigingen van het proces te verwijderen.
· Inspectie:
· Dimensionele controle: Controleren van diameter, hoogte en wanddikte.
· Visuele inspectie: Controleren op bellen, krassen, putjes of andere onregelmatigheden op de binnen- en buitenoppervlakken onder gecontroleerd licht.
4. Speciale high-end behandeling – vuurpolijsten van het binnenvlak
Voor hoogwaardige smeltkroezen die worden gebruikt in halfgeleider- of premium fotovoltaïsche toepassingen, wordt een extra cruciale stap uitgevoerd:
· Vuurpolijsten van het binnenvlak
· Doel: Het creëren van een perfect dichte, gladde, spiegelachtige transparante laag op het binnenoppervlak van de doorzichtige kwarts Petrischaal.
· Methode: De kwarts Petrischaal wordt geroteerd terwijl een waterstof-zuurstofvlam of plasmafakkel wordt ingebracht en over het gehele binnenoppervlak wordt gescand.
· Effecten:
· Verzegelt microporiën: Kwarts Petrischaal elimineert microscheurtjes en kleine poriën.
· Vermindert ruwheid: Kwarts Petrischaal creëert een atomair glad oppervlak, waardoor aanhechting van materialen wordt voorkomen en reiniging gemakkelijker verloopt.
· Verbeterde weerstand tegen devitrificatie: Verbetert aanzienlijk de weerstand van de kwarts Petrischaal tegen kristallisatie bij hoge temperaturen, waardoor de levensduur van de cruibel wordt verlengd.
Samenvatting van de werkvloei-diagram van de kwarts Petrischaal:
Hoogzuiver kwartsbuis → Zagen → Reinigen → Afdichten van één uiteinde → Monteren in matrijs → Roterende verwarming en verweken → Vormen onder gasdruk → Spanningsvrij maken (annealing) → Uitmolderen → Zagen/Opening → Randpolijsten → (Brandpolijsten binnenoppervlak) → Intensief reinigen → Definitieve inspectie → Schone verpakking
5. Voordelen van de heldere kwarts-Petri schaal:
5.1Hoge Zuiverheid : De heldere kwarts-Petri schaal is vervaardigd uit hoogzuiver kwartsbuis, waardoor verontreiniging wordt geminimaliseerd.
5.2Hoge Precisie de vorming van een petrischaal van helder kwarts zorgt voor uitstekende dimensionaliteit en consistentie.
5.3 Vormflexibiliteit kan complexe en aangepaste geometrieën produceren.
5.4 Uitstekende oppervlakkwaliteit: Vuurpolijsten de petrischaal van helder kwarts bereikt een uitzonderlijke afwerking van het binnenoppervlak.
6. Belangrijkste toepassingen:
6.1 Halfgeleiderindustrie voor diffusie- en oxidatieprocessen bij hoge temperatuur en epitaxie.
6.2 Laboratorium & Onderzoek en Ontwikkeling voor materiaalsynthese, kristalgroei en chemische reacties bij hoge temperatuur.
6.3 Fotovoltaïsche R&D : Voor experimentele siliciumgroei en -verwerking.
6.4 Opto-elektronica : Voor het sinteren van fosforen, laserkristallen en andere speciale materialen.
Technische Parameters
| Eigenschappeninhoud | Eenheid | Eigenschappenindex |
| Dichtheid | kg/cm³ | 2,2×10³ |
| Sterkte | KHN₁₀₀ | 570 |
| Treksterkte | Pa(N/m²) | 4,8×10⁷ |
| Compressiesterkte | Pa | >1,1×10⁹ |
| Uitzettingscoëfficiënt (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Thermische geleidbaarheid (20℃) | W/m·℃ | 1.4 |
| Soortelijke warmte (20℃) | J/kg·℃ | 660 |
| Vermollingspunt | ℃ | 1630 |
| Temperatuurpunt | ℃ | 1180 |
Ontwikkelingsgeschiedenis

Octrooien en certificering

Pakket

Diensten
Veelgestelde vragen
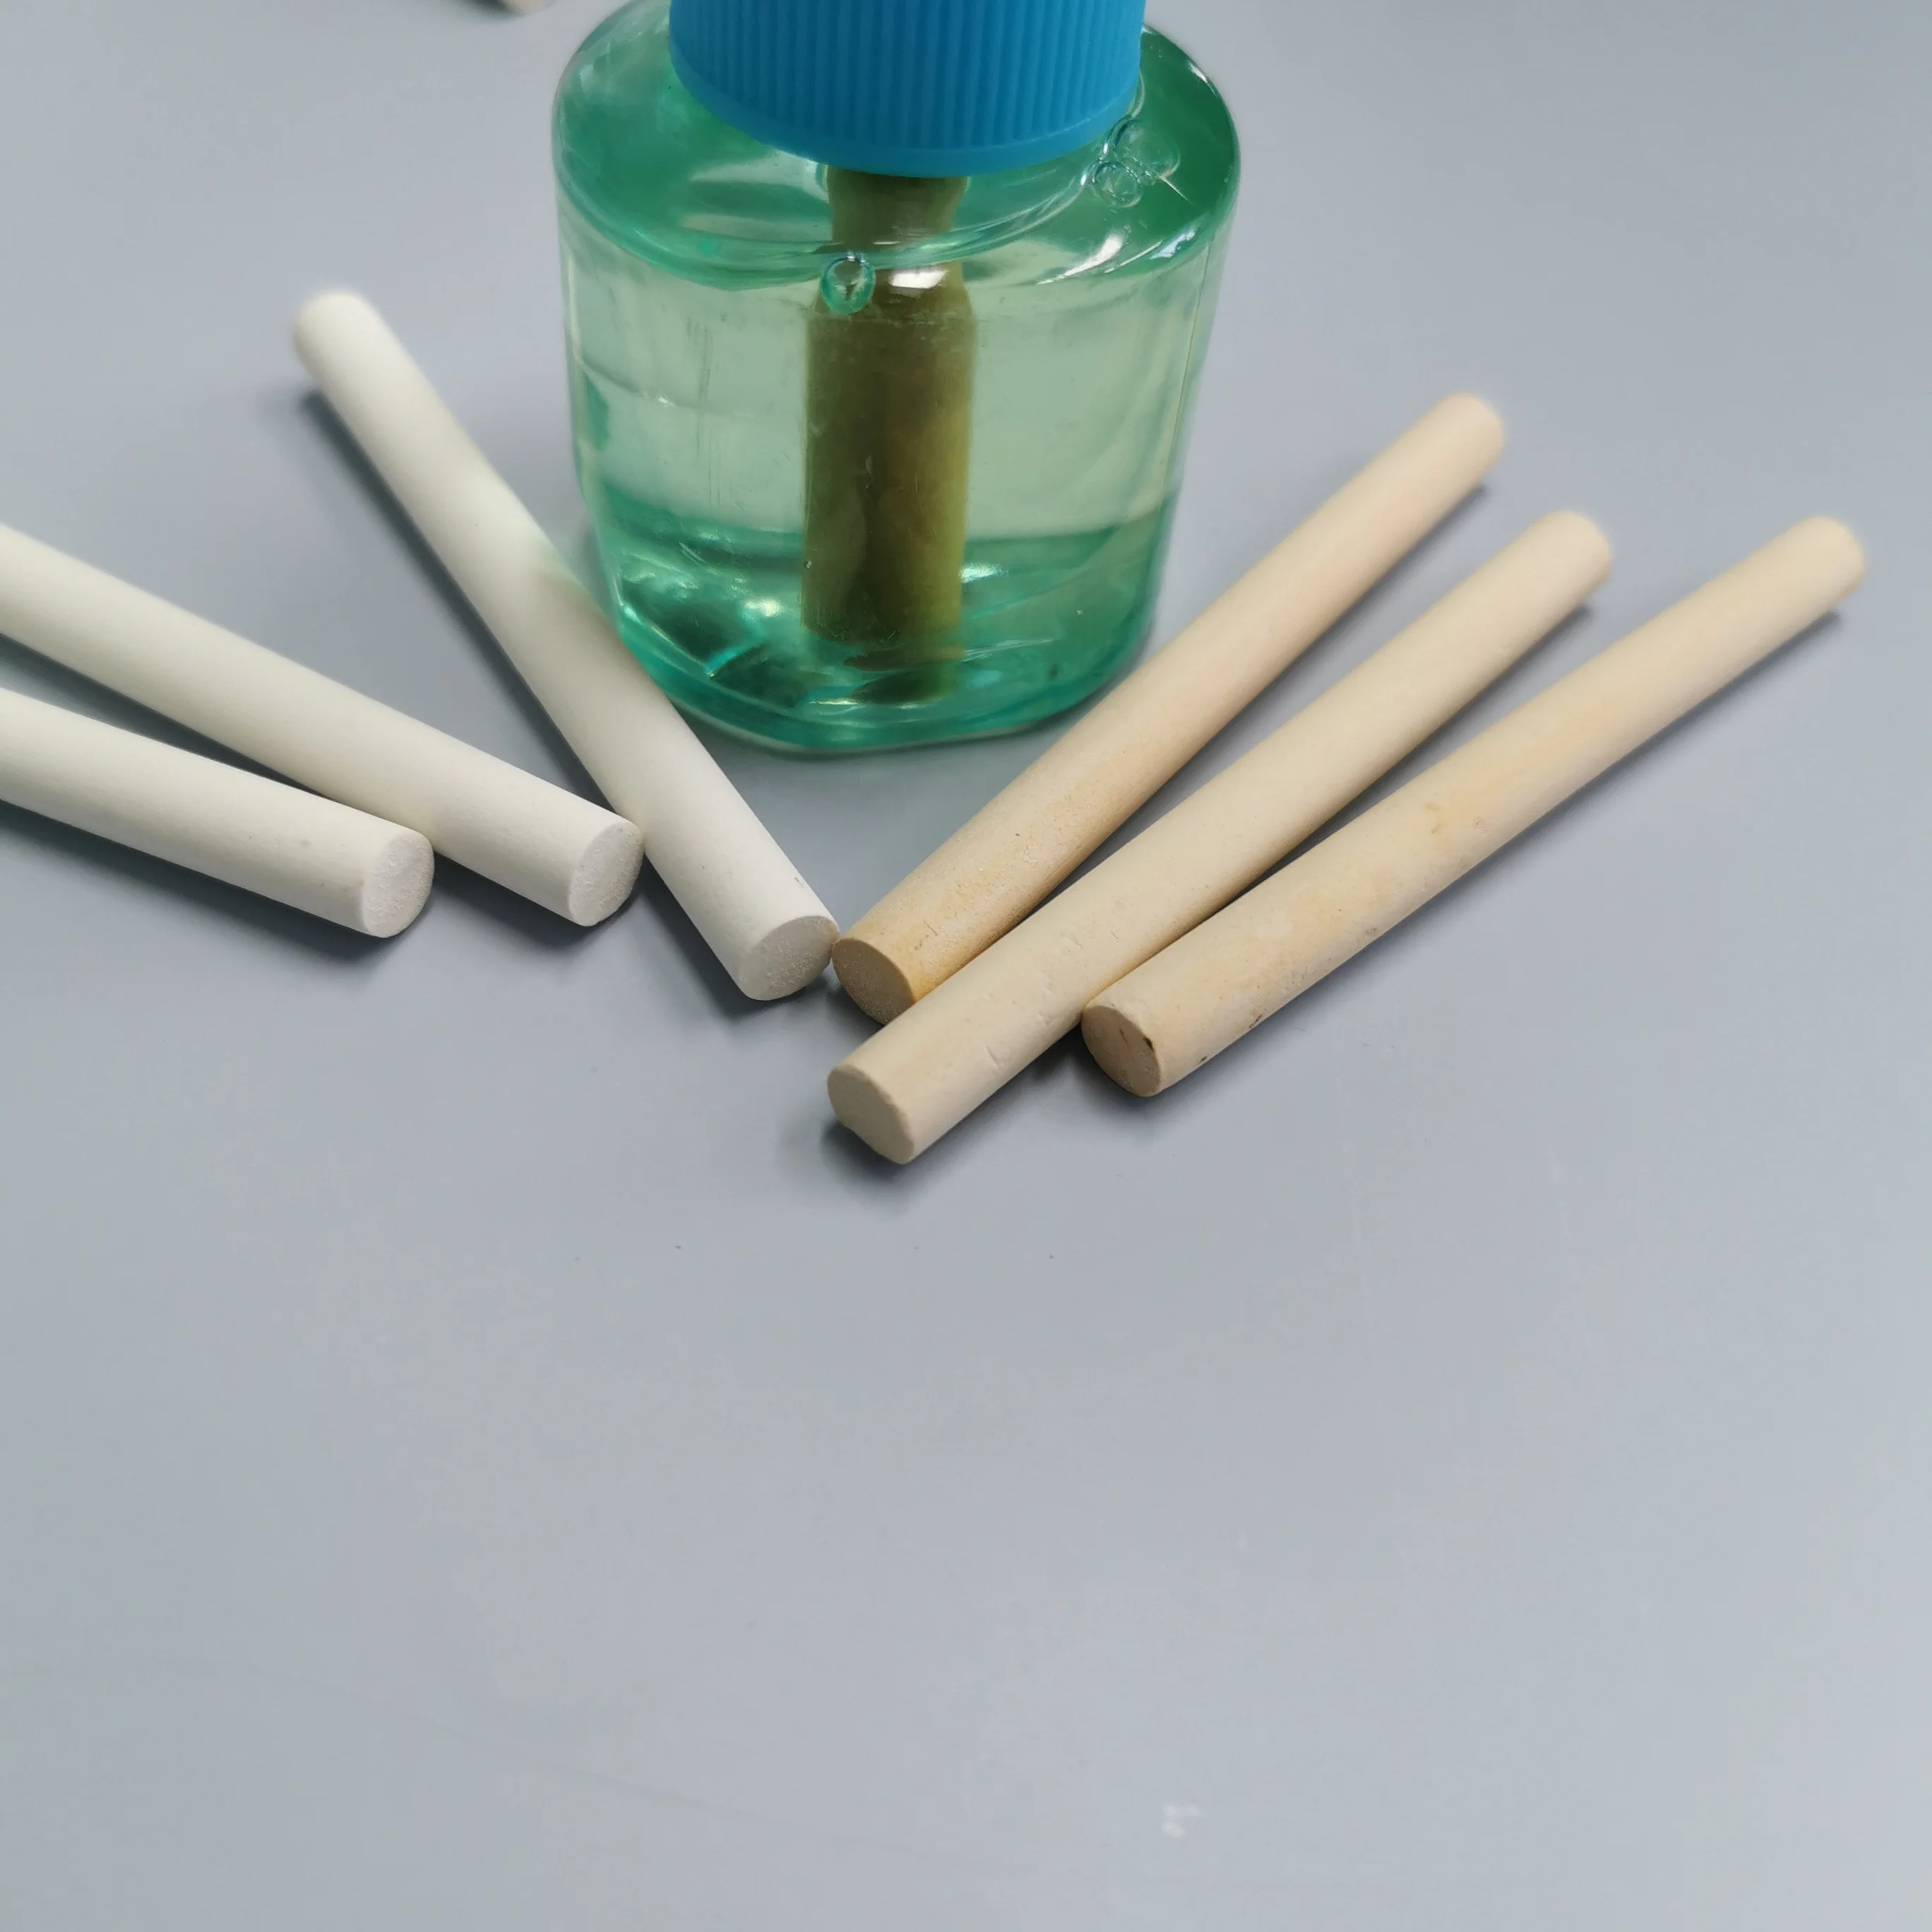
Poreuze keramische lonten voor elektrische vloeibare muggenrepellent
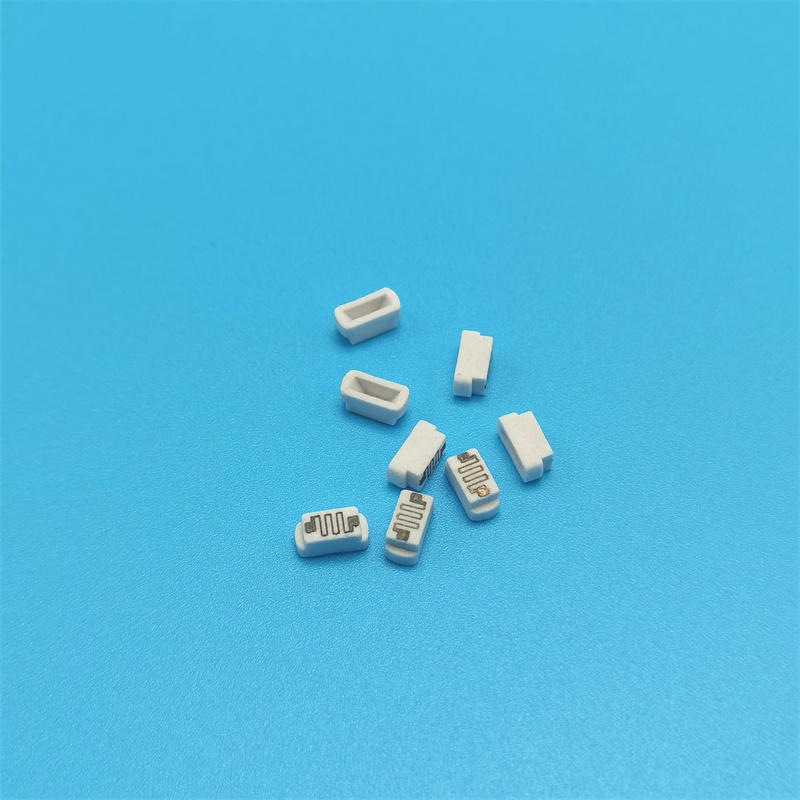
Aangepaste milieuvriendelijke materiaal poreuze keramische verneveldings- en verdampingskern voor nevelvormer
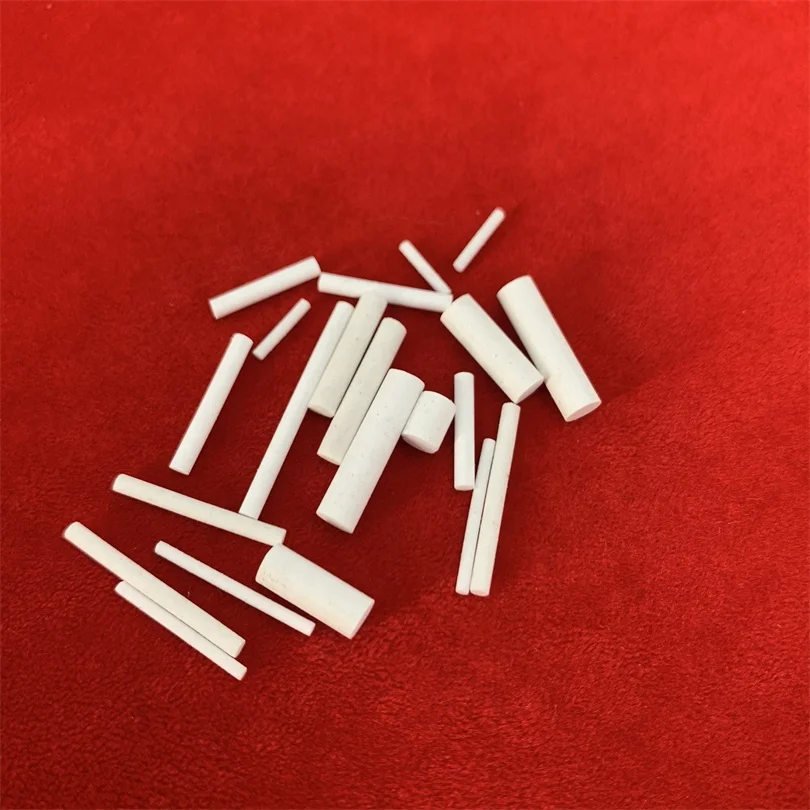
Alumina Keramische Referentie-elektrode voor laboratoriumtesten van pH- en zuurwaarden
Op maat gemaakte Beryllia keramische BeO pot Berylliumoxide crucibel


 EN
