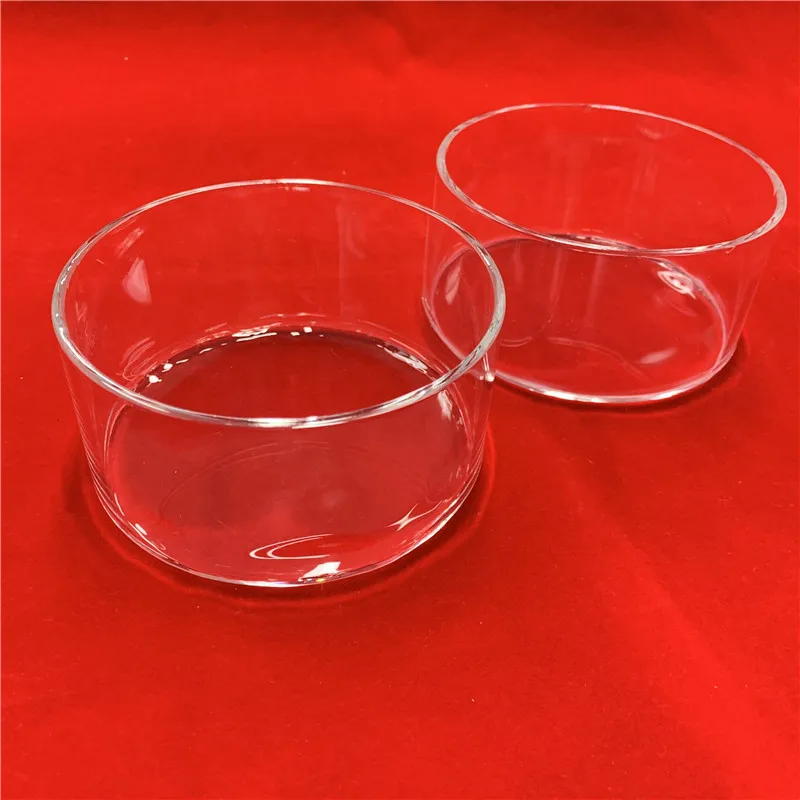
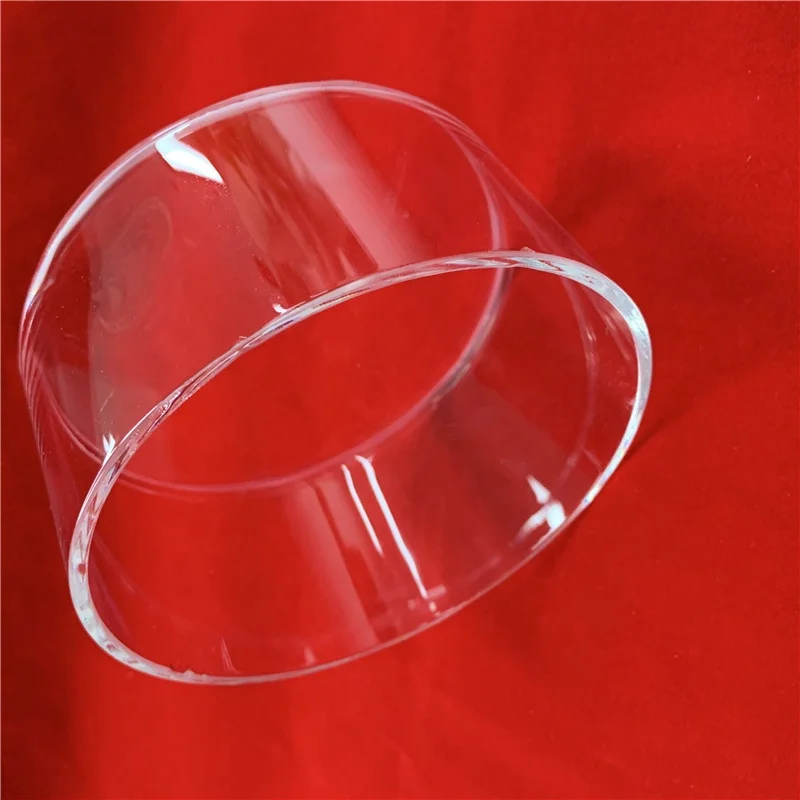
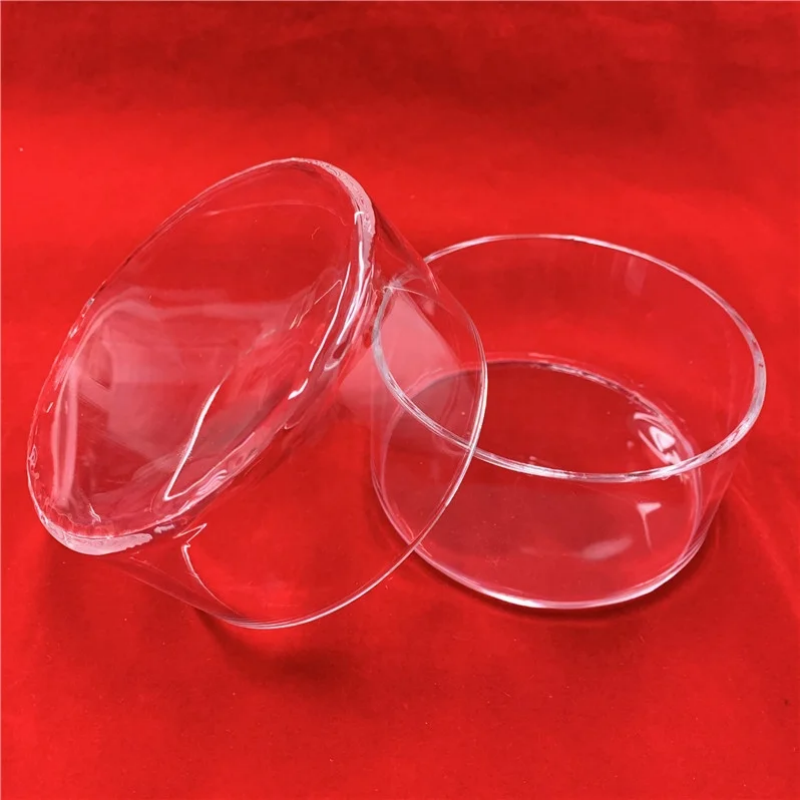
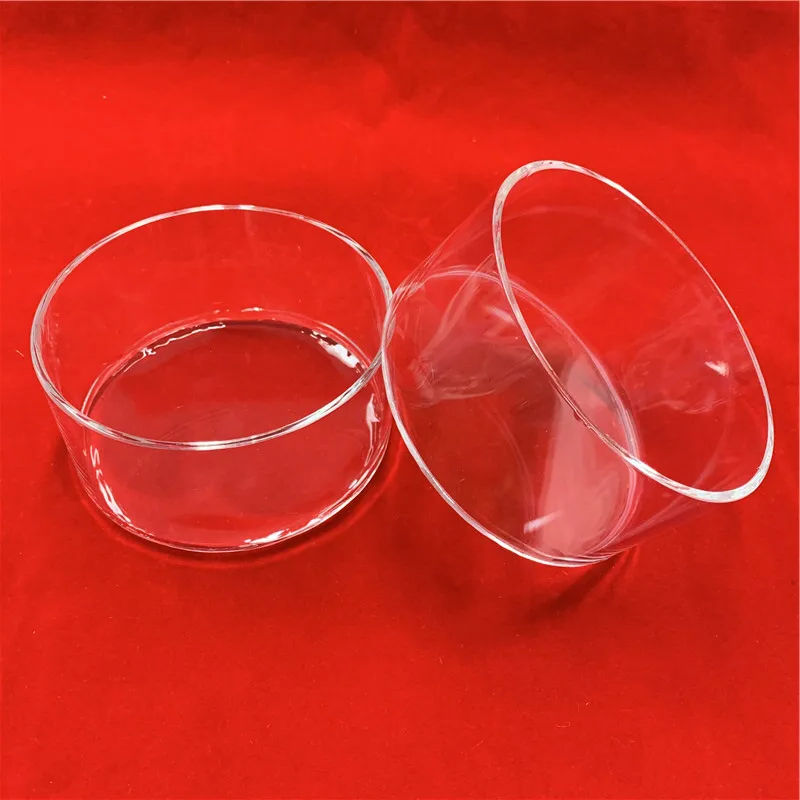
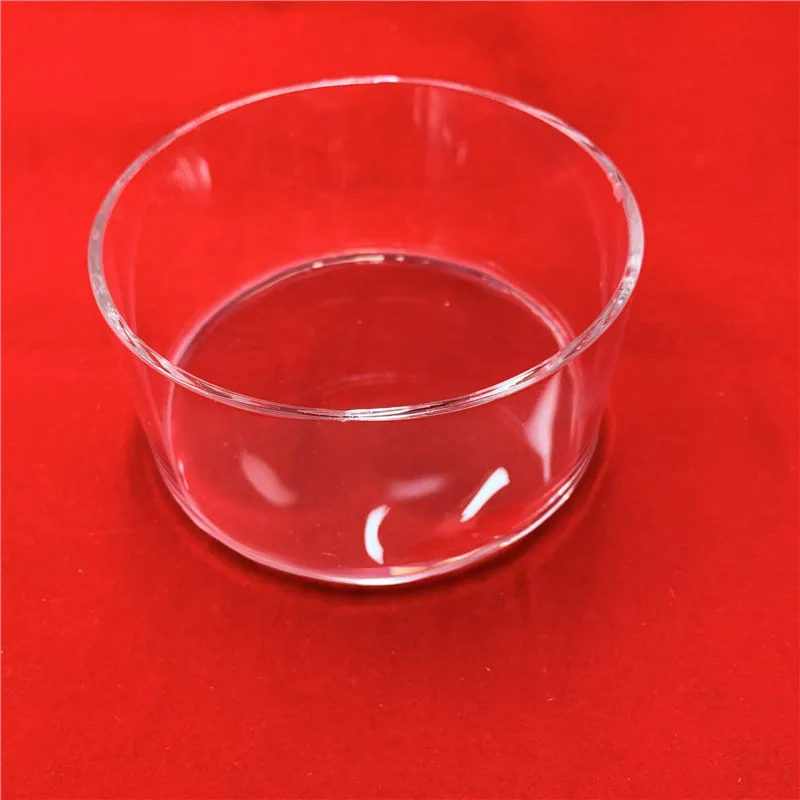
투명 석영 페트리디시 표준 크기
주로 제작하는 크기는 외경 30mm, 외경 50mm, 외경 100mm 그 외에도 고객 요구 사항에 따라 설계 및 맞춤 제작이 가능합니다.
벽 두께
석영관 벽 두께는 일반적으로 0.5mm에서 5mm 사이입니다.
최대 사용 온도
관이 지속적으로 견딜 수 있는 최고 온도는 최대 1100℃
경도
모스 경도는 약 7로, 유리와 유사합니다.
SiO₂ 순도
이산화규소 순도는 일반적으로 ≥99.99%반도체 등급 크루시블용입니다.
표면 거칠기
내부/외부 표면의 매끄러움은 일반적으로 ≤0.2 μm Ra입니다.
버블 콘텐츠
수량 및 크기 마이크로 버블 , 반도체 응용 분야에서 매우 중요
제품 상세 정보
이 방법은 가스 압력과 금형을 사용하여 사전에 제작된 석영 튜브를 도가니 형태로 2차 열성형하는 방식입니다.
1. 준비 단계
1.1 원료 준비
재료: 고순도, 결함이 없는 투명 석영 관. 이 관은 일반적으로 전기 융합 또는 화염 융합 공정을 통해 제조되며, 그 품질이 최종 크루시블의 성능을 결정한다.
금형 준비: 고정밀 내열성 그래파이트 또는 내화 합금 금형을 사용한다. 금형의 캐비티가 크루시블의 외부 형상(예: 구형, 원통형, 맞춤형 형상)을 정의한다.
1.2 석영 관 사전 처리
절단: 석영 관을 필요한 길이로 절단한다.
청소: 관은 초고순도 물 세척, 산 에칭, 초음파 세척 등 고순도 세정 과정을 거쳐 내·외벽의 모든 오염물을 제거한다.
한쪽 끝 밀봉 : 수소-산소 토치를 사용해 관의 한쪽 끝을 가열하여 녹인 후 완전히 융합시켜 매끄러운 반구형 돔을 형성하며, 이 부분이 크루시블의 바닥이 된다.
2. 열성형 단계 — 핵심 공정
이는 특수 유리 성형 선반 또는 자동 성형 기계에서 수행되는 가장 중요한 단계입니다.
2.1 가열 및 연화
· 전처리된 석영 튜브(먼저 밀봉된 끝 부분)를 선반에 장착하고 예열된 몰드 내부에 위치시킵니다.
· 목표 영역(향후 크루시블 본체가 될 부분)을 수소-산소 불꽃 또는 플라즈마 토치를 사용해 균일하게 가열하며, 균일한 가열을 위해 회전이 필수적입니다.
· 석영은 약 1650~1800°C의 연화점까지 가열되어 가공이 가능하지만 완전히 녹지는 않은 상태가 됩니다.
2.2 가스 가압 및 성형
· 석영이 부드러운 상태에서 개방된 끝단을 통해 고순도 불활성 가스(예: 질소, 아르곤)를 튜브 내부로 주입하며, 압력을 정밀하게 조절한다.
· 내부 가스 압력으로 인해 연화된 석영 벽이 균일하게 외부로 팽창하여 몰드의 내면 형태에 완전히 맞게 된다.
· 몰드는 최종 외형 구조를 결정하며, 가스 압력은 치수 정확성과 매끄러운 표면 마감을 보장한다.
2.3 어닐링 및 냉각
· 성형 후 석영 페트리접시는 몰드 안에 있거나 근처에서 즉시 어닐링된다. 급격한 가열과 냉각으로 인해 발생한 열 응력을 제거하기 위해 넓고 부드러운 화염을 사용한다.
· 성형된 석영 페트리접시는 몰드에서 꺼내기 전에 제어된 조건 하에 실온까지 서서히 냉각된다.
3. 후가공 및 마감 처리
3.1 절단 및 개구
· 성형된 석영 페트리접시의 개방된 끝단은 다이아몬드 휠 톱 또는 레이저 절단기를 사용하여 지정된 정확한 높이와 직각도로 절단한다.
· 날카로운 절단면은 파편이 생기거나 응력이 집중되는 것을 방지하기 위해 화염 연마하거나 기계적으로 부드럽고 둥근 마감 처리를 한다.
3.2 고강도 세정 및 검사
· 세척: 석영 페트리접시는 공정 중 잔류 오염물질을 제거하기 위한 다단계 고순도 세척 과정(산세척, 초음파 세척, 초순수 물로 헹굼)을 거친다.
· 검사:
· 치수 검사: 지름, 높이 및 벽 두께 확인
· 외관 검사: 제어된 조명 하에서 내·외부 표면의 기포, 긁힘, 핀홀 또는 기타 불균일성을 점검한다.
4. 특수 고급 처리 — 내면 불꽃 광택 처리
반도체 또는 프리미엄 태양광 응용 분야에 사용되는 고급 크루시블의 경우 추가적인 중요한 공정이 수행된다.
· 내면 불꽃 광택 처리
· 목적: 투명한 석영 페트리접시의 내면에 완전히 조밀하고 매끄러우며 거울처럼 반사되는 투명층을 형성하는 것
· 방법: 수소-산소 불꽃 또는 플라즈마 토치를 내부에 삽입하여 전체 내면을 스캔하면서 석영 페트리접시를 회전시킵니다.
· 효과:
· 미세 기공 봉합: 투명 석영 페트리접시는 미세 균열과 작은 기공을 제거합니다.
· 거칠기 감소: 투명 석영 페트리접시는 원자 수준에서 매끄러운 표면을 형성하여 물질의 부착을 방지하고 세척을 용이하게 합니다.
· 탈유리화 저항성 향상: 고온에서의 결정화에 대한 투명 석영 페트리접시의 저항성을 크게 향상시켜 도가니의 수명을 연장합니다.
투명 석영 페트리접시의 작업 공정 개요도:
고순도 석영 튜브 → 절단 → 세척 → 일측 봉합 → 금형 장착 → 회전 가열 및 연화 → 가스 압력 성형 → 어닐링 → 금형 분리 → 절단/개구 → 엣지 연마 → (내면 화염 연마) → 고강도 세척 → 최종 검사 → 청결 포장
5. 투명 석영 페트리 접시의 장점:
5.1고분결성 — 투명 석영 페트리 접시는 고순도 석영 튜브를 사용하여 오염을 최소화합니다.
5.2고정밀 투명 석영 페트리접시 몰드 성형으로 뛰어난 치수 일관성을 보장합니다.
5.3 형상 유연성 복잡하고 맞춤형 기하학적 형상을 제작할 수 있습니다.
5.4 우수한 표면 품질: 화염 연마 투명 석영 페트리접시는 뛰어난 내부 표면 마감 품질을 달성합니다.
6. 주요 적용 분야:
6.1 반도체 산업 고온 확산, 산화 공정 및 에피택시에 사용됩니다.
6.2 연구실 및 R&D 재료 합성, 결정 성장 및 고온 화학 반응에 사용됩니다.
6.3 태양광 발전 기술 연구개발 : 실험용 실리콘 성장 및 가공을 위해 사용합니다.
6.4 광전자학 : 인광체, 레이저 결정 및 기타 특수 재료의 소결을 위해 사용합니다.
기술 파라미터
| 특성 내용 | 단위 | 특성 지수 |
| 밀도 | kg/cm³ | 2.2×10³ |
| 강도 | KHN₁₀₀ | 570 |
| 인장 강도 | Pa(N/m²) | 4.8×10⁷ |
| 압축 강도 | Pa | >1.1×10⁹ |
| 열팽창계수 (20℃-300℃) | cm/cm·℃ | 5.5×10⁻⁷ |
| 열전도율 (20℃) | W/m·℃ | 1.4 |
| 비열 (20℃) | J/kg·℃ | 660 |
| 유화점 | ℃ | 1630 |
| 회복점 | ℃ | 1180 |
개발 이력

특허 및 인증

패키지

서비스
자주 묻는 질문
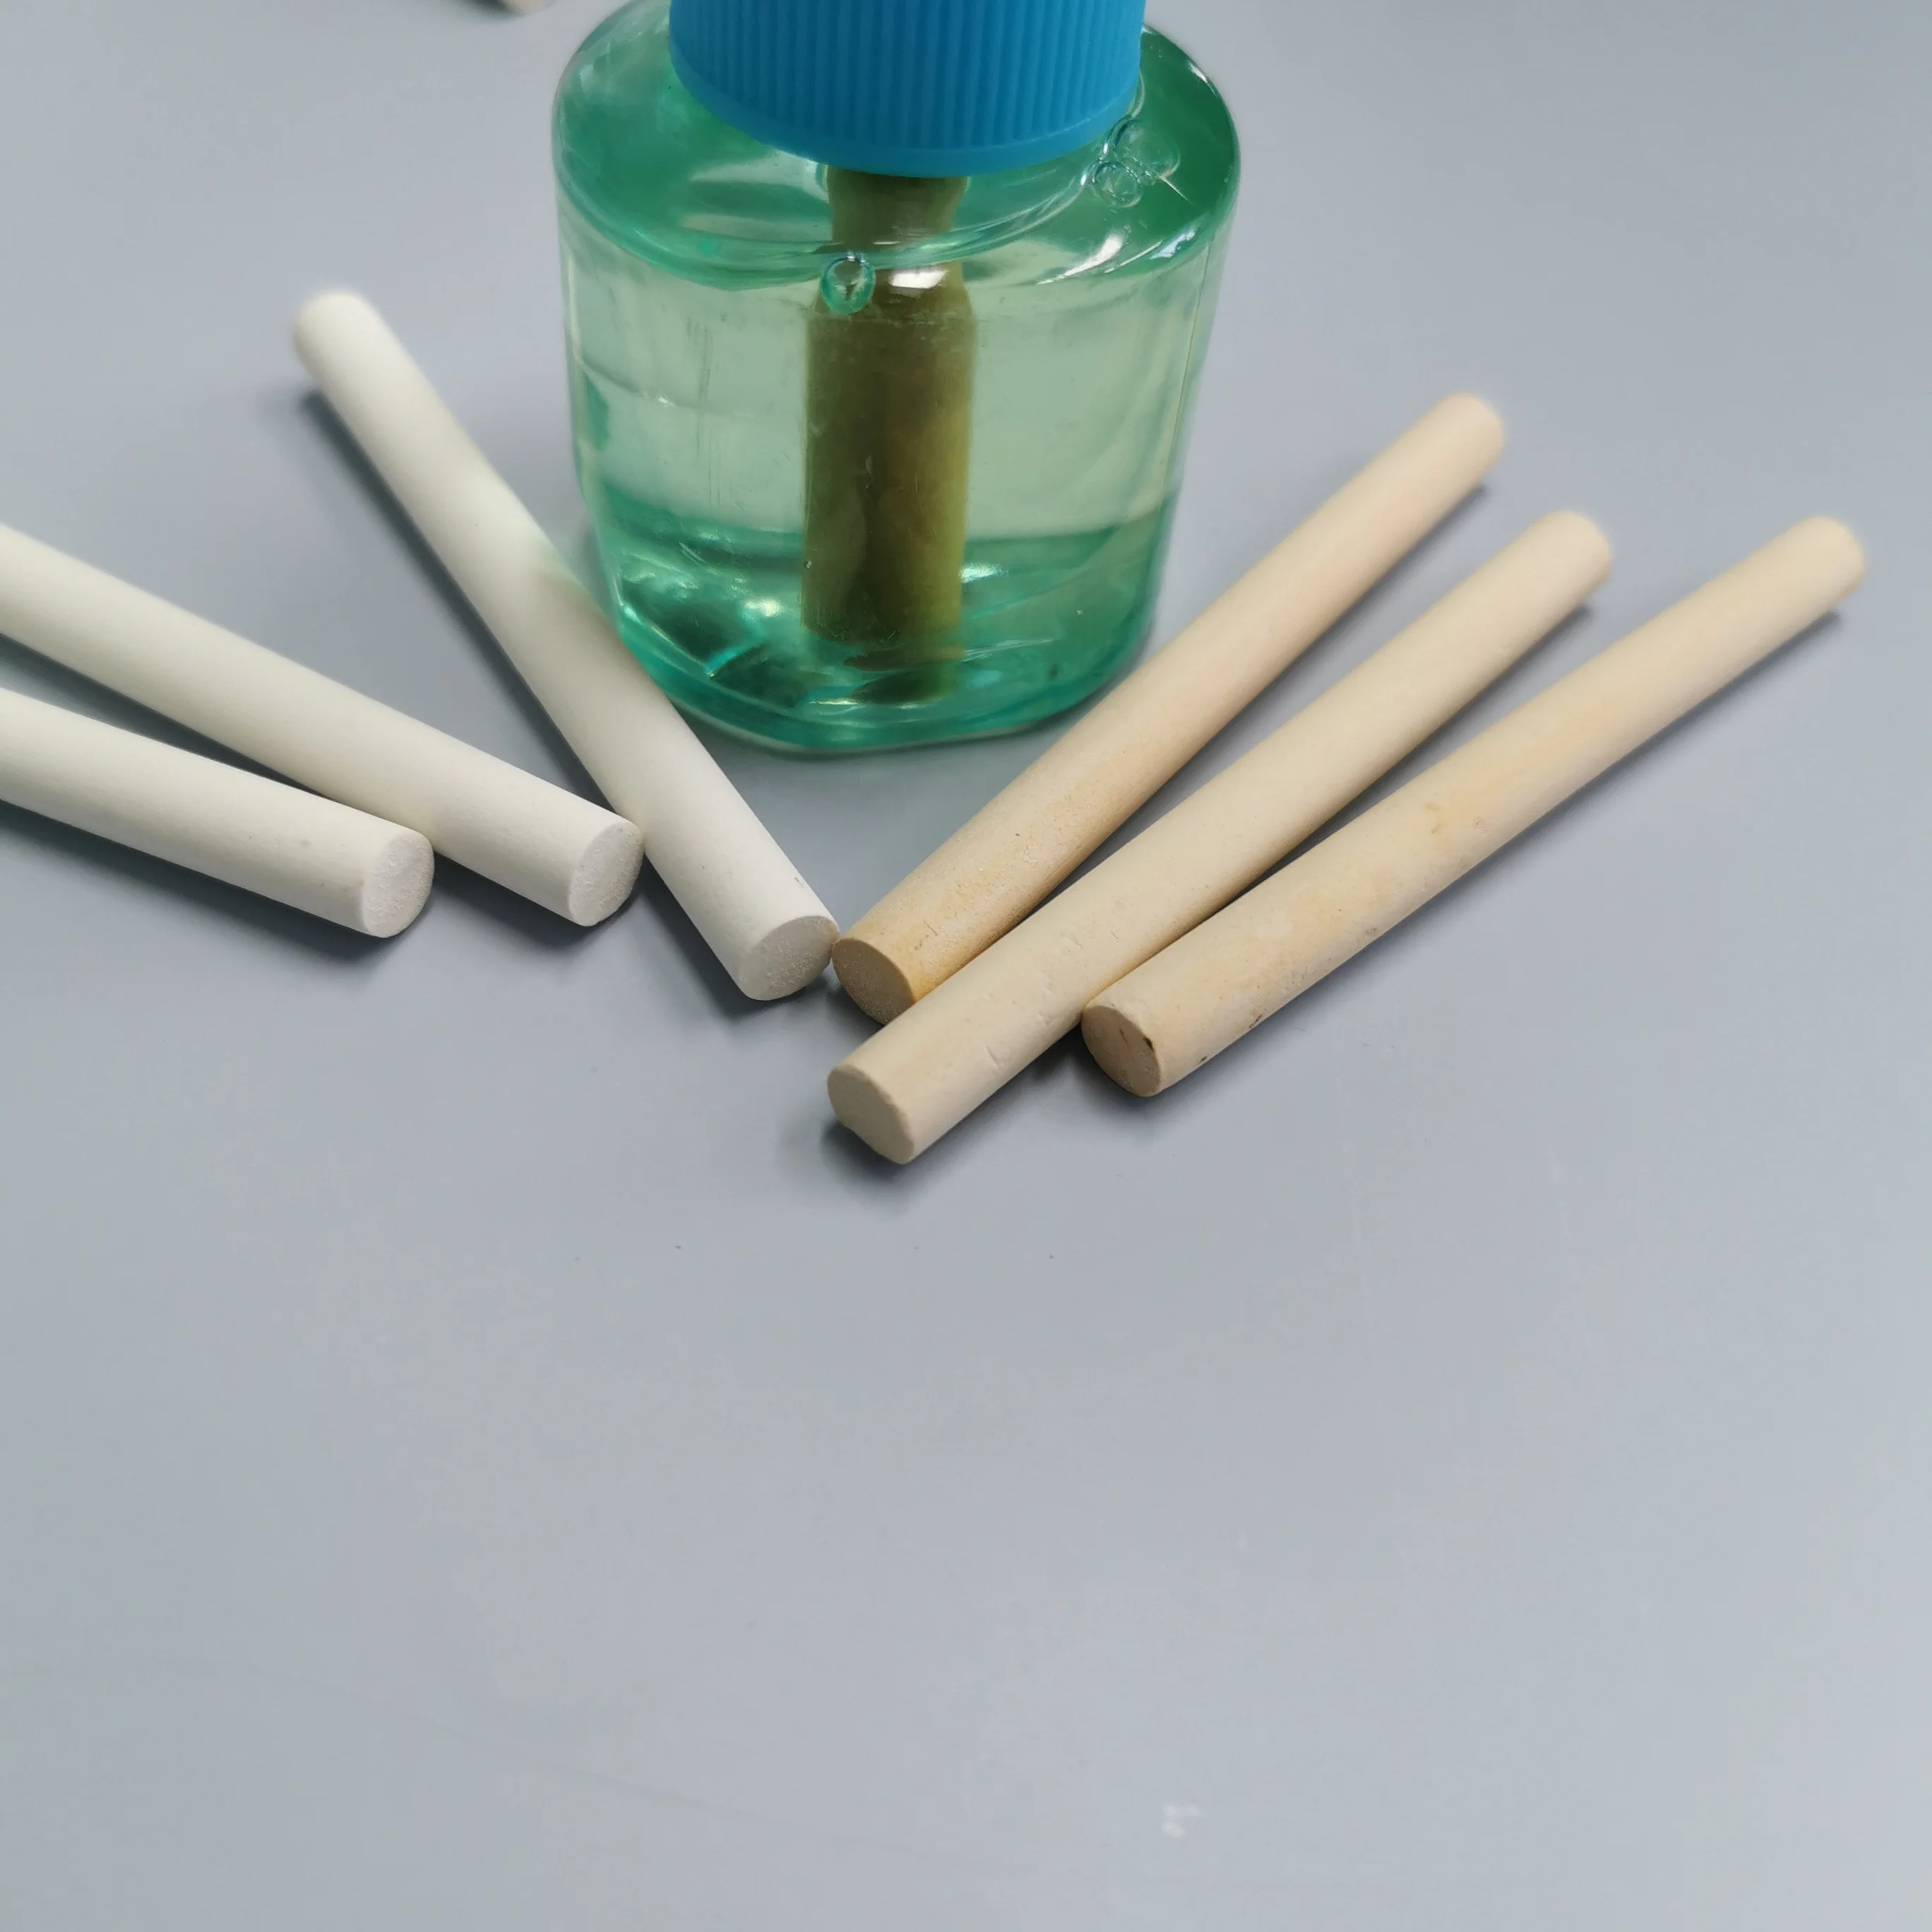
전기 모기액 살충제용 다공성 세라믹 심지
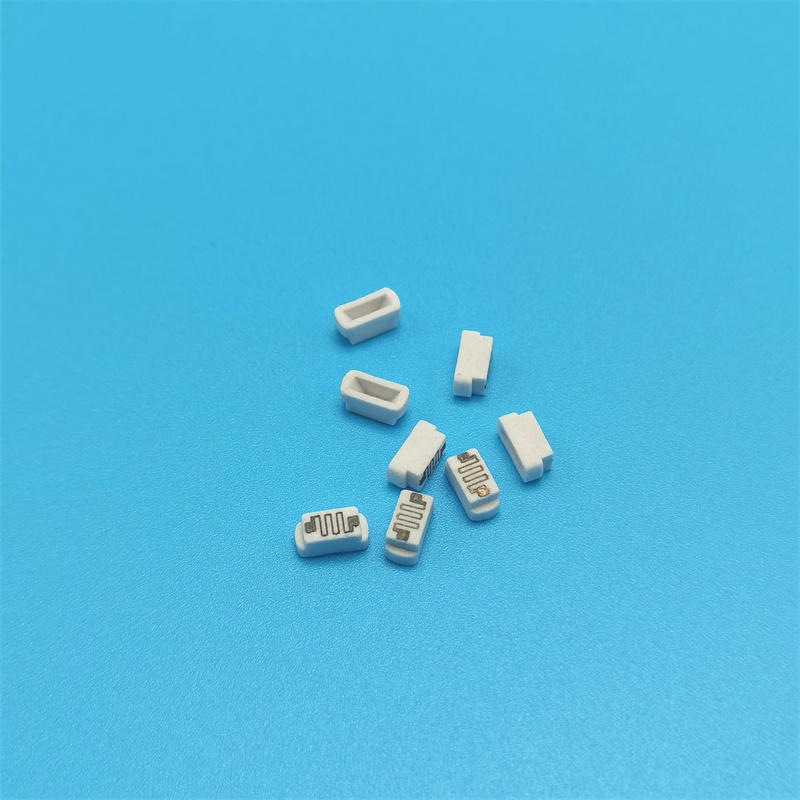
가습기용 맞춤형 친환경 소재 다공성 세라믹 분무 휘발 코어
PH 및 산도 측정을 위한 실험실용 알루미나 세라믹 기준 전극
맞춤형 베릴리아 세라믹 BeO 포트 베릴륨 산화물 도가니


 EN

