
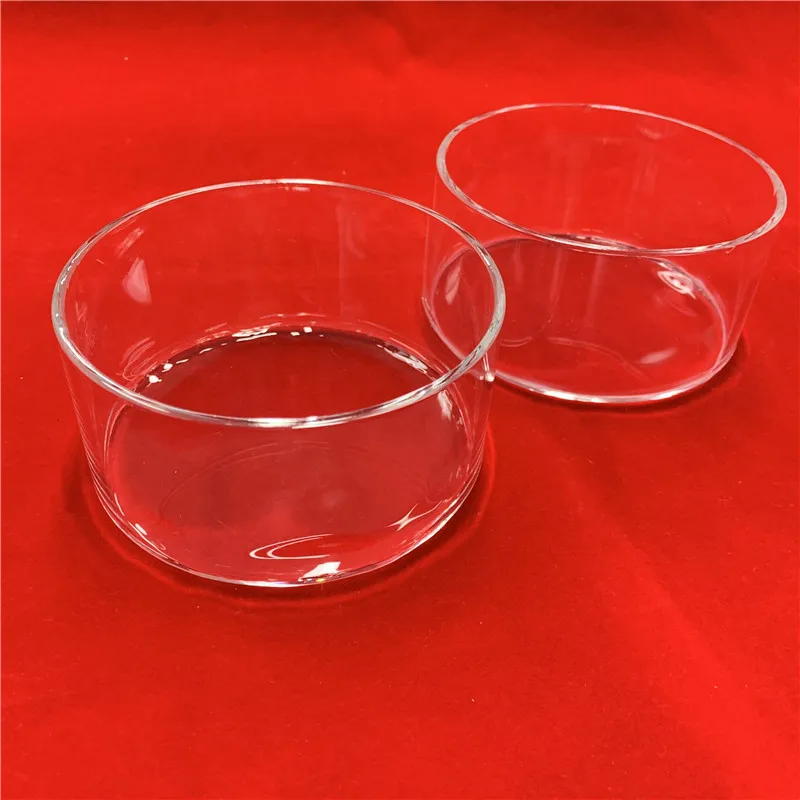
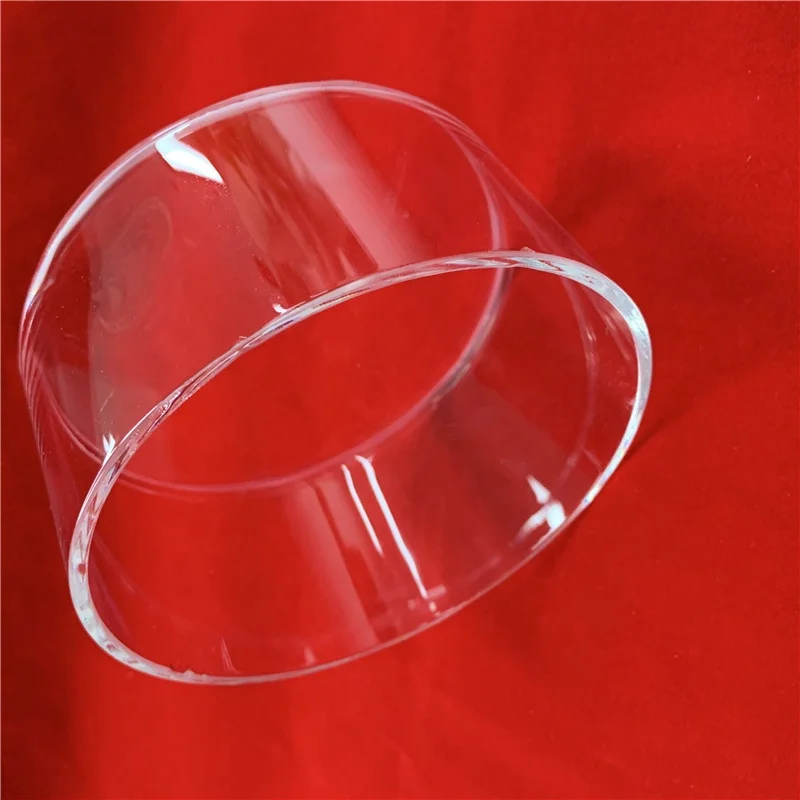
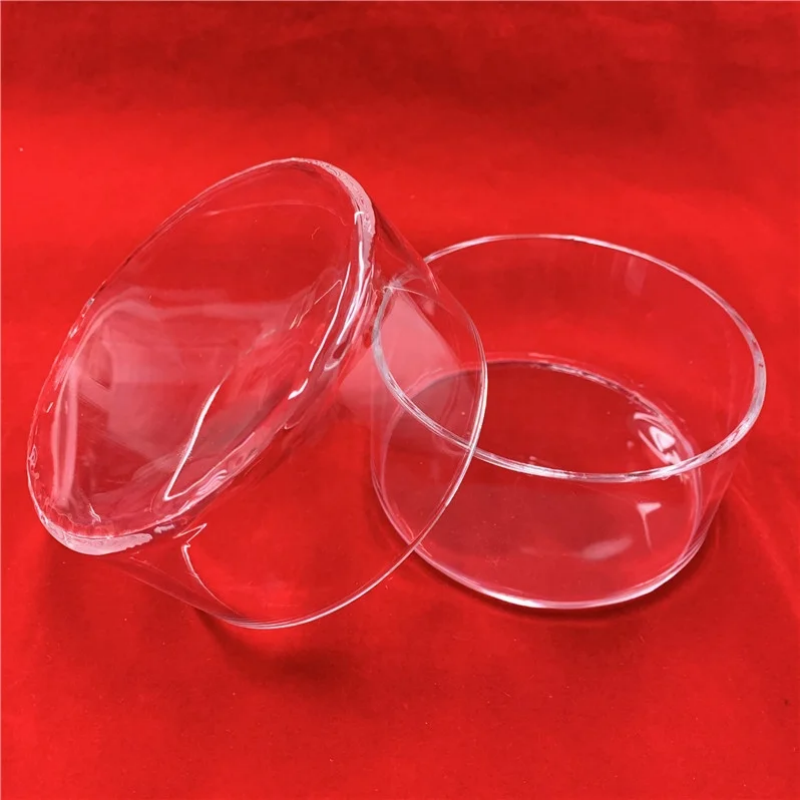
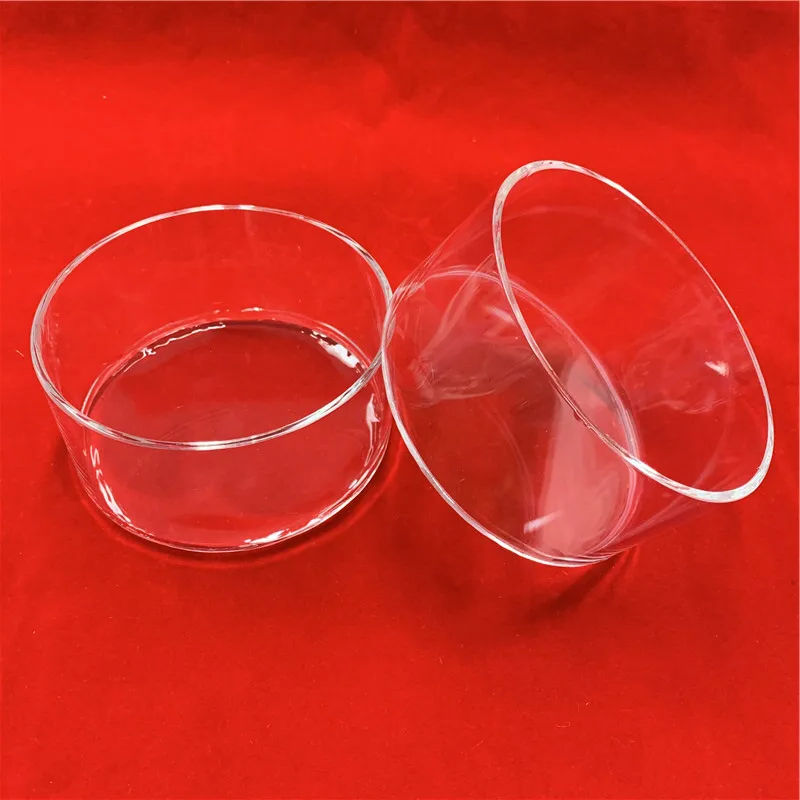
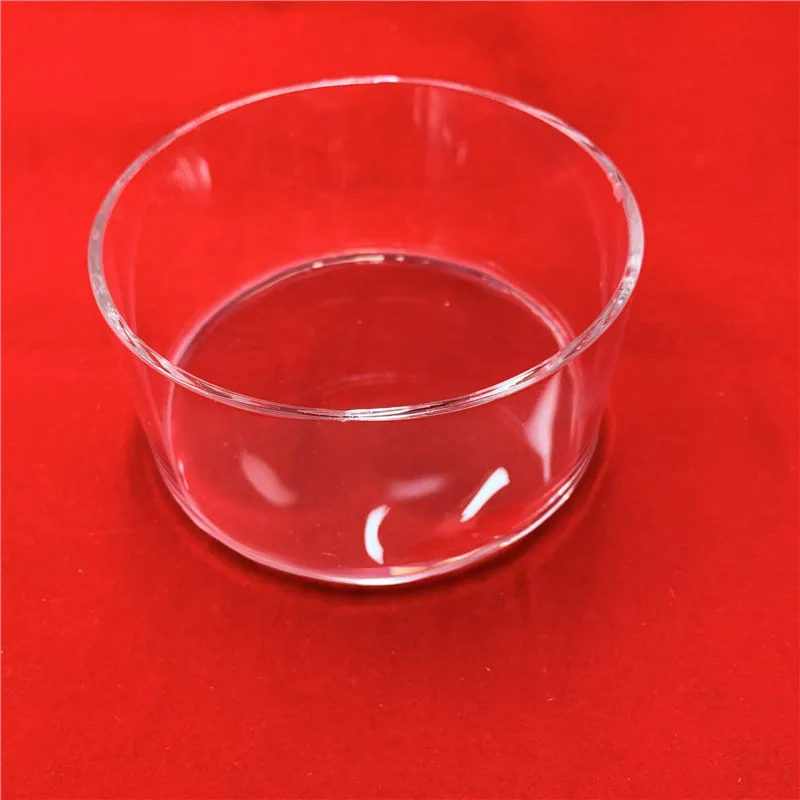
Selkäkvartsipetri-malja standardikoko
Tuotamme usein kokoja ULK 30 mm, ULK 50 mm, ULK 100 mm jne. Lisäksi voimme suunnitella ja muokata tuotteita asiakkaiden vaatimusten mukaan.
Seinämän paksuus
Kvarttiputken seinämän paksuus, yleensä välillä 0,5 mm–5 mm
Maksimi käyttölämpötila
Korkein lämpötila, jota putki kestää jatkuvasti, enintään 1100℃
Kovuus
Mohsin kovuus noin 7, samankaltainen kuin lasin
SiO₂-puhdistusaste
Piidioksidin puhtaus yleensä ≥99.99%puolijohdeastetta varten tarkoitettuihin kruusuihin
Pinnan karvaisuus
Sisä- ja ulkopintojen tasaisuus yleensä ≤ 0,2 μm Ra
Kuplien määrä
Ja koko mikrokuplia , mikä on ratkaisevan tärkeää puolijohdesovelluksissa
Tuotetiedot
Tämä menetelmä sisältää esivalmistetun kvartsuputken uudelleenmuovauksen kruisibilin muotoiseksi kaasupaineella ja muotilla.
1. Valmisteluvaihe
1.1 Raaka-aineiden valmistelu
Aine: Korkealaatuinen, virheetön läpinäkyvä kvartsputki. Tämä putki tuotetaan yleensä sähkö- tai liekkisulatusmenetelmällä, ja sen laatu määrittää lopullisen kruusun suorituskyvyn.
Muottien valmistelu: Käytetään korkeatarkkuutta ja kuumuudenkestävyyttä vaativaa grafiittimuottia tai refraktorioitua seosmuottia. Muotin kammio määrittelee kruusun ulkokuviota (esim. pallo-, lieriö- tai erikoismuotoja).
1.2 Kvartsputken esikäsittely
Leikkaus: Kvartsputki leikataan vaadittuun pituuteen.
Puhdistaminen: Putki puhdistetaan korkealaatuisella menetelmällä (esim. ultra-puhdasta vettä, happokäsittelemistä tai ulträäni-puhdistusta käyttäen), jotta kaikki saasteet poistetaan sekä sisä- että ulkoseiniltä.
Yhden pään sulkeutuminen : Putken toinen pää kuumennetaan vety-happipolttimella, kunnes se sulaa ja sulkeutuu tiukasti, muodostaen sileän puolipallomaisen kupolan, joka muodostaa kruusun pohjan.
2. Lämpömuovausvaihe – Ydinprosessi
Tämä on tärkein vaihe, joka suoritetaan erityisellä lasinsuihkutuskoneella tai automatisoidulla muovauslaitteella.
2.1 Kuumennus ja pehmentäminen
· Esikäsitelty kvartsiputki (suljettu pää ensin) asennetaan lataselle ja sijoitetaan esikuumennettuun muottiin.
· Kohdealue (tuleva kruunun runko) pyöritetään ja kuumennetaan tasaisesti vety-happipolttimella tai plasmapolttimella. Pyöriminen on ratkaisevan tärkeää tasaisen kuumennuksen saavuttamiseksi.
· Kvartsia kuumennetaan pehmenevään lämpötilaan (noin 1650–1800 °C), jolloin se muuttuu taipuisaksi, mutta ei täysin sulatu.
2.2 Kaasunpaineistus ja muotoilu
· Vaikka kvartsia on pehmeää, korkeapuhdasta inerttikaasua (esim. typpeä, argonia) johdetaan putkeen avoimesta päästä siten, että sen painetta säädellään tarkasti.
· Sisäinen kaasupaine pakottaa pehmentyneen kvartsin seinämän laajenemaan tasaisesti ulospäin, kunnes se täysin noudattaa muotin sisäpinnan muotoa.
· Muotti määrittää lopullisen ulkoisen geometrian, kun taas kaasupaine varmistaa mittojen tarkkuuden ja sileän pintakäsittelyn.
2.3 Annealointi ja jäähdytys
· Muotoinnin jälkeen kvartsinen Petri-astia jännitystenpoistetaan välittömästi, vielä muotissa tai sen läheisyydessä. Laajaa, pehmeää liekkiä käytetään poistamaan nopeasta kuumentamisesta ja jäähdyttämisestä aiheutuneet lämpöjännitykset.
· Muotoiltu kvartsinen Petri-astia jäähdytetään ohjatusti huoneenlämpöön ennen kuin se poistetaan muotista.
3. Jälkikäsittely ja viimeistely
3.1 Leikkaus ja avaaminen
· Muotoillun kvartsisen Petri-astian avoin pää leikataan tarkalleen määritettyyn korkeuteen ja suorakulmaisuuteen timanttipyörällä tai laserleikkurilla.
· Terävä leikattu reuna jalostetaan sen jälkeen liehityksellä tai koneellisesti sileäksi, pyöristetyksi pinnaksi estämään sirpaloitumista ja jännityskesittymistä.
3.2 Korkean tehon pesu ja tarkastus
· Puhdistus: Kvartsipetriastiassa suoritetaan monivaiheinen, korkean puhtauden puhdistusprosessi (happopuhdistus, ultraääni- ja pesu erittäin puhdalla vedellä) kaikkien prosessoinnissa syntyneiden saasteiden poistamiseksi.
· Tarkastus:
· Mittatarkastus: Halkaisijan, korkeuden ja seinämän paksuuden tarkistaminen.
· Visuaalinen tarkastus: Ilmakuoppien, naarmujen, kuoppien tai muiden epäsäännöllisyyksien tarkastus sisä- ja ulkopinnoilta ohjatun valaistuksen alla.
4. Erityiskohtainen huippuluokan käsittely – sisäpinnan liekkihionta
Korkealaatuisiin kruisibileihin, jotka on tarkoitettu puolijohteisiin tai premium-fotovoltaikkisovelluksiin, tehdään lisäksi kriittinen vaihe:
· Sisäpinnan liekkihionta
· Tarkoitus: Luoda täydellisen tiheä, sileä, peilikaltainen läpinäkyvä kerros selkeän kvartsipetriastian sisäpintaan.
· Menetelmä: Kvartsinen Petri-petriastia pyöritetään, kun vetypolttoaine- tai plasmatykillä varustettu liekki työnnetään sisälle ja skannataan koko sisäpinnan yli.
· Vaikutukset:
· Tiivistää mikropohjat: Kivinen kvartsinen Petri-astia poistaa miksumat ja pienet huokoset.
· Vähentää karheutta: Kivinen kvartsinen Petri-astia luo atomitasoisesti sileän pinnan, estäen materiaalin tarttumisen ja helpottaen helppoa puhdistusta.
· Parantaa kiteytymisvastustaista: Merkittävästi parantaa kiven kvartsisen Petri-astian vastustuskykyä kiteytymiselle korkeissa lämpötiloissa, jolloin uunin käyttöikä pitenee.
Yhteenveto työnkulun kaavio kivisestä kvartsisesta Petri-astioista:
Korkeapuhdas kvartsiputki → Leikkaus → Puhdistus → Yhden pään tiivistys → Asennus muottiin → Pyörivä lämmitys ja pehmennys → Kaasupainemuovaus → Jännitysvapautus → Muotin poisto → Leikkaus/avaus → Reunan hiomaminen → (Sisäpinnan liekkikäsittely) → Voimakas puhdistus → Lopullinen tarkastus → Puhdas pakkaus
5. Selkän kvartsin Petri-astian edut:
5.1Korkea purevuus selkän kvartsin Petri-astia valmistetaan korkean puhtausasteen kvartsputkesta, mikä vähentää saastumista mahdollisimman paljon.
5.2Korkea tarkkuus : Selkeän kvartsin Petri-astian muottimuotoilu varmistaa erinomaisen mitallisen tarkkuuden.
5.3 Muodon joustavuus : Kykenee tuottamaan monimutkaisia ja erikoismuotoisia geometrioita.
5.4 Erinomainen pinnanlaatu: Tulenhionta selkeän kvartsin Petri-astia saavuttaa erinomaisen sisäpinnan laadun.
6. Pääsovellukset:
6.1 Puolijohdeala : Korkean lämpötilan diffuusioon, hapettumisprosesseihin ja epitaxiaan.
6.2 Laboratorio ja tutkimus & kehitys : Materiaalisyntheseihin, kiteen kasvuun ja korkean lämpötilan kemiallisiin reaktioihin.
6.3 Aurinkosähkötekniikan tutkimus ja kehitys : Kokeelliseen piisisäntäkasvatuksen ja käsittelyn suorittamiseen.
6.4 Optoelektroniikka : Fosforien, laserkristallien ja muiden erikoismateriaalien sintraukseen.
Tekniset parametrit
| Ominaisuudet | Yksikkö | Ominaisuusindeksi |
| Tiukkuus | kg/cm³ | 2.2×10³ |
| Lujuutta | KHN₁₀₀ | 570 |
| Vetolujuus | Pa(N/m²) | 4,8×10⁷ |
| Puristuslujuus | Pa | >1,1×10⁹ |
| Lämmönlaajenemiskerroin (20℃-300℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Lämmönjohtavuus (20℃) | W/m·℃ | 1.4 |
| Ominaislämpö (20℃) | J/kg·℃ | 660 |
| Peittymispiste | ℃ | 1630 |
| Hymytysepiste | ℃ | 1180 |
Kehityshistoria

Patentit ja sertifikaatit

Pakkaus

Palvelut
UKK
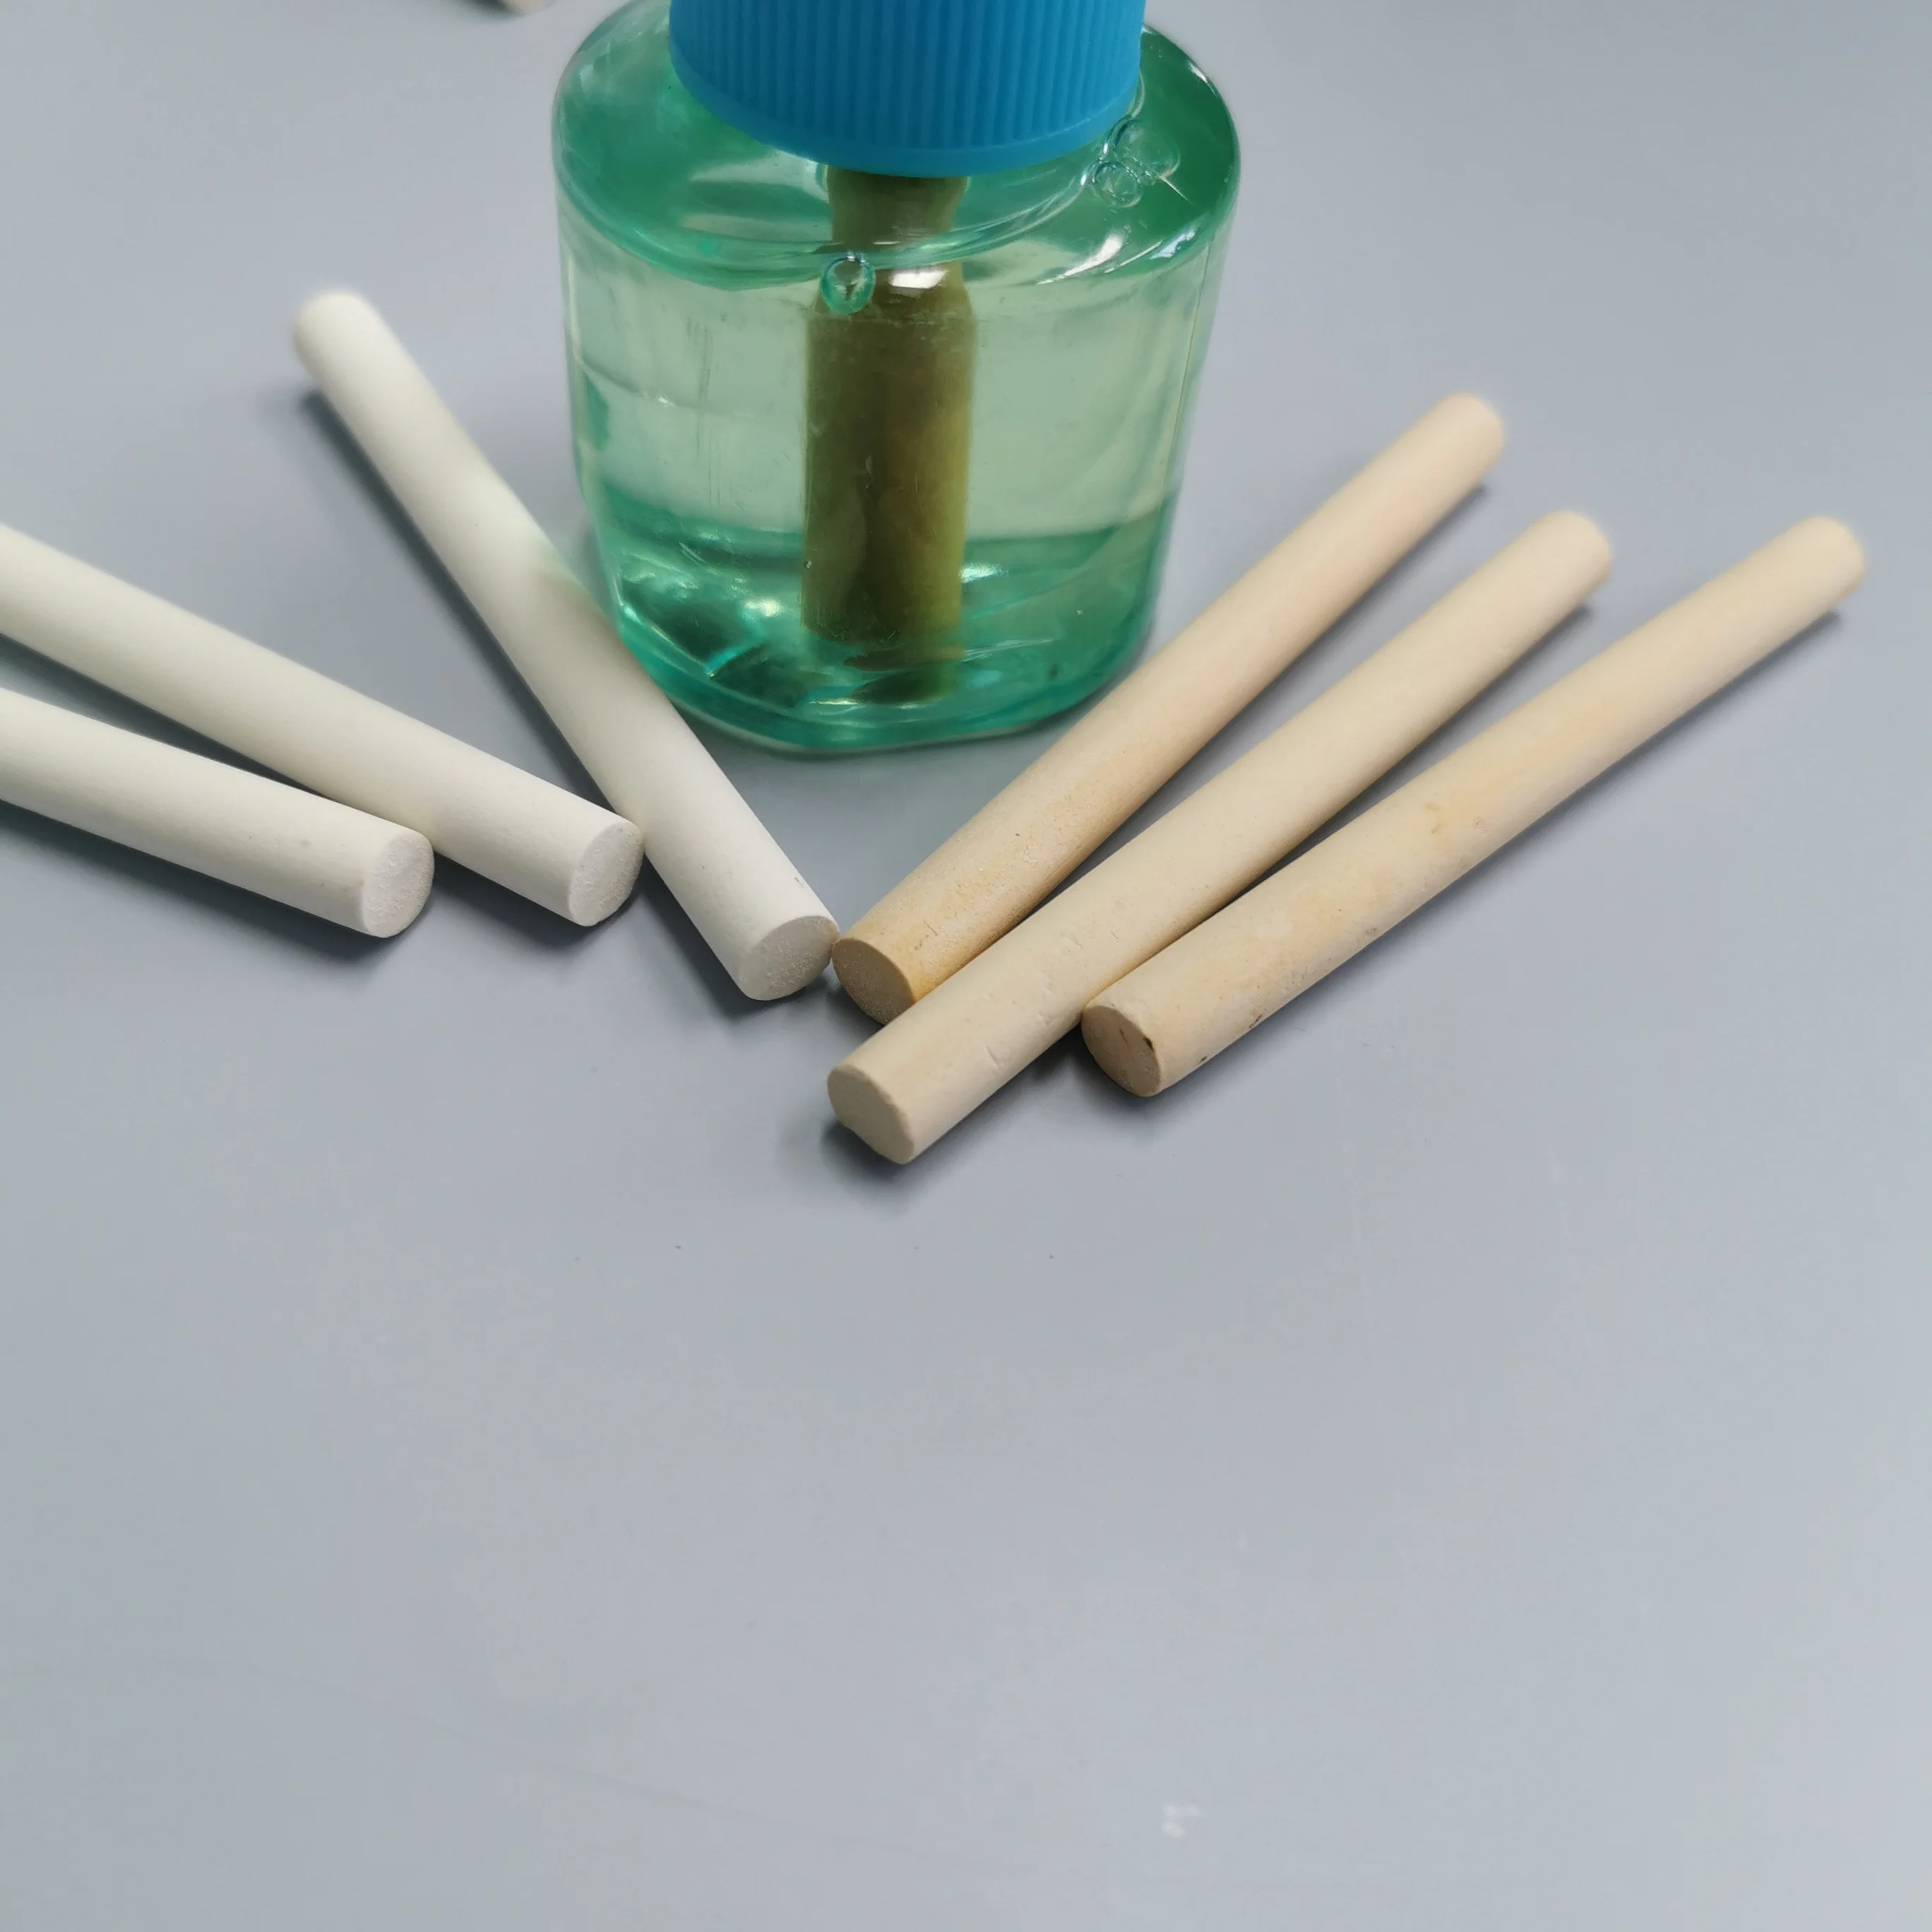
Huokoiset keramiikkapitongit sähköiseen hyttysnesteen hajottajaan
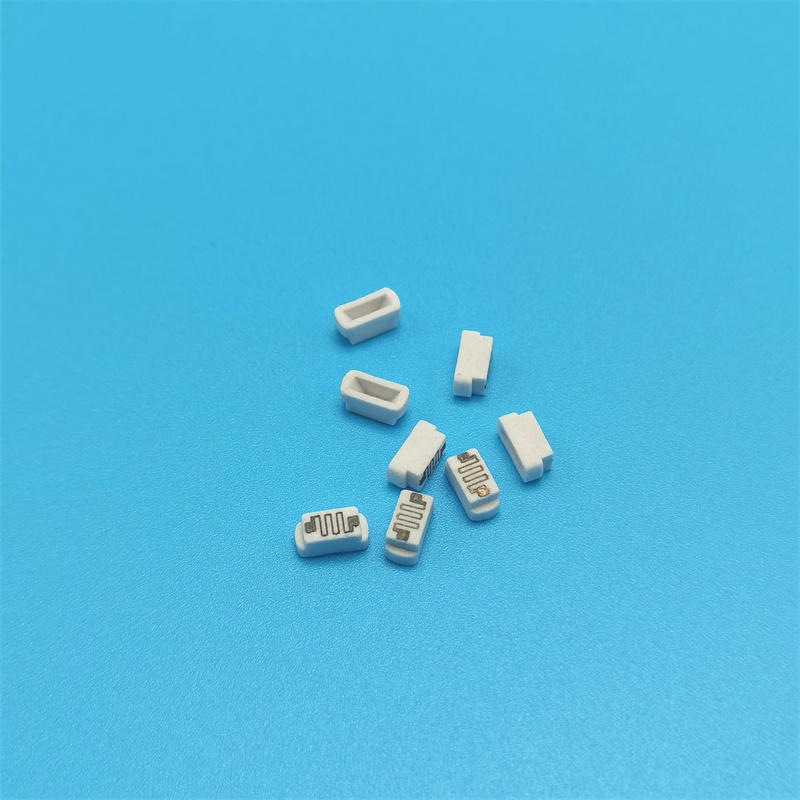
Mukautettu ympäristöystävällinen materiaali, huokoisella keraamisella haihdutus- ja höyrystysytimellä hajottimeen
Alumina-keramiikkavertailuelektrodi laboratoriotestiin pH- ja hapamuusarvojen mittaamiseen
Mukautettu Berylliumoksidipata (BeO) keraaminen teline berylliumoksidikruusuihin


 EN
