
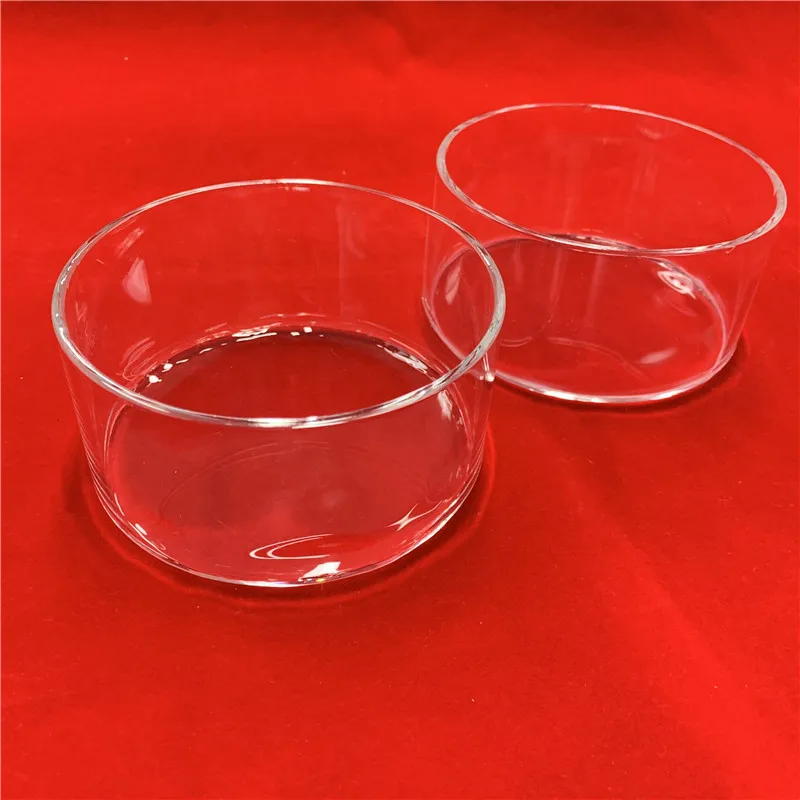
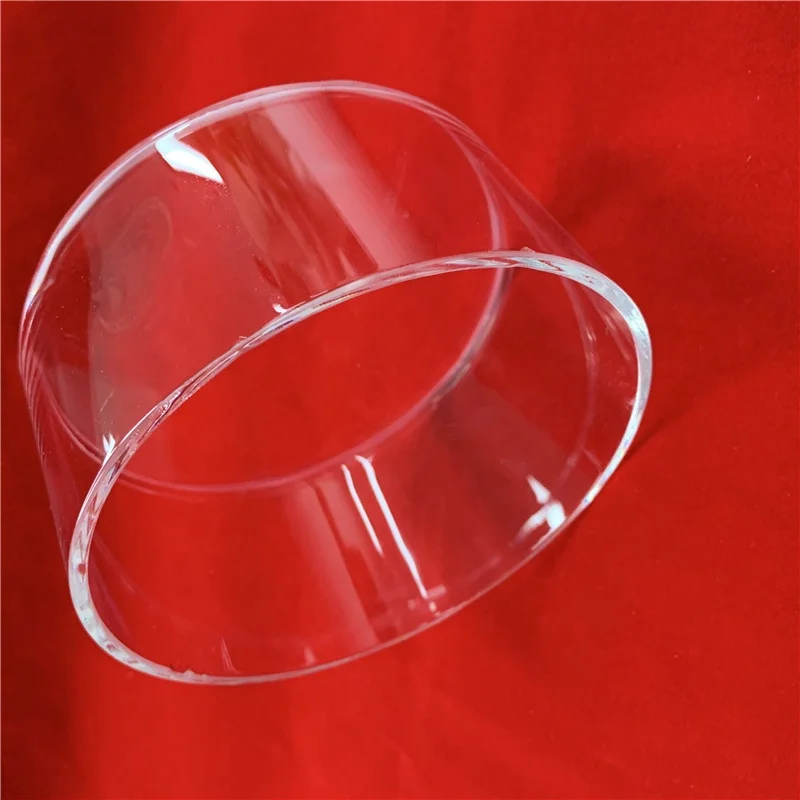
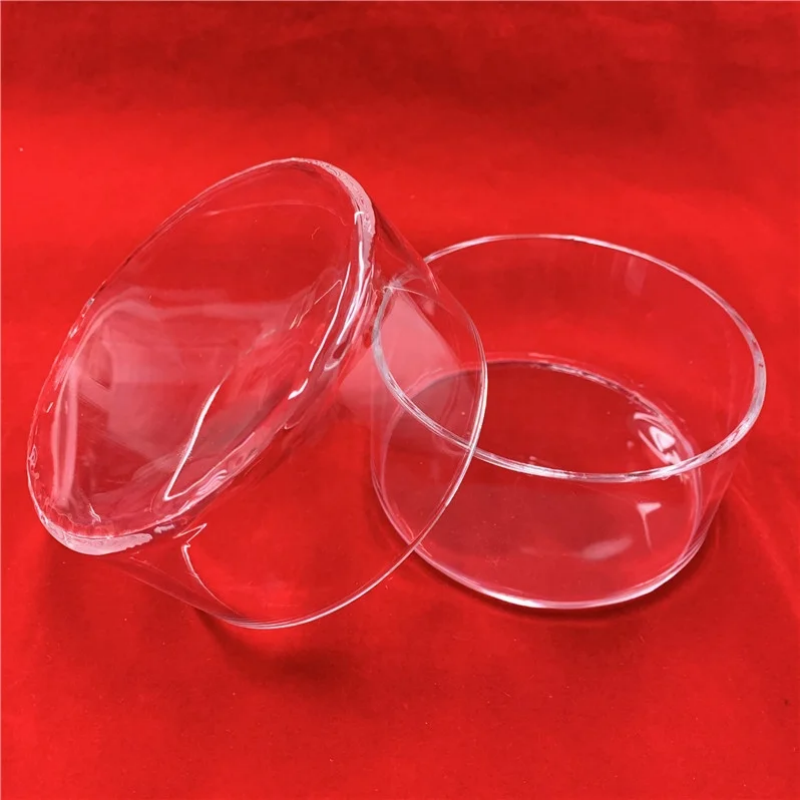
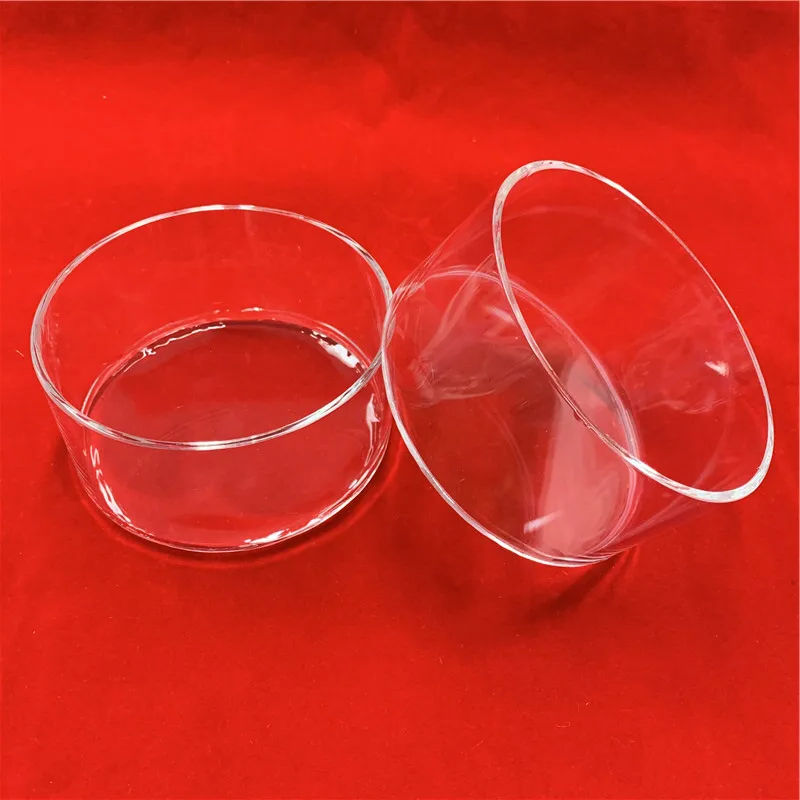
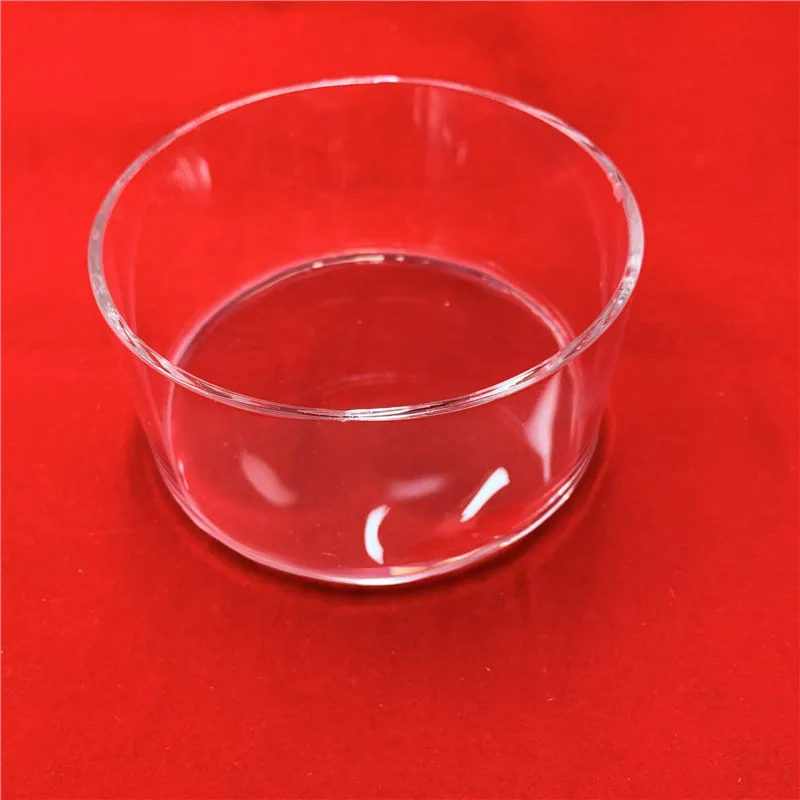
Klare Quarz-Petri-Schale – Standardgröße
Die Größe, die wir häufig herstellen, ist Außendurchmesser 30 mm, Außendurchmesser 50 mm, Außendurchmesser 100 mm und so weiter. Außerdem können wir die Geräte nach den Anforderungen der Kunden entwerfen und anpassen.
Wandstärke
Die Wandstärke des Quarzrohrs liegt üblicherweise zwischen 0,5 mm und 5 mm
Maximale Betriebstemperatur
Die höchste kontinuierlich ertragbare Temperatur des Rohrs beträgt bis zu 1100℃
Härte
Mohshärte von etwa 7, vergleichbar mit der von Glas
SiO₂-Reinheit
Reinheit des Siliziumdioxids beträgt typischerweise ≥99.99%für Halbleiter-Qualitäts-Tiegel
Oberflächenrauheit
Güte der Innen-/Außenoberflächen, üblicherweise ≤ 0,2 μm Ra
Schauminhalt
Anzahl und Größe von mikroschaumblasen , entscheidend für Halbleiteranwendungen
Produktdetails
Bei dieser Methode wird ein vorgefertigter Quarzrohrkörper durch Gasdruck und eine Form in die Gestalt einer Tiegelwanne sekundär umgeformt.
1. Vorbereitungsphase
1.1 Rohstoffvorbereitung
Material: Hochreines, fehlerfreies transparentes Quarzrohr. Dieses Rohr wird üblicherweise mittels elektrischem oder flammengespeistem Schmelzverfahren hergestellt; seine Qualität bestimmt die Leistung des fertigen Tiegelns.
Formvorbereitung: Eine hochpräzise, hitzebeständige Graphit- oder hochschmelzende Legierungsform wird verwendet. Der Hohlraum der Form definiert die äußere Form des Tiegelns (z. B. kugelförmig, zylindrisch, Sonderformen).
1.2 Vorbehandlung des Quarzrohrs
Schnitt: Das Quarzrohr wird auf die erforderliche Länge zugeschnitten.
Reinigung: Das Rohr wird hochrein gereinigt (z. B. mit ultrareinem Wasser, Säureätzung, Ultraschallreinigung), um sämtliche Verunreinigungen von Innen- und Außenwand zu entfernen.
Versiegeln eines Endes : Ein Ende des Rohrs wird mit einer Wasserstoff-Sauerstoff-Brennerflamme erhitzt, bis es schmilzt und sich glatt verschließt; dabei entsteht eine halbkugelförmige Kuppel, die den Boden des Tiegelns bildet.
2. Thermoformphase – Der Kernprozess
Dies ist der kritischste Schritt, der an einer speziellen Glasblasdrehmaschine oder einer automatisierten Formmaschine durchgeführt wird.
2.1 Erhitzen und Weichmachen
· Das vorbehandelte Quarzrohr (zuerst das versiegelte Ende) wird auf der Drehmaschine befestigt und innerhalb der vorgeheizten Form positioniert.
· Der Zielbereich (der spätere Körper des Tiegels) wird rotiert und gleichmäßig mit einer Wasserstoff-Sauerstoff-Flamme oder einem Plasma-Brenner erhitzt. Die Rotation ist entscheidend für eine gleichmäßige Erwärmung.
· Das Quarzglas wird bis zum Erweichungspunkt (ca. 1650–1800 °C) erhitzt, wodurch es formbar, aber nicht vollständig geschmolzen wird.
2.2 Gasdruckbeaufschlagung und Formgebung
· Während das Quarz weich ist, wird ein hochreines Inertgas (z. B. Stickstoff, Argon) durch das offene Ende in das Rohr eingeleitet, wobei der Druck präzise gesteuert wird.
· Der innere Gasdruck bewirkt, dass sich die weiche Quarzwand gleichmäßig nach außen ausdehnt, bis sie vollständig der Form der inneren Oberfläche der Form entspricht.
· Die Form bestimmt die endgültige Außenform, während der Gasdruck für genaue Abmessungen und eine glatte Oberfläche sorgt.
2.3 Glühen und Abkühlen
· Nach dem Formen wird die Quarz-Petri-Schale sofort im oder nahe am Formwerkzeug geglüht. Eine breite, weiche Flamme wird verwendet, um thermische Spannungen abzubauen, die durch schnelles Erhitzen und Abkühlen entstanden sind.
· Die geformte Quarz-Petri-Schale wird anschließend unter kontrollierten Bedingungen auf Raumtemperatur abgekühlt, bevor sie aus der Form entfernt wird.
3. Nachbearbeitung und Endbearbeitung
3.1 Schneiden und Öffnen
· Das offene Ende der geformten Quarz-Petri-Schale wird mit einer Diamantscheibensäge oder einem Laserschneider auf die exakt vorgegebene Höhe und Rechtwinkligkeit abgeschnitten.
· Die scharfe, geschnittene Kante wird anschließend feuerpoliert oder maschinell auf eine glatte, abgerundete Oberfläche geschliffen, um Abplatzen und Spannungskonzentration zu verhindern.
3.2 Hochintensive Reinigung und Inspektion
· Reinigung: Die Quarz-Petri-Schale durchläuft einen mehrstufigen, hochreinen Reinigungsprozess (Säurereinigung, Ultraschallreinigung, Spülen mit ultrareinem Wasser), um alle Verunreinigungen aus der Verarbeitung zu entfernen.
· Inspektion:
· Maßprüfung: Überprüfung von Durchmesser, Höhe und Wanddicke.
· Sichtprüfung: Kontrolle auf Blasen, Kratzer, Grübchen oder sonstige Unregelmäßigkeiten an den inneren und äußeren Oberflächen unter kontrollierter Beleuchtung.
4. Spezielle Hochleistungsbehandlung – Feuerpolitur der inneren Oberfläche
Bei Hochleistungstiegeln, die in der Halbleiter- oder Premium-Photovoltaikindustrie eingesetzt werden, wird ein zusätzlicher, kritischer Arbeitsschritt durchgeführt:
· Feuerpolitur der inneren Oberfläche
· Zweck: Erzeugung einer vollständig dichten, glatten, spiegelähnlichen, transparenten Schicht auf der Innenfläche der klaren Quarz-Petri-Schale.
· Methode: Die Quarz-Petri-Schale wird gedreht, während eine Wasserstoff-Sauerstoff-Flamme oder ein Plasma-Brenner eingeführt und über die gesamte Innenfläche gescannt wird.
· Wirkungen:
· Versiegelt Mikroporen: Die klare Quarz-Petri-Schale beseitigt Mikrorisse und winzige Poren.
· Reduziert Rauheit: Die klare Quarz-Petri-Schale erzeugt eine atomar glatte Oberfläche, wodurch Materialanhaftungen verhindert und die Reinigung erleichtert wird.
· Verbessert die Entglasungsbeständigkeit: Verbessert deutlich die Beständigkeit der klaren Quarz-Petri-Schale gegenüber Kristallisation bei hohen Temperaturen und verlängert dadurch die Lebensdauer des Tiegels.
Zusammenfassendes Workflow-Diagramm der klaren Quarz-Petri-Schale:
Hochreines Quarzrohr → Schneiden → Reinigen → Versiegeln eines Endes → Einsetzen in die Form → Rotationsheizung und Weichmachen → Gasdruck-Umformung → Spannungsfreimachen (Glühen) → Ausformen → Schneiden/Öffnen → Kantenpolieren → (Feuerpolieren der Innenfläche) → Hochintensive Reinigung → Endprüfung → Reine Verpackung
5. Vorteile der klaren Quarz-Petri-Schale:
5.1Hohe Reinheit : Die klare Quarz-Petri-Schale verwendet hochreines Quarzrohrmaterial und minimiert dadurch Kontaminationen.
5.2Hohe Präzision : Die Formgebung mit klarem Quarz-Petri-Gefäß gewährleistet eine hervorragende Maßhaltigkeit.
5.3 Formvielfalt : Ermöglicht die Herstellung komplexer und kundenspezifischer Geometrien.
5.4 Hervorragende Oberflächenqualität: Glühpolen das klare Quarz-Petri-Gefäß weist eine außergewöhnliche innere Oberflächenbeschaffenheit auf.
6. Hauptanwendungen:
6.1 Halbleiterindustrie : Für Hochtemperatur-Diffusions-, Oxidationsprozesse und Epitaxie.
6.2 Labor & Forschung und Entwicklung : Für Materialsynthese, Kristallzüchtung und hochtemperaturchemische Reaktionen.
6.3 Fotovoltaik-Forschung und -Entwicklung : Für experimentielles Siliziumwachstum und die Verarbeitung.
6.4 Optoelektronik : Für das Sintern von Leuchtstoffen, Laserkristallen und anderen Spezialmaterialien.
Technische Parameter
| Eigenschaftsinhalt | Einheit | Eigenschaftskennwert |
| Dichte | kg/cm³ | 2.2×10³ |
| Festigkeit | KHN₁₀₀ | 570 |
| Zugfestigkeit | Pa(N/m²) | 4,8×10⁷ |
| Druckfestigkeit | Pa | >1,1×10⁹ |
| Wärmeausdehnungskoeffizient (20 °C–300 °C) | cm/cm·℃ | 5,5×10⁻⁷ |
| Wärmeleitfähigkeit (20 °C) | W/m·℃ | 1.4 |
| Spezifische Wärme (20 °C) | J/kg·℃ | 660 |
| Weichpunkt | ℃ | 1630 |
| Rücklaufpunkt | ℃ | 1180 |
Entwicklungsgeschichte

Patente und Zertifizierungen

Paket

Dienstleistungen
Häufig gestellte Fragen
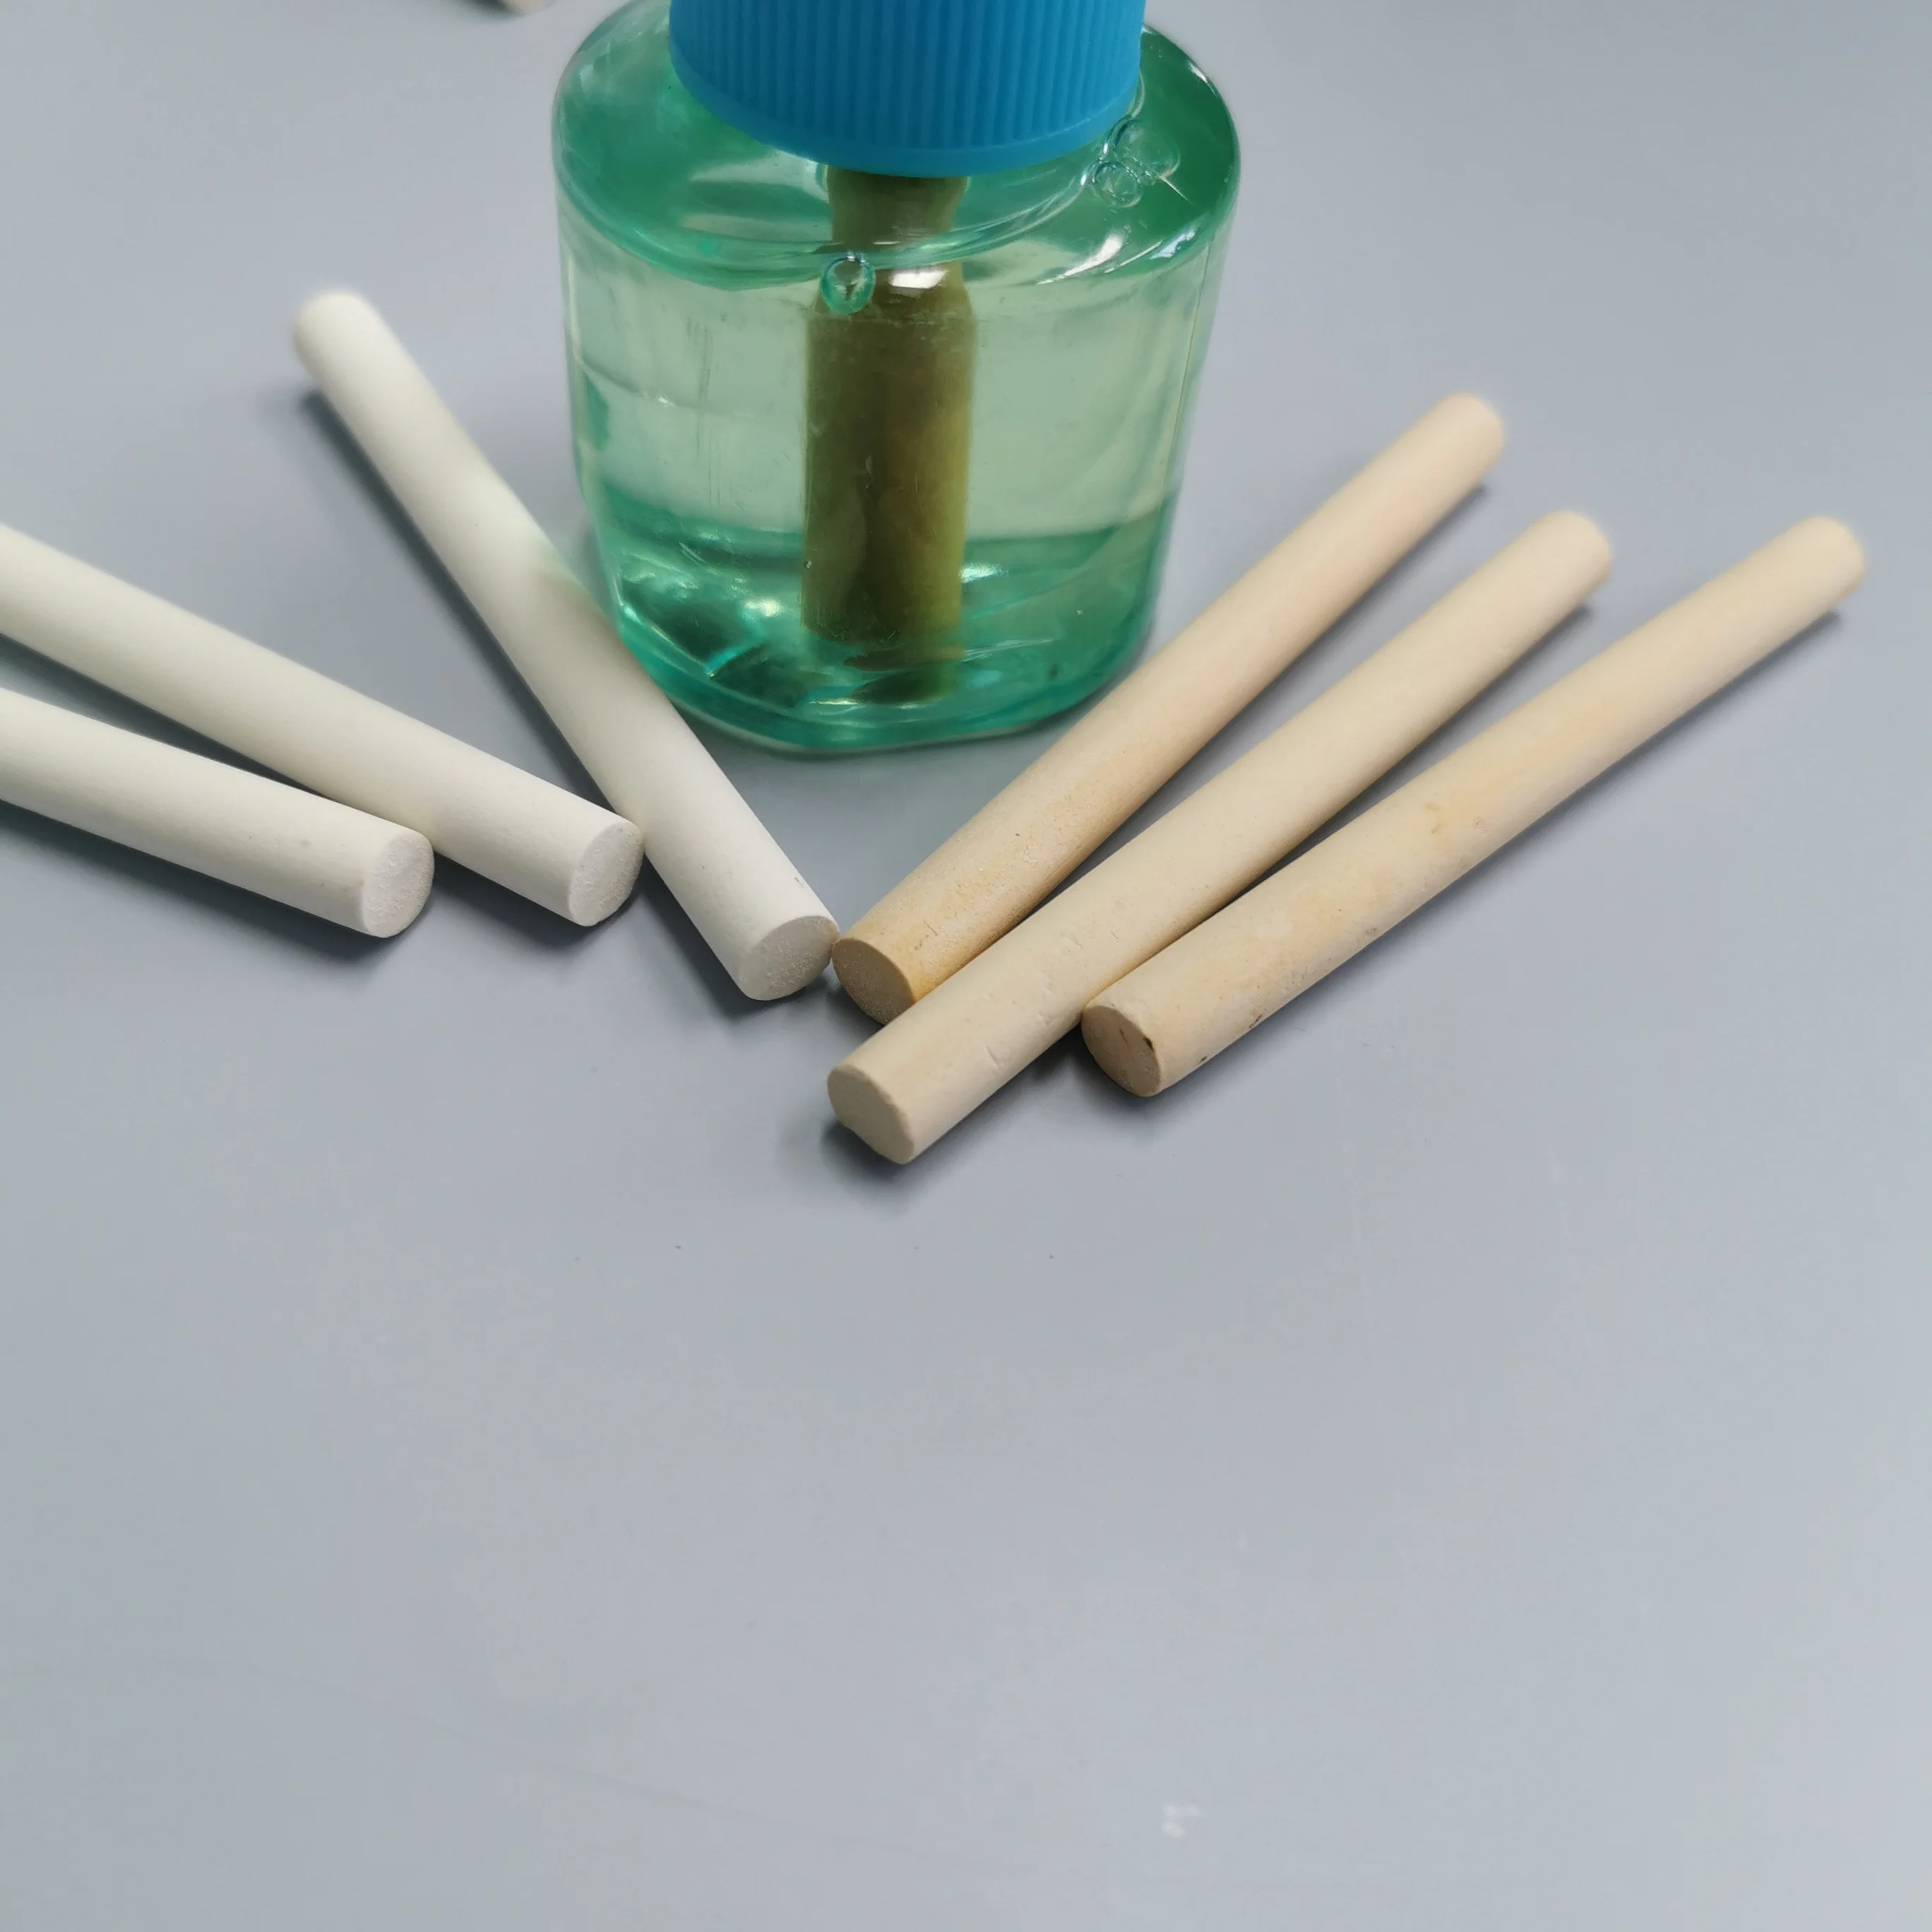
Poröse keramische Dochte für elektrische flüssige Mückenschutzmittel
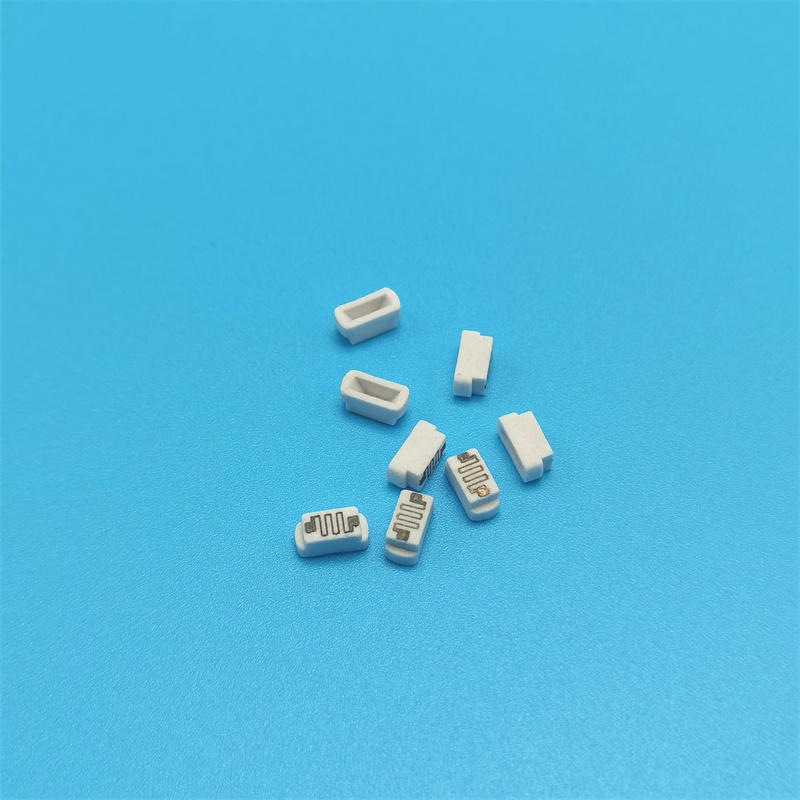
Kundenspezifischer umweltfreundlicher poröser keramischer Verdampfungs- und Verdunstungskern für Zerstäuber
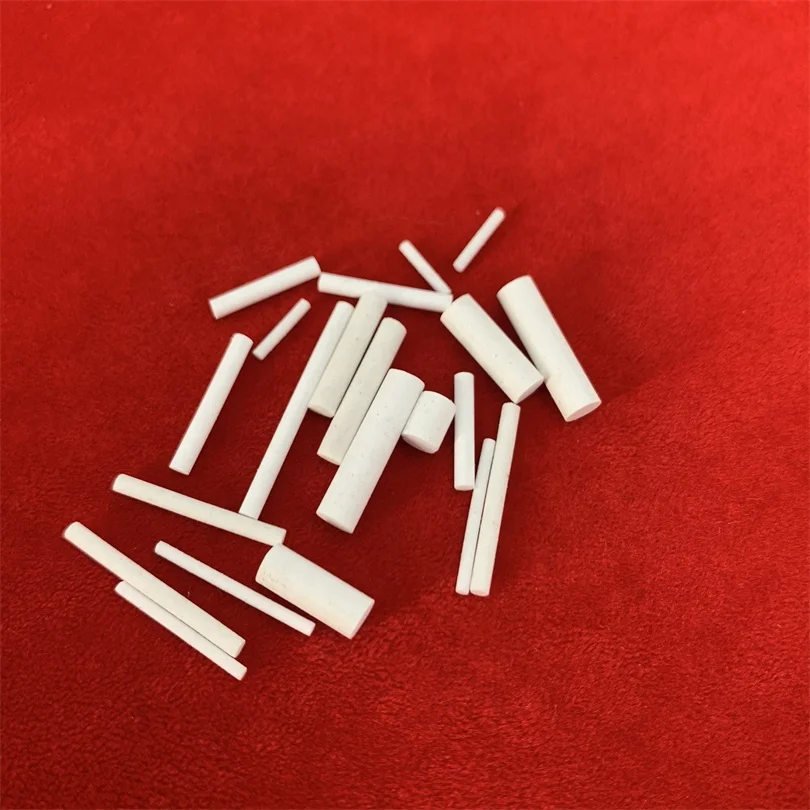
Aluminiumoxid-Keramik-Bezugselektrode zur Laborprüfung von pH- und Säurewerten
Maßgeschneiderte Berylliumoxid-Keramik-Becher aus Berylliumoxid


 EN
