
Kezdőlap>Termékek>Különleges üveg>üveg laboratóriumi edények
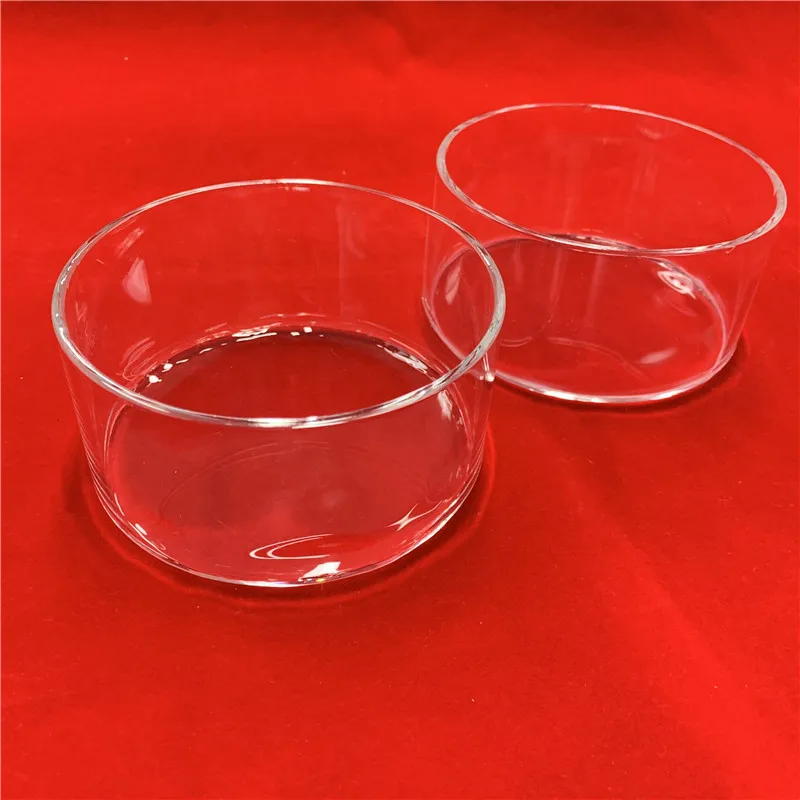
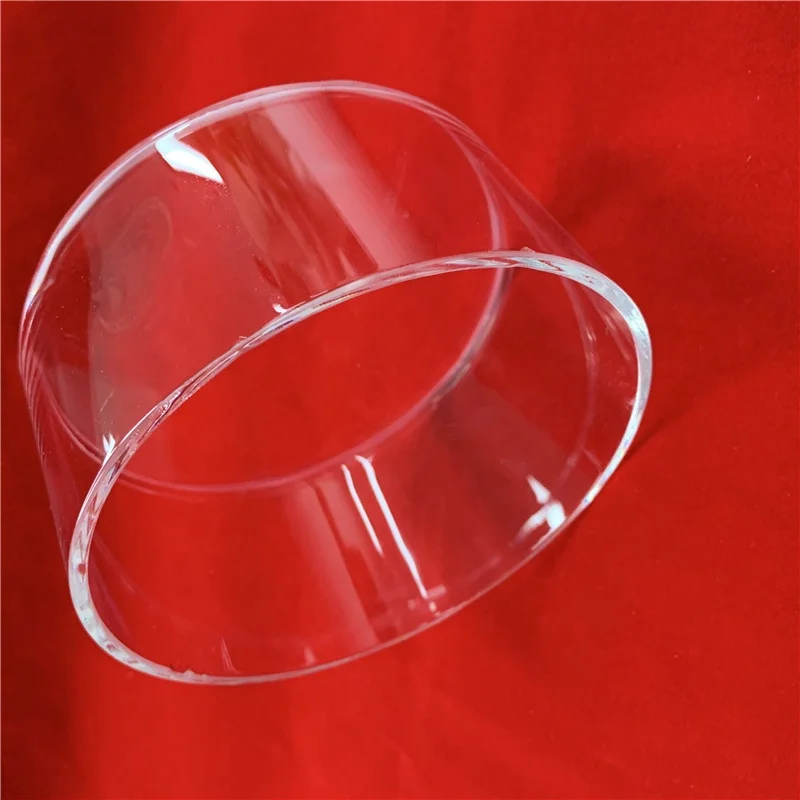
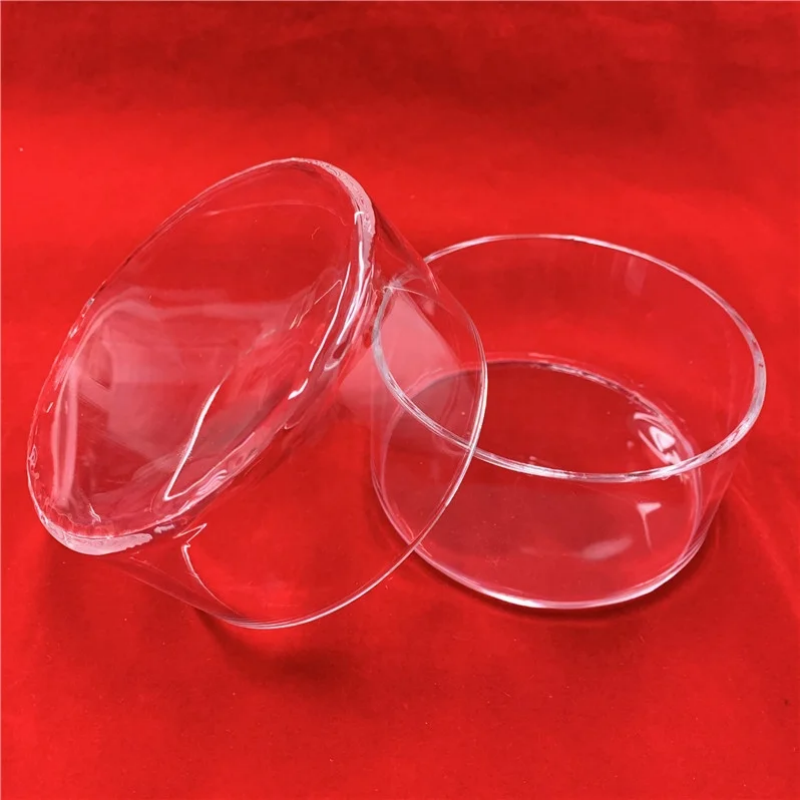
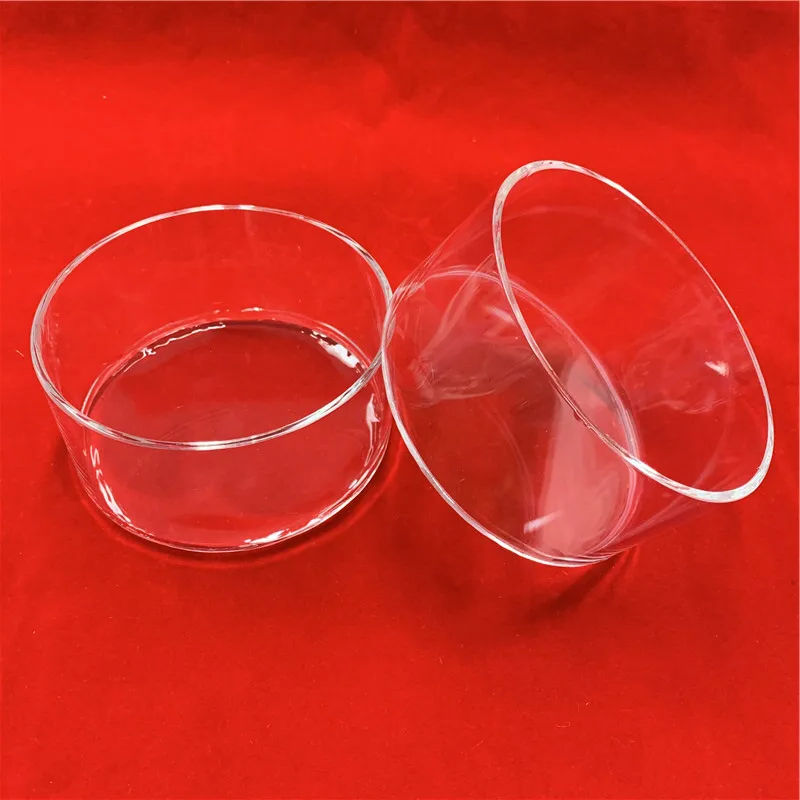
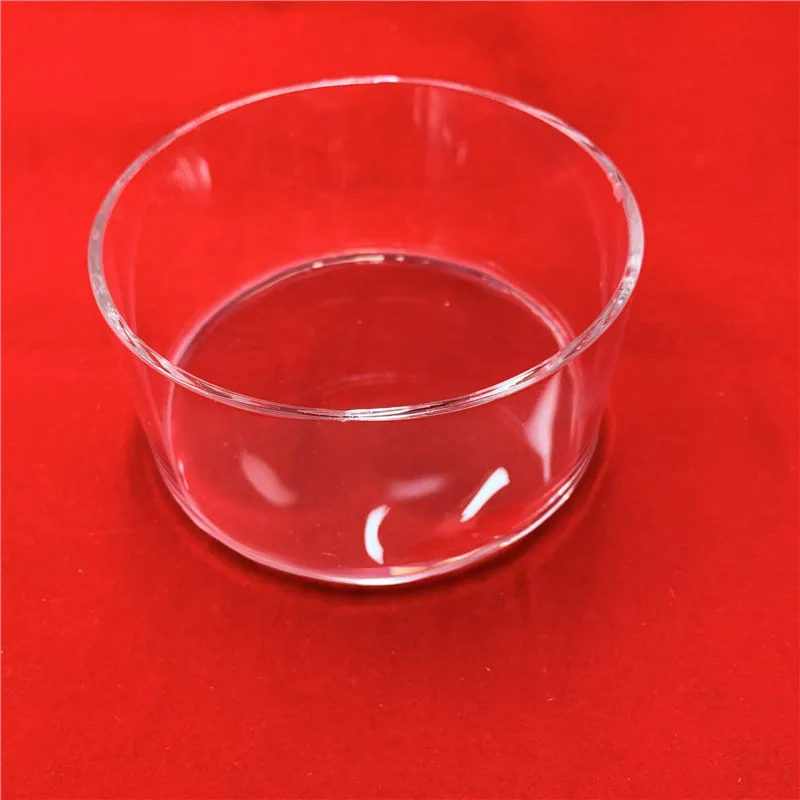
Tiszta kvarc Petri-csésze szabványos méret
A leggyakrabban gyártott méret 30 mm külső átmérő, 50 mm külső átmérő, 100 mm külső átmérő stb. Továbbá tervezhetjük és testreszabhatjuk az ügyfelek igényei szerint.
Falvastagság
A kvarcszál hosszirányú falának vastagsága általában 0,5–5 mm között van
Maximális üzemelési hőmérséklet
A cső folyamatosan elviselhető legmagasabb hőmérséklete, legfeljebb 1100℃
Keménység
Körülbelül Mohs-keménység 7, hasonlóan az üvegéhez
SiO₂-tisztaság
A szilícium-dioxid tisztasága általában ≥99.99%félvezető-minőségű krisztályosító edényekhez
Felszín roughness
A belső/külső felületek simasága általában ≤0,2 μm Ra
Légcsatornák tartalma
Számuk és méretük mikrolégcsatornák , kritikus a félvezetőalkalmazásokhoz
Termékadatok
Ez a módszer egy előre gyártott kvarc cső másodlagos termoformálását jelenti gáztömörítéssel és forma segítségével, amelynek eredménye egy tégely alakja.
1. Előkészítési fázis
1.1 Nyersanyag-előkészítés
Anyag: Nagyon tiszta, hibamentes átlátszó kvarc cső. Ezt a csövet általában elektromos vagy lángolvasztási eljárással állítják elő, és minősége meghatározza a végleges krisztályozó edény teljesítményét.
Forma-előkészítés: Nagy pontosságú, hőálló grafit- vagy tűzálló ötvözetből készült formát használnak. A forma üregének alakja határozza meg az edény külső formáját (pl. gömb, henger, egyedi formák).
1.2 Kvarc cső előfeldolgozása
Vágás: A kvarc csövet a szükséges hosszra vágják.
Tisztítás: A csövet nagyon tiszta tisztítási eljárásnak vetik alá (pl. ultra-tiszta víz, savas maradás, ultrahangos tisztítás), hogy eltávolítsák az összes szennyeződést a belső és külső falakról.
Az egyik vég lezárása : A cső egyik végét hidrogén-oxigén égővel melegítik, amíg megolvad és hermetikusan lezáródik, sima, félgömb alakú kupolát alkotva, amely az edény alját képezi.
2. Hőformázási fázis – A központi folyamat
Ez a legkritikusabb lépés, amelyet speciális üvegfúvó esztergán vagy automatizált formázó gépen végeznek el.
2.1 Fűtés és lágyítás
· Az előfeldolgozott kvantcsövet (lezárt végét előre) az esztergára szerelik, majd az előmelegített forma belsejébe helyezik.
· A céltartományt (a kályha jövendő testét) forgatják, és hidrogén-oxigén lánggal vagy plazmalánggal egyenletesen melegítik. A forgatás döntő fontosságú az egyenletes fűtés érdekében.
· A kvantot a lágyulási hőmérsékletre hevítik (körülbelül 1650–1800 °C), ahol rugalmassá válik, de még nem teljesen olvad meg.
2.2 Gáznyomásos formázás
· Amíg a kvarc lágy, nagy tisztaságú inaktív gázt (pl. nitrogént, argont) vezetnek be a csőbe nyitott végén keresztül, és a nyomást pontosan szabályozzák.
· A belső gáznyomás egyenletesen kifelé tágítja a megpuhult kvarcfalat, amíg teljesen illeszkedik a forma belső felületének alakjához.
· A forma meghatározza a végső külső geometriát, míg a gáznyomás biztosítja a méretpontosságot és sima felületi minőséget.
2.3 Lágyítás és hűtés
· Az alakítás után a kvarc Petri-csészét azonnal hőmérséklet-kiegyenlítik, miközben még a formában vagy annak közelében van. Egy széles, lágy lángot használnak a gyors felfűtés és lehűtés miatt keletkezett hőfeszültségek enyhítésére.
· A megformált kvarc Petri-csészét ezután szabályozott körülmények között hűtik szobahőmérsékletre, mielőtt eltávolítanák a formából.
3. Utófeldolgozás és felületkezelés
3.1 Vágás és nyitás
· A megformált kvarc Petri-csésze nyitott végét pontosan meghatározott magasságra és merőlegességre vágják le gyémántkorongos fűrésszel vagy lézeres vágóval.
· A feszített vágott szélután tűzpolírozással vagy mechanikus megmunkálással simára, lekerekített felületet hoznak létre, hogy megakadályozzák a repedést és a feszültségkoncentrációt.
3.2 Nagy intenzitású tisztítás és ellenőrzés
· Tisztítás: A kvantum Petri-csészét többlépcsős, nagy tisztaságú tisztítási eljárásnak (savas tisztítás, ultrahangos tisztítás, ultra tiszta vízzel öblítés) vetik alá, hogy eltávolítsák az összes szennyeződést a feldolgozás során.
· Ellenőrzés:
· Méretek ellenőrzése: Az átmérő, magasság és falvastagság ellenőrzése.
· Látványellenőrzés: Buborékok, karcolások, gödrök vagy bármilyen rendellenesség keresése a belső és külső felületeken szabályozott világítás mellett.
4. Különleges, premium szintű kezelés – belső felület tüzes polírozása
Félvezető vagy prémium fotovoltaikus alkalmazásokhoz használt magas minőségű tégelyek esetén további, kritikus lépést hajtanak végre:
· Belső felület tüzes polírozása
· Célja: Tökéletesen sűrű, sima, tükrös, átlátszó réteg kialakítása a tiszta kvantum Petri-csésze belső felületén.
· Módszer: A kvarc Petri-csésze forgatása közben hidrogén-oxigén lángot vagy plazmatüzet vezetnek be, és végigvizsgálják az egész belső felületet.
· Hatások:
· Mikroporok lezárása: A tiszta kvarc Petri-csésze megszünteti a mikrotöréseket és a apró pórusokat.
· Felületi érdesség csökkentése: A tiszta kvarc Petri-csésze atomi simaságú felületet hoz létre, megakadályozva az anyag tapadását és megkönnyítve a tisztítást.
· Áttetszőség-ellenállás javítása: Jelentősen növeli a tiszta kvarc Petri-csésze ellenállását a kristályosodással szemben magas hőmérsékleten, ezzel meghosszabbítva a tégely élettartamát.
A tiszta kvarc Petri-csésze összefoglaló munkafolyamata:
Nagy tisztaságú kvarc cső → Vágás → Tisztítás → Egyik vég lezárása → Formába szerelés → Forgási hevítés és lágyítás → Gáznyomás alatti formázás → Hőkezelés (annealing) → Kiformázás → Vágás/Nyitás → Élpolírozás → (Belső felület tűzpolírozása) → Intenzív tisztítás → Végső ellenőrzés → Tiszta csomagolás
5. A tiszta kvarc Petri-csésze előnyei:
5.1Magas tisztaság : A tiszta kvarc Petri-csésze nagy tisztaságú kvarc csövet használ, így minimalizálja a szennyeződést.
5.2Nagy Precizitás : A tiszta kvarz Petri-csésze formázása kiváló méretbeli egyenletességet biztosít.
5.3 Alakrugalmasság : Összetett és egyedi geometriák gyártására képes.
5.4 Kiváló felületminőség: Tűzcsiszolás a tiszta kvarz Petri-csésze kiváló belső felületi minőséget ér el.
6. Fő alkalmazási területek:
6.1 Félvezetőipar : Magas hőmérsékletű diffúziós, oxidációs folyamatokhoz és epitaxiához.
6.2 Laboratórium és kutatás-fejlesztés : Anyagszintézishez, kristálynövekedéshez és magas hőmérsékletű kémiai reakciókhoz.
6.3 Napenergia-kutatás és -fejlesztés : Kísérleti szilíciumnöveléshez és -feldolgozáshoz.
6.4 Optoelektronika : Foszforok, lézerkristályok és egyéb speciális anyagok szintereléséhez.
Műszaki paraméterek
| Tulajdonság tartalma | Egység | Tulajdonság index |
| Sűrűség | kg/cm³ | 2.2×10³ |
| Szilárdságot | KHN₁₀₀ | 570 |
| Húzószilárdság | Pa(N/m²) | 4,8×10⁷ |
| Nyomásérzetlenség | Pa | >1,1×10⁹ |
| Hőtágulási együttható (20 ℃–300 ℃) | cm/cm·℃ | 5,5×10⁻⁷ |
| Hővezetési képesség (20 ℃) | W/m·℃ | 1.4 |
| Fajhő (20 ℃) | J/kg·℃ | 660 |
| Puhulási pont | ℃ | 1630 |
| Edzési pont | ℃ | 1180 |
Fejlesztési történet

Szabadalmak és tanúsítványok

Csomagolás

Szolgáltatások
GYIK
Porózus kerámia kanócok elektromos folyékony szúnyogriasztókhoz
Testre szabott környezetbarát anyagú mikropórusos kerámia párologtató, illékony mag permetezőhöz
Alumínium-kerámia referenciaelektród laboratóriumi pH- és savtartalom-mérésekhez
Testre szabott Berillia kerámia BeO edény, berillium-oxid olvasztótégely


 EN
