
Sākumlapa>Produkti>Speciālstikls>stikla laboratorijas trauki
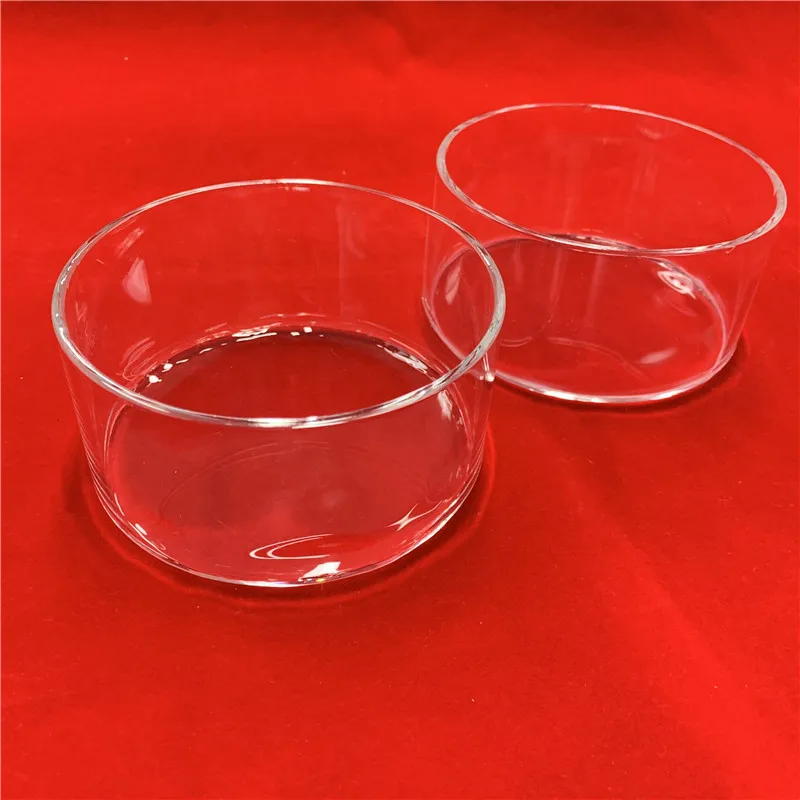
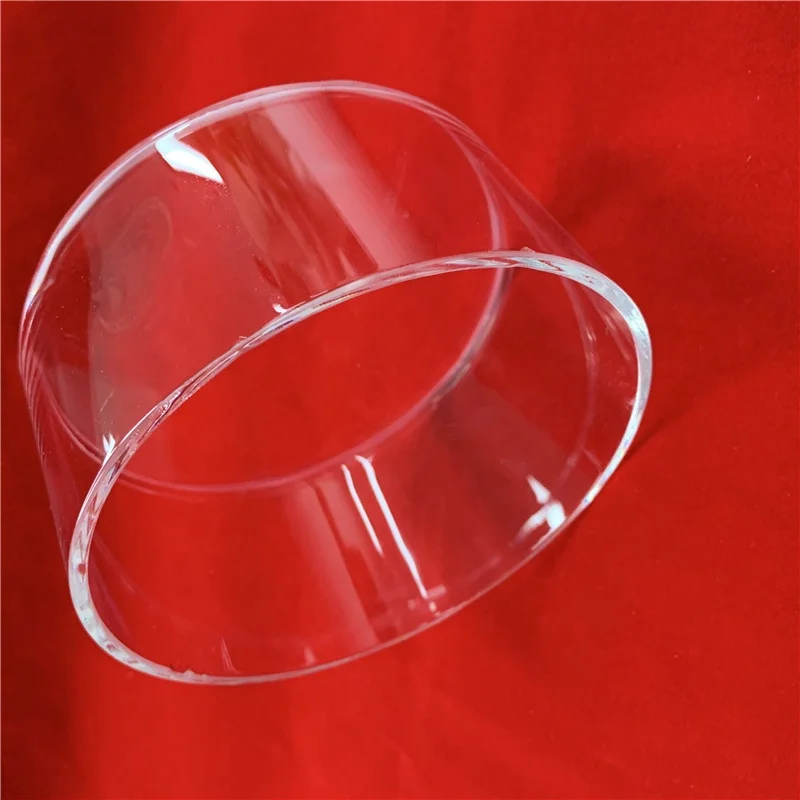
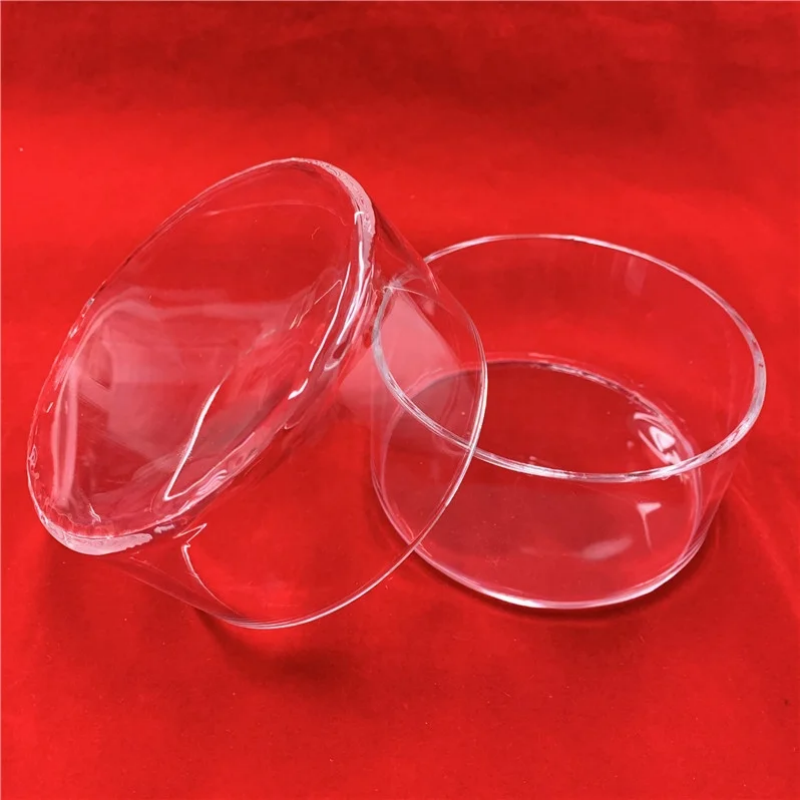
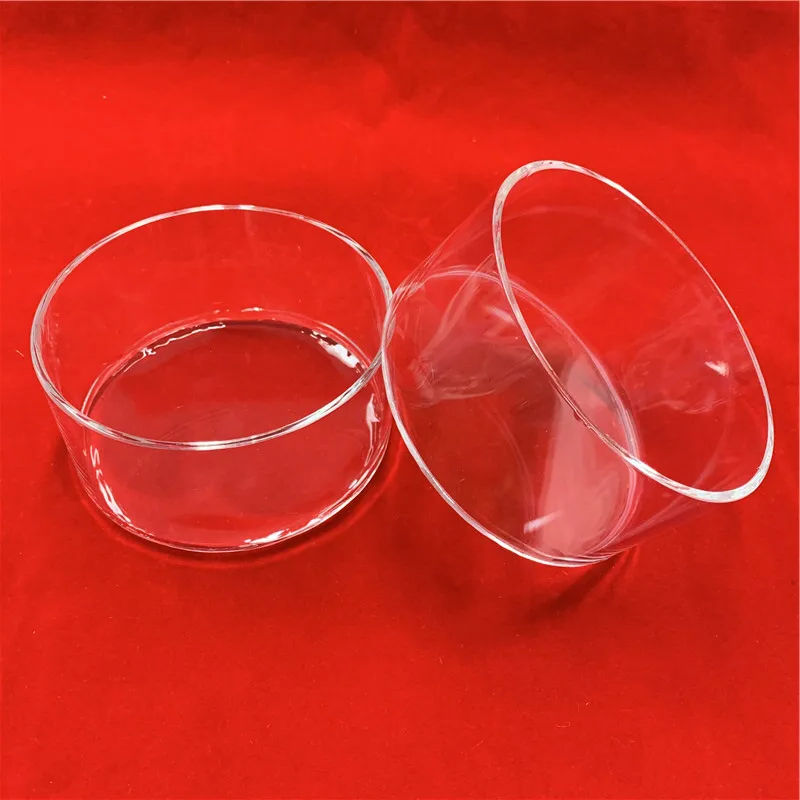
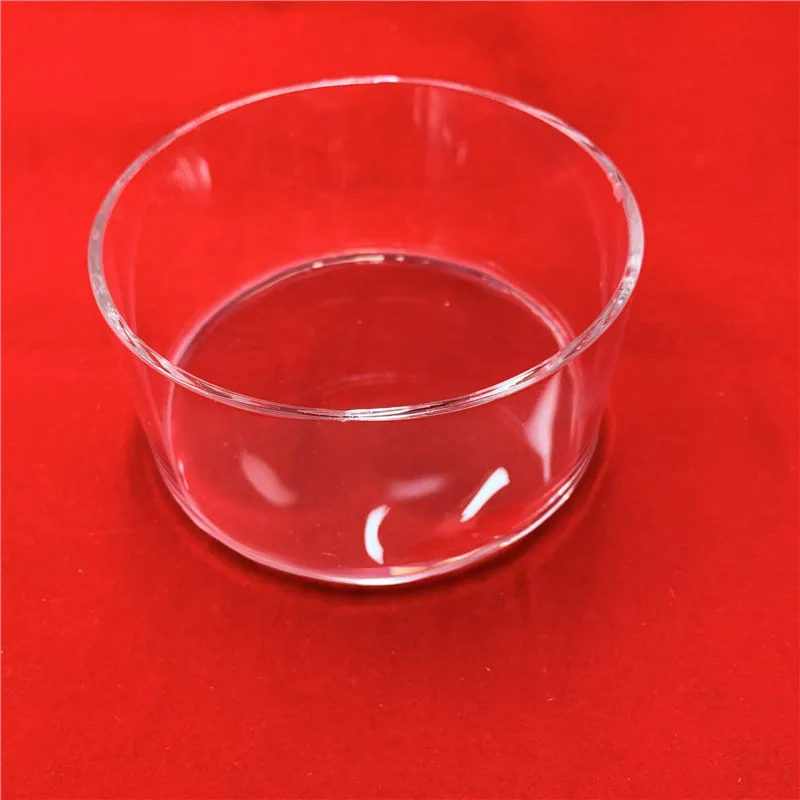
Tīra kvartsa Petri trauks standarta izmērā
Biežāk ražotais izmērs ir Ø30 mm, Ø50 mm, Ø100 mm un citi. Mēs varam to izstrādāt un pielāgot klientu prasībām.
Sienas biezums
Kvartsa caurules sienas biezums parasti ir starp 0,5 mm līdz 5 mm
Maksimālā ekspluatācijas temperatūra
Maksimālā temperatūra, kuru caurule var izturēt nepārtraukti, līdz 1100℃
Cietība
Moha cietība aptuveni 7, līdzīga stikla cietībai
SiO₂ tīrība
Silīcija dioksīda tīrība parasti ≥99.99%semikonductoru klases kausiņiem
Virsma Roughness
Iekšējo/ārējo virsmu gludums, parasti ≤0,2 μm Ra
Burbuļu saturs
Skaitlis un izmērs mikroburbuļiem , kritiski semikonductoru lietojumiem
Produkta tehniskie dati
Šī metode ietver jau gatavotas kvarts caurules sekundāru termoformēšanu krucibulas formā, izmantojot gāzes spiedienu un veidni.
1. Sagatavošanas fāze
1.1 Sākotnējo materiālu sagatavošana
Materiāls: Augstas tīrības, bez defektiem caurspīdīgs kvarts caurulis. Šo cauruli parasti ražo elektriskā vai liesmas kausēšanas procesā, un tā kvalitāte nosaka beigu krūzītes veiktspēju.
Formas sagatavošana: Izmanto augstas precizitātes, karstumizturīgu grafīta vai ugunsizturīgu saklāju formu. Formas dobums nosaka krūzītes ārējo formu (piemēram, sfērisku, cilindrisku vai pielāgotu formu).
1.2 Kvarts caurules priekšapstrāde
Griešana: Kvarts cauruli nogriež vajadzīgajā garumā.
Tīrums: Cauruli pakļauj augstas tīrības tīrīšanai (piemēram, ar ultra-tīru ūdeni, skābekļa rūdīšanu, ultrasonisku tīrīšanu), lai noņemtu visus piesārņojumus no iekšējās un ārējās virsmas.
Viena gala noslēgšana : Cauruļa vienu galu uzsilda ar ūdeņraža un skābekļa degļa liesmu, līdz tas kausējas un savienojas cieši, veidojot gludu, puslodes veida kupolu, kas kļūst par krūzītes apakšu.
2. Termoformēšanas fāze — galvenais process
Šis ir svarīgākais solis, ko veic uz speciālas stikla pūtēju pagrieznes vai automatizētas formēšanas mašīnas.
2.1 Sildīšana un mīkstināšana
· Priekšapstrādātā kvartscaurule (vispirms noslēgto galu) tiek uzmontēta uz pagriezni un novietota iepriekš uzsildītā veidnē.
· Mērķa zona (nākamā kausa korpusa daļa) tiek rotēta un vienmērīgi uzsildīta, izmantojot ūdeņraža-un-skābekļa liesmu vai plazmas dzinēju. Rotācija ir būtiska vienmērīgai uzsildīšanai.
· Kvarcu uzsilda līdz mīkstināšanas temperatūrai (aptuveni 1650–1800 °C), kur tas kļūst elastīgs, bet pilnībā nekušanas stāvoklī.
2.2 Gāzes paaugstināta spiediena pielietošana un formas veidošana
· Kamēr kvarts ir mīksts, caur atvērto galu trubā tiek ievadīts augstas tīrības inertais gāze (piemēram, slāpeklis, argons), kuras spiediens tiek precīzi kontrolēts.
· Iekšējais gāzes spiediens liek mīkstinātajai kvarta sienai vienmērīgi izplesties uz āru, līdz tā pilnībā piegūlās formas iekšējai virsmai.
· Forma nosaka gala ārējo ģeometriju, savukārt gāzes spiediens nodrošina izmēru precizitāti un gludu virsmas apdari.
2.3 Atkausēšana un atdzišana
· Pēc formēšanas kvarta Petri trauks tiek nekavējoties atkaļveidots, vēl atražojoties formā vai tā tuvumā. Termiskajiem sasprindzinājumiem, kas radušies ātras uzsildīšanas un dzesēšanas rezultātā, novērst izmanto plašu, mīkstu liesmu.
· Izformētais kvarta Petri trauks pēc tam tiek dzesēts kontrolētos apstākļos līdz istabas temperatūrai, pirms to noņem no formas.
3. Pēcapstrāde un pabeigšana
3.1 Griešana un atvēršana
· Izformētā kvarta Petri trauka atvērto galu ar dimanta ritenīša zāģi vai lāzera griezēju nogriež precīzā norādītajā augstumā un taisnstūrīgumā.
· Ašs, griezts maliņas pēc tam ugunī pulē vai mehāniski noslīpē līdz gludai, noapaļotai pabeigumam, lai novērstu šķembu veidošanos un sprieguma koncentrāciju.
3.2 Augstas intensitātes tīrīšana un pārbaude
· Tīrīšana: kvarts Petri trauks tiek pakļauts daudzpakāpju augstas tīrības procesam (skābes tīrīšana, ultraskaņas tīrīšana, skalošana ar ultra tīru ūdeni), lai noņemtu visus загrязношanas avotus no apstrādes.
· Pārbaude:
· Izmēru pārbaude: diametra, augstuma un sienas biezuma verifikācija.
· Vizualā pārbaude: burbuļu, svītru, bedrīšu vai citu nepareizību pārbaude iekšējās un ārējās virsmās kontrolētā apgaismojumā.
4. Īpaša augstas klases apstrāde – iekšējās virsmas uguns polīšana
Augstas klases tigelos, ko izmanto pusvadītāju vai premium fotovoltaisko pielietojumu gadījumā, tiek veikts papildu būtisks solis:
· Iekšējās virsmas uguns polīšana
· Mērķis: izveidot ideāli blīvu, gludu, spoguļveida caurspīdīgu kārtu uz caurspīdīgā kvarts Petri trauka iekšējās virsmas.
· Metode: Kvarca Petri trauks tiek pagriezts, kamēr iekšā tiek ievietota ūdeņraža-un-skābekļa liesma vai plazmas lāpa, kas skenē visu iekšējo virsmu.
· Iedarbība:
· Noblīvē mikroporas: Dzidrais kvarca Petri trauks novērš mikroplaisas un sīkas poras.
· Samazina raupjumu: Dzidrais kvarca Petri trauks rada atomāri gludu virsmu, novēršot materiāla pielipšanu un atvieglojot tīrīšanu.
· Palielina devitrifikācijas izturību: Ievērojami uzlabo dzidrā kvarca Petri trauka pretestību kristalizācijai augstās temperatūrās, tādējādi pagarinot trauka kalpošanas laiku.
Kopsavilkuma darbplūsmas diagramma par dzidru kvarca Petri trauku:
Augstas tīrības kvarca caurule → Griešana → Tīrīšana → Vienu galu noslēgšana → Uzstādīšana veidnē → Rotācijas apkure un mīkstināšana → Gāzes spiediena formēšana → Atkausēšana → Noņemšana no veidnes → Griešana/Atvēršana → Malu pulēšana → (Iekšējās virsmas uguns pulēšana) → Intensīva tīrīšana → Galīgā pārbaude → Tīra iepakošana
5. Skaidrā kvartza Petri trauka priekšrocības:
5.1Augsta tīrība : Skaidrā kvartza Petri trauks izgatavots no augstas tīrības kvartza caurulēm, minimizējot piesārņojumu.
5.2Augsta precizitāte : Skaidrā kvartsa Petri bļodiņa veidošanai nodrošina lielisku izmēru vienveidību.
5.3 Formas elastība : Spēj ražot sarežģītas un pielāgotas ģeometrijas.
5.4 Augstākā virsmas kvalitāte: Uguns pulēšana skaidrā kvartsa Petri bļodiņa sasniedz izcilu iekšējās virsmas apdari.
6. Galvenās lietojumprogrammas:
6.1 Pusvadītāju rūpniecība : Augstas temperatūras difūzijai, oksidācijas procesiem un epitaksijai.
6.2 Laboratorija un pētniecība : Materiālu sintēzei, kristālu augšanai un augstas temperatūras ķīmiskajām reakcijām.
6.3 Fotovoltaikas pētniecība un izstrāde : Eksperimentālai silīcija augšanai un apstrādei.
6.4 Optoelektronika : Fosforu, lāzerkristālu un citu speciālo materiālu sakarsēšanai.
Tehniski parametri
| Īpašību saturs | Vienība | Īpašību indekss |
| Blīvums | kg/cm³ | 2.2×10³ |
| Spēks | KHN₁₀₀ | 570 |
| Rāvējspēks | Pa(N/m²) | 4.8×10⁷ |
| Saspiestības spēks | Pa | >1.1×10⁹ |
| Termiskās izplešanās koeficients (20℃-300℃) | cm/cm·℃ | 5.5×10⁻⁷ |
| Siltumvadītspēja (20℃) | W/m·℃ | 1.4 |
| Īpatnējā siltuma jauda (20℃) | J/kg·℃ | 660 |
| Mīkstināšanas temperatūra | ℃ | 1630 |
| Atželšanas punkts | ℃ | 1180 |
Attīstības vēsture

Patenti un sertifikāti

Iepakojums

Pakalpojumi
BKJ
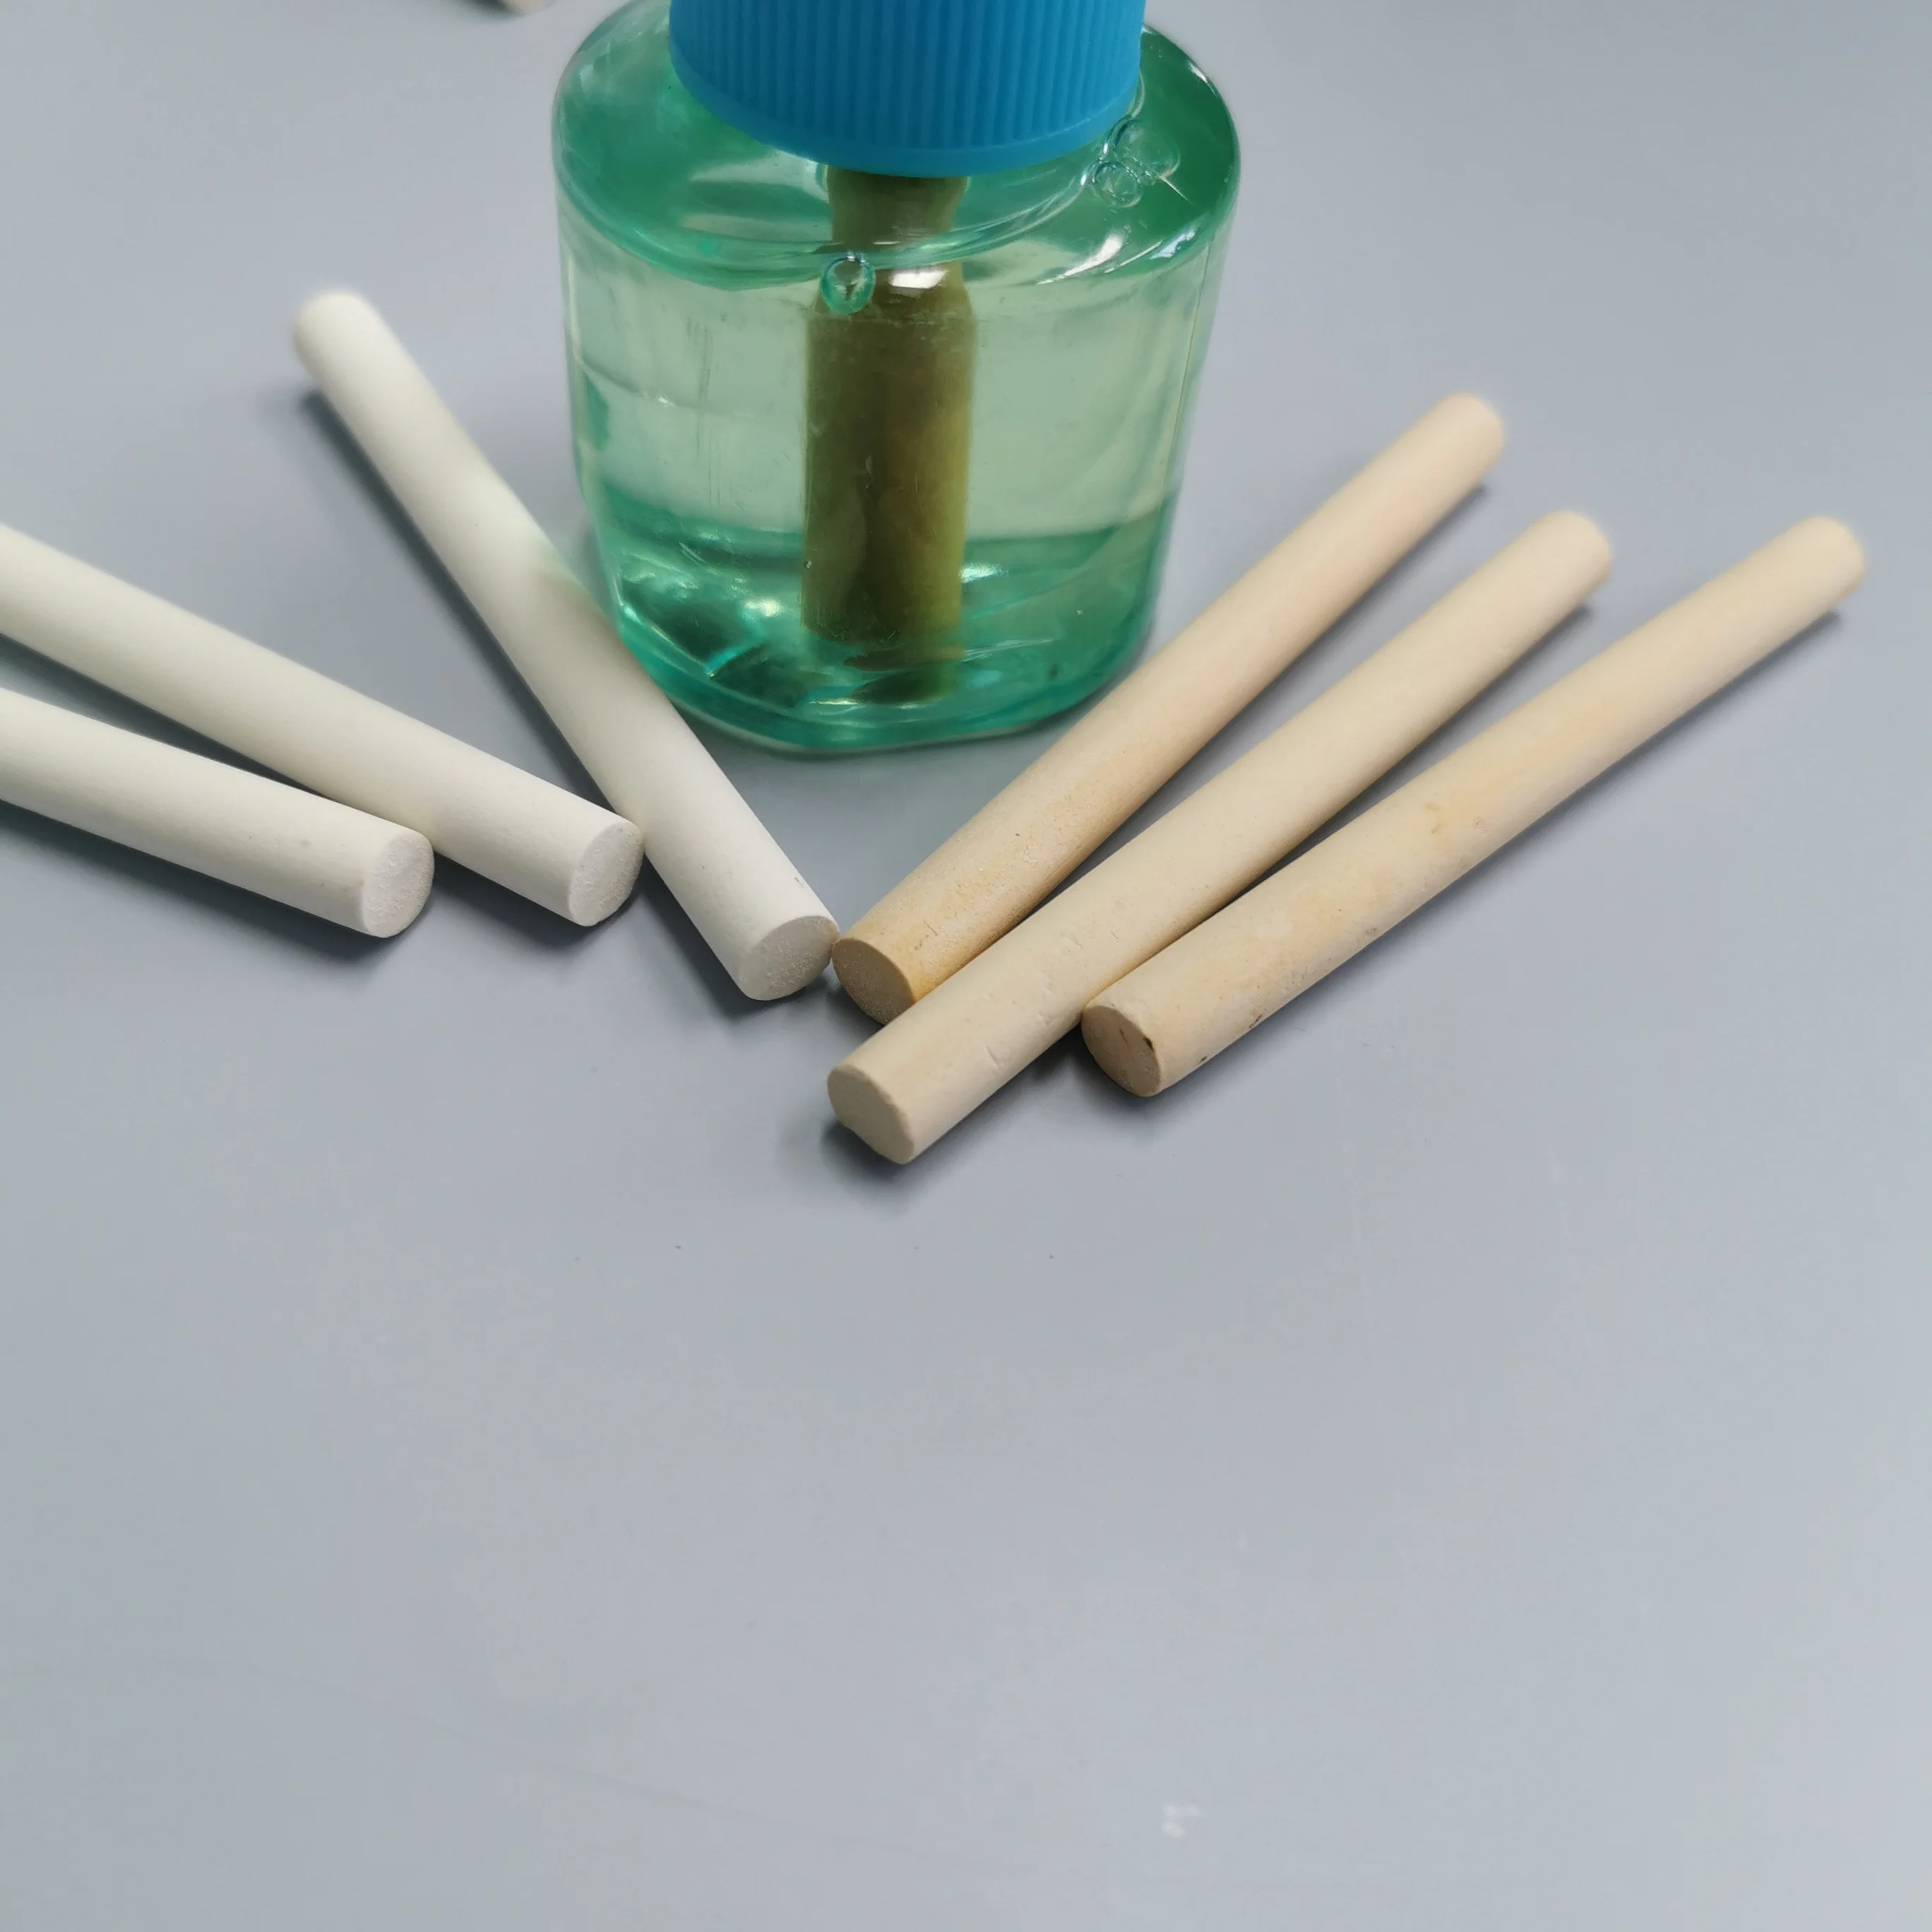
Porainas keramikas vads elektriskajam moskītu šķidrumam repelentam
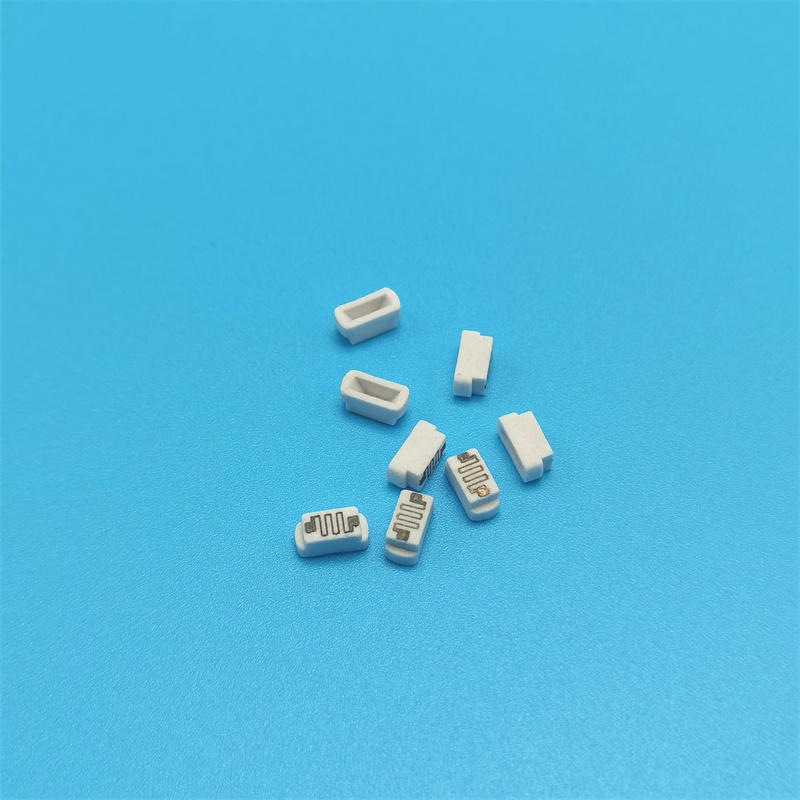
Pielāgots videi draudzīgs materiāls poraina keramika aerosolizēšanas iztvaikošanas serdes elements aerosolizatoram
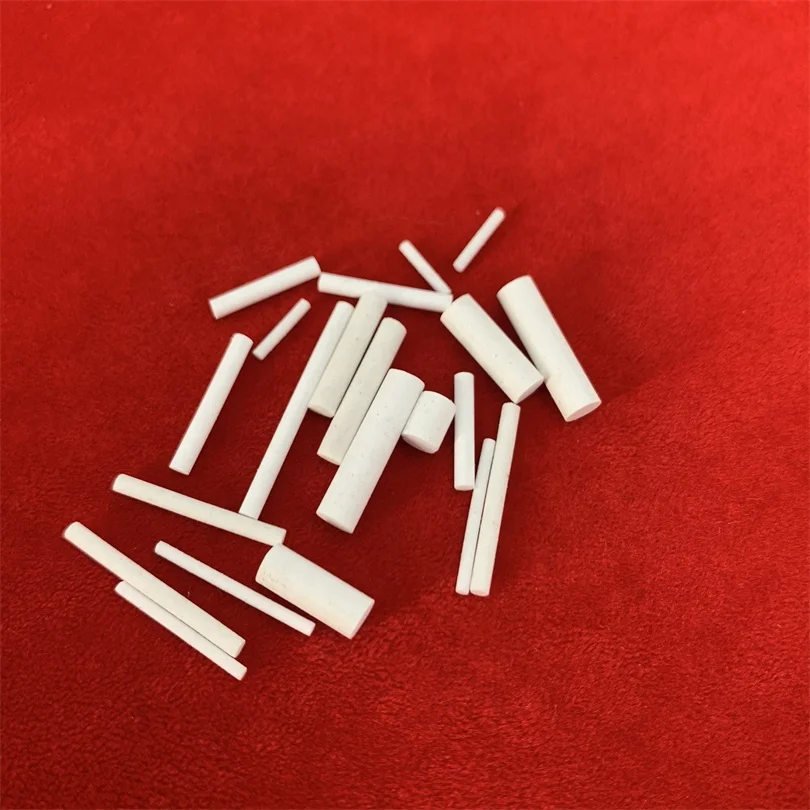
Alumīnija oksīda keramikas atskaites elektrods laboratorijas pH un skābuma vērtību mērīšanai
Pielāgots Berillija Keramikas BeO Trauks Bērila Oksīda tigelis


 EN
