Технические характеристики продукта
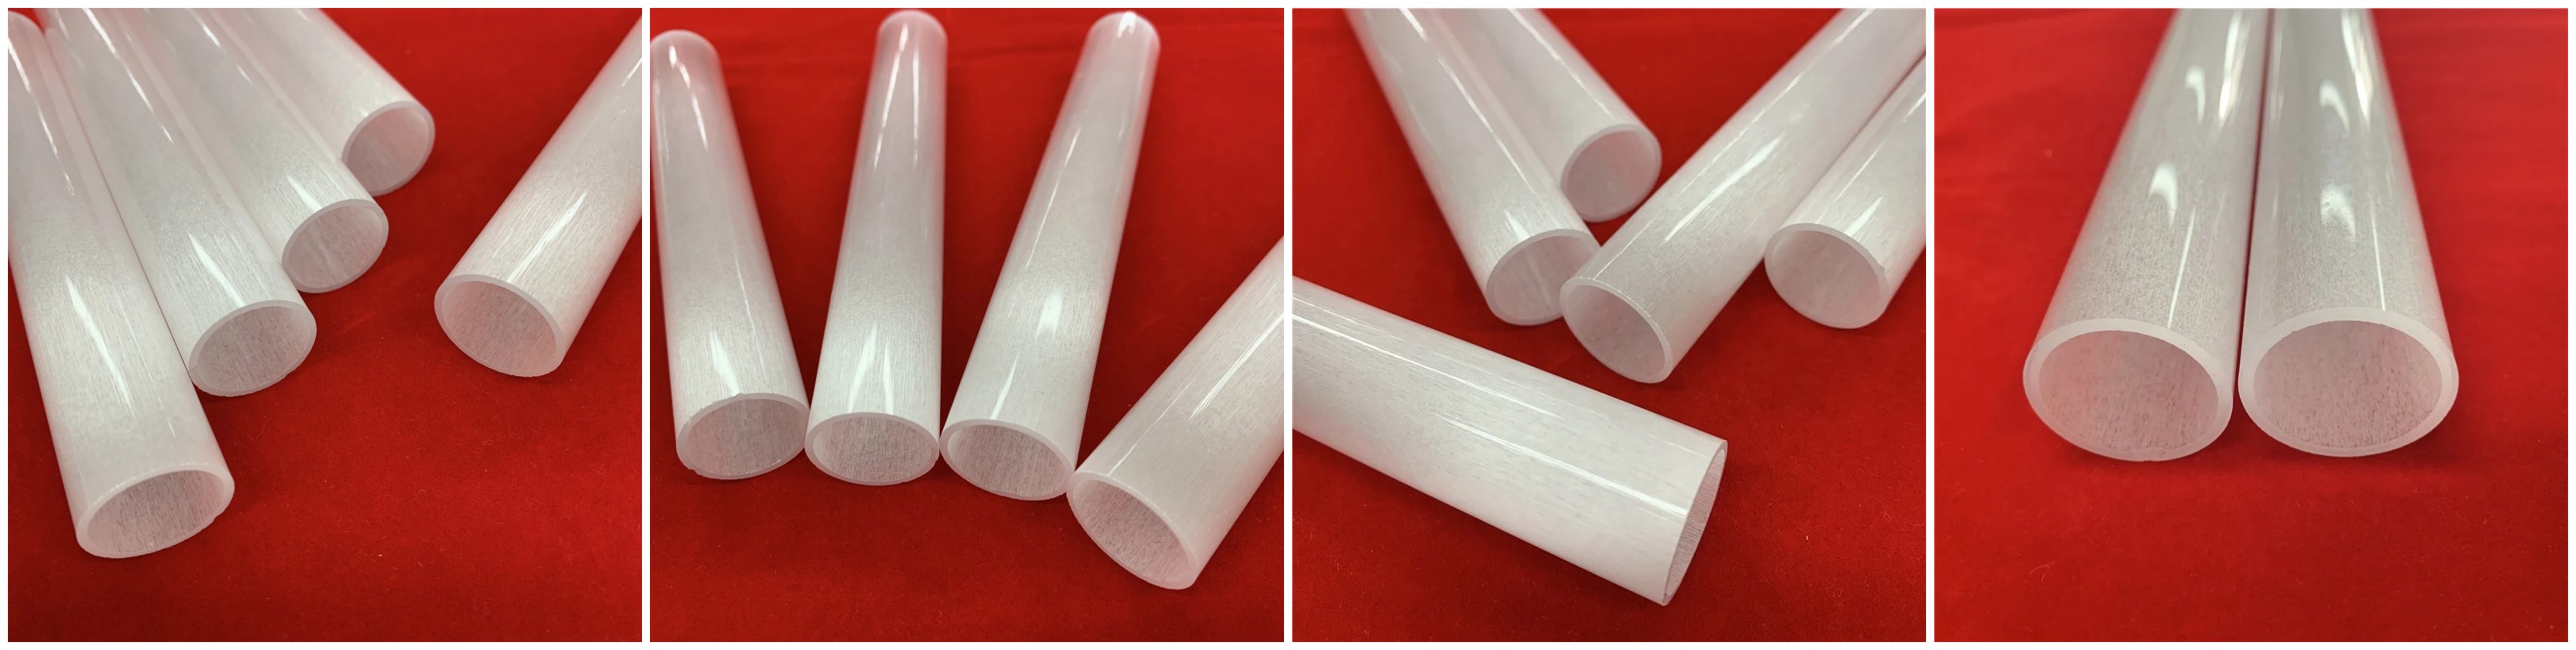
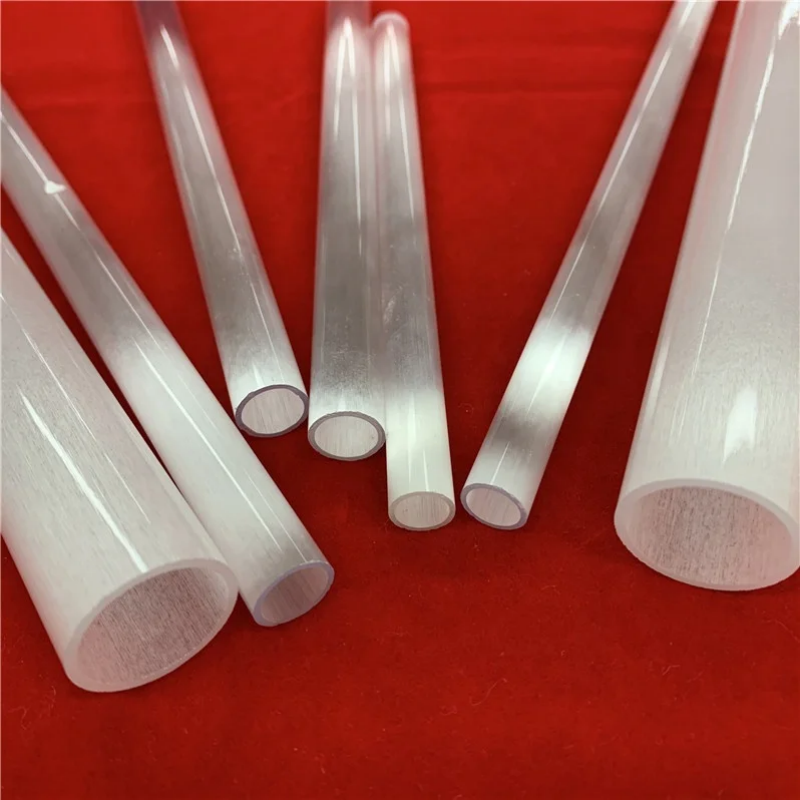
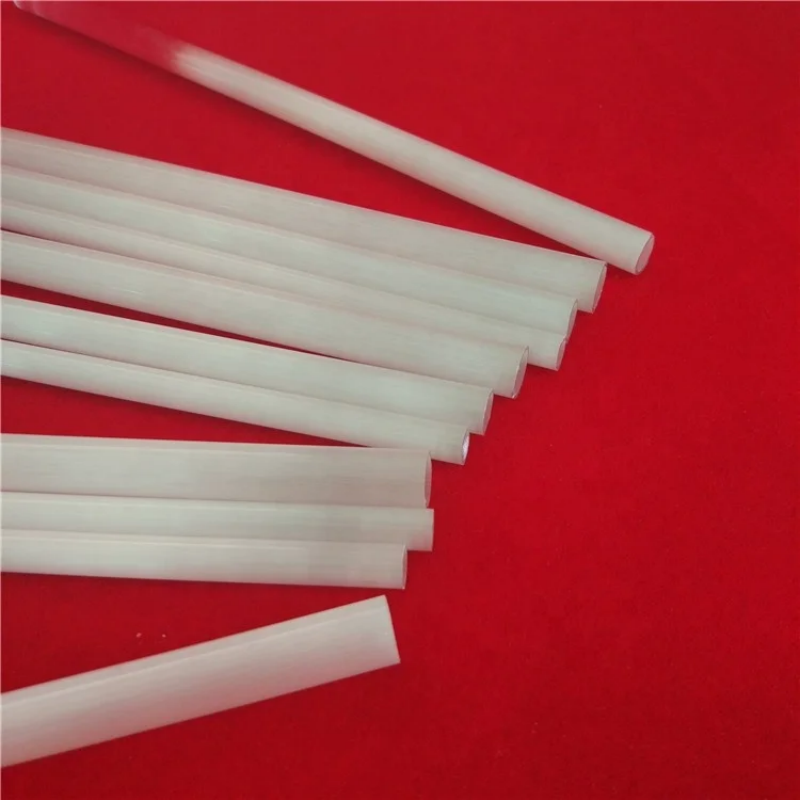
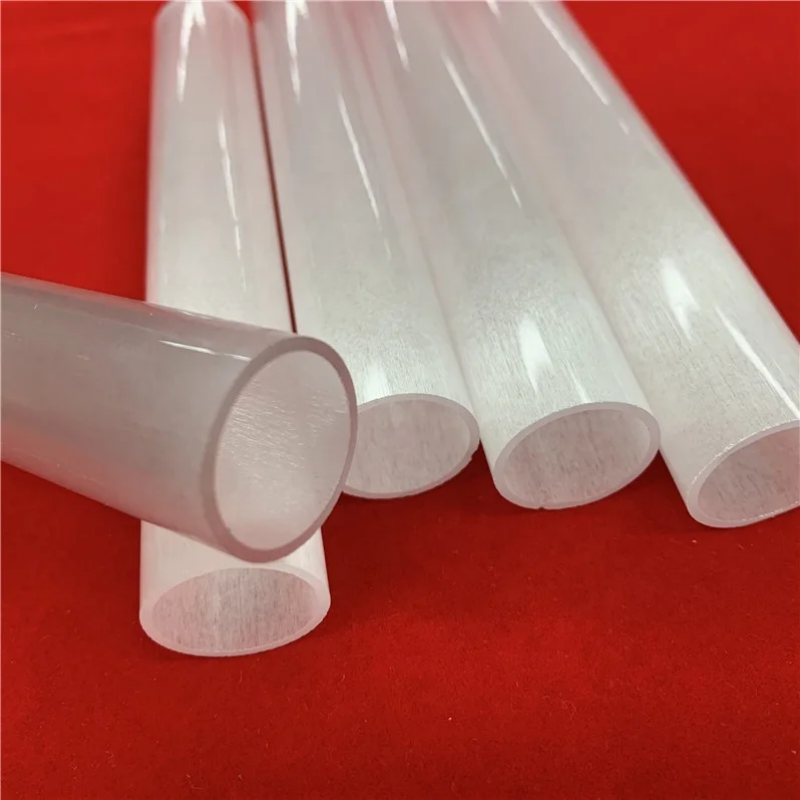
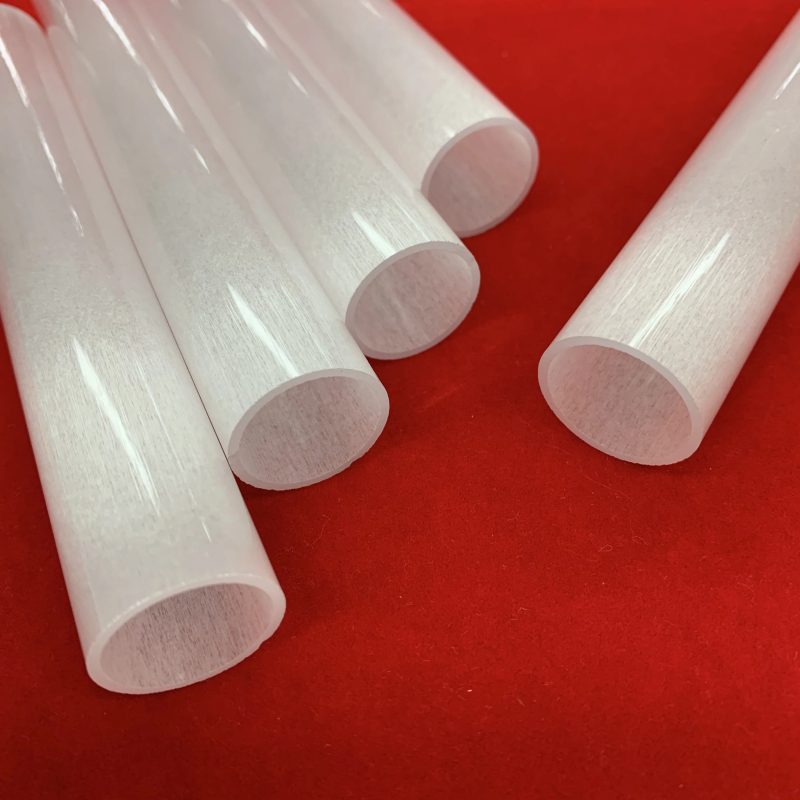
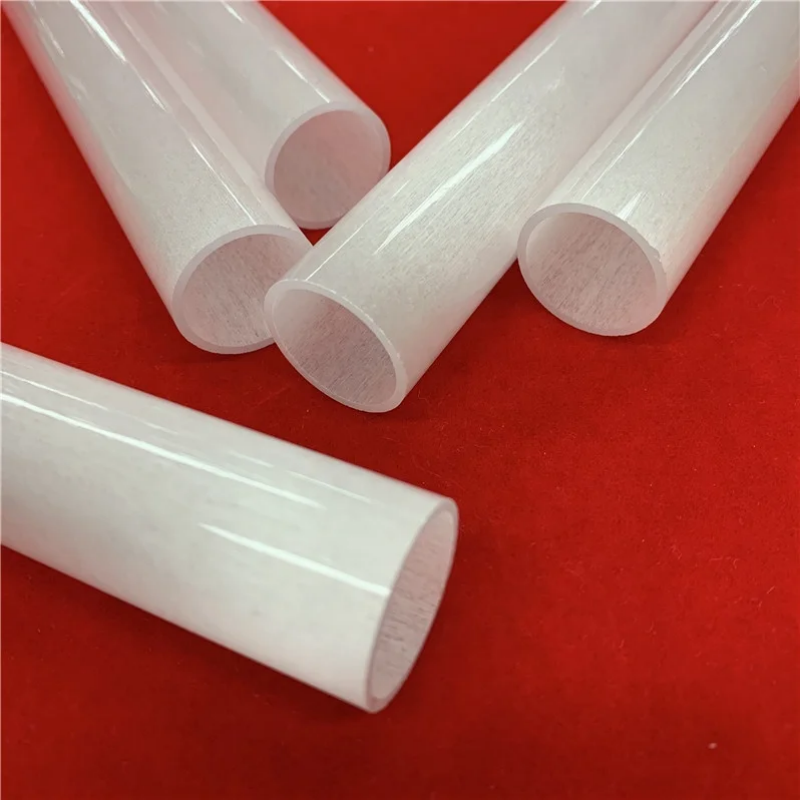
1. Описание матовой кварцевой трубки:
Матовая кварцевая трубка имеет гладкую поверхность, высокую опалесценцию, стабильное внутреннее качество, устойчивость к коррозии и способна преобразовывать ближнее инфракрасное излучение в дальнее инфракрасное. Поэтому она является материалом выбора для нагревателей, микроволновых печей, электрических духовок, шкафов дезинфекции и нагревателей для сильных кислот.
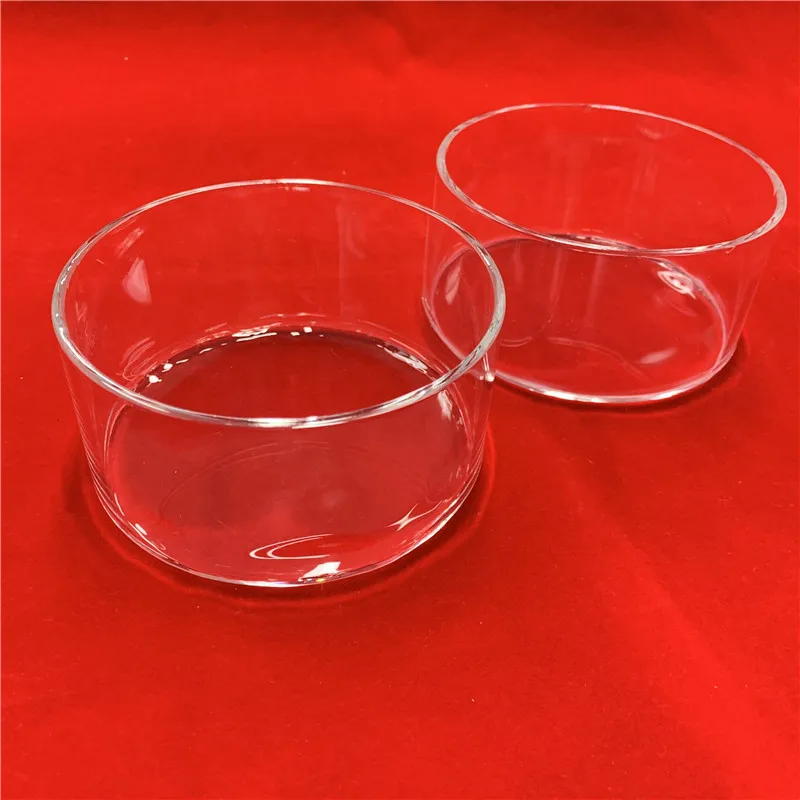
Кварцевые трубки производятся в основном из плавленого кварца ( аморфного диоксида кремния ). Наиболее передовой и распространённый промышленный метод получения непрерывных отрезков кварцевых трубок — это процесс непрерывного плавления и вытягивания.
2. Технологический процесс и рабочий цикл производства кварцевых стеклянных трубок
Весь рабочий процесс можно разделить на два основных этапа:
2.1 Этап 1: Непрерывное плавление и вытягивание трубки (основной процесс)
Это ключевой этап, на котором сырьё преобразуется в непрерывную кварцевую трубу.
- Исходные материалы: кварцевый песок высокой чистоты или синтетические кварцевые гранулы (полученные методом пламенной фузии). Выбор материала класс чистоты осуществляется в зависимости от конечного применения (например, оптическое оборудование, полупроводниковые устройства).
- Обработка: Сырьё проходит тщательную очистку, кислотное выщелачивание и сушку для удаления металлических ионов, пыли и влаги.
- Непрерывная подача и плавление
- Очищённый кварцевый материал непрерывно подаётся в специальную вертикальную печь непрерывного плавления.
- Камера печи обычно изготавливается из огнеупорных металлов (например, молибдена) или графита и находится под защитной атмосферой (например, гелия, азота) для предотвращения окисления и загрязнения.
- Высокие температуры (примерно 2000 °C) образуются с помощью графитовых или вольфрамовых электродов, плавящих исходный материал в верхней части печи для получения однородной кварцевой расплавленной массы без пузырьков.
- Формование и протяжка труб
- Расплавленный кварц стекает вниз к основанию печи и проходит через прецизионную формовочную матрицу или оправку.
- Эта матрица определяет конечный внешний диаметр и толщину стенки трубки. Обычно это концентрическая высокотемпературная графитовая форма.
- Точное управление температурой расплава, вязкостью, скоростью протяжки и внутренним давлением газа позволяет «протягивать» размягчённое кварцевое стекло вверх или вниз, формируя непрерывную трубку с постоянными размерами.
- Новообразованный кварцевый стеклянный трубчатый элемент содержит значительные внутренние термические напряжения из-за неравномерного охлаждения, что делает его чрезвычайно хрупким .
- Вытянутая трубка немедленно проходит через линейную печь отжига (лейр). Эта печь обеспечивает медленное и точно контролируемое охлаждение, позволяя трубке постепенно остыть в критическом температурном диапазоне (например, от 1100 °C до 800 °C ).
- Назначение: окончательное снятие внутренних напряжений, что стабилизирует механические свойства кварцевой трубы и предотвращает её растрескивание при последующей обработке или использовании.
- Резка и предварительный контроль
- Непрерывная труба нарезается на стандартные длины.
- Проводится предварительный осмотр на наличие видимых дефектов — пузырьков, включений, царапин, а также проверяются размерные допускаемые значения внешний диаметр и толщина стенки.
2.2 Этап 2: вторичная обработка (адаптация под конечное применение)
Полуфабрикатные трубы подвергаются различным финишным операциям в соответствии с техническими требованиями заказчика.
- Резка: кварцевые стеклянные трубки нарезают на индивидуальные длины специализированных кварцевых резаках (например, алмазных дисковых пилах или лазерных резаках), чтобы обеспечить чистые, квадратные торцы без сколов.
- Фаска/снятие фаски: обрезанные края шлифуются до гладкой, закруглённой поверхности, чтобы предотвратить концентрацию напряжений и обеспечить безопасность оператора.
- Для удаления всех загрязнений, появившихся в процессе резки и обработки, применяют тщательную очистку с использованием воды высокой чистоты, кислотных растворов (например, смеси HF/HNO₃) и органических растворителей.
- Термическая обработка (огневая полировка)
- Назначение: для применений, требующих высокой чистоты и гладкой внутренней поверхности (например, в полупроводниковой промышленности) торцы трубки или вся её внутренняя поверхность могут подвергаться огневой полировке.
- Метод: поверхность кварцевой стеклянной трубки на мгновение нагревается до температуры размягчения с помощью водородно-кислородной горелки или плазменной дуги. Поверхностное натяжение заставляет расплавленный слой стать идеально гладким и запечатанным, устраняя микротрещины, снижая шероховатость поверхности и удаляя поверхностные примеси.
- Результат: кварцевые стеклянные трубки после огневой полировки демонстрируют более высокая механическая прочность и повышенную стойкость к девитрификации.
- Термогибка: для получения нестандартных форм участок кварцевой стеклянной трубки локально нагревается до мягкого состояния, после чего изгибается по форме или вокруг шаблона.
- Герметизация концов: концы кварцевой стеклянной трубки расплавляют и запаивают с помощью высокотемпературной горелки, создавая кварцевые ампулы, втулки или другие закрытые ёмкости.
3. Преимущества кварцевых стеклянных трубок
3.1 Кварцевые стеклянные трубки являются устойчивостью к коррозии
А также плавиковая кислота , кварцевое стекло почти не реагирует с другими кислотами при химической обработке, и его стойкость к кислотам в 30 раз выше, чем у керамики, и в 150 раз выше, чем у нержавеющей стали.
3.2 Отличные диэлектрические свойства
Сопротивление кварцевой стеклянной трубки эквивалентно сопротивлению обычного стекла, увеличенному в 10 000 раз. Это превосходный диэлектрический материал и сохраняет хорошие диэлектрические свойства даже при высоких температурах
3.3 Стойкость к высоким температурам
Способность кварцевых стеклянных труб сохранять свои эксплуатационные характеристики и структурную устойчивость в условиях высоких температур
Поля применения
Кварцевые стеклянные трубы в основном используются в электроламповой, электротехнической, полупроводниковой, оптоволоконной промышленности, военной сфере, металлургии, строительных материалах, химической промышленности, машиностроении, энергетике, охране окружающей среды и других отраслях.
Технические данные непрозрачной кварцевой трубки
|
содержание характеристик
Свойства материала
|
单位
Единица
|
показатели характеристик
Показатель свойств
|
|
плотность
Плотности
|
г/см 3 |
1.9-2.0 |
|
твёрдость
Прочности
|
|
585 KHN 100 |
|
растяжение прочность
Предел прочности при растяжении
|
Pa |
4.9×10⁷ |
|
сопротивление сжатию прочность
Сопротивление сжатию
|
Pa |
8 раз по 10 10 |
|
модуль жёсткости
Модуль упругости
|
Pa |
3X10 10 |
|
модуль Юнга
Модуль Юнга
|
Pa |
7,25×10 8 |
|
коэффициент Пуассона
Poisson ’коэффициент
|
|
0.17 |
|
коэффициент теплового расширения (20℃-300℃)
Коэффициент теплового расширения
|
К |
5,4×10⁻⁷ |
|
теплопроводность (20℃)
Теплопроводность
|
С/ М.К |
1.4 |
|
удельная теплоёмкость (20℃)
Удельная теплоемкость
|
Дж/кг℃ |
650 |
|
удельное электрическое сопротивление
специфическое сопротивление
|
ом·см |
7×10⁷ |
|
изоляционные свойства
insulating property
|
℃ |
20 |
|
электрическая прочность
диэлектрическая прочность
|
КВ/см |
250 |
|
диэлектрическая проницаемость
диэлектрическая проницаемость
|
|
3.5 |
|
коэффициент диэлектрического поглощения
Dielectric absorption coefficient
|
|
<4×10⁴ |
|
коэффициент диэлектрических потерь
dielectric loss coefficient
|
|
<1×10⁴ |
|
температура размягчения
Точка размягчения
|
℃ |
1600 |
|
температура отжига
Точка отжига
|
℃ |
1100 |
История развития

Патенты и сертификаты
Мы получили различные глобальные сертификаты включая CE, EMC, LVD, RoHS, FDA, MSDS, ISO 9001, SGS и TUV . Кроме того, мы владеем восемью зарегистрированными товарными знаками и сорока техническими патентами для поддержки независимые НИОКР .
Наш собственных ключевых технологий охватывают все производственные линейки: пористая керамика, промышленные керамические компоненты, специальное стекло, металлизированная керамика, впитывающая жидкость вата, озонаторы и силиконовые изделия . Все продукты изготавливаются на строгое соответствие международным стандартам качества , доставляя надёжные и высокопроизводительные решения которые получили широкое признание и заслужили доверие рынка по всему миру.

Упаковка
Мы применяем научно обоснованные и стандартизированные решения в области упаковки с учётом особенностей продукции, что эффективно предотвращает повреждения от ударов, сдавливания, пыли и влаги. Благодаря отлаженной глобальной транспортной системе и строгим процедурам инспекции грузов перед отправкой мы гарантируем сохранность и стабильность всех изделий при дальних перевозках, обеспечивая клиентов безопасным, эффективным и надёжным комплексным логистическим сервисом .

Услуги
Запрос и индивидуальная настройка
Мы оперативно и точно отвечаем на все ваши запросы с коммерческими предложениями. Гибкие Индивидуальная настройка OEM и ODM решения доступны для удовлетворения ваших уникальных требований к проектированию продукции, упаковке и брендингу.
Контроль качества заказа
Мы информируем клиентов о ходе производства на всех этапах выполнения заказа. Наша команда контроля качества проводит строгий и всесторонний предотправочный контроль контроль, чтобы гарантировать соответствие всей продукции вашим стандартам качества до отгрузки.
Поддержка в оформлении таможенных документов
Мы готовим полный комплект стандартных экспортных документов, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и другие подтверждающие документы, чтобы обеспечить беспрепятственное прохождение таможенной очистки для грузов, отправляемых во все страны мира.
Комплексная логистика
Предлагаем различные способы доставки — морские, воздушные перевозки и экспресс-доставка — для соответствия вашему графику и бюджету. Мы предоставляем реальное время отслеживания груза сервис, с помощью которого вы можете отслеживать статус отправки в любое время.
Гибкий платеж
Мы поддерживаем широкий спектр безопасных международных условий оплаты, таких как Т/Т, аккредитив (L/C), Western Union и другие основные методы трансграничных расчетов, чтобы снизить ваши риски трансграничных операций .
Техническая поддержка послепродажного обслуживания
Наша профессиональная команда послепродажного обслуживания предоставляет своевременную техническую и бизнес-поддержку круглый год. Мы обеспечиваем стабильную долгосрочную стабильную производственную мощность для полной поддержки ваших непрерывных рыночных продаж и проектных потребностей.
Часто задаваемые вопросы
01
Вопрос: Можете ли вы производить изделия по чертежам или физическим образцам заказчика?
Ответ: Безусловно, да. Мы принимаем технические чертежи во всех распространенных форматах файлов, а также реальные физические образцы. Перед началом серийного производства наша инженерная команда проведет всестороннюю профессиональную оценку технологичности конструкции (DFM) для вашего ознакомления.
02
Вопрос: Какой срок выполнения заказов на изготовление по индивидуальным требованиям?
Ответ: Срок изготовления образца: 3–7 рабочих дней. Срок изготовления индивидуальной пресс-формы: 5–10 рабочих дней (для сложных пресс-форм срок цикла будет подтверждён отдельно). Срок массового производства: 7–20 рабочих дней в зависимости от сложности конструкции изделия и объёма заказа.
03
Вопрос: Каков ваш минимальный объём заказа на индивидуальные изделия?
Ответ: Мы предлагаем гибкие решения по минимальному объёму заказа (MOQ) для всех индивидуальных изделий. Мы сделаем всё возможное, чтобы установить низкий минимальный объём заказа и поддержать ваши пробные заказы небольшими партиями; при этом мы также обеспечим стабильное массовое производство для удовлетворения ваших долгосрочных потребностей в крупных объёмах.
04
Вопрос: Какие услуги по индивидуальной адаптации вы предоставляете?
Ответ: Мы предлагаем комплексные «однооконные» услуги по индивидуальной адаптации, включая изменение размеров, формы и внешнего вида изделия, точности допусков, обработки поверхности, выполнения отверстий и пазов, гибки, резки, а также регулировку параметров устойчивости к высоким температурам. По запросу дополнительно доступны нанесение гравированного логотипа и разработка эксклюзивной индивидуальной упаковки.
05
Вопрос: Принимаете ли вы инспекцию готовой продукции сторонними организациями?
Ответ: Да, мы полностью сотрудничаем со всеми ведущими уполномоченными независимыми испытательными лабораториями. Приемлемы такие известные организации, как SGS, BV и другие международно признанные инспекционные органы. Мы можем предоставить полные официальные отчёты об инспекции и документы, подтверждающие состав материалов, в соответствии с вашими требованиями.
06
Вопрос: Можете ли вы адаптировать варианты сырья для изделий?
Конечно. Мы можем подбирать и комбинировать подходящие исходные материалы в зависимости от ваших сценариев применения, условий эксплуатации и требований к эксплуатационным характеристикам, включая оксид алюминия, оксид циркония, кварц, силикон и другие специальные инженерные материалы, а также корректировать соответствующие параметры эксплуатационных характеристик для соответствия вашим эксплуатационным стандартам.



 EN
