Podrobnosti o produktu
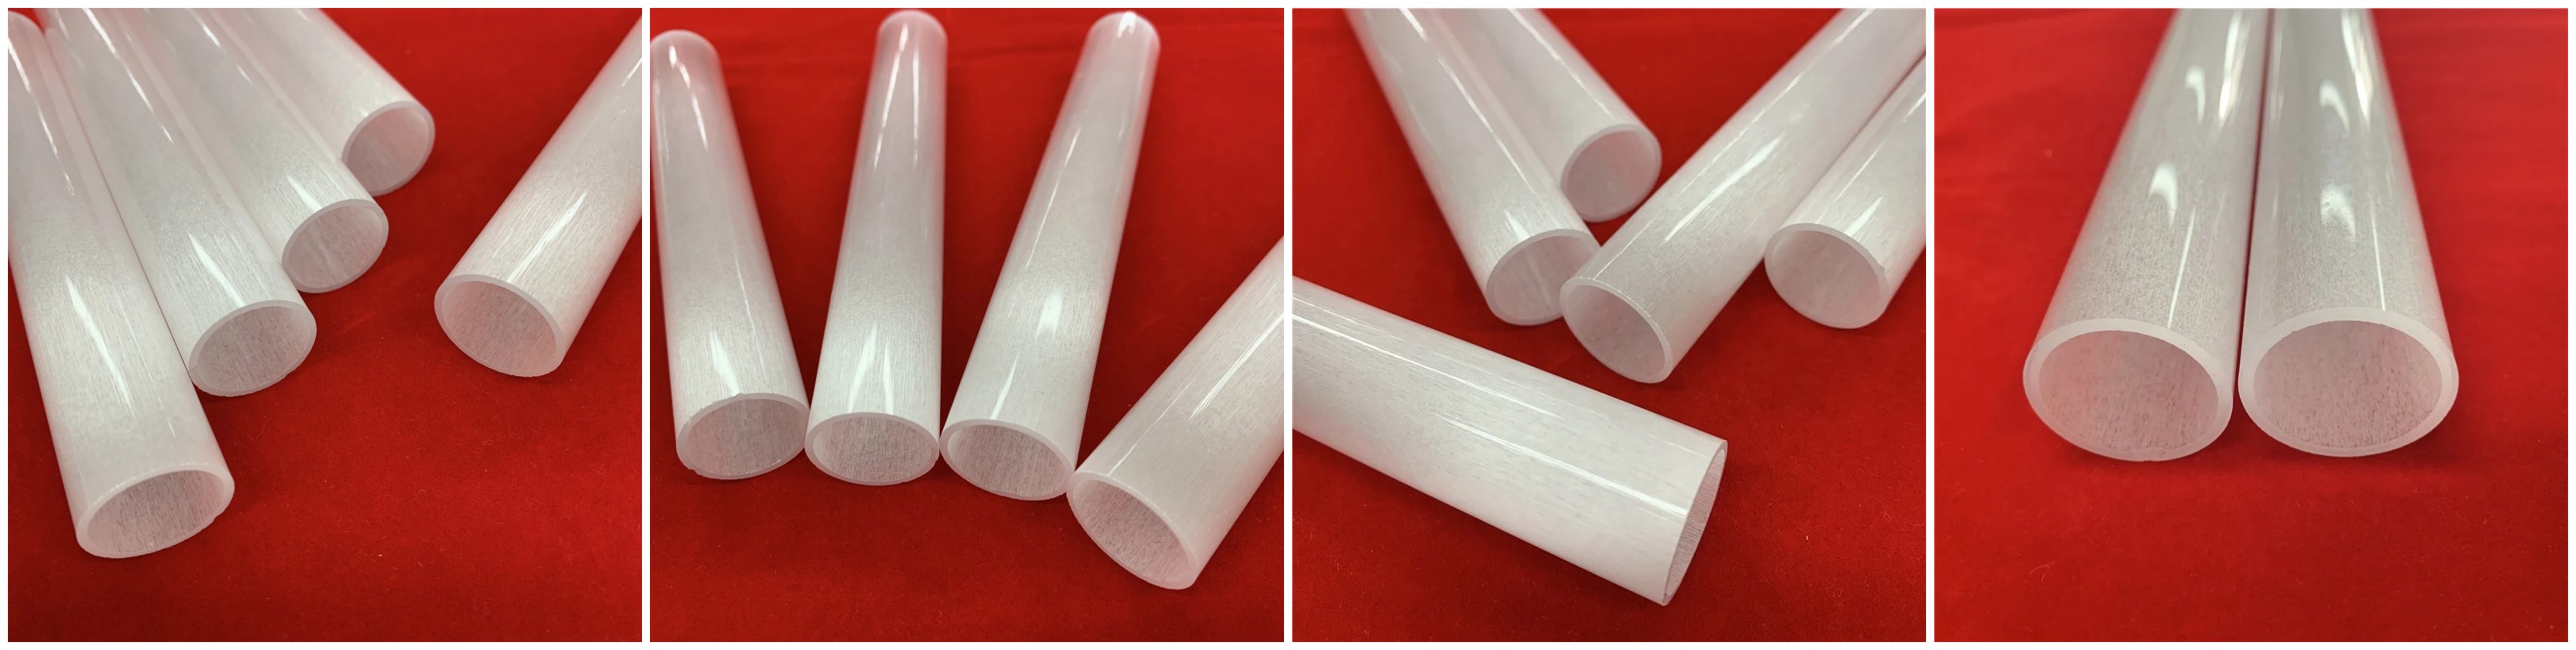
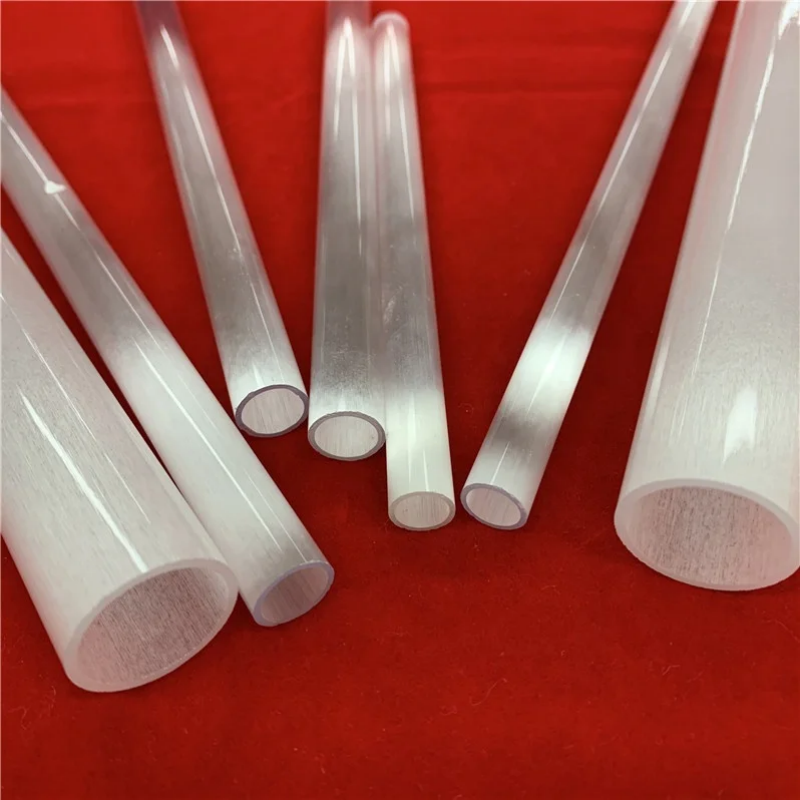
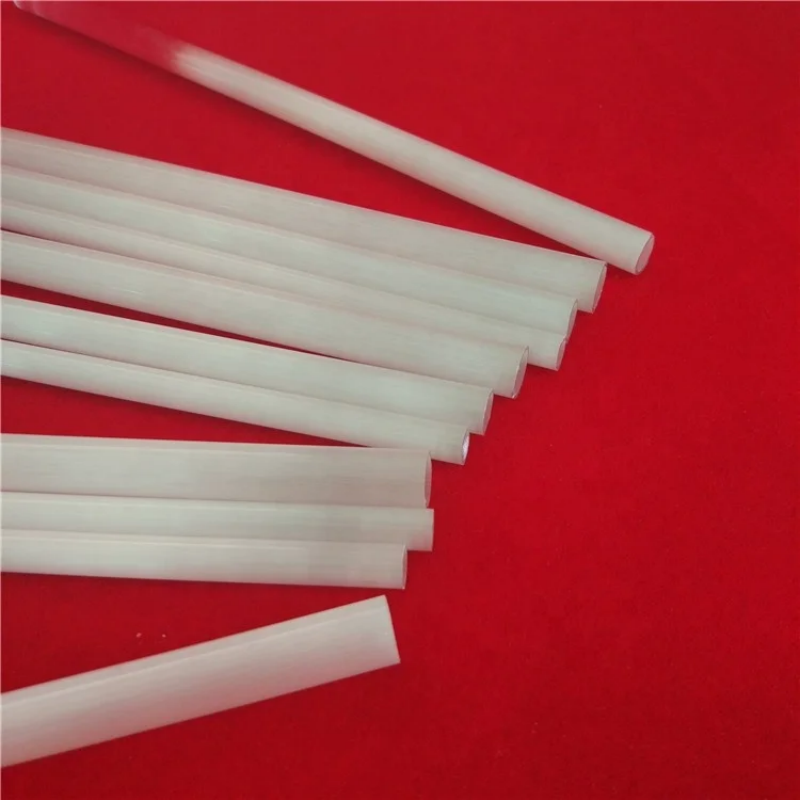
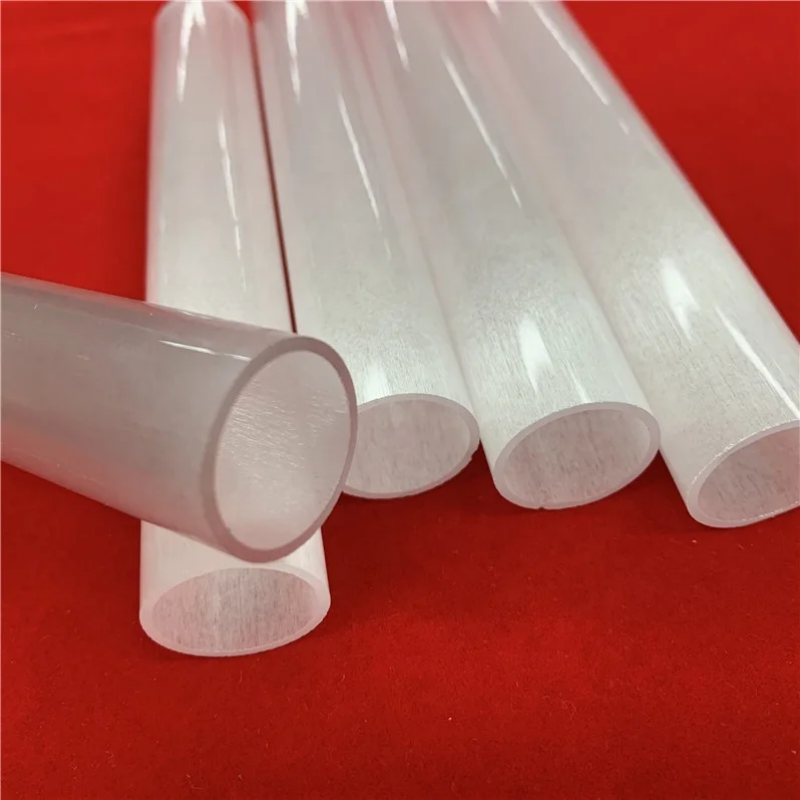
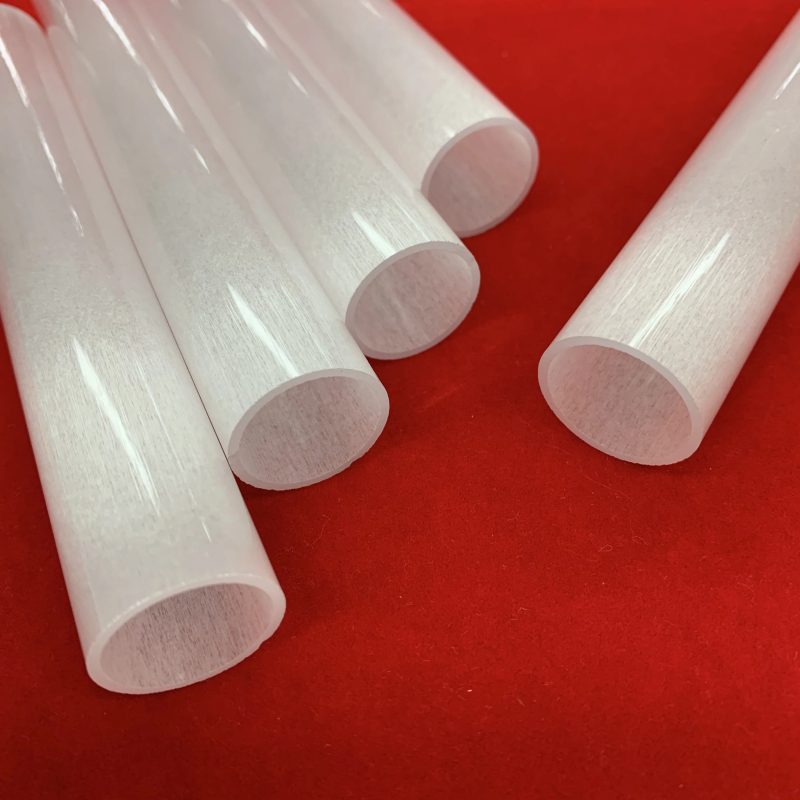
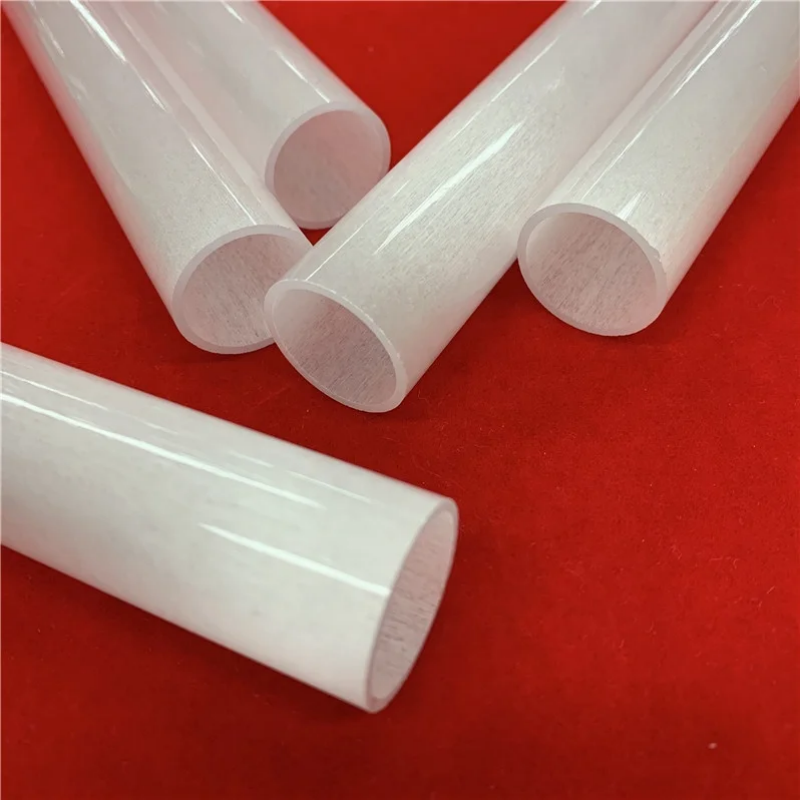
1. Popis mléčné křemenné trubky:
Mléčná křemenná trubka má hladký povrch, vysokou opalescenci, stabilní vnitřní kvalitu, odolnost proti korozi a je schopna převádět blízké infračervené záření na dálkové infračervené záření. Je proto preferovaným materiálem pro topné tělesa, mikrovlnné trouby, elektrické trouby, dezinfekční skříně a topné tělesa pro silné kyseliny.
Křemenné trubky jsou vyráběny převážně z fúzního křemene ( amorfního oxidu křemičitého ). Nejmodernější a nejběžnější průmyslovou metodou výroby nepřerušovaných délek křemenných trubek je proces nepřerušovaného tavení a tažení.
2. Výrobní proces a pracovní postup křemenných skleněných trubek
Celý pracovní postup lze rozdělit do dvou hlavních etap:
2.1 Fáze 1: Nepřerušované tavení a tažení trubek (klíčový proces)
Toto je klíčová fáze, ve které se suroviny přeměňují na nepřetržitou křemennou trubici.
- Materiály: Vysoce čistý přírodní křemenec nebo syntetické křemenné granule (z procesu plamenové fúze). Výběr materiálu stupeň čistoty je založen na konečném použití (např. optika, polovodiče).
- Zpracování: Surové materiály procházejí důkladným čištěním, kyselinovým vyluhováním a sušením za účelem odstranění kovových iontů, prachu a vlhkosti.
- Nepřetržité dávkování a tavení
- Očištěný křemenný materiál je nepřetržitě dávkován do speciální svislé peci pro nepřetržité tavení.
- Komora peci je obvykle vyrobena z tavených kovů (např. molybdenu) nebo z grafitu a udržuje se v ochranné atmosféře (např. helia, dusíku), aby se zabránilo oxidaci a kontaminaci.
- Vysoké teploty (přibližně 2000 °C) vznikají pomocí grafitových nebo wolframových elektrod, které taví výchozí materiál v horní části peci, aby vznikl homogenní, bezbublinový křemičitý roztok.
- Roztavený křemen tekoucí směrem dolů ke dnu peci a dále přes přesně vyrobenou formovací trysku nebo mandrel.
- Tato forma určuje finální vnější průměr a tloušťku stěny trubky. Obvykle se jedná o koncentrickou vysokoteplotní formu z grafitu.
- Přesnou kontrolou teploty taveniny, viskozity, rychlosti tažení a vnitřního tlaku plynu je změklé křemenné sklo taženo vzhůru nebo dolů do nepřerušované trubky se stabilními rozměry.
- Nově vytvořená trubka z křemičitého skla obsahuje významné vnitřní tepelné napětí způsobené nerovnoměrným chlazením, což ji činí extrémně křehkou .
- Tažená trubka okamžitě prochází linkou na žíhání (lehr). Tato peč spočívá v pomalém a přesně řízeném chladicím pásmu, které umožňuje trubce postupně ochladit se přes kritický teplotní rozsah (např. 1100 °C až 800 °C ).
- Účel: Trvalé odstranění vnitřního pnutí, čímž se stabilizují mechanické vlastnosti křemenné trubice a zabrání se jejímu prasknutí během další manipulace nebo použití.
- Řezání a předběžná kontrola
- Nepřetržitá trubice je nařezána na standardní délky.
- Provede se předběžní kontrola viditelných vad, jako jsou bubliny, vměsky, poškrábání, a zároveň se kontroluje tolerované rozměry (vnější průměr a tloušťka stěny).
2.2 Etapa 2: Sekundární zpracování (přizpůsobení koncovému použití)
Polotovary trubic procházejí různými dokončovacími procesy přizpůsobenými požadavkům zákazníka.
- Řezání: Trubky ze křemičitého skla se řežou na na míru vyrobené délky pomocí specializovaných nástrojů pro řezání křemičitého skla (např. diamantové kotoučové pily nebo laserové řezačky), aby byly konce čisté a pravoúhlé bez odlupování.
- Fazetování / sražení hran: Nařezané konce jsou broušeny na hladký zaoblený tvar, aby se předešlo soustředění napětí a zajistila bezpečnost obsluhy.
- Pro odstranění všech kontaminantů vzniklých během řezání a manipulace se používá důkladný proces čištění s vysokoryzým vodou, kyselinovými roztoky (např. směs HF/HNO₃) a rozpouštědly.
- Účel: Pro aplikace vyžadující vysokou čistotu a hladké vnitřní povrchy (např. polovodičový průmysl) mohou být konce trubky nebo celý vnitřní povrch podrobeny plamenovému leštění.
- Metoda: Povrch kvartové skleněné trubky je krátce zahřát na teplotu změkčování pomocí vodíko-kyslíkového hořáku nebo plazmového oblouku. Díky povrchovému napětí se roztavená vrstva stane dokonale hladkou a uzavřenou, čímž dochází k odstranění mikrotrhlin, snížení drsnosti povrchu a odstranění povrchových nečistot.
- Výsledek: Trubky ze křemičitého skla po plamenovém leštění vykazují vyšší mechanickou pevnost a zvýšenou odolnost vůči devitrifikaci.
- Termické ohýbání: Pro výrobu speciálních tvarů je část křemenné trubice místně zahřívána, dokud nezměkne, a poté ohnuta přes formační přípravek nebo formu.
- Uzavření konců: Koncové části křemenné trubice jsou roztaveny a uzavřeny pomocí hořáku s vysokou teplotou za účelem vytvoření křemenných ampulek, rukávů nebo jiných uzavřených nádob.
3. Výhody trubek ze křemičitého skla
3.1 Křemičitá skleněná trubice je c odolnost proti korozi
Kromě fluorovodíková kyselina , křemičité sklo téměř nereaguje s jinými kyselinami při chemickém zpracování a jeho odolnost vůči kyselinám je 30krát vyšší než u keramiky a 150krát vyšší než u nerezové oceli.
3.2 Vynikající elektrické izolační vlastnosti
Hodnota odporu křemičité skleněné trubice odpovídá 10 000násobku odporu běžného skla. Je to vynikající elektrický izolační materiál a zachovává dobré elektrické vlastnosti i při vysokých teplotách
3.3 Odolnost vůči vysokým teplotám
Schopnost křemenných skleněných trubek udržet svůj výkon a strukturní stabilitu v prostředích s vysokou teplotou
Obory použití
Křemenné skleněné trubky se hlavně používají ve zdrojích elektrického světla, elektrotechnice (elektrická zařízení), polovodičích, optické komunikaci, vojenském průmyslu, metalurgii, stavebních materiálech, chemickém průmyslu, strojírenství, elektřině, ochraně životního prostředí a dalších oborech.
Technická data neprůhledných křemenných trubek
|
obsah vlastností
Vlastnosti
|
jednotka
Jednotka
|
specifikace vlastností
Index vlastností
|
|
hustota
Hustota
|
g/cm 3 |
1.9-2.0 |
|
tvrdost
Pevnost
|
|
585 KHN 100 |
|
tahová pevnost
Pevnost v tahu
|
Pa |
4.9×10⁷ |
|
tlaková pevnost pevnost
Síla stlačení
|
Pa |
8x10 10 |
|
modul pružnosti v torzi
Modul tuhosti
|
Pa |
3X10 10 |
|
youngův modul
Youngův modul pružnosti
|
Pa |
7,25×10 8 |
|
poissonovo číslo
Poissonovo ’číslo
|
|
0.17 |
|
koeficient tepelné roztažnosti (20℃-300℃)
Koeficient tepelné roztažnosti
|
K |
5,4×10⁻⁷ |
|
tepelná vodivost (20℃)
Tepelná vodivost
|
W/ M.K |
1.4 |
|
měrná tepelná kapacita (20℃)
Specifické teplo
|
J/kg℃ |
650 |
|
měrný elektrický odpor
měrný odpor
|
ω·cm |
7×10⁷ |
|
izolační vlastnosti
izolační vlastnost
|
℃ |
20 |
|
dielektrická pevnost
dielektrická pevnost
|
KV/cm |
250 |
|
dielektrická konstanta
dielektrická konstanta
|
|
3.5 |
|
koeficient dielektrické absorpce
Koeficient dielektrické absorpce
|
|
<4×10⁴ |
|
koeficient dielektrické ztráty
koeficient dielektrické ztráty
|
|
<1×10⁴ |
|
bod měknutí
Teplota měknutí
|
℃ |
1600 |
|
bod žíhání
Teplota odstředování
|
℃ |
1100 |
Historie vývoje

Patenty a certifikace
Získali jsme různé globální certifikace včetně CE, EMC, LVD, RoHS, FDA, MSDS, ISO 9001, SGS a TÜV . Dále vlastníme osm registrovaných ochranných známek a čtyřicet technických patentů podporu samostatná výzkumná a vývojová činnost .
Naše vlastních klíčových technologií projděte si všechny výrobní řady: prosté keramiky, průmyslové keramické součásti, speciální sklo, kovové keramiky, absorbující vatovinu pro kapaliny, ozonové generátory a silicone výrobky . Všechny výrobky jsou vyráběny v přísném souladu s mezinárodními normami kvality , doručování spolehlivá a výkonná řešení získala široké uznání a důvěru trhu po celém světě.

Balíček
Používáme vědecky zdůvodněná a standardizovaná balení přizpůsobená charakteristikám výrobků, aby bylo účinně zabráněno poškození způsobenému nárazy, stlačením, prachem a vlhkostí. Díky vyzrálému globálnímu dopravnímu systému a přísné postupy inspekce zásilek zajistíme, že všechny produkty zůstanou nepoškozené a stabilní během dlouhodobé dopravy, čímž poskytujeme zákazníkům bezpečnou, efektivní a spolehlivou komplexní logistickou službu .

Služby
Dotaz a přizpůsobení
Poskytujeme rychlou a přesnou odpověď na ceny na všechny vaše dotazy. Flexibilní OEM a ODM přizpůsobení řešení jsou k dispozici, aby vyhovovala vašim specifickým požadavkům na návrh produktu, balení a značkování.
Kontrola kvality objednávky
Během celého cyklu objednávky informujeme klienty o celém průběhu výroby. Náš tým pro kontrolu kvality provádí přísnou komplexní kontrola před odesláním kontrolu, aby bylo zaručeno, že všechny zboží splňují vaše požadavky na kvalitu ještě před dodáním.
Podpora při přípravě celních dokumentů
Připravujeme kompletní sadu standardních exportních dokumentů, včetně obchodní faktury, seznamu balení, certifikátu původu a dalších osvědčení, aby bylo zajištěno hladké celosvětové celní vyrovnání pro zásilky do všech destinací po celém světě.
Jednotná logistika
Nabízíme více způsobů dopravy, včetně námořní přepravy, letecké přepravy a expresní doručení, aby odpovídaly vašemu harmonogramu a rozpočtu. Dodáváme sledování zboží v reálném čase službu, díky níž můžete sledovat stav zásilky kdykoli.
Flexibilní platba
Podporujeme širokou škálu bezpečných mezinárodních platebních podmínek, jako je např. bankovní převod (T/T), akreditiv (L/C), Western Union a další běžné metody mezinárodního úhrady, čímž snižujeme vaše rizika mezinárodních transakcí .
Podpora po prodeji
Naši profesionální tým pro servis po prodeji poskytuje technickou i obchodní podporu včas a po celý rok. Zajišťujeme stabilní dlouhodobě stabilní kapacitu dodávek a tím plně zabezpečujeme vaše trvalé tržní prodeje a požadavky projektů.
Často kladené otázky
01
Otázka: Můžete vyrábět podle technických výkresů nebo fyzických vzorků zákazníků?
Odpověď: Rozhodně ano. Přijímáme technické výkresy ve všech běžných formátech souborů, stejně jako skutečné fyzické vzorky. Před zahájením formální výroby poskytne vašemu odkazu našeho inženýrský tým kompletní profesionální hodnocení proveditelnosti DFM.
02
Otázka: Jaká je doba výrobního cyklu pro individuální objednávky?
Doba výroby vzorků: 3–7 pracovních dnů. Doba výroby vlastních forem: 5–10 pracovních dnů (pro složité formy potvrdiváme cyklus zvlášť). Doba hromadné výroby: 7–20 pracovních dnů, v závislosti na složitosti konstrukce výrobku a množství objednávky.
03
Otázka: Jaké je vaše minimální množství objednávky pro individuální výrobky?
Poskytujeme flexibilní řešení MOQ pro všechny individuální položky. Snažíme se co nejvíce snížit minimální objednávané množství, abychom podpořili vaše malé zkušební objednávky, zároveň však zvládneme stabilní hromadnou výrobu, která uspokojí vaše dlouhodobé požadavky na velké objemy.
04
Otázka: Jaké služby personalizace nabízíte?
Odpověď: Nabízíme komplexní jednoúčelové přizpůsobení, včetně rozměrů výrobku, tvaru, vzhledu, přesnosti tolerance, povrchové úpravy, vyvrtávání otvorů, frézování drážek, ohýbání, řezání a nastavitelných parametrů odolných vůči vysokým teplotám. Na vyžádání jsou také k dispozici další personalizované možnosti, jako je gravírování značky LOGO a exkluzivní přizpůsobené balení.
05
Otázka: Přijímáte kontrolu hotových výrobků nezávislými subjekty?
Odpověď: Ano, plně spolupracujeme se všemi hlavními autorizovanými nezávislými zkušebními organizacemi. Mezi přijatelné organizace patří například známé instituce SGS, BV a další mezinárodně uznávané inspekční orgány. Na vyžádání poskytneme kompletní oficiální zprávy o zkouškách a dokumenty potvrzující materiály.
06
Otázka: Můžete přizpůsobit výběr surovin pro výrobky?
Odpověď: Samozřejmě. Můžeme vybrat a přizpůsobit vhodné suroviny podle vašich aplikačních scénářů, provozních podmínek a požadavků na výkon, včetně oxidu hlinitého, oxidu zirkoničitého, křemene, silikonu a dalších speciálních technických materiálů, a upravit související parametry výkonu tak, aby vyhovovaly vašim požadavkům na použití.



 EN
