Podrobnosti o produkte
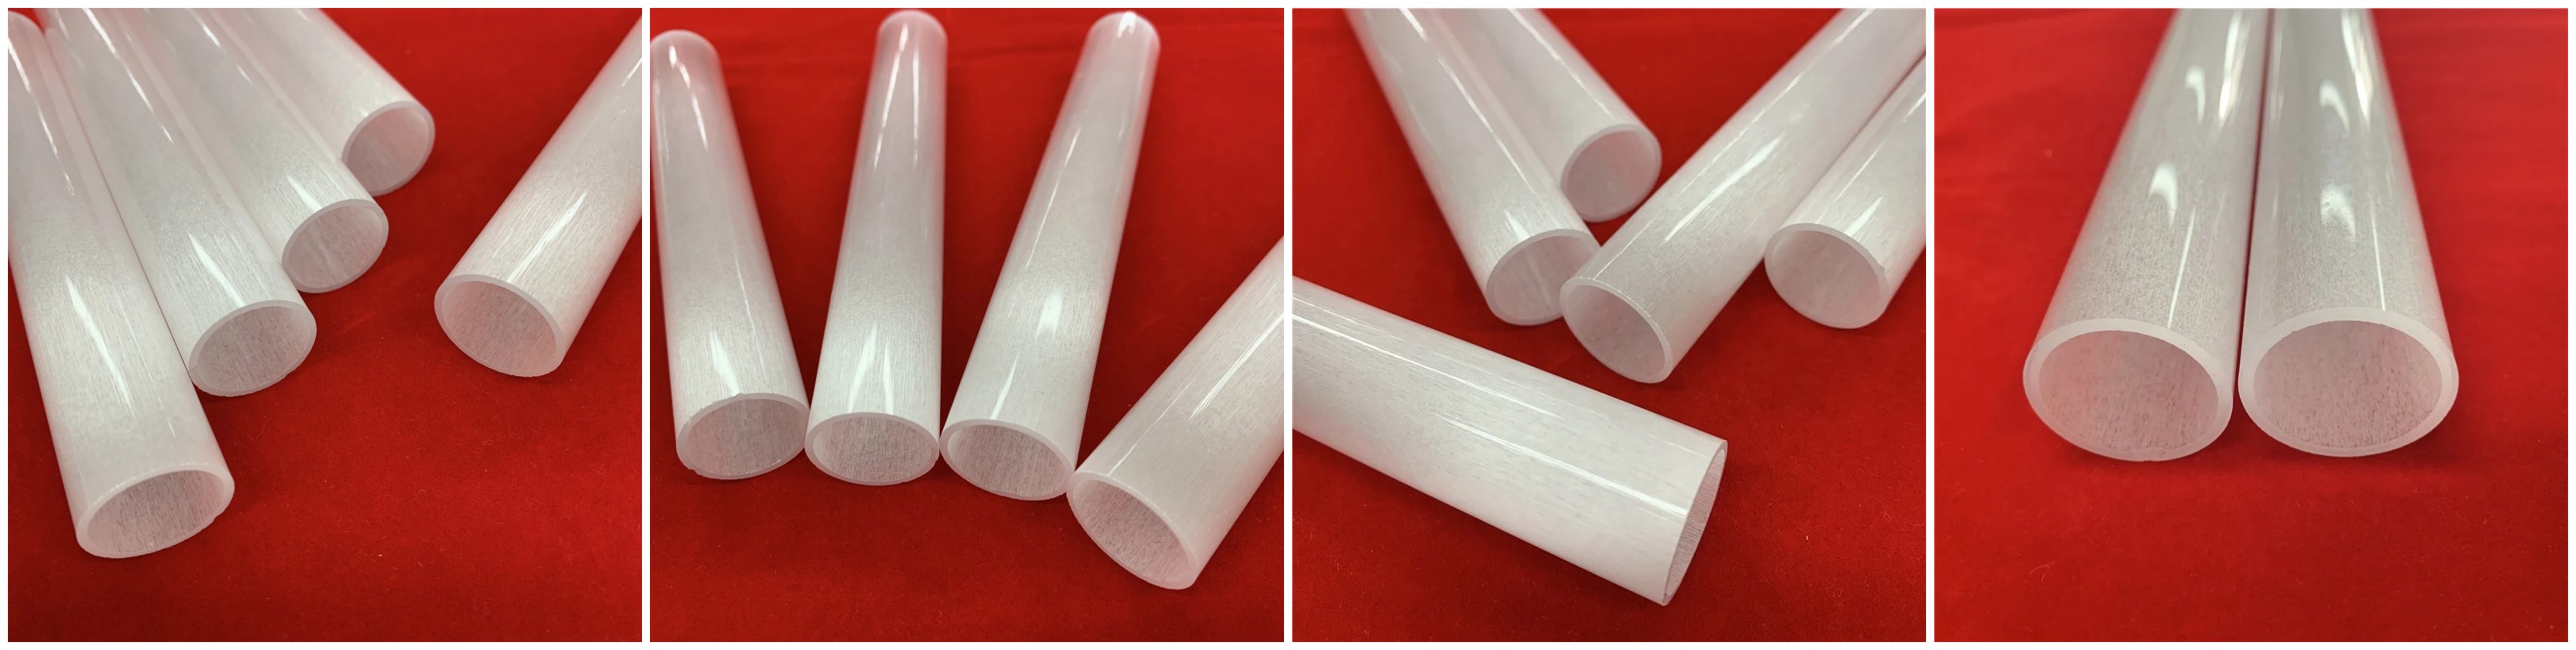
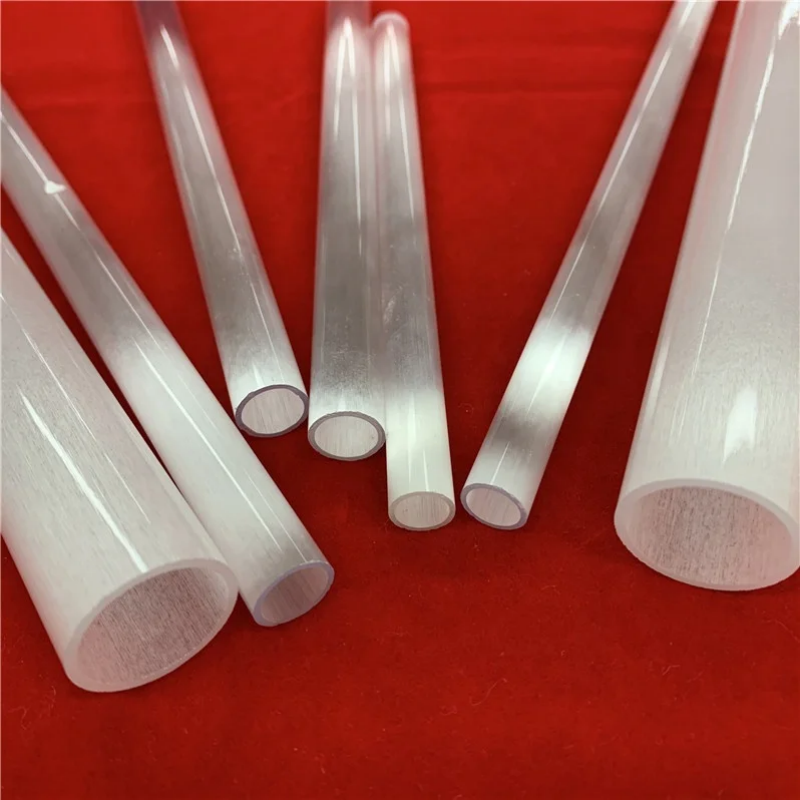
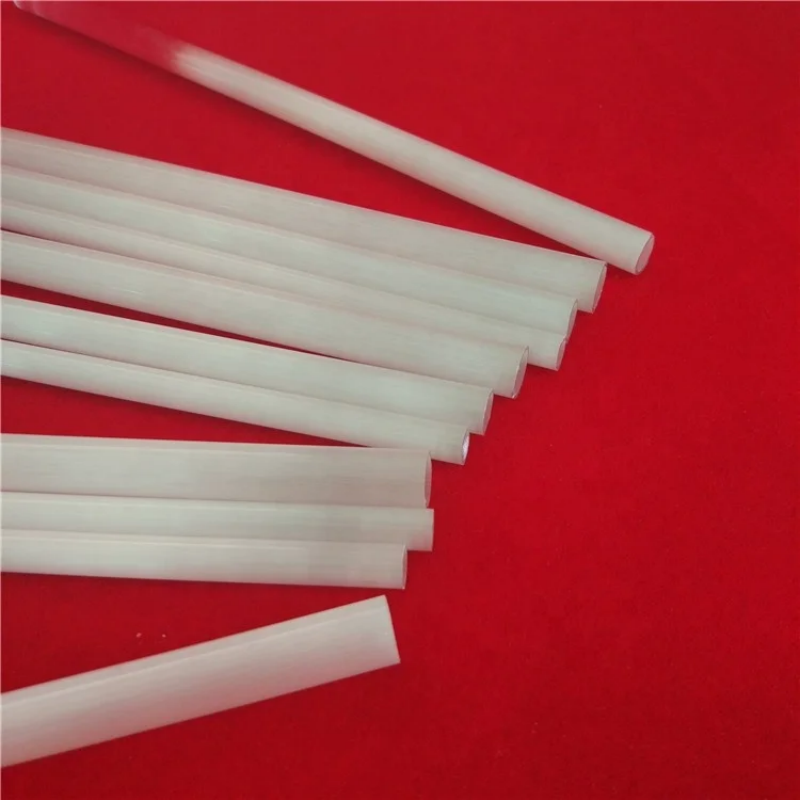
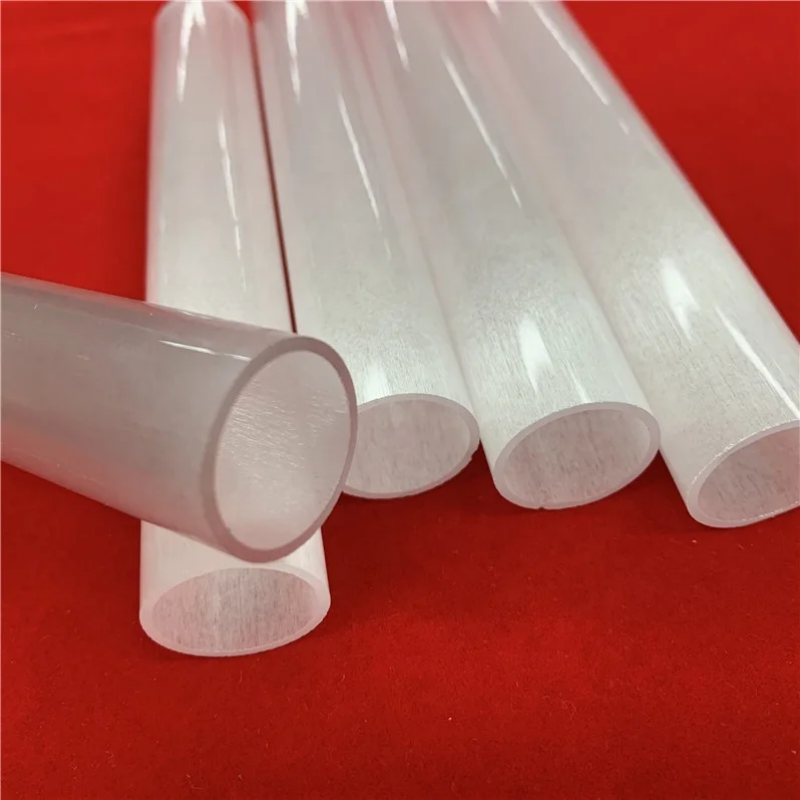
1. Popis mliečne kvartcovej trubice:
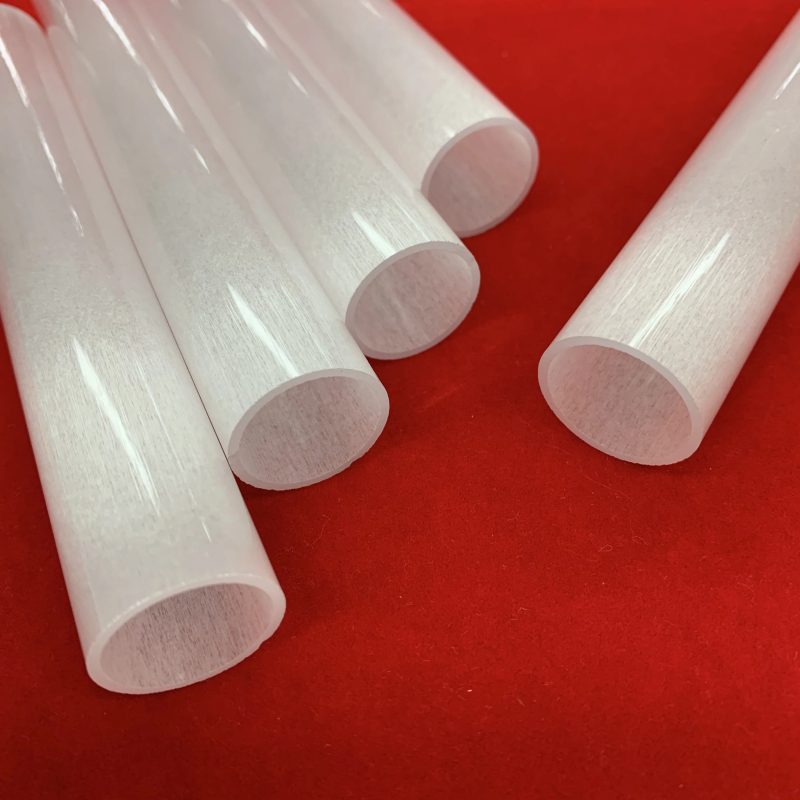
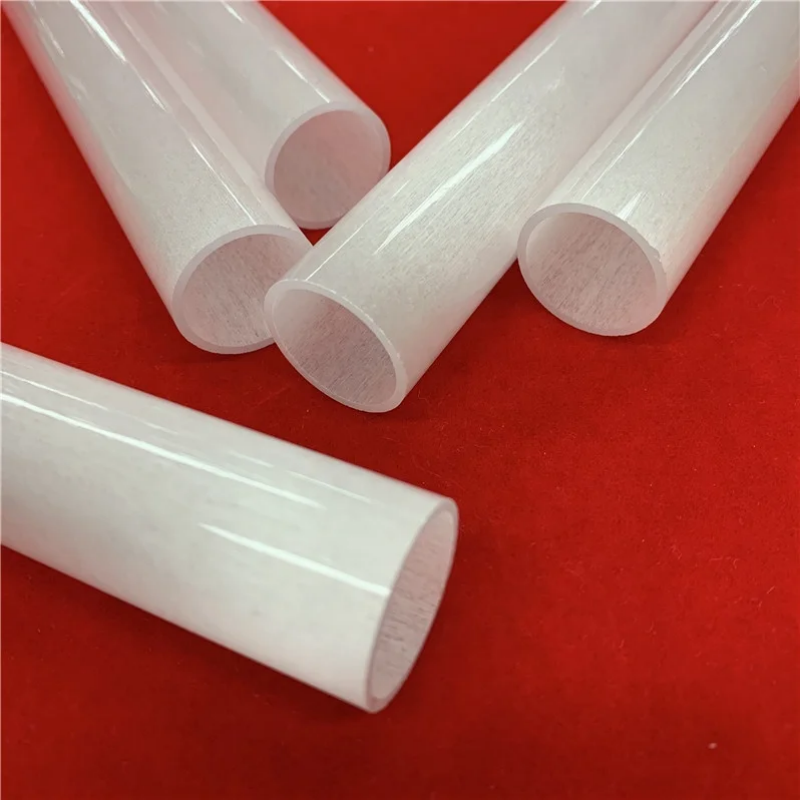
Mliečna kvartcová trubica má hladký povrch, vysokú opalescenciu, stabilnú vnútornú kvalitu a odolnosť voči korózii a dokáže premieňať blízke infračervené žiarenie na ďaleké infračervené žiarenie. Preto je preferovaným materiálom pre vyhrievacie zariadenia, mikrovlnné rúry, elektrické rúry, dezinfekčné skrine a vyhrievacie zariadenia pre silné kyseliny.
Kvartcové trubice sa vyrábajú predovšetkým z fúzovaného kvartcu ( amorfný oxid kremičitý ). Najpokročilejšou a najbežnejšou priemyselnou metódou výroby nepretržitých úsekov kvartcových trubíc je nepretržitý proces tavenia a ťahania trubíc.
2. Výrobný proces a pracovný postup kvartcového skla
Celý pracovný postup možno rozdeliť na dve hlavné etapy:
2.1 Etapa 1: Nepretržité tavenie a ťahanie trubíc (základný proces)
Toto je kľúčová etapa, v ktorej sa suroviny premieňajú na nepretržitú kvartovú trubicu.
- Suroviny: Prírodný kvartcový piesok alebo syntetické kvartcové granuly (z procesu plameňového fúzovania) s vysokou čistotou. Typ suroviny sa vyberá podľa konečného použitia (napr. optika, polovodiče). stupeň čistoty typ suroviny
- Spracovanie: Surové materiály prechádzajú dôkladným čistením, kyselinovým oplachom a sušením, aby sa odstránili kovové ióny, prach a vlhkosť.
- Nepretržité dávkovanie a tavenie
- Očistený kvartový materiál sa nepretržite dávkuje do špeciálneho zvislého nepretržitého tavobloku.
- Komora peci je zvyčajne vyrobená z ohnivzdorných kovov (napr. molybdénu) alebo z grafitu a udržiava sa v ochrannom prostredí (napr. hélium, dusík), aby sa zabránilo oxidácii a kontaminácii.
- Vysoké teploty (približne 2000 °C) vznikajú pomocou grafitových alebo wolframových elektrod, ktoré topia výživnú surovinu v hornej časti peci, čím vznikne homogénny, bezbublinový kvádrový roztok.
- Roztavený kváder tečie nadol na dno peci a cez presný formovací die alebo mandrel.
- Táto forma určuje konečný vonkajší priemer a hrúbku steny rúry. Zvyčajne ide o koncentrickú vysokoteplotnú grafitovú formu.
- Presnou kontrolou teploty taveniny, viskozity, rýchlosti ťahania a vnútorného tlaku plynu sa zmäkčené kremenné sklo „ťahá“ nahor alebo nadol do nepretržitej rúry so stabilnými rozmermi.
- Novovytvorená kvádrová sklenená trubica obsahuje významné vnútorné tepelné napätie spôsobené nerovnomerným chladením, čo ju robí extrémne krehkou .
- Nadviazaná trubica okamžite prechádza cez riadkový žiarový pec (lehr). Táto pec poskytuje pomalú a presne kontrolovanú chladiacu zónu, čo umožňuje trubici postupne ochladiť sa cez kritický teplotný rozsah (napr. 1100 °C až 800 °C ).
- Účel: Trvalé odstránenie vnútorného pnutia, čím sa stabilizujú mechanické vlastnosti kremenné trubice a predchádza sa jej praskaniu počas ďalšej manipulácie alebo používania.
- Rezanie a predbežná kontrola
- Neustála trubica sa reže na štandardné dĺžky.
- Predbežná kontrola sa vykonáva na zistenie viditeľných porúch, ako sú bubliny, nečistoty, škrabance, a na kontrolu tolerancie rozmerov (vonkajší priemer a hrúbka steny).
2.2 Etapa 2: Sekundárne spracovanie (prispôsobenie pre koncové použitie)
Polotovary trubíc prechádzajú rôznymi dokončovacími procesmi prispôsobenými podľa špecifikácií zákazníka.
- Rezanie a opracovanie koncov
- Rezanie: Kremenné sklenené rúrky sa režú na individuálne dĺžky použitím špeciálnych rezacích nástrojov pre kremeň (napr. diamantové kotúčové píly alebo laserové rezačky), aby sa zabezpečili čisté, rovné konce bez odštiepovania.
- Fazetovanie/Zkosenie: Rezané konce sú ohobľované na hladký, zaoblený povrch, aby sa zabránilo koncentrácii napätia a zabezpečila bezpečnosť obsluhy.
- Používa sa dôkladný proces čistenia pomocou vody vysokého stupňa čistoty, kyselinových roztokov (napr. zmes HF/HNO₃) a rozpúšťadiel na odstránenie všetkých kontaminantov, ktoré sa dostali na rúrky počas rezného procesu a manipulácie.
- Teplotné spracovanie (ohňom leštenie)
- Účel: Pre aplikácie vyžadujúce vysokú čistotu a hladké vnútorné povrchy (napr. polovodičový priemysel) sa koncové časti rúrky alebo celý jej vnútorný povrch môžu podrobiť ohňovému lešteniu.
- Metóda: Povrch kvartovej sklenej rúrky je krátkodobo zahrievaný až na bod zmäkčenia pomocou vodíko-kyslíkového horáka alebo plazmového oblúku. Vďaka povrchovej napätosti sa roztavená vrstva stane dokonale hladkou a uzatvorenou, čím sa odstránia mikrotrhliny, zníži drsnosť povrchu a odstránia povrchové nečistoty.
- Výsledok: Kremenné sklenené rúrky po ohňovom leštení vykazujú vyššiu mechanickú pevnosť a zvýšenú odolnosť voči devitrifikácii.
- Termálne ohýbanie: Pre výrobu špeciálnych tvarov je časť kremennej sklenej trubice lokálne zahrievaná, až kým nezmäkne, a potom ohnutá okolo formy alebo formu.
- Tesnenie koncov: Koniec (konca) kremennej sklenej trubice sa roztaví a uzavrie pomocou horáka s vysokou teplotou, aby vznikli kremenné ampulky, rukávy alebo iné uzavreté nádoby.
3. Výhody kremenných sklenených rúrok
3.1 Kremeňové sklenené rúrky sú c odolnosť voči korózii
Okrem toho fluorovodíková kyselina kremeňové sklo takmer nereaguje s inými kyselinami pri chemickom spracovaní a jeho odolnosť voči kyselinám je 30-násobná v porovnaní s keramikou a 150-násobná v porovnaní s nehrdzavejúcim oceľom.
3.2 Vynikajúce elektrické izolačné vlastnosti
Odpor kremeňového skleneného rúrka je ekvivalentný 10 000-násobku odporu bežného skla. Je to vynikajúci elektrický izolačný materiál a udržiava dobré elektrické vlastnosti aj pri vysokých teplotách
3.3 Odolnosť voči vysokým teplotám
Schopnosť kremenných sklenených trubíc udržať svoj výkon a štrukturálnu stabilitu vo vysokoteplotných prostrediach
Oblasť aplikácií
Kremenné sklenené trubice sa hlavne používajú v oblasti elektrického svetla, elektrotechniky (elektrické zariadenia), polovodičov, optických komunikácií, vojenskom priemysle, hutníctve, stavebných materiáloch, chemickom priemysle, strojníctve, energetike, ochrane životného prostredia a iných odvetviach.
Technické údaje matných kremenných trubíc
|
obsah vlastností
Vlastnosť Obsah
|
jednotka
Jednotka
|
špecifikácie vlastností
Vlastnosť Index
|
|
hustota
Hustota
|
g/cm 3 |
1.9-2.0 |
|
tvrdosť
Pevnosti
|
|
585 KHN 100 |
|
ťahová intenzita
Medza pevnosti v ťahu
|
Pa |
4.9×10⁷ |
|
tlaková odolnosť intenzita
Sťažovacia pevnosť
|
Pa |
8x10 10 |
|
modul pružnosti v ťahu
Modul pevnosti
|
Pa |
3x10 10 |
|
youngov modul
Youngov modul pružnosti
|
Pa |
7,25 × 10 8 |
|
poissonovo číslo
Poisson ’pomer
|
|
0.17 |
|
koeficient tepelnej rozťažnosti (20℃-300℃)
Súčiniteľ tepelného rozťažnosti
|
K |
5,4 × 10⁻⁷ |
|
tepelná vodivosť (20℃)
Tepelná vodivosť
|
W/ M.K |
1.4 |
|
merná tepelná kapacita (20℃)
Konkrétna teplotná kapacita
|
J/kg℃ |
650 |
|
merný elektrický odpor
špecifická odporivosť
|
ω·cm |
7×10⁷ |
|
izolačné vlastnosti
izolačné vlastnosti
|
℃ |
20 |
|
dielektrická pevnosť
dielektrická pevnosť
|
KV/cm |
250 |
|
dielektrická konštanta
dielektrická konštanta
|
|
3.5 |
|
koeficient dielektrickej absorpcie
Koeficient dielektrickej absorpcie
|
|
<4×10⁴ |
|
koeficient dielektrických strát
koeficient dielektrických strát
|
|
<1×10⁴ |
|
bod mäknutia
Teplota mäknutia
|
℃ |
1600 |
|
bod žíhania
Teplota odstriedavania
|
℃ |
1100 |
História vývoja

Patenty a certifikácie
Získali sme rôzne svetové certifikáty vrátane CE, EMC, LVD, RoHS, FDA, MSDS, ISO 9001, SGS a TÜV máme tiež vlastníctvo osem registrovaných ochranných známok a štyridsať technických patentov na podporu nezávislý výskum a vývoj .
Naše vlastných kľúčových technológií uplatňovaných vo všetkých výrobkových radách: porézna keramika, priemyselné keramické komponenty, špeciálne sklo, metalizovaná keramika, tekutinami absorbovacia vlna, generátory ozónu a silikónové výrobky všetky výrobky sa vyrábajú v prísnom súlade medzinárodnými štandardmi kvality , dodávajúc spoľahlivé a vysokovýkonné riešenia ktoré získali široké uznanie a dôveru trhu po celom svete.

Balíček
Používame vedecky zdôvodnené a štandardizované riešenia balenia prispôsobené vlastnostiam produktov, aby sa účinne zabránilo poškodeniu spôsobenému nárazom, stlačením, prachom a vlhkosťou. Vďaka zrelému globálnemu dopravnému systému a prísne dodržiavaným postupom kontrolu pri expedícii zabezpečujeme, že všetky produkty zostanú nepoškodené a stabilné počas dlhodobej prepravy a poskytujeme zákazníkom bezpečnú, efektívnu a spoľahlivú komplexnú logistickú službu .

Služby
Dopyt a prispôsobenie
Poskytujeme rýchlu a presnú odpoveď na cenu na všetky vaše dopyty. Flexibilné Výroba na objednávku (OEM & ODM) riešenia sú k dispozícii, aby vyhoveli vašim jedinečným požiadavkám týkajúcim sa návrhu produktov, balenia a značkovania.
Kontrola kvality objednávok
Zákazníkov informujeme o celom priebehu výroby počas celého cyklu objednávky. Náš tím kvality vykonáva prísne a komplexné inšpekcia pred odoslaním kontroly, aby sme zabezpečili, že všetky tovarové položky vyhovujú vašim štandardom kvality pred dodaním.
Podpora pri príprave colných dokumentov
Pripravujeme úplný súbor štandardných exportných dokumentov vrátane obchodnej faktúry, zoznamu balení, certifikátu pôvodu a iných certifikačných dokladov, aby sme zabezpečili hladké colné vybavenie po celom svete pre zásielky do všetkých destinácií na celom svete.
Jednostopové logistické riešenia
Ponúkame viaceré spôsoby prepravy vrátane námornej prepravy, leteckej prepravy a expresnej dopravy, aby sme vyhoveli vašemu rozvrhu a rozpočtu. Poskytujeme sledovanie nákladu v reálnom čase službu sledovania zásielok, aby ste mohli kedykoľvek monitorovať stav svojej zásielky.
Prúžková platba
Podporujeme široké spektrum bezpečných medzinárodných platebných podmienok, ako napríklad bankový prevod (T/T), akreditív (L/C), Western Union a iné bežné metódy medzinárodnych úhrad, čím znížime vaše riziká spojené s medzinárodnými transakciami .
Podpora po predaji
Náš profesionálny tím pre servis po predaji ponúka celoročnú, včasnú technickú aj obchodnú podporu. Zabezpečujeme stabilnú dlhodobú a stabilnú kapacitu dodávok na plné zabezpečenie vašich trvalých trhových predajov a projektových požiadaviek.
Často kladené otázky
01
Otázka: Môžete vyrábať na základe výkresov alebo fyzických vzoriek zákazníkov?
Odpoveď: Áno, samozrejme. Prijmeme technické výkresy vo všetkých bežných formátoch súborov, ako aj skutočné fyzické vzorky. Pred oficiálnym výrobným procesom nám inžiniersky tím poskytne komplexnú profesionálnu DFM hodnotiacu správu o uskutočniteľnosti pre vašu informáciu.
02
Otázka: Aká je doba výrobného cyklu pre individuálne objednávky?
Doba výroby vzoriek: 3–7 pracovných dní. Doba výroby individuálnej formy: 5–10 pracovných dní (pre zložité formy potvrdíme cyklus osobitne s vami). Doba hromadnej výroby: 7–20 pracovných dní, v závislosti od zložitosti štruktúry výrobku a množstva objednávky.
03
Otázka: Aké je vaše minimálne množstvo objednávky pre individuálne výrobky?
Odpoveď: Poskytujeme flexibilné riešenia minimálneho objednávacieho množstva (MOQ) pre všetky individuálne vyrobené položky. Urobíme všetko pre to, aby sme stanovili nízke minimálne objednávacie množstvo a tak podporili Vaše skúšobné objednávky malých sérií; zároveň dokážeme zabezpečiť stabilnú sériovú výrobu, aby sme naplnili Vaše dlhodobé požiadavky na veľké objemy.
04
Otázka: Aké služby prispôsobenia ponúkate?
Odpoveď: Ponúkame komplexné jednostopové služby prispôsobenia vrátane úpravy veľkosti, tvaru a vzhľadu výrobku, presnosti tolerancií, povrchovej úpravy, vyvŕtania otvorov a drážkovania, ohýbania, rezných operácií a nastaviteľných parametrov odolnosti voči vysokým teplotám. Na požiadanie sú tiež dostupné dodatočné personalizované možnosti, ako je napríklad gravírovanie LOGA a exkluzívne prispôsobené balenie.
05
Otázka: Prijímate kontrolu hotových výrobkov tretími stranami?
Odpoveď: Áno, plne spolupracujeme so všetkými hlavnými autorizovanými nezávislými skúšobnými inštitúciami. Akceptujeme známe organizácie, ako sú SGS, BV a ďalšie medzinárodne uznané kontrolné orgány. Môžeme poskytnúť úplné oficiálne skúšobné správy a dokumenty o certifikácii materiálov podľa vašich požiadaviek.
06
Otázka: Môžete prispôsobiť možnosti surovín pre výrobky?
Odpoveď: Samozrejme. Môžeme vybrať a zhodnotiť vhodné suroviny podľa vašich aplikačných scénárov, prevádzkových podmienok a požiadaviek na výkon, vrátane oxidu hliníka, oxidu zirkónia, kremenného skla, silikónu a iných špeciálnych technických materiálov a upraviť príslušné parametre výkonu tak, aby vyhovovali vašim požiadavkám na použitie.



 EN
