Podrobnosti o produktu
1. Přehled keramických trubek z nitridu hlinitého (AlN)
1.1 Obecný úvod
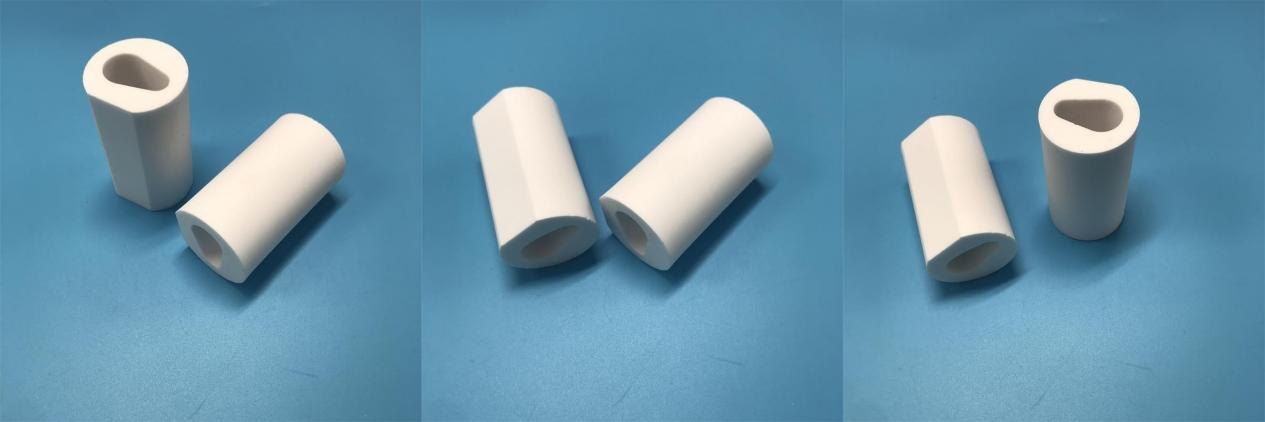
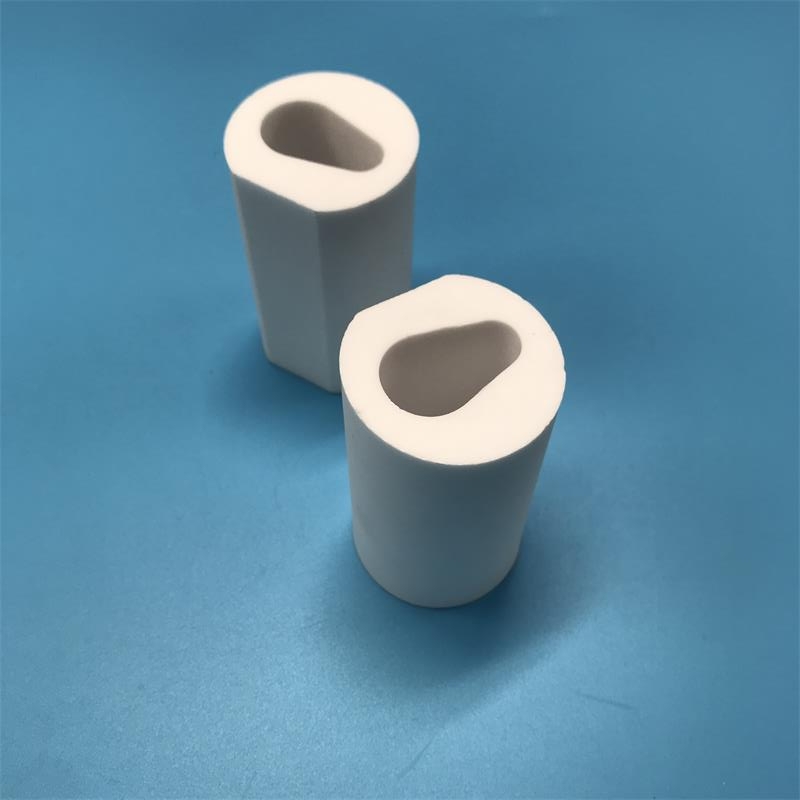
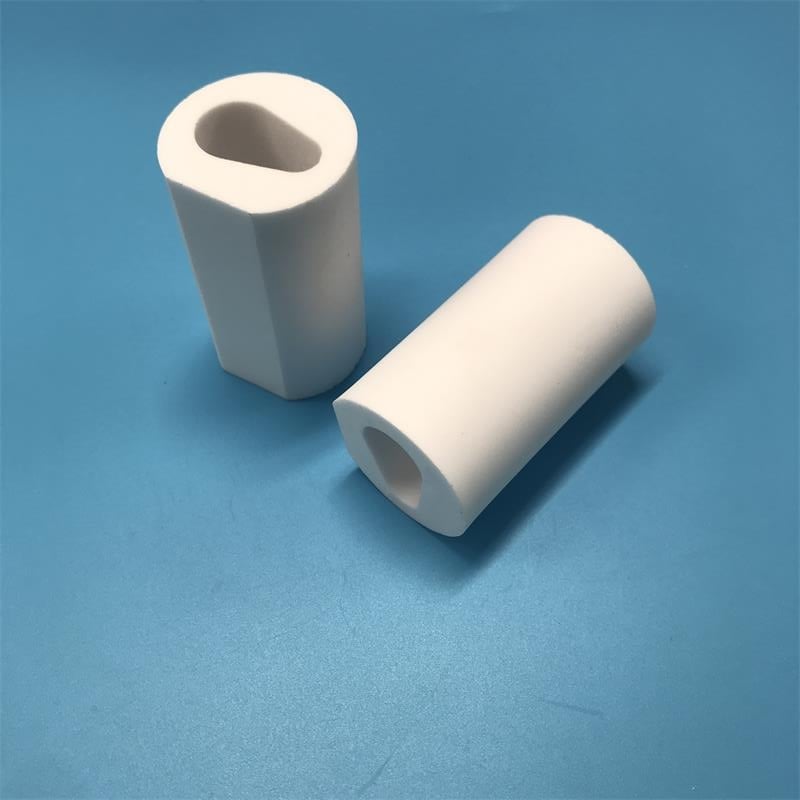
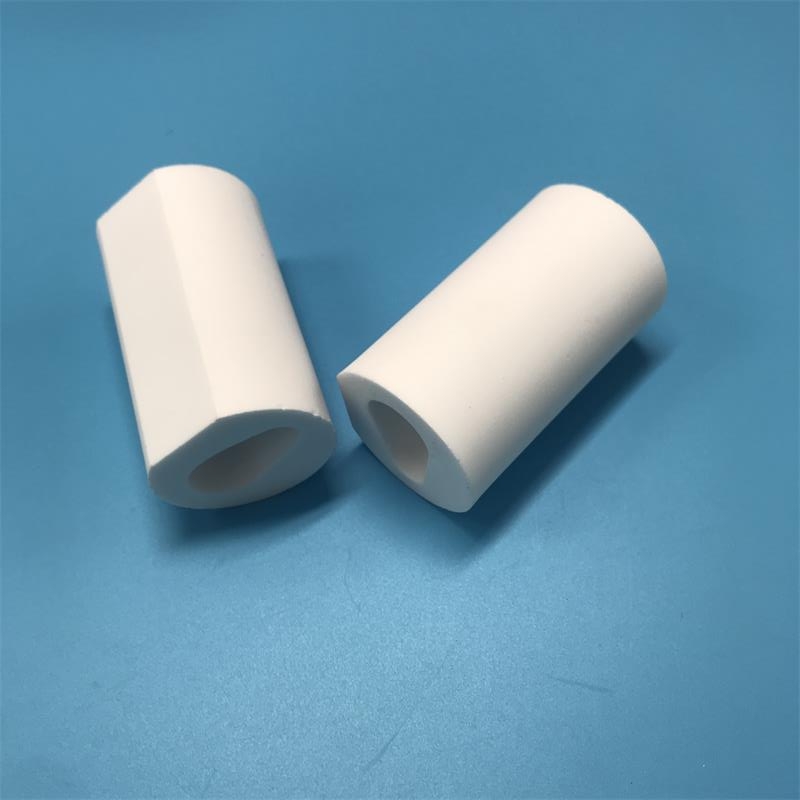
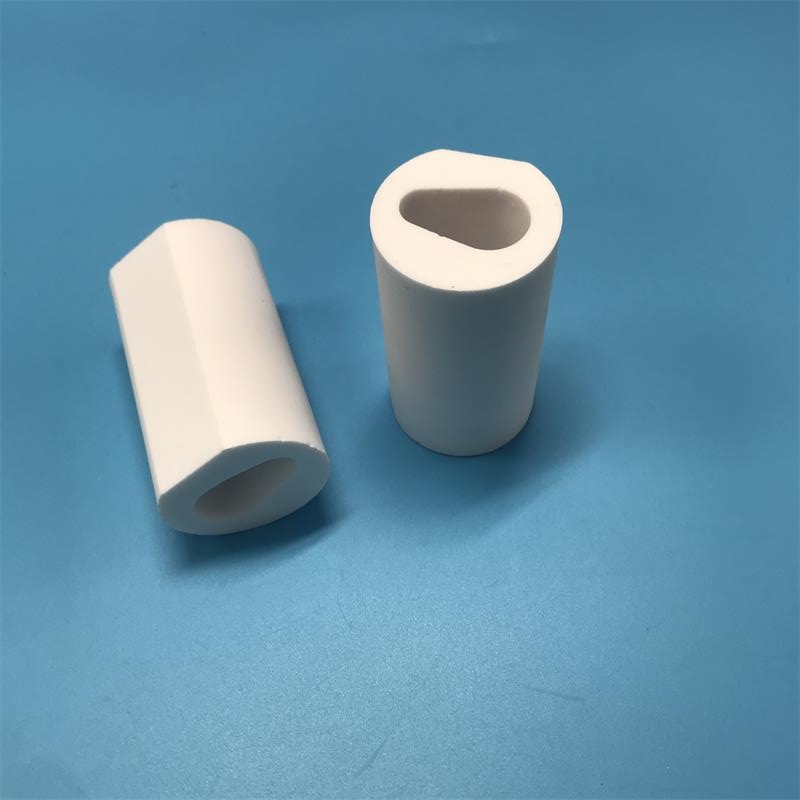
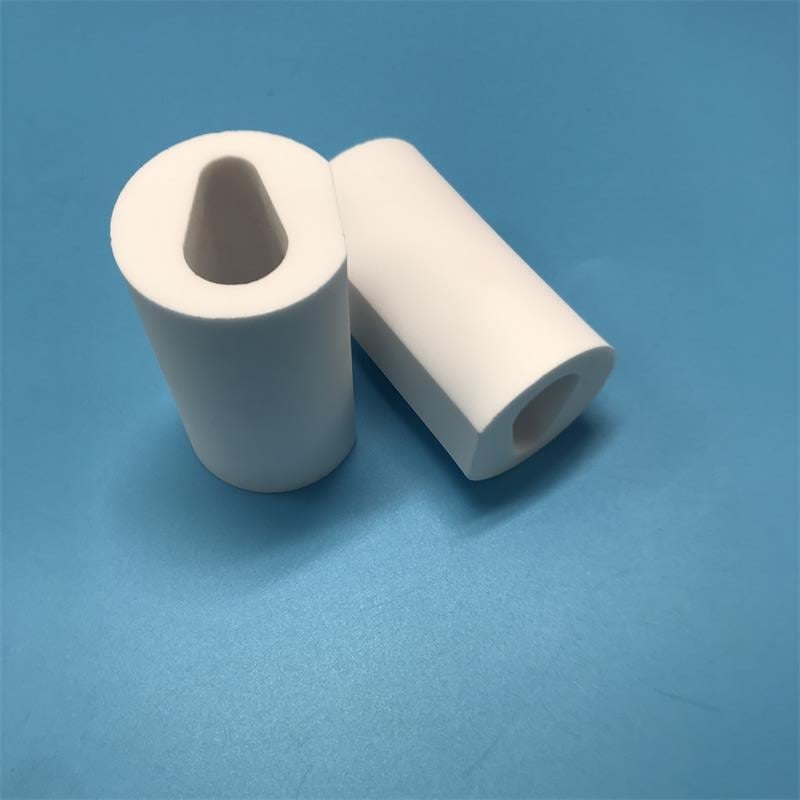
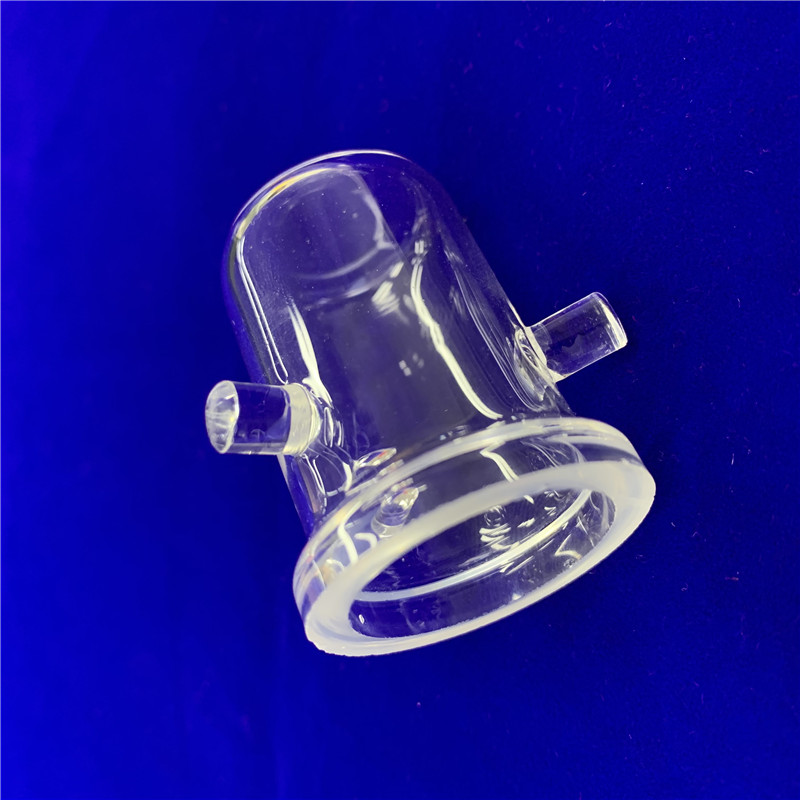
keramická dutá komora z 99 % oxidu hlinitého je vysoce tvrdou dutou keramickou konstrukční součástí, která kombinuje vysokou odrazivost pro laserové záření, vynikající elektrickou izolaci, vysokou mechanickou pevnost a mimořádnou odolnost proti vysokým teplotám. Je široce používána v rezonančních komorách pro laserové svařování, izolačních pouzdrech pro vysoké napětí, vložkách pro přesné upínací zařízení a komponentách pro kanály vysokoteplotních tekutin jako cenově výhodná náhrada běžných materiálů – oxidu hlinitého, nitridu hlinitého a karbidu křemíku.
1.2 Chemické složení a mikrostruktura
- Vysoce čistá jednofázová hustá keramika z oxidu hlinitého, hlavní složka Al₂O₃ ≥99 % , doplněná stopovými přísadami pro pájení za účelem vytvoření těsné krystalické vazbové struktury;
- Plně husté spálené těleso s nulové nasákavosti vody , hladkými povrchy vnitřních i vnějších stěn, dobrým utěsněním proti průniku vzduchu a nízkým uvolňováním plynů z vnitřního prostoru za podmínek vysokoteplotního provozu s laserem;
- Objemová hustota dosahuje 3,75 g/cm³ , stabilní krystalická struktura bez skrytých trhlin a vynikající odrazivost povrchu pro odraz laserového paprsku.
2. Vyrobní proces
2.1 Dávkování a míchání surovin
Vysoká čistota prášek z 99 % oxidu hlinitého je smíchán s malým množstvím přísad pro slinování a rovnoměrně zpracován mletím v kuličkovém mlýnku, aby se odstranilo aglomerování prášku. Přesné dávkování složek zajišťuje stálou tvrdost, kompaktní slinovací strukturu a konzistentní výkon odrazu laserového záření u hotových výrobků.
2.2 Vysokoteplotní slinování
Krok A: Rovnoměrně smíchaný prášek oxidu hlinitého je umístěn do vysokoteplotní pece pro vysokoteplotní beztlakové slinování;
Krok B: Dlouhodobé udržování konstantní teploty umožňuje úplné zhuštění a rovnoměrný růst zrn u polotovaru;
Krok C: Vznikne hustý čistý keramický polotovar z oxidu hlinitého bez vnitřních pórů nebo mikroskopických defektů;
Krok D: Přesně se řídí průběh teplotního nárůstu a poklesu, aby nedošlo ke deformaci výrobku ani k vzniku zbytkového vnitřního napětí po slinování.
2.3 Přesné lití / tváření extruzí a řízené chlazení
Krok A: Vyrábí se duté trubky nebo polotovary se speciálními dutinami pomocí izostatického lisování nebo formování vytlačováním do formy (možnost výroby s kapkovitou vnitřní dutinou nebo speciálními tvary otvorů);
Krok B: Použijte programované pomalé chlazení k odstranění nerovnoměrného vnitřního napětí u keramického tělesa;
Chlazená keramická polotovarová součást zachovává úplný obrys bez deformace pro následné přesné obrábění.
2.4 Řízené tepelné dokončovací zpracování
Proveďte sekundární žíhání na uvolnění napětí za účelem odstranění zbytkového napětí vzniklého při tváření, zvyšte celkovou houževnatost keramického tělesa a zabrňte lámání a praskání okrajů během přesného CNC obrábění.
2.5 Řezání polotovarů a tvarování zásob
Rozřežte velké sintrované polotovary z oxidu hlinitého na standardní polotovary trubek a dutin; vybrousíte vnitřní otvory a vnější kruhy tak, aby vyhovovaly sjednoceným tolerancím rozměrů pro koneční dodávku. Proveďte kontrolu vnitřních vad (praskliny, bubliny, nerovnoměrná tloušťka stěny) ultrazvukovým testováním a vizuální kontrolou a vadné polotovary vyřaďte. Kvalitní polotovary se používají jako suroviny pro hluboké zpracování konečných komponent.
3. Hlavní výkonový profil
3.1 Převládající tepelné vlastnosti (definiční charakteristika pro laserovou dutinu)
- Střední tepelná vodivost 25 W/(m·K) při 30 °C , rychle odvádí místní teplo nahromaděné laserovým ozářením, aby se zabránilo místnímu odpaření stěny dutiny;
- Dlouhodobá provozní teplota až 1200 ℃ , okamžitá špičková teplota odolnosti dosahuje 1400 ℃;
- Vynikající odolnost vůči tepelným šokům – odolává rychlé střídavé změně chladu a tepla způsobené zapínáním a vypínáním laseru bez prasklin nebo strukturální deformace dutiny;
- Stabilní vlastnosti tepelné roztažnosti s pevnou hodnotou koeficientu tepelné roztažnosti (CTE), což umožňuje přizpůsobení tepelné roztažnosti většiny kovových dílů pro spolehlivé montážní a pájené těsnění.
3.2 Vynikající elektrická izolace
- Ultra-vysoký objemový elektrický odpor ≥10¹⁴ Ω·cm v celém provozním teplotním a frekvenčním rozsahu;
- Vysoká dielektrická pevnost až 20 kV/mm, stabilní permitivita 10 (1 MHz, 25 ℃) , nízká dielektrická ztráta, vhodné pro izolační požadavky vysokofrekvenčních a vysokonapěťových laserových zařízení;
- Izolační vlastnosti zůstávají stabilní v dlouhodobém vysokoteplotním prostředí, což je výrazně lepší než u plastových dílů, které se při teple snadno stárnou a rozkládají.
3.3 Chemická a vakuová odolnost
- Odolný vůči většině kyselin , alkalické látky, organická rozpouštědla a oleje; koroduje pouze kyselinou fluorovodíkovou a silnými roztavenými alkalickými kovy;
- Extrémně nízká míra vývěvy po vyhřátí za vysokých teplot, kompaktní hustá struktura bez uzavřených pórů, lze ji stabilně používat při svařování laserem ve vakuu a optických vakuových zařízeních
- Dobrá odolnost proti záření X a gama záření, vhodné pro zpracování laserem a přesné optické testovací zařízení.
3.4 Mechanické a bezpečnostní vlastnosti
- Mezní pevnost v ohybu ≥330 MPa, modul pružnosti 370 GPa , vysoká strukturální tuhost k odolání nárazovému napětí vyvolanému tepelným šokem laseru;
- Vickersova tvrdost až 1800 HV , lepší odolnost proti opotřebení než keramika AlN, dlouhá životnost při podmínkách interního odrazu laseru a erozi proudem vzduchu;
- Neškodný anorganický keramický materiál, bez těkavých organických látek, čistý a nekontaminující pro montáž laserových, elektronických a přesných zařízení.
4. Klíčová omezení
- Nedoporučuje se pro dlouhodobý nepřetržitý provoz v prostředí nad 1200 ℃;
- Prostředí kyseliny fluorovodíkové způsobuje pomalou korozí a povrchové leptání keramiky z oxidu hlinitého;
- Jeho tepelná vodivost je mnohem nižší než u keramiky z nitridu hlinitého, není tedy preferovaným materiálem pro součásti vyžadující ultra-rychlé odvádění tepla;
- Křehkost keramického materiálu – náchylnost k kolapsu a prasklinám při silném koncentrovaném nárazovém zatížení.
5. Hlavní průmyslové aplikace
5.1 Laserové svařování a laserová zařízení
Laserová rezonanční odrazná komora, vnitřní odrazná trubka laserového svařovacího stroje, izolační pouzdro laserového oscilátoru, keramická dutina pro tvarování laserového paprsku (vyrobená na zakázku s unikátním vnitřním otvorem ve tvaru slzy)
5.2 Vysokonapěťové a elektronické zařízení
Izolační cívka pro vysokonapěťovou cívku, izolační pouzdro pro výkonový modul, izolační podpora pro vysokofrekvenční senzor
5.3 Polovodičová a vakuová zařízení
Izolační pevné části vakuové komory, keramická trubka pro přepravu plynu, vysokoteplotní upínací příslušenství pro polovodičová zařízení
5.4 Precizní přístroje a mechanické upínací prvky
Přesné zkušební zařízení – izolační pouzdra, opotřebení odolná vodící pouzdra pro automatizovaná zařízení, keramické díly pro polohování přípravků při vysokých teplotách
5.5 Průmyslové prostředí s vysokou teplotou
Ochranná trubka pro vysokoteplotní pec, potrubí pro dopravu korozivních kapalin, izolační konstrukční díly pro zařízení tepelného zpracování
6. Poloha materiálu
keramická dutá komora z oxidu hlinitého o čistotě 99 % vyplňuje výkonnostní mezeru mezi plastem, kovem a vysoce výkonnými keramikami na bázi nitridů. Nabízí keramickou úroveň stabilní izolace, odolnosti vůči vysokým teplotám a vynikající výkon při odrazu laserového záření, doplněný přizpůsobitelnou dutou strukturou speciálního tvaru. Oproti keramikám z nitridu hlinitého má oxid hlinitý vyšší tvrdost, lepší odolnost proti opotřebení a nižší celkové náklady, což jej činí vhodnějším pro dutiny odrazující laserové záření i pro běžné konstrukční díly vyžadující izolaci za vysokých teplot. V oblastech odolnosti vůči vysokým teplotám, stability ve vakuu a izolačních vlastností má zřetelné výhody oproti kovům a plastům. Je to nejekonomičtější řešení přesných dutých keramických dílů pro střední a malé šarže individuálně navržených součástí používaných v laserovém zařízení, vysokonapěťové elektronice a provozních podmínkách za vysokých teplot a ve vakuu.
Oxid aluminia Čistota |
92% |
95% |
96% |
99% |
99.6% |
Cbarva |
Bílá |
Bílá |
Bílá |
Slonovinová bílá |
Bílá |
Objem hustota |
3.45g/ cm3 |
3.5g/ cm3 |
3.7g/ cm3 |
3.75g/ cm3 |
3.9g/ cm3 |
Pohltivost vody |
0 |
0 |
0 |
0 |
0 |
Kruhová pevnost |
300MPa |
300MPa |
320MPa |
330MPa |
330MPa |
VICKERS tvrdost |
1300 |
1400 |
1400 |
1800 |
1800 |
Dielektrické Konstanta |
10(aT 1MHz 25℃) |
10(aT 1MHz 25℃) |
10(aT 1MHz 25℃) |
10(aT 1MHz 25℃) |
10(aT 1MHz 25℃) |
Modul pružnosti |
350GPa |
350GPa |
350GPa |
370GPa |
370GPa |
tepelný vodivost (30℃) |
18 W/ (m .K ) |
24 W/ (m .K ) |
24 W/ (m .K ) |
25 W/ (m .K ) |
28 W/ (m .K ) |
Objemový odpor |
10^14 Ω• cm |
10^ 14 Ω•cm |
10^14 Ω• cm |
10^14 Ω• cm |
10^ 15 Ω•cm |
Dielektrická pevnost |
20KV /mm |
20KV /mm |
20KV /mm |
20KV /mm |
30KV /mm |
poznámka: výše uvedená data jsou pouze orientační.
Poznámka: Výše uvedená data is jsou pouze pro vaše reference.
Historie vývoje
Patenty a certifikace
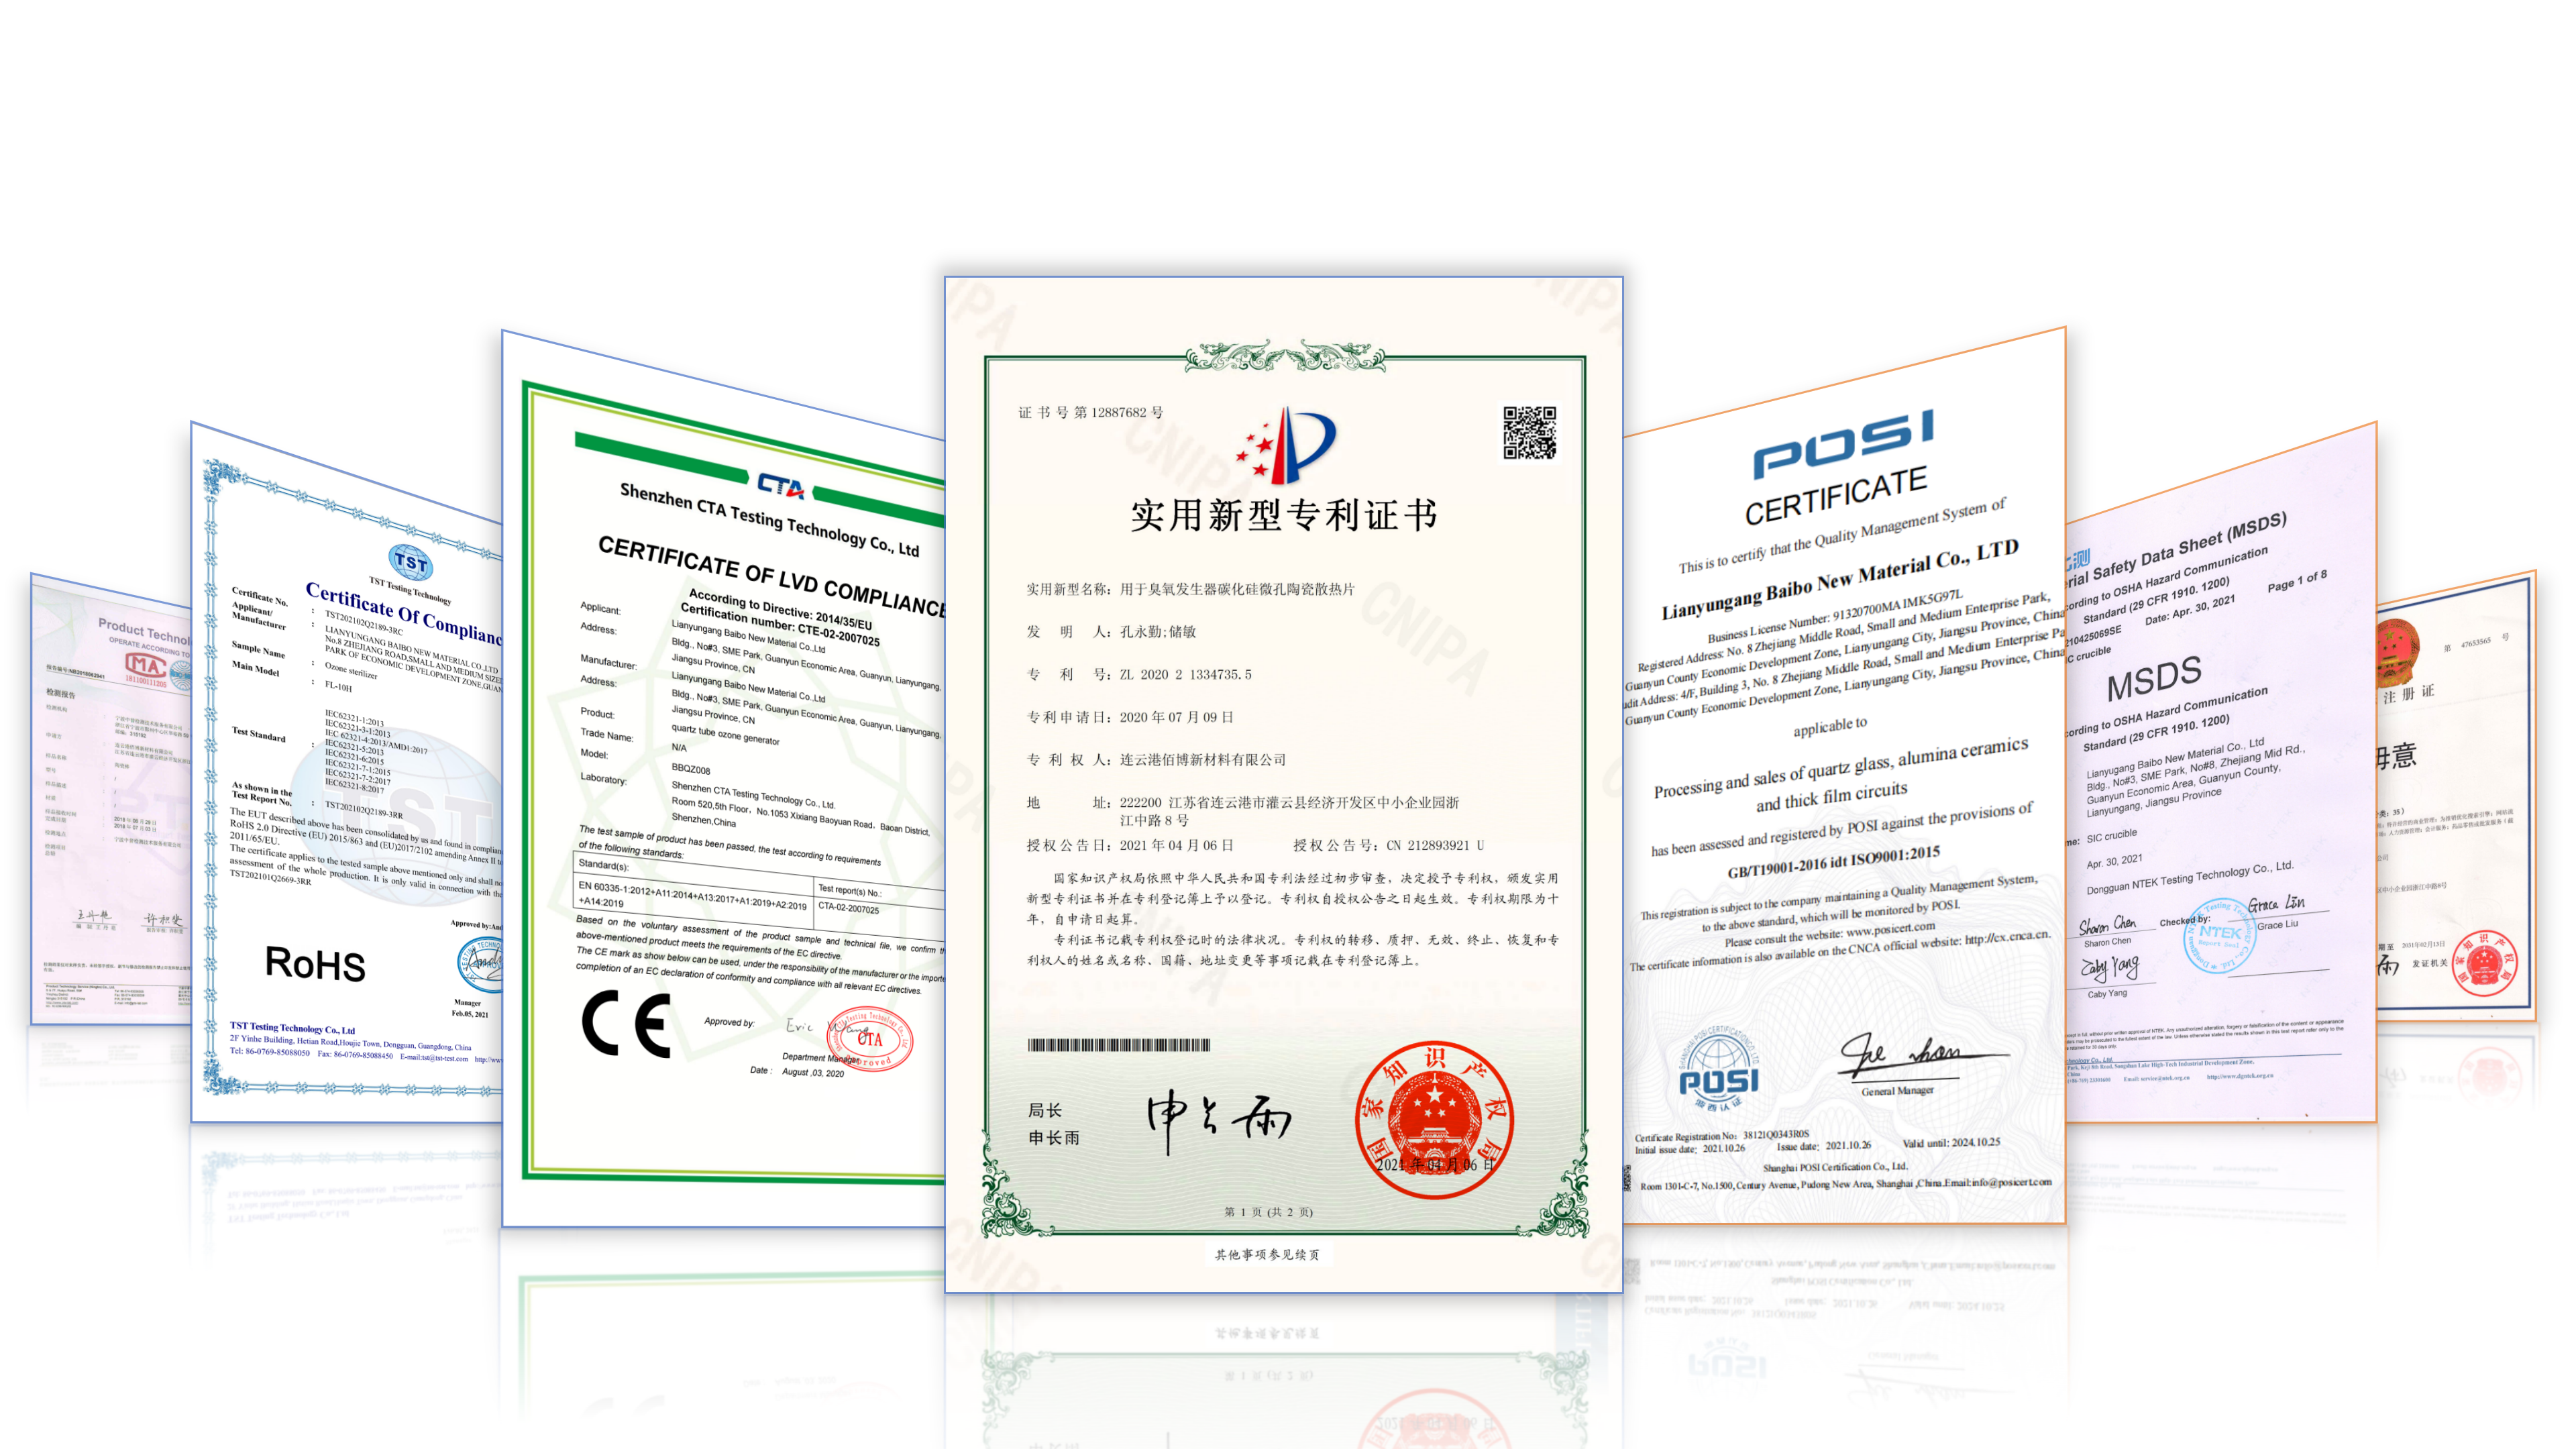
získali jsme různé globální certifikace včetně CE, EMC, LVD, RoHS, FDA, MSDS, ISO 9001, SGS a TÜV . Dále vlastníme osm registrovaných ochranných známek a čtyřicet technických patentů podporu samostatná výzkumná a vývojová činnost .
Naše vlastních klíčových technologií projděte si všechny výrobní řady: prosté keramiky, průmyslové keramické součásti, speciální sklo, kovové keramiky, absorbující vatovinu pro kapaliny, ozonové generátory a silicone výrobky . Všechny výrobky jsou vyráběny v přísném souladu s mezinárodními normami kvality , doručování spolehlivá a výkonná řešení získala široké uznání a důvěru trhu po celém světě.
Balíček
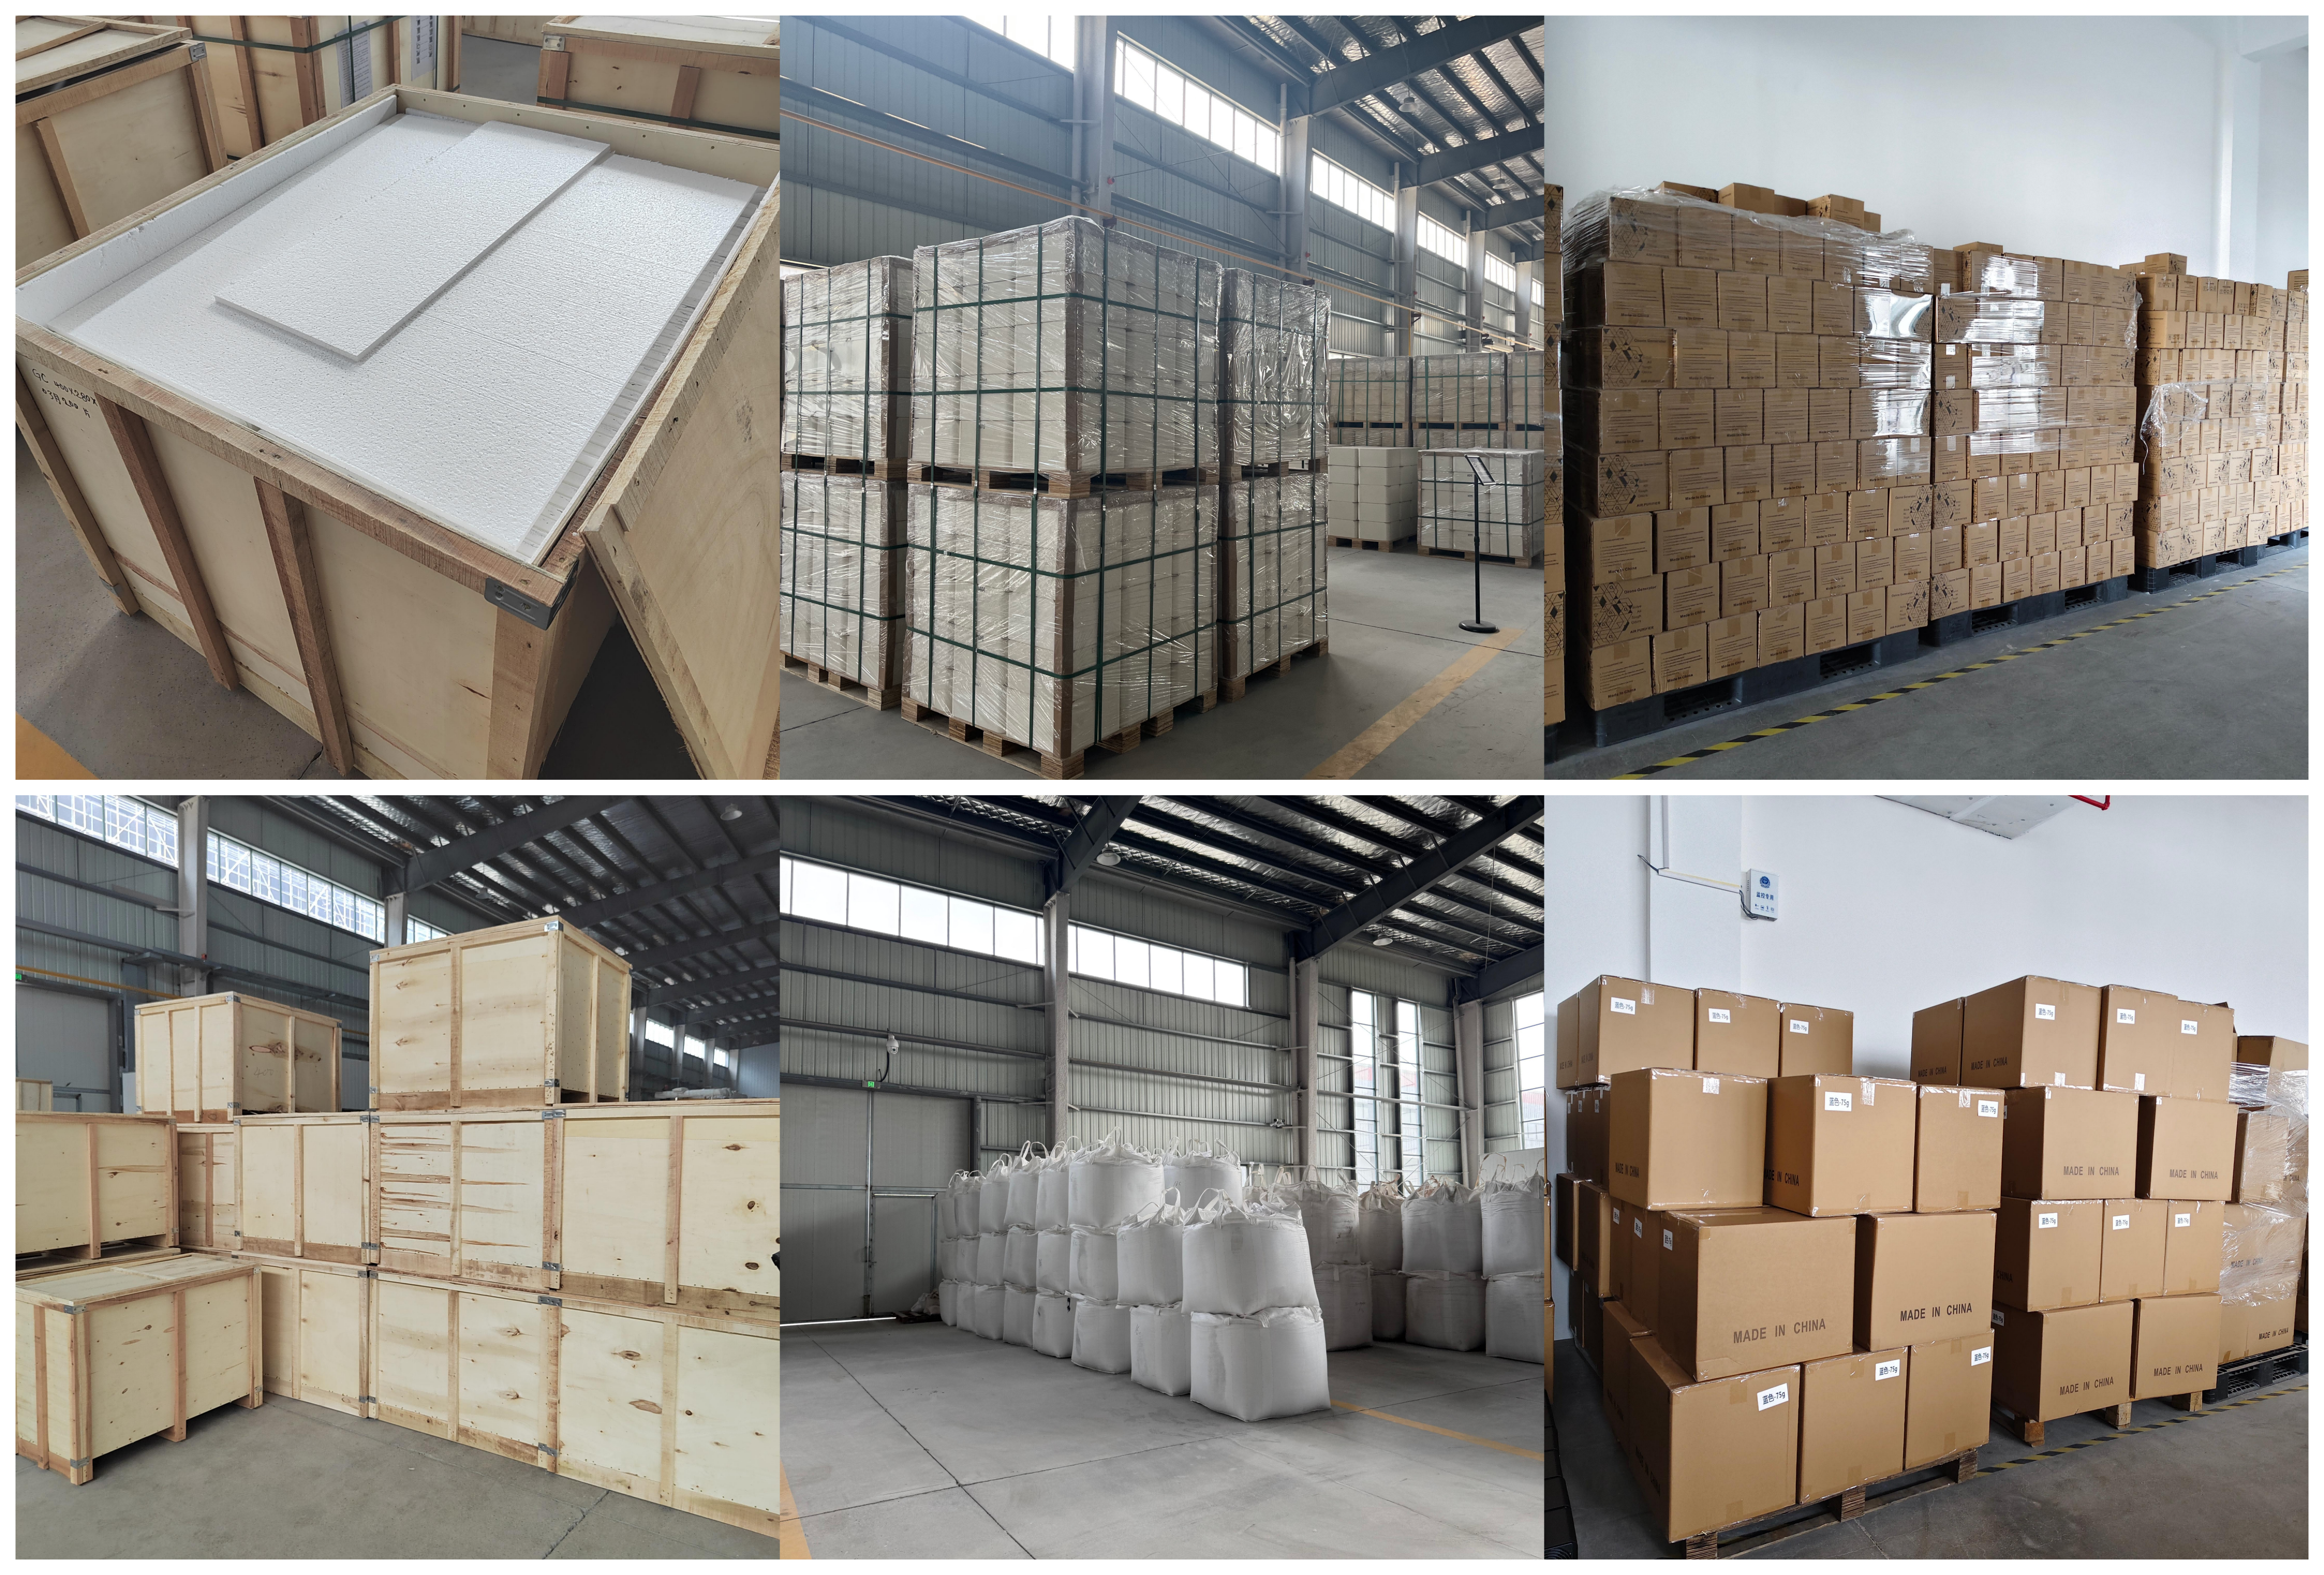
Používáme vědecky zdůvodněná a standardizovaná balení přizpůsobená charakteristikám výrobků, aby bylo účinně zabráněno poškození způsobenému nárazy, stlačením, prachem a vlhkostí. Díky vyzrálému globálnímu dopravnímu systému a přísné postupy inspekce zásilek zajistíme, že všechny produkty zůstanou nepoškozené a stabilní během dlouhodobé dopravy, čímž poskytujeme zákazníkům bezpečnou, efektivní a spolehlivou komplexní logistickou službu .
Služby
Dotaz a přizpůsobení
Poskytujeme rychlou a přesnou odpověď na ceny na všechny vaše dotazy. Flexibilní OEM a ODM přizpůsobení řešení jsou k dispozici, aby vyhovovala vašim specifickým požadavkům na návrh produktu, balení a značkování.
Kontrola kvality objednávky
Během celého cyklu objednávky informujeme klienty o celém průběhu výroby. Náš tým pro kontrolu kvality provádí přísnou komplexní kontrola před odesláním kontrolu, aby bylo zaručeno, že všechny zboží splňují vaše požadavky na kvalitu ještě před dodáním.
Podpora při přípravě celních dokumentů
Připravujeme kompletní sadu standardních exportních dokumentů, včetně obchodní faktury, seznamu balení, certifikátu původu a dalších osvědčení, aby bylo zajištěno hladké celosvětové celní vyrovnání pro zásilky do všech destinací po celém světě.
Jednotná logistika
Nabízíme více způsobů dopravy, včetně námořní přepravy, letecké přepravy a expresní doručení, aby odpovídaly vašemu harmonogramu a rozpočtu. Dodáváme sledování zboží v reálném čase službu, díky níž můžete sledovat stav zásilky kdykoli.
Flexibilní platba
Podporujeme širokou škálu bezpečných mezinárodních platebních podmínek, jako je např. bankovní převod (T/T), akreditiv (L/C), Western Union a další běžné metody mezinárodního úhrady, čímž snižujeme vaše rizika mezinárodních transakcí .
Podpora po prodeji
Naši profesionální tým pro servis po prodeji poskytuje technickou i obchodní podporu včas a po celý rok. Zajišťujeme stabilní dlouhodobě stabilní kapacitu dodávek a tím plně zabezpečujeme vaše trvalé tržní prodeje a požadavky projektů.
Často kladené otázky
01
Otázka: Můžete vyrábět podle technických výkresů nebo fyzických vzorků zákazníků?
Odpověď: Rozhodně ano. Přijímáme technické výkresy ve všech běžných formátech souborů, stejně jako skutečné fyzické vzorky. Před zahájením formální výroby poskytne vašemu odkazu našeho inženýrský tým kompletní profesionální hodnocení proveditelnosti DFM.
02
Otázka: Jaká je doba výrobního cyklu pro individuální objednávky?
Doba výroby vzorků: 3–7 pracovních dnů. Doba výroby vlastních forem: 5–10 pracovních dnů (pro složité formy potvrdiváme cyklus zvlášť). Doba hromadné výroby: 7–20 pracovních dnů, v závislosti na složitosti konstrukce výrobku a množství objednávky.
03
Otázka: Jaké je vaše minimální množství objednávky pro individuální výrobky?
Poskytujeme flexibilní řešení MOQ pro všechny individuální položky. Snažíme se co nejvíce snížit minimální objednávané množství, abychom podpořili vaše malé zkušební objednávky, zároveň však zvládneme stabilní hromadnou výrobu, která uspokojí vaše dlouhodobé požadavky na velké objemy.
04
Otázka: Jaké služby personalizace nabízíte?
Odpověď: Nabízíme komplexní jednoúčelové přizpůsobení, včetně rozměrů výrobku, tvaru, vzhledu, přesnosti tolerance, povrchové úpravy, vyvrtávání otvorů, frézování drážek, ohýbání, řezání a nastavitelných parametrů odolných vůči vysokým teplotám. Na vyžádání jsou také k dispozici další personalizované možnosti, jako je gravírování značky LOGO a exkluzivní přizpůsobené balení.
05
Otázka: Přijímáte kontrolu hotových výrobků nezávislými subjekty?
Odpověď: Ano, plně spolupracujeme se všemi hlavními autorizovanými nezávislými zkušebními organizacemi. Mezi přijatelné organizace patří například známé instituce SGS, BV a další mezinárodně uznávané inspekční orgány. Na vyžádání poskytneme kompletní oficiální zprávy o zkouškách a dokumenty potvrzující materiály.
06
Otázka: Můžete přizpůsobit výběr surovin pro výrobky?
Odpověď: Samozřejmě. Můžeme vybrat a přizpůsobit vhodné suroviny podle vašich aplikačních scénářů, provozních podmínek a požadavků na výkon, včetně oxidu hlinitého, oxidu zirkoničitého, křemene, silikonu a dalších speciálních technických materiálů, a upravit související parametry výkonu tak, aby vyhovovaly vašim požadavkům na použití.



 EN
