
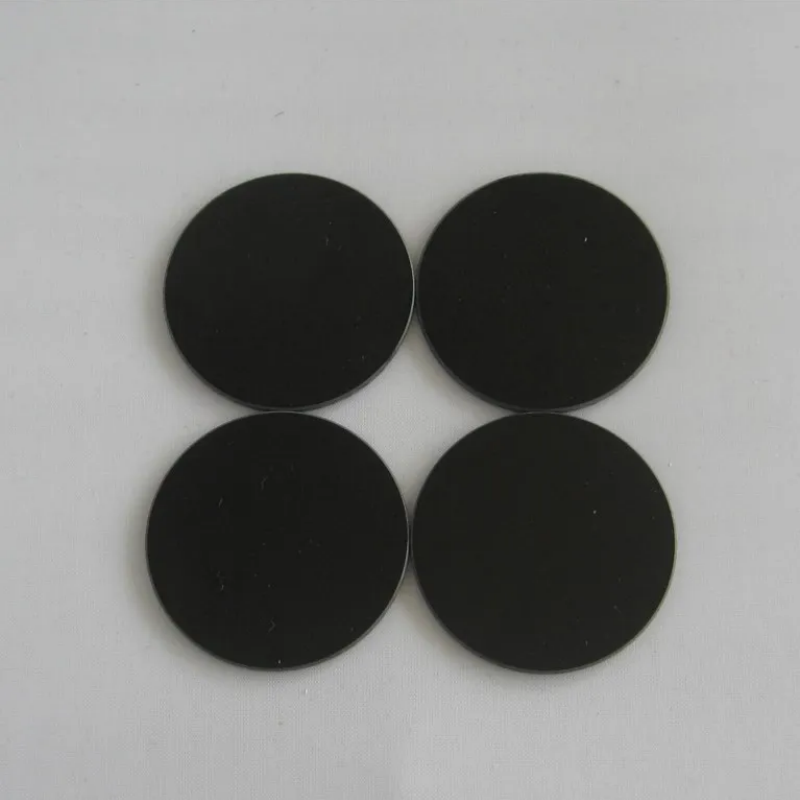
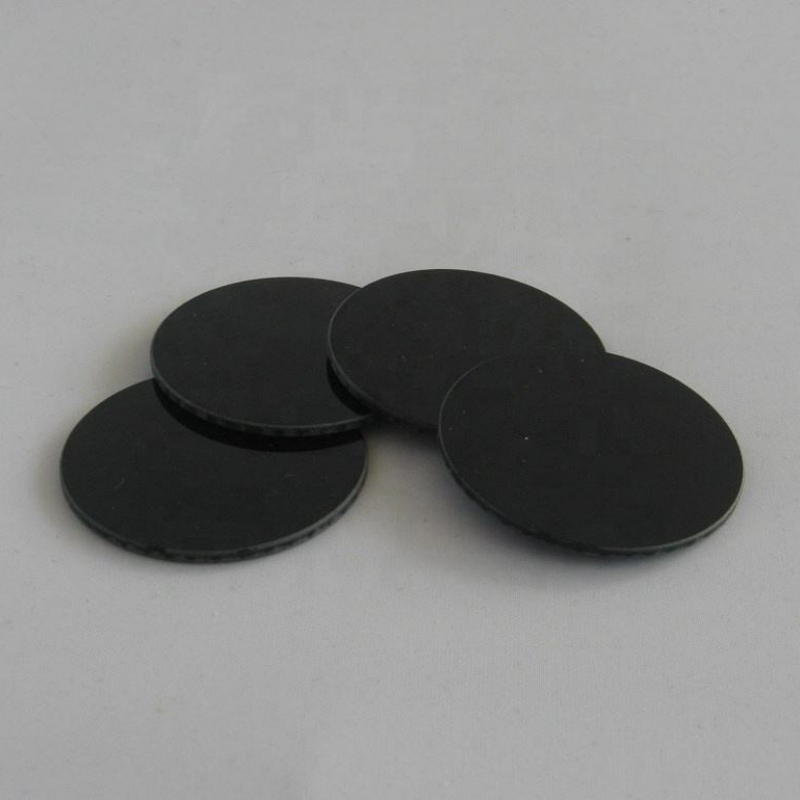
Типична стойност на оптичната плътност (OD) на черното филтърно стъкло при 550 nm:
Черното филтърно стъкло има стойност OD от ≥4,0 при 550 nm , което ефективно блокира над 99,99 % от видимата светлина.
Максималната пропускливост на ултравиолетовите черни филтри:
Максималната пропускливост при 365 nm надхвърля 80 % при дебелина 1 mm. Според вашите нужди можем също да персонализираме продукти с пропускливост до 85–90 %.
Т максималната работна температура на вашите черни филтърни плочи:
Черното филтърно стъкло може да работи непрекъснато при температури до 500 ℃ , с кратковремена максимална температурна устойчивост до 800 ℃.
Стандартите за повърхностно качество на черните филтърни стъкла са:
Обикновено отговарят на стандарт 60/40 (драскотини/дефекти), а според нуждите на клиента можем да предоставим продукти с по-висока прецизност, като 40/20 или 0/0.
Т стандартните размери и допуски за дебелина на черните филтърни плочи:
Персонализирани размери от 5 мм до 500 мм. Допускът за дебелина може да се контролира в рамките на ±0,01 мм до ±0,02 мм според изискванията.
Подробности за продукта
1. Производствен процес и работен поток на RG IR RM S ерия оптично стъкло
Производството на RG IR RM S ерии оптичното стъкло е изключително точна и контролирана последователност от операции, предназначена да постигне специфични оптични свойства като показател на пречупване, число на Абе и висока пропускливост. Целият процес може да се раздели на следните ключови етапи:
1.1 Подготовка на сместа и суровините
Процес: Суровини с ултрависока чистота (напр. диоксид на кремния, оксид на бора, карбонат на бария и различни други оксиди и допанти) се претеглят с изключителна точност според собствената химична формула за RG IR RM S ерия стъкло.
Цел: Да се гарантира, че крайното стъкло има точно химичния състав, необходим за целевите му оптични и физични свойства. Смесът се нарича „сместа“.
1.2 Топене
Процес: Смесената суровина се подава в пещ с висока температура. За висококачествено оптично стъкло като RG IR RM S в серията, разтопеният поток или резервоарът често са облицовани с платина или подобни инертни материали, за да се предотврати замърсяването от стените на пещта.
Условия: Топенето протича при екстремни температури, обикновено между 1300 °°C и 1600 °C, в зависимост от състава.
1.3 Рафиниране и хомогенизиране
Рафиниране (очистване): Разтопеното стъкло се задържа при висока температура, за да могат мехурчетата газ (семена) да изплуват към повърхността и да се отделят. Химически агенти за рафиниране също могат да се използват, за да помогнат за разтварянето и премахването на тези мехурчета.
Хомогенизиране: Разтопеният материал се разбърква интензивно с помощта на разбърквател от платина, за да се елиминират стрии или нишки (локални вариации в състава). Този етап е от решаващо значение за постигане на високата оптична хомогенност, необходима за прецизни лещи.
1.4 Формоване
Процес: Хомогенната, без мехурчета маса след това се формира в употребяема форма. Често използваните методи за формоване включват:
Формиране: Наливане на разтопената маса в предварително загрети форми, за да се получат сурови лещови заготовки, призми или блокове.
Ливене: Отливане в големи блокове, които по-късно се режат на по-малки парчета.
Непрекъснато валцоване: За производство на големи стъклени листове.
1.5 Отжигане
Процес: Формираното стъкло се прехвърля в специална пещ, наречена отжигателна пещ. Тук то се нагрява до точно определена температура под точката си на топене и след това се охлажда много бавно според строго контролиран профил на време-температура.
Цел: Да се отстранят вътрешните напрежения, възникнали по време на формирането и охлаждането. Непремахнатите напрежения могат да предизвикат двойно прекъсване и да направят стъклото склонно към чупене, което го прави непригодно за оптични приложения.
1.6 Хладно обработване / прецизно машинно обработване
Това обикновено се извършва от производители на оптични компоненти, които закупуват отпуснати стъклени заготовки. Процесът включва:
Сглобяване: Реже се големи блокове на по-малки, удобни за обработка размери.
Стъркуване: Използват се диамантени дискове за оформяне на стъклото според изискваната кривина и размери (генериране).
Лапиране и полирване: Последователно използване на все по-едри абразиви и накрая полирна суспензия (напр. церий оксид) върху полирен диск, за да се получи повърхност с оптично качество, с гладкост на нанометрово ниво и минимални повреди под повърхността.
1,7-покритие
Процес: След полирането често се нанасят оптични покрития (като антирефлексни покрития) върху повърхностите, използвайки методи като физическо изпарение във вакуум (PVD) или разпрашване (Sputtering).
Цел: Подобряване на пропускането на светлината и намаляване на отраженията, което подобрява общата производителност на оптичния елемент.
1,8 Контрол на качеството и инспекция
Това е неразделна част от целия процес. Основните параметри, които се проверяват, включват:
Оптични свойства: Рефрактивен индекс (nd) и число на Абе ( ν d).
Вътрешно качество: Хомогенност, наличие на мехурчета и включвания.
Напрежение: Ниво на остатъчно вътрешно напрежение, измерено с пол
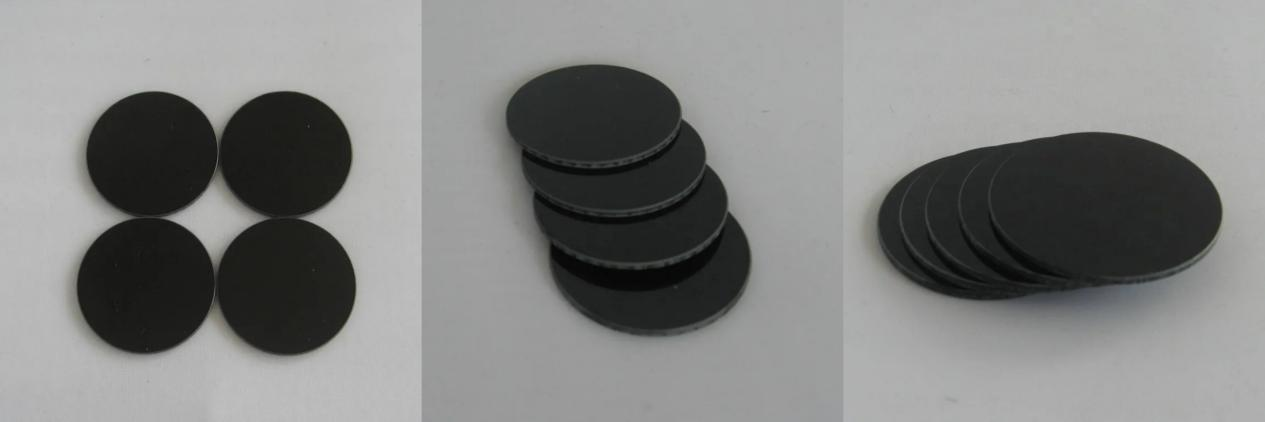
2. Предимства на RG IR RM S ерии Oоптичен Gчаша
Основните предимства на RG IR RM S оптичното стъкло от серията идват от внимателно проектираната му химична съставка, която обикновено осигурява баланс от следните свойства:
2,1 Отлична прозрачност и висока пропускливост
То притежава много висока светлинна пропускливост в широк спектрален диапазон – от видимата до близката инфрачервена област (или определени проектирани дължини на вълната), което минимизира загубата на светлина в оптичната система.
2,2 Добра екологична стабилност
Това стъкло обикновено притежава висока устойчивост към фактори на околната среда като влага, петна и слаби химикали. Това гарантира дълготрайност и надеждност на оптичните компоненти без значително влошаване на експлоатационните характеристики.
2,3 Висока химическа устойчивост
Често показва силна устойчивост към корозия и атмосферни влияния, като защитава повърхността на стъклото от въздействие на вода, киселини или алкални вещества, което помага да се запази качеството на повърхността и оптичната яснота.
2,4 Ниска двойноизтъчване
Чрез прецизно производство и контролирани процеси на отжигане, стъклото може да постигне много ниски нива на вътрешно напрежение, което води до минимална двойноизтъчваност. Това е критично за приложения с висока прецизност като микроскопия и литография, където се използва поляризирана светлина.
2.5 Добри механични свойства и обработваемост
То притежава достатъчна твърдост и якост, за да издържи на стреса по време на оптичното производство, включително рязане, шлифоване и полирване, което позволява прецизно оформяне в сложни лещи и призми.
3. Приложения на RG IR RM S ерии Oоптичен Gчаша
Поради своите предимства, RG IR RM S оптичното стъкло от серията се използва широко в различни високотехнологични и промишлени области:
3.1 Лещи за прецизно изображение
3.2 Микроскопия
3.3 Фотографски лещи
3.4 Оптични уреди и сензори
3.5 Лазерни системи
Технически спецификации
|
Дебелина мм |
λ tJ (nm) |
λ o (nm) |
Tλo () |
k |
IR-76 |
3 |
760±10 |
850 |
83.6 |
0.6 |
RG780 |
3 |
780±10 |
900 |
83.6 |
0.5 |
IR-80 |
3 |
800±10 |
900 |
83.6 |
0.5 |
|
RG-830 IR-83 |
3 |
830±10 |
930 |
83.6 |
0.5 |
IR-85 |
3 |
850±10 |
950 |
80.0 |
0.5 |
|
B мехур |
Ж трип |
Ж стрес |
IR-76 |
C-B |
3C |
3 |
RG780 |
C-B |
3C |
3 |
IR-80 |
C-B |
3C |
3 |
|
RG-830 IR-83 |
C-B |
3C |
3 |
IR-85 |
C-B |
3C |
3 |
История на развитието

Патенти и сертификати

Пакет

Услуги
Често задавани въпроси
Азотна алуминиева керамика с покритие от меден субстрат Изолатор AIN керамичен лист
Аерационен диск за аквакултура с микропореста керамика дифузьор на кислород за рибна ферма и пруд
Висока чистота по поръчка размер квадратен прозрачен кварцов стъклен прът
кислороден сензор от циркониево керамично тръбче ZrO₂ с 8 mol итриев оксид, стабилизирано циркониево керамика (YSZ), с една затворена страна


 EN
