
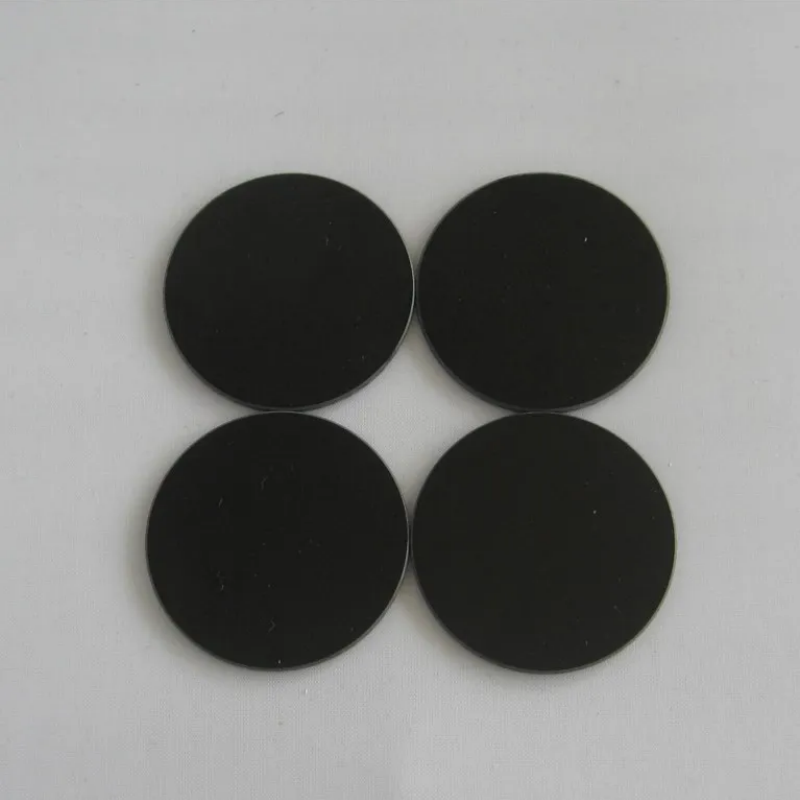
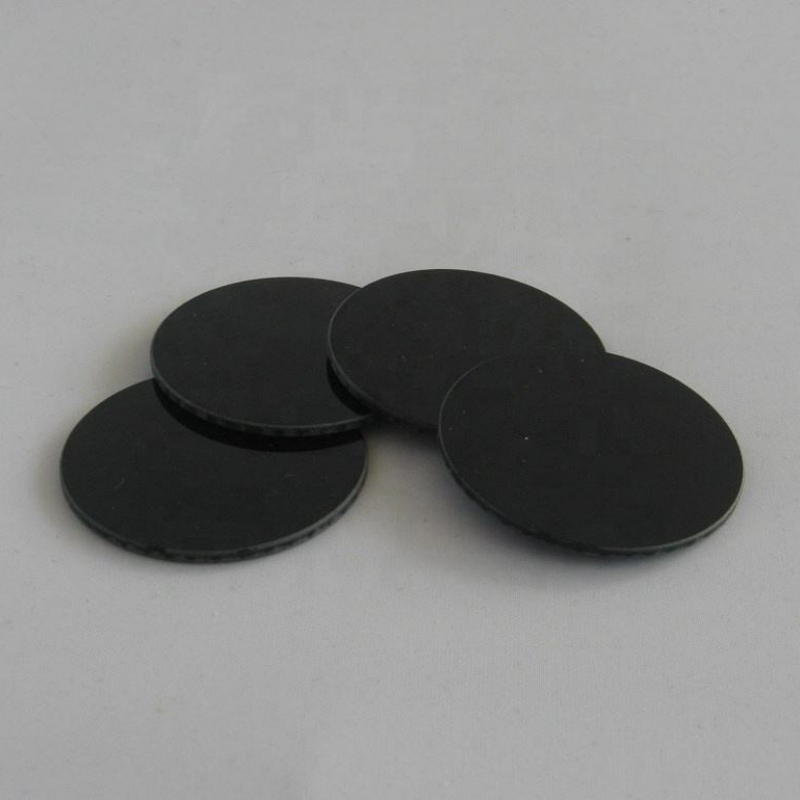
Typowa wartość gęstości optycznej (OD) czarnego szkła filtrującego przy długości fali 550 nm:
Czarne szkło filtrujące ma wartość OD ≥4,0 przy 550 nm co skutecznie blokuje ponad 99,99 % światła widzialnego.
Maksymalna przepuszczalność filtrów czarnych przepuszczających promieniowanie UV:
Maksymalna przepuszczalność przy 365 nm przekracza 80 % przy grubości 1 mm. Możemy również dostosować produkty pod indywidualne wymagania, zapewniając przepuszczalność do 85–90 %.
T maksymalna temperatura robocza czarnych płytek filtrujących:
Czarne szkło filtrujące może pracować w sposób ciągły w temperaturach do 500 ℃ , przy krótkotrwałej odporności na szczytowe temperatury do 800 ℃.
Standardy jakości powierzchni czarnego szkła filtrującego spełniają:
Zazwyczaj spełniają standard 60/40 (rysiki/wygłębienia), a na żądanie klienta możemy dostarczyć produkty o wyższej precyzji, np. 40/20 lub 0/0.
T standardowe wymiary i tolerancje grubości czarnych płytek filtrujących:
Możliwe są niestandardowe rozmiary od 5 mm do 500 mm. Tolerancja grubości może być kontrolowana w zakresie +/−0,01 mm do +/−0,02 mm zgodnie z wymaganiami.
Szczegóły produktu
1. Proces produkcyjny i przepływ pracy w przypadku RG IR RM S eria szkła optycznego
Produkcja RG IR RM S eria szkła optycznego to bardzo precyzyjna i kontrolowana sekwencja operacji zaprojektowana w celu uzyskania określonych właściwości optycznych, takich jak współczynnik załamania, liczba Abbe’a oraz wysoka przepuszczalność. Cały proces można podzielić na następujące kluczowe etapy:
1.1. Przygotowanie partii i surowców
Proces: Surowce o nadzwyczaj wysokiej czystości (np. dwutlenek krzemu, tlenek boru, węglan baru oraz różne inne tlenki i domieszki) są dokładnie ważone zgodnie z własnym, poufnym wzorem chemicznym dla RG IR RM S eria szkła.
Cel: Zapewnienie, że końcowe szkło ma dokładnie wymaganą skład chemiczny, niezbędny do osiągnięcia docelowych właściwości optycznych i fizycznych. Mieszaninę tę nazywa się „partią”.
1.2 Topienie
Proces: Mieszanka surowców jest podawana do pieca o wysokiej temperaturze. Dla wysokiej jakości szkła optycznego, takiego jak RG IR RM S w serii, tygiel lub zbiornik jest często wyłożony platyną lub podobnymi materiałami obojętnymi, aby zapobiec zanieczyszczeniu ze strony ścian pieca.
Warunki: Topienie odbywa się w skrajnie wysokich temperaturach, zwykle pomiędzy 1300 °C a 1600 °C, w zależności od składu.
1.3 Rafinacja i homogenizacja
Rafinacja (oczyszczanie): Stopione szkło jest utrzymywane w wysokiej temperaturze, aby pęcherzyki gazowe („nasiona”) mogły wypłynąć na powierzchnię i ulec usunięciu. Do rozpuszczania i usuwania tych pęcherzyków mogą być również stosowane chemiczne środki oczyszczające.
Homogenizacja: Masa szklana jest intensywnie mieszana za pomocą mieszadła platynowego, aby wyeliminować wszelkie prążki lub nitki (lokalne różnice składu). Ten etap jest kluczowy dla osiągnięcia wysokiej jednorodności optycznej wymaganej dla precyzyjnych soczewek.
1.4 Formowanie
Proces: Jednorodny, pozbawiony pęcherzyków stop jest następnie formowany w użyteczną postać. Do najczęstszych metod formowania należą:
Odlewanie: Wlewanie stopu do wstępnie nagrzanych form w celu wytworzenia surowych półfabrykatów soczewek, pryzmatów lub bloków.
Lanie: Odlewane w postaci dużych bloków, które później są tnione na mniejsze kawałki.
Ciągłe walcowanie: Do produkcji dużych arkuszy szkła.
1.5 Odpuszczanie
Proces: Uformowane szkło przenoszone jest do specjalnej piecy wypałowej zwanej piecem odpuszczalnym. Tam nagrzewane jest do precyzyjnej temperatury poniżej temperatury topnienia, a następnie chłodzone bardzo powoli zgodnie ze ściśle kontrolowanym profilem czasowo-temperaturowym.
Cel: Zmniejszenie naprężeń wewnętrznych powstałych podczas uformowywania i chłodzenia. Niezlikwidowane naprężenia mogą powodować dwójłomność i czynić szkło podatnym na pęknięcie, co czyni je bezużytecznym w zastosowaniach optycznych.
1.6 Przetwarzanie w stanie zimnym / Precyzyjne frezowanie
Wykonywane zazwyczaj przez producentów elementów optycznych, którzy zakupują wyżarzone surowce szklane. Proces obejmuje:
Odcinek: Cięcie dużych bloków na mniejsze, łatwiejsze w obróbce rozmiary.
Szlifowanie: Używanie tarcz diamentowych do nadawania szkłu wymaganej krzywizny i wymiarów (generowanie).
Szlifowanie i polerowanie: stopniowe stosowanie coraz drobniejszych środków ściernych, a na końcu pasty polerskiej (np. tlenku ceru) na tarczy polerskiej w celu uzyskania powierzchni o jakości optycznej z gładkością na poziomie nanometrów i minimalnym uszkodzeniem podpowierzchniowym.
1.7 Powłoka
Proces: Po polerowaniu powierzchnie często pokrywa się warstwami optycznymi (np. przeciwodblaskowymi) za pomocą technik takich jak osadzanie parą fizyczną (PVD) lub rozpylanie katodowe (sputtering).
Cel: Poprawa przepuszczalności światła i zmniejszenie odbić, co prowadzi do lepszej ogólnej wydajności elementu optycznego.
1.8 Kontrola jakości i inspekcja
Jest to integralna część całego procesu. Kluczowe parametry kontrolowane to:
Właściwości optyczne: Współczynnik załamania (nd) i liczba Abbe’go ( ν d).
Jakość wewnętrzna: Jednorodność, obecność pęcherzyków i wtrąceń.
Napięcie: poziom resztkowych naprężeń wewnętrznych, mierzony za pomocą polarymetru
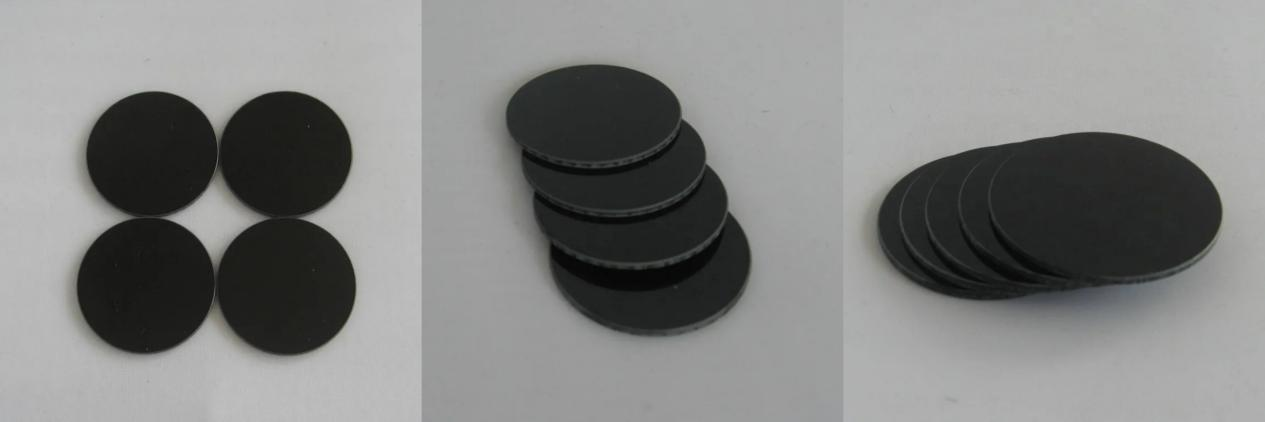
2. Zalety RG IR RM S eria Ooptyczny Gdziewczynko.
Główne zalety RG IR RM S szkła optycznego serii wynikają z jego starannie opracowanego składu chemicznego, który zazwyczaj oferuje równowagę następujących właściwości:
2.1 Doskonała przeźroczystość i wysoka przepuszczalność
Wykazuje bardzo wysoką przepuszczalność światła w szerokim zakresie widmowym, od światła widzialnego po bliską podczerwień (lub określone zaprojektowane długości fal), minimalizując straty światła w systemie optycznym.
2.2 Dobra stabilność środowiskowa
Szkło to charakteryzuje się zazwyczaj wysoką odpornością na czynniki środowiskowe, takie jak wilgotność, plamy i słabe chemikalia. Gwarantuje to długotrwałą trwałość i niezawodność komponentów optycznych bez znaczącego pogorszenia wydajności.
2.3 Wysoka odporność chemiczna
Często wykazuje silną odporność na korozję i starzenie, chroniąc powierzchnię szkła przed działaniem wody, kwasów czy zasad, co pomaga zachować jakość powierzchni i przejrzystość optyczną.
2.4 Niskie dwutłuszczenie
Dzięki precyzyjnej produkcji i kontrolowanym procesom wyżarzania, szkło może osiągać bardzo niskie poziomy naprężeń wewnętrznych, co skutkuje minimalnym dwutłuszczeniem. Jest to kluczowe dla zastosowania wymagające wysokiej precyzji np. mikroskopia i litografia, w których wykorzystuje się światło spolaryzowane.
2.5 Dobre właściwości mechaniczne i obrabialność
Posiada wystarczającą twardość i wytrzymałość, aby wytrzymać trudne warunki produkcji optycznej, w tym cięcie, szlifowanie i polerowanie, umożliwiając formowanie złożonych soczewek i pryzmatów z dużą precyzją.
3. Zastosowania RG IR RM S eria Ooptyczny Gdziewczynko.
Ze względu na swoje korzystne właściwości, RG IR RM S szkło optyczne serii jest szeroko stosowane w różnych dziedzinach high-tech i przemysłowych:
3.1 Soczewki do precyzyjnego obrazowania
3.2 Mikroskopia
3.3 Soczewki fotograficzne
3.4 Instrumenty optyczne i czujniki
3.5 Systemy laserowe
Specyfikacja techniczna
|
Grubość mm |
λ tj (nm) |
λ o (nm) |
Tλo () |
k |
IR-76 |
3 |
760±10 |
850 |
83.6 |
0.6 |
RG780 |
3 |
780±10 |
900 |
83.6 |
0.5 |
IR-80 |
3 |
800±10 |
900 |
83.6 |
0.5 |
|
RG-830 IR-83 |
3 |
830±10 |
930 |
83.6 |
0.5 |
IR-85 |
3 |
850±10 |
950 |
80.0 |
0.5 |
|
B bąbel |
S trójkowy |
S stres |
IR-76 |
C-B |
3C |
3 |
RG780 |
C-B |
3C |
3 |
IR-80 |
C-B |
3C |
3 |
|
RG-830 IR-83 |
C-B |
3C |
3 |
IR-85 |
C-B |
3C |
3 |
Historia rozwoju

Prawa patentowe i certyfikaty

Pakiet

Usługi
Często zadawane pytania
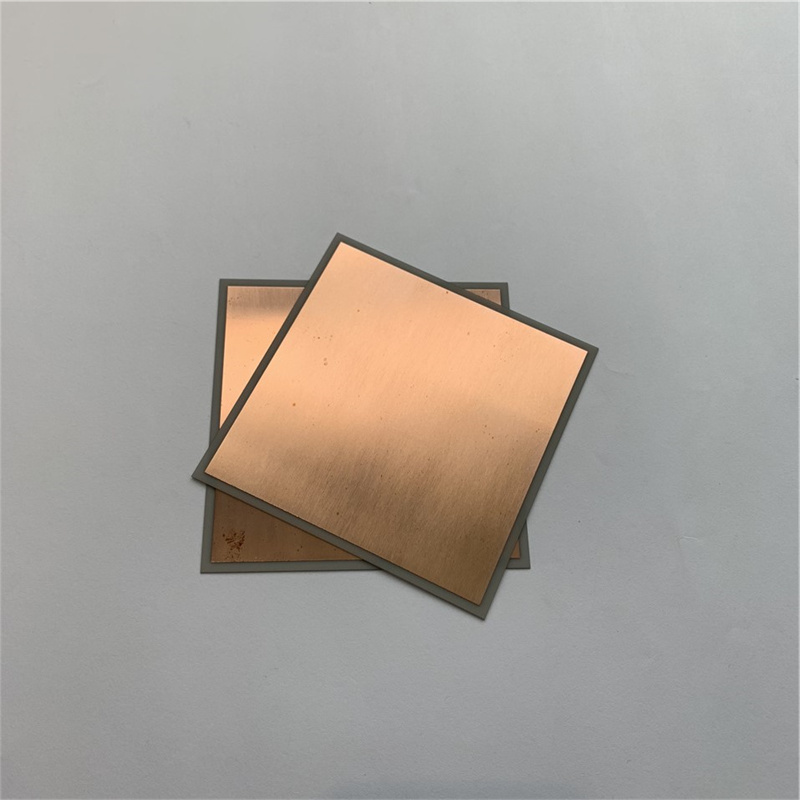
Podłoże ceramiczne z azotku glinu pokryte miedzią, izolator, arkusz z ceramiki azotkowej AlN
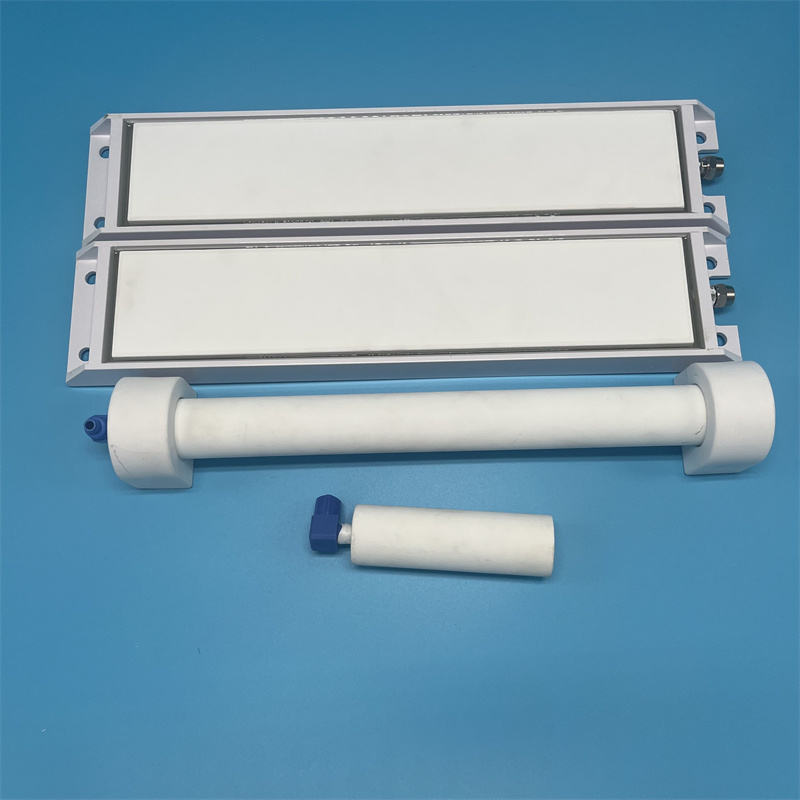
Talerz napowietrzający do hodowli ryb, dyfuzor tlenu z mikroporowatej ceramiki do stawów rybnych
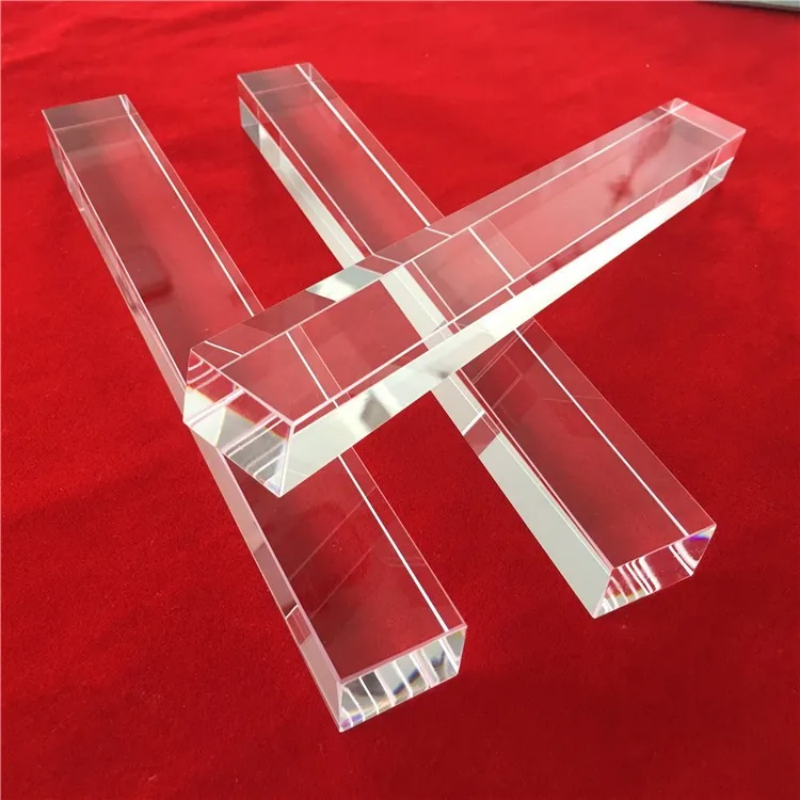
Wysokoczysty kwadratowy pręt ze szkła kwarcowego o niestandardowych wymiarach
8 mol tlenku itru stabilizowana sonda tlenu z ceramiki cyrkonowej (YSZ), rura cyrkonowa ZrO₂ z zamkniętym jednym końcem, rękaw


 EN
