
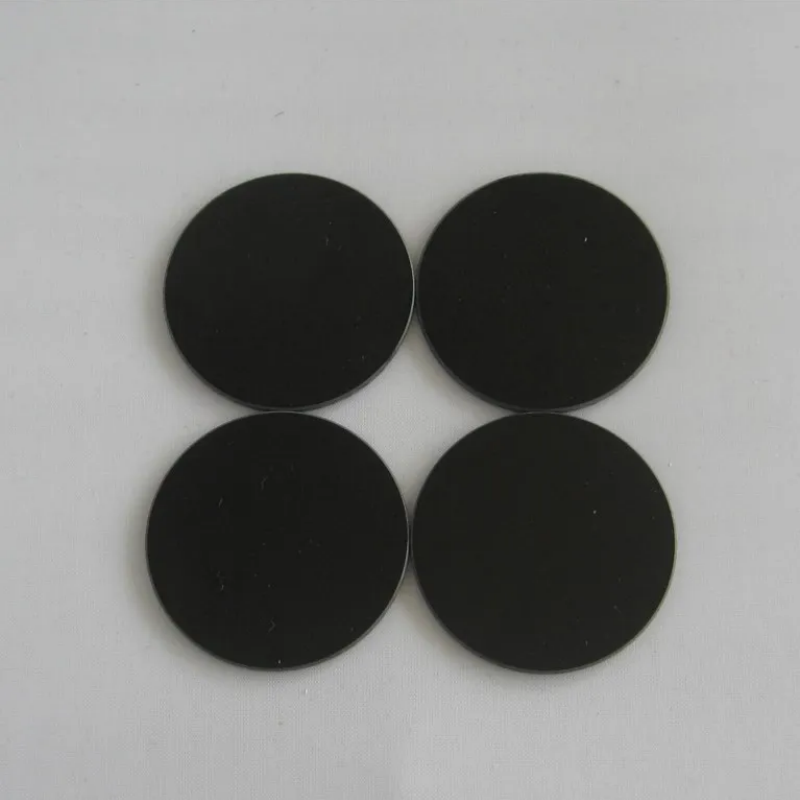
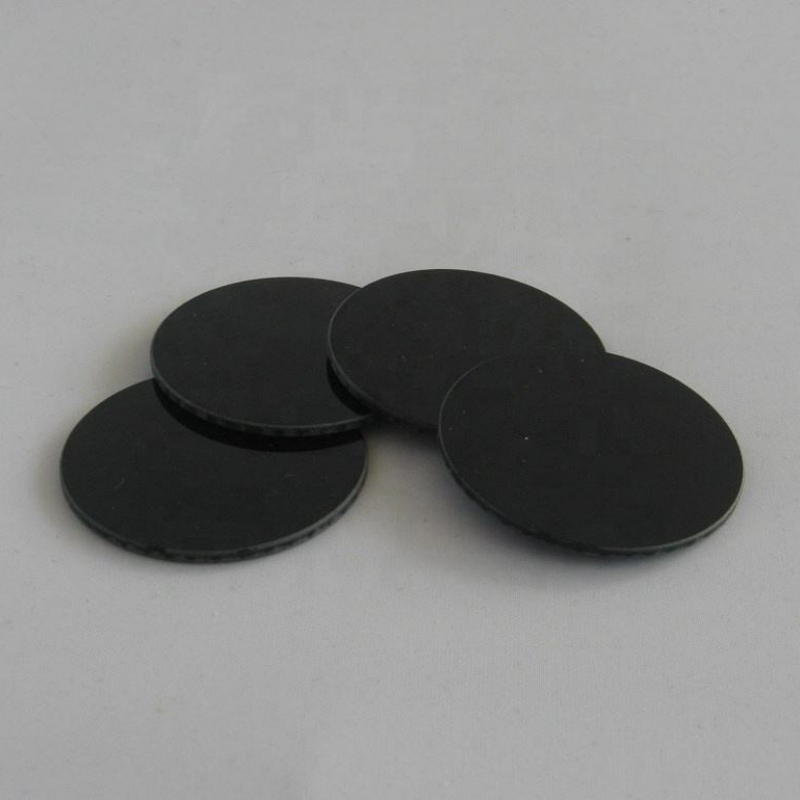
Valeur typique de densité optique (OD) du verre filtre noir à 550 nm :
Le verre filtre noir présente une valeur d’OD de ≥ 4,0 à 550 nm , ce qui permet de bloquer efficacement plus de 99,99 % de la lumière visible.
La transmittance maximale des filtres noirs transmettant les UV :
La transmittance maximale à 365 nm est supérieure à 80 % pour une épaisseur de 1 mm. Nous pouvons également personnaliser des produits avec une transmittance allant jusqu’à 85–90 % selon vos besoins.
T la température maximale de fonctionnement de vos plaques de filtre noir :
Le verre filtrant noir peut fonctionner en continu à des températures jusqu’à 500 ℃ , avec une résistance thermique ponctuelle maximale à court terme allant jusqu’à 800 ℃.
Les normes de qualité de surface des verres filtrants noirs répondent aux exigences suivantes :
Elles répondent généralement à la norme d’abrasion et de défauts « 60/40 », mais nous pouvons fournir des produits de précision supérieure, tels que « 40/20 » ou « 0/0 », selon les besoins du client.
T les dimensions standard et les tolérances d’épaisseur des plaques filtrantes noires sont les suivantes :
Les dimensions personnalisées vont de 5 mm à 500 mm. La tolérance d’épaisseur peut être maîtrisée dans une fourchette de ± 0,01 mm à ± 0,02 mm selon les exigences.
Détails du produit
1. Procédure de fabrication et flux de travail du RG IR RM S érie Verre optique
La production de RG IR RM S éries verre optique est une séquence d’opérations hautement précise et contrôlée, conçue pour obtenir des propriétés optiques spécifiques telles que l’indice de réfraction, le nombre d’Abbe et une forte transmittance. L’ensemble du procédé peut être divisé en les étapes clés suivantes :
1.1 Préparation du mélange et des matières premières
Procédé : Des matières premières d’ultra-haute pureté (p. ex. dioxyde de silicium, trioxyde de bore, carbonate de baryum et divers autres oxydes et dopants) sont pesées avec une grande précision selon la formule chimique propriétaire du RG IR RM S érie verre.
Objectif : Garantir que le verre final possède exactement la composition chimique requise pour ses propriétés optiques et physiques cibles. Le mélange est appelé un « lot ».
1.2 Fusion
Procédé : le mélange homogénéisé est introduit dans un four à haute température. Pour un verre optique de haute qualité comme le RG IR RM S éries, le creuset ou le réservoir est souvent revêtu de platine ou de matériaux inertes similaires afin d'éviter toute contamination provenant des parois du four.
Conditions : La fusion s’effectue à des températures extrêmes, généralement entre 1300 °°C et 1600 °C selon la composition.
1.3 Affinage et homogénéisation
Affinage : le verre en fusion est maintenu à une température élevée afin de permettre aux bulles de gaz (« seeds ») de remonter à la surface et de s’échapper. Des agents d’affinage chimiques peuvent également être utilisés pour aider à dissoudre et à éliminer ces bulles.
Homogénéisation : Le bain de verre est vigoureusement agité à l'aide d'un agitateur en platine afin d'éliminer toute stries ou cordons (variations locales de composition). Cette étape est essentielle pour atteindre l'homogénéité optique élevée requise pour les lentilles de précision.
1.4 Mise en forme
Procédé : Le bain homogène et sans bulles est ensuite mis en forme pour obtenir une forme utilisable. Les méthodes de mise en forme courantes incluent :
Pour les pièces de moulures: Versement de la matière fondue dans des moules préchauffés afin d’obtenir des ébauches de lentilles, des prismes ou des blocs.
Coulage : Coulée en grands blocs qui seront ensuite découpés en morceaux plus petits.
Laminage continu : Pour produire de grandes plaques de verre.
1.5 Recuit
Procédé : Le verre formé est transféré dans un four spécial appelé étuve de recuit. Là, il est chauffé à une température précise située en dessous de son point de fusion, puis refroidi très lentement selon un profil strictement contrôlé temps-température.
Objectif : Éliminer les contraintes internes créées pendant le formage et le refroidissement. Des contraintes non éliminées peuvent provoquer une biréfringence et rendre le verre sensible à la rupture, ce qui le rend inutilisable pour les applications optiques.
1.6 Usinage à froid / usinage de précision
Ceci est généralement effectué par les fabricants de composants optiques qui achètent les ébauches de verre recuit. Le processus comprend :
Coupe: Découpage de gros blocs en morceaux plus petits et maniables.
Usinage : Utilisation de meules imprégnées de diamant pour façonner le verre selon la courbure et les dimensions requises (génération).
Lustrage et polissage : utilisation progressive d'abrasifs de plus en plus fins, puis d'une suspension de polissage (par exemple, de l'oxyde de cérium) sur un tampon de polissage afin d'obtenir une surface de qualité optique avec une planéité au niveau nanométrique et des dommages en sous-surface minimaux.
1.7 Revêtement
Procédé : après le polissage, des couches optiques (telles que des traitements antireflets) sont souvent appliquées sur les surfaces à l'aide de techniques comme la dépôt physique en phase vapeur (PVD) ou le pulvérisation cathodique (sputtering).
Objectif : améliorer la transmission de la lumière et réduire les réflexions, ce qui optimise les performances globales de l'élément optique.
1.8 Contrôle qualité et inspection
Ceci fait partie intégrante de l'ensemble du processus. Les paramètres clés vérifiés incluent :
Propriétés optiques : Indice de réfraction (nd) et nombre d’Abbe ( ν d).
Qualité interne : Homogénéité, présence de bulles et d’inclusions.
Contraintes : niveau de contrainte interne résiduelle, mesuré avec un pol
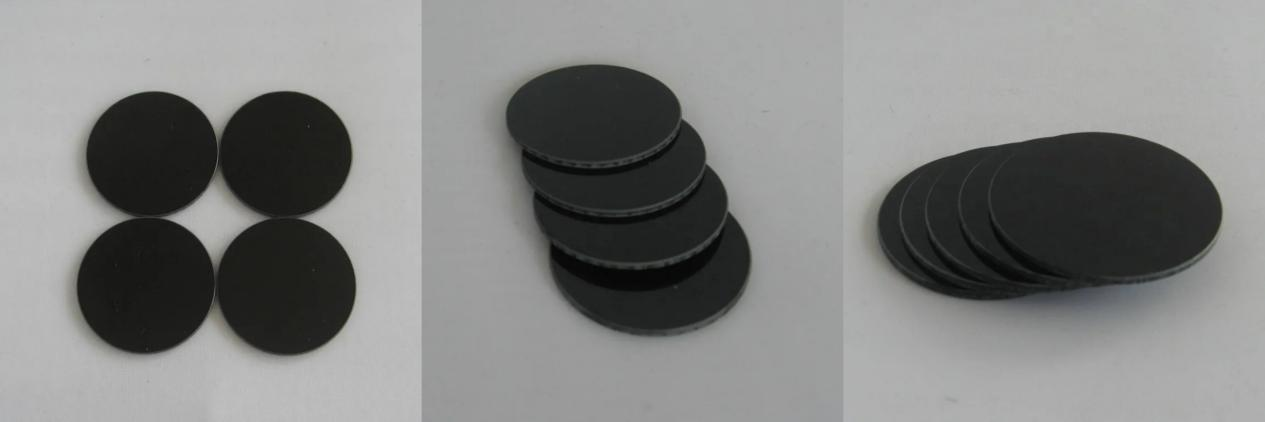
2. Avantages de RG IR RM S éries Optical Gclasse
Les avantages principaux de RG IR RM S éries de verre optique découlent de sa composition chimique soigneusement conçue, qui offre généralement un équilibre entre les propriétés suivantes :
2.1 Transparence excellente et forte transmittance
Il présente une très haute transmission lumineuse sur une large gamme spectrale, du visible à l'infrarouge proche (ou des longueurs d'onde spécifiquement conçues), minimisant ainsi les pertes de lumière dans le système optique.
2.2 Bonne stabilité environnementale
Ce verre possède généralement une forte résistance aux facteurs environnementaux tels que l'humidité, les taches et les produits chimiques doux. Cela garantit une durabilité et une fiabilité à long terme des composants optiques sans dégradation notable des performances.
2.3 Haute résistance chimique
Il montre souvent une forte résistance à la corrosion et aux intempéries, protégeant la surface du verre des attaques par l'eau, les acides ou les alcalis, ce qui contribue à préserver la qualité de surface et la clarté optique.
2.4 Faible biréfringence
Grâce à des procédés de fabrication précis et à un recuit contrôlé, verre peut atteindre des niveaux très faibles de contrainte interne, ce qui entraîne une biréfringence minimale. Ceci est essentiel pour applications à haute précision telles que la microscopie et la lithographie, où l’on utilise de la lumière polarisée.
2.5 Bonnes propriétés mécaniques et aptitude à la transformation
Il possède une dureté et une résistance suffisantes pour supporter les contraintes de la fabrication optique, notamment la découpe, le meulage et le polissage, ce qui permet de le façonner en lentilles et prismes complexes avec une grande précision.
3. Applications de RG IR RM S éries Optical Gclasse
En raison de ses propriétés avantageuses, RG IR RM S le verre optique de la série éries est largement utilisé dans divers domaines industriels et technologiques de pointe :
3.1 Lentilles d’imagerie de précision
3.2 Microscopie
3.3 Objectifs photographiques
3.4 Instruments et capteurs optiques
3.5 Systèmes laser
Spécifications techniques
|
Épaisseur mm |
λ tj (nm) |
λ o (nm) |
Tλo () |
k |
IR-76 |
3 |
760±10 |
850 |
83.6 |
0.6 |
RG780 |
3 |
780±10 |
900 |
83.6 |
0.5 |
IR-80 |
3 |
800±10 |
900 |
83.6 |
0.5 |
|
RG-830 IR-83 |
3 |
830±10 |
930 |
83.6 |
0.5 |
IR-85 |
3 |
850±10 |
950 |
80.0 |
0.5 |
|
B uble |
S triple |
S tress |
IR-76 |
C-B |
3C |
3 |
RG780 |
C-B |
3C |
3 |
IR-80 |
C-B |
3C |
3 |
|
RG-830 IR-83 |
C-B |
3C |
3 |
IR-85 |
C-B |
3C |
3 |
Historique du développement

Brevets et Certifications

Emballage

Services
FAQ
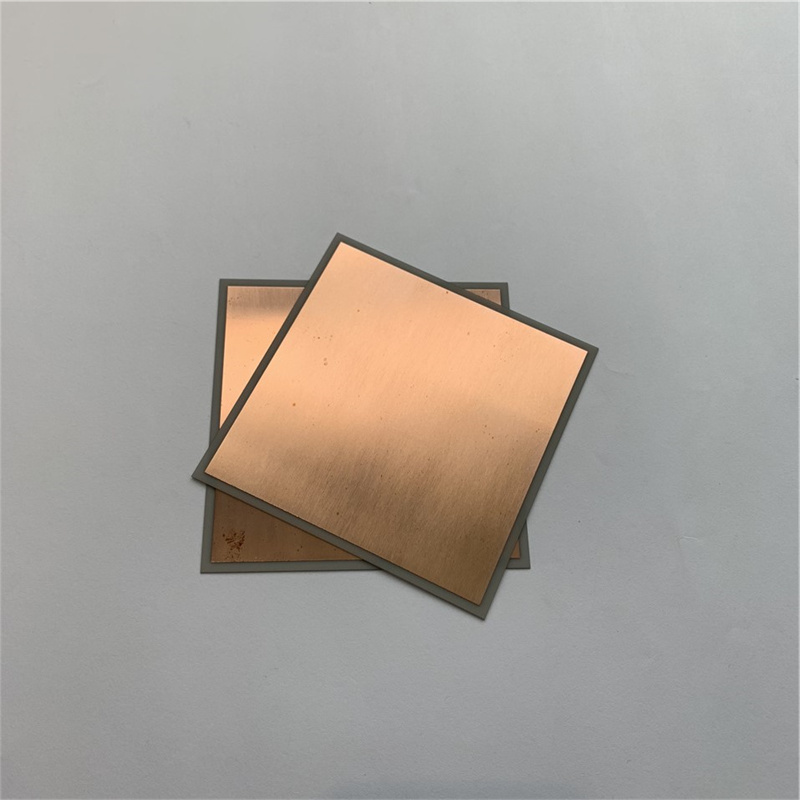
Substrat céramique en nitrure d'aluminium plaqué cuivre Isolant Feuille céramique en nitrure d'aluminium (AIN)
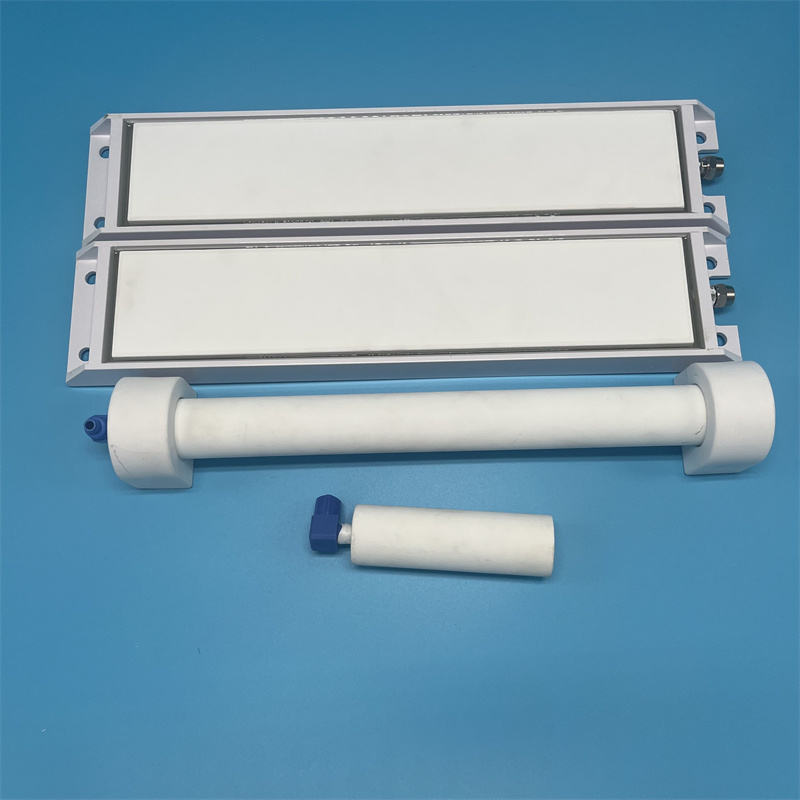
Disque d'aération pour aquaculture, diffuseur d'oxygène en céramique micro-poreuse pour étang de pisciculture
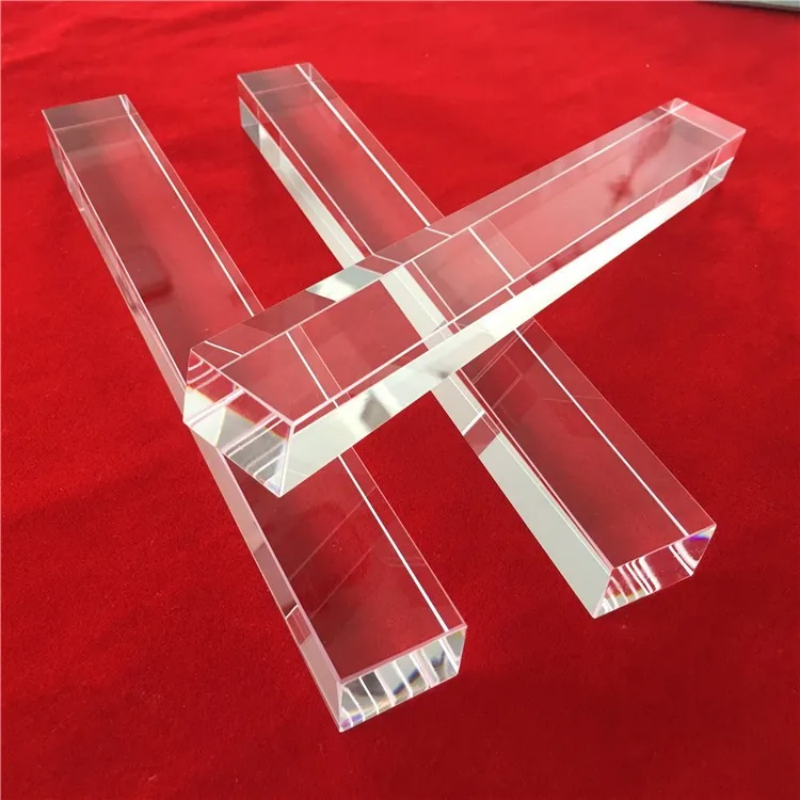
Tige en verre de quartz transparent de forme carrée, sur mesure, haute pureté
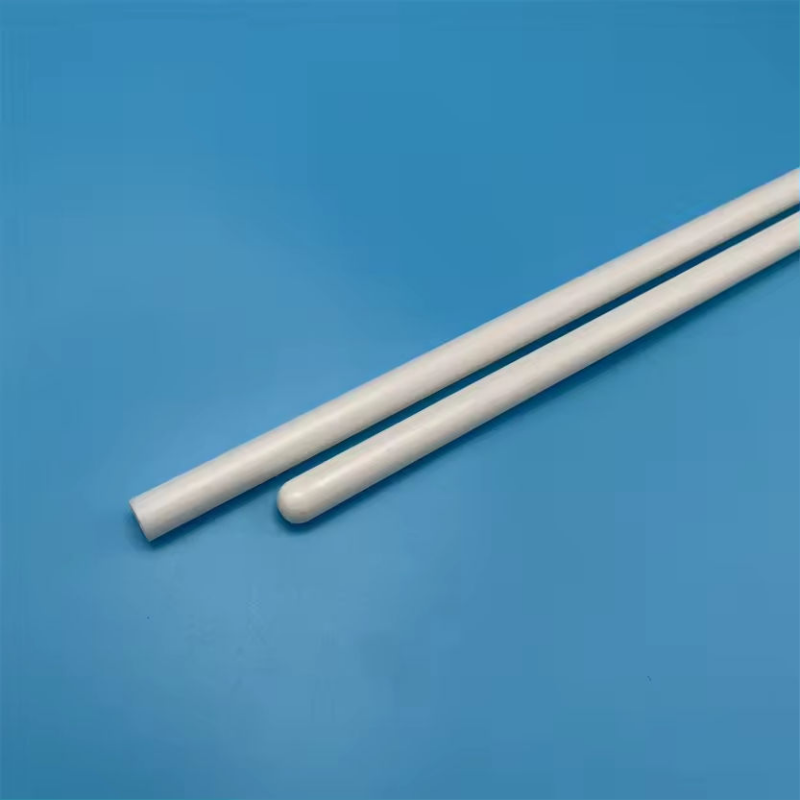
capteur d'oxygène en céramique zircone stabilisée à la Yttria à 8 mol, tube en ZrO₂ fermé à une extrémité


 EN
