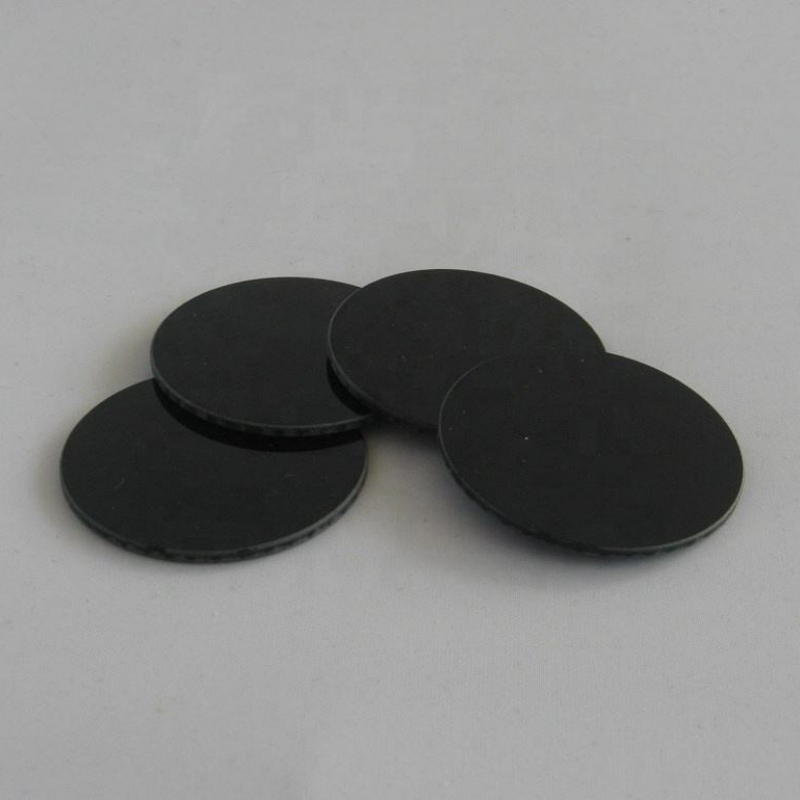
550nm에서 흑색 필터 유리의 일반적인 광학 밀도(OD) 값:
흑색 필터 유리는 OD 값을 가지며 550nm에서 ≥4.0 으로, 가시광선의 99.99% 이상을 효과적으로 차단할 수 있습니다.
UV 투과 흑색 필터의 최대 투과율:
두께가 1mm일 때 365nm에서의 최대 투과율은 80%를 넘습니다 . 필요에 따라 투과율 85~90% 제품도 맞춤 제작 가능합니다.
T 귀사 흑색 필터 판의 최대 작동 온도:
흑색 필터 유리는 온도에서 지속적으로 작동할 수 있습니다 최대 500℃ , 단기 최고 온도 저항은 최대 800℃까지 가능합니다.
검정 필터 유리의 표면 품질 기준은 다음과 같습니다:
일반적으로 60/40 스크래치-디그 기준을 충족하며, 고객 요구에 따라 40/20 또는 0/0과 같은 더 높은 정밀도 제품도 제공할 수 있습니다.
T 검정 필터 판의 표준 치수 및 두께 허용 오차는 다음과 같습니다:
맞춤형 크기는 5mm에서 500mm까지 가능합니다. 두께 허용 오차는 요구 사항에 따라 ±0.01mm에서 ±0.02mm 내로 제어할 수 있습니다 .
제품 상세 정보
1. 광학 유리의 제조 공정 및 작업 흐름은 RG IR RM S 시리즈 광학 유리
의 생산은 더 넓은 폭, 우수한 용접성, 그리고 높은 인(P) 및 황(S) 함량을 기반으로 합니다. RG IR RM S 에리즈 매우 정밀하고 철저히 제어된 일련의 조작 절차로, 굴절률, 애비 수, 높은 투과율과 같은 특정 광학적 특성을 달성하도록 설계된다. 전체 공정은 다음 주요 단계로 구분할 수 있다.
1.1 배치 조제 및 원료 준비
프로세스: 초고순도 원료 (예: 이산화규소, 삼산화붕소, 탄산바륨 및 다양한 기타 산화물과 도펀트)를 해당 광학 유리의 고유한 화학 조성에 따라 정확히 계량한다. RG IR RM S 시리즈 유리
목적: 최종 유리가 목표 광학적·물리적 특성에 필요한 정확한 화학 조성을 갖도록 보장하는 것이다. 이 혼합물을 "배치(batch)"라고 한다.
1.2 용해
공정: 혼합된 배치 물질을 고온 용해로에 투입합니다. RG IR RM 시리즈와 같은 고품질 광학 유리의 경우 RG IR RM S 일련의 과정에서, 용해로 또는 탱크는 종종 노 벽으로부터의 오염을 방지하기 위해 백금 또는 이와 유사한 불활성 재료로 내부를 덮습니다.
조건: 용융은 일반적으로 극도로 높은 온도에서 이루어진다. 1300 사이 °℃에서 1600 °C, 조성에 따라 달라짐.
1.3 정제 및 균질화
정제(피닝): 용융 유리를 기포가 표면으로 올라와 빠져나갈 수 있도록 고온에서 보관함. 화학적 피닝 제를 사용하여 이러한 기포를 용해시키고 제거하는 데 도움을 줄 수도 있음.
균일화: 조성의 국부적 차이(스트라이아 또는 코드)를 제거하기 위해 백금 교반기를 사용하여 용융물을 강하게 저어준다. 이 단계는 정밀 렌즈에 필요한 높은 광학적 균일성을 확보하는 데 매우 중요하다.
1.4 성형
공정: 균일하고 기포가 없는 용융물을 사용 가능한 형태로 성형한다. 일반적인 성형 방법에는 다음이 포함된다:
:용융물을 예열된 금형에 부어 거친 렌즈 블랭크, 프리즘 또는 블록 형태로 만듦.
주조: 대형 블록으로 주조한 후 나중에 더 작은 조각으로 절단함.
연속 압연: 대형 유리 시트를 제조하기 위한 공정.
1.5 어닐링
공정: 성형된 유리는 어닐링 레어라 불리는 특수 가열로로 이송된다. 여기서 유리는 융점 이하의 정확한 온도까지 가열된 후, 엄격히 제어된 시간-온도 곡선에 따라 매우 천천히 냉각된다.
목적: 성형 및 냉각 과정에서 발생한 내부 응력을 해소하기 위함. 응력이 해소되지 않으면 이중굴절 현상이 발생하고, 유리는 광학 용도로 사용할 수 없을 정도로 파손되기 쉬워진다. 해소되지 않은 응력은 이중굴절을 유발하며, 유리를 광학 응용 분야에서 무용지물로 만든다.
1.6 냉간 가공 / 정밀 기계 가공
이 과정은 일반적으로 어닐링 처리된 유리 블랭크를 구매하는 광학 부품 제조업체가 수행한다. 이 공정에는 다음이 포함된다.
절단: 대형 블록을 더 작고 다루기 쉬운 크기로 절단하는 작업.
연마: 다이아몬드 함침 휠을 사용하여 유리를 요구되는 곡률과 치수로 성형하는 작업(성형 단계).
연마 및 광택: 점차 더 미세한 연마재를 사용하고 마지막으로 광택 패드에 광택 슬러리를(예: 세륨 산화물) 적용하여 나노미터 수준의 평탄도와 최소한의 내부 손상을 가진 광학 등급 표면을 구현합니다.
1.7 코팅
공정: 연마 후 물리적 기상 증착(PVD) 또는 스퍼터링과 같은 기술을 사용하여 표면에 광학 코팅(예: 반사 방지 코팅)을 적용하는 경우가 많습니다.
목적: 빛의 투과율을 향상시키고 반사를 줄여 광학 부품의 전반적인 성능을 개선하는 것입니다.
1.8 품질 관리 및 검사
이는 전체 공정에서 핵심적인 부분입니다. 확인되는 주요 파라미터에는 다음이 포함됩니다:
광학적 특성: 굴절률(nd) 및 아베 수( ν d).
내부 품질: 균일성, 기포 및 불순물의 존재.
응력: 잔류 내부 응력의 정도를 폴라리스코프로 측정함.
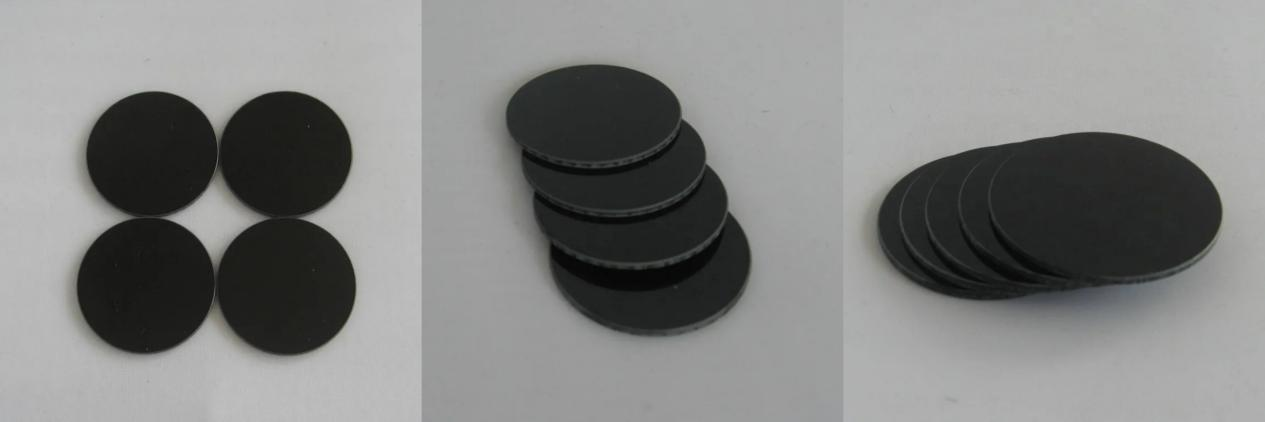
2. 장점들 RG IR RM S 에리즈 O광학 G여보
주요 이점은 RG IR RM S eries 광학 유리는 정교하게 설계된 화학 조성을 기반으로 하며, 일반적으로 다음 특성들의 균형을 제공합니다:
2.1 뛰어난 투명성 및 높은 투과율
이 유리는 가시광선에서 근적외선(또는 특정 설계된 파장)에 이르는 넓은 스펙트럼 범위 전반에 걸쳐 매우 높은 광투과율을 나타내어 광학 시스템 내부의 빛 손실을 최소화합니다.
2.2 우수한 환경 안정성
이 유리는 일반적으로 습기, 오염 및 약한 화학물질과 같은 환경 요인에 높은 저항성을 갖추고 있습니다. 이를 통해 성능의 현저한 열화 없이 광학 부품의 장기간 내구성과 신뢰성을 보장합니다.
2.3 높은 화학 내구성
일반적으로 부식 및 풍화에 강한 저항성을 보이며, 물, 산 또는 알칼리에 의한 유리 표면의 손상을 방지함으로써 표면 품질과 광학적 선명도를 유지하는 데 기여합니다.
2.4 낮은 이중굴절
정밀한 제조 공정과 제어된 어닐링 공정을 통해 유리는 매우 낮은 수준의 내부 응력을 달성할 수 있어, 이중굴절이 최소화된다. 이는 고정밀 응용 분야 편광 빛을 사용하는 현미경 및 리소그래피와 같은 분야.
2.5 우수한 기계적 특성 및 가공성
절단, 연마 및 광택 등 광학 가공의 엄격한 요구 조건을 견딜 수 있는 충분한 경도와 강도를 갖추고 있어 정밀하게 복잡한 렌즈 및 프리즘 형태로 가공할 수 있습니다.
3. 적용 분야: RG IR RM S 에리즈 O광학 G여보
우수한 특성 덕분에 RG IR RM S eries 광학 유리는 다양한 첨단 기술 및 산업 분야에서 널리 사용되고 있습니다:
3.1 정밀 영상 렌즈
3.2 현미경
3.3 사진용 렌즈
3.4 광학 기기 및 센서
3.5 레이저 시스템
기술 사양
|
두께 mm |
λ tj (nm) |
λ o (nm) |
Tλo () |
k |
IR-76 |
3 |
760±10 |
850 |
83.6 |
0.6 |
RG780 |
3 |
780±10 |
900 |
83.6 |
0.5 |
IR-80 |
3 |
800±10 |
900 |
83.6 |
0.5 |
|
RG-830 IR-83 |
3 |
830±10 |
930 |
83.6 |
0.5 |
IR-85 |
3 |
850±10 |
950 |
80.0 |
0.5 |
|
B 버블 |
초 세 겹 |
초 트레스 |
IR-76 |
C-B |
3C |
3 |
RG780 |
C-B |
3C |
3 |
IR-80 |
C-B |
3C |
3 |
|
RG-830 IR-83 |
C-B |
3C |
3 |
IR-85 |
C-B |
3C |
3 |
개발 이력

특허 및 인증

패키지

서비스
자주 묻는 질문
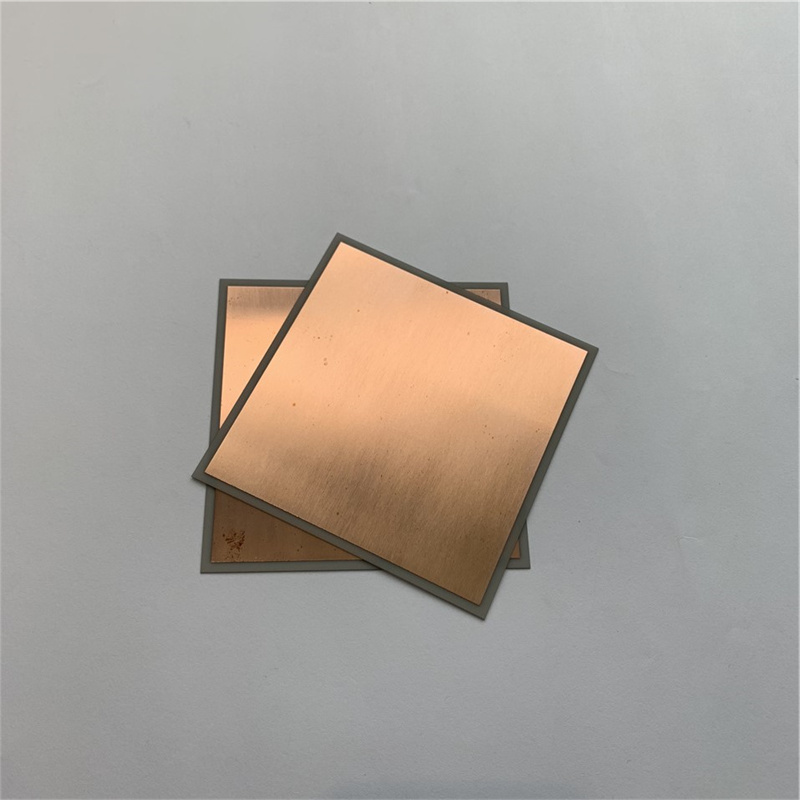
도금 구리 알루미늄 나이트라이드 세라믹 기판 절연체 AIN 세라믹 시트
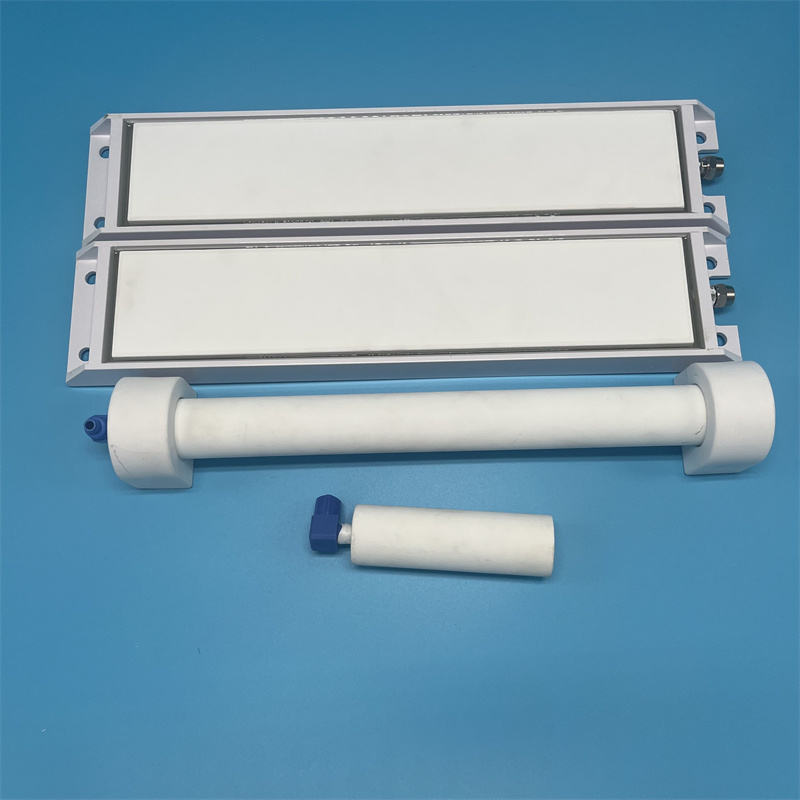
양식업 에어레이션 디스크 미세 다공성 세라믹 산소 확산기 어류 양식장 연못용
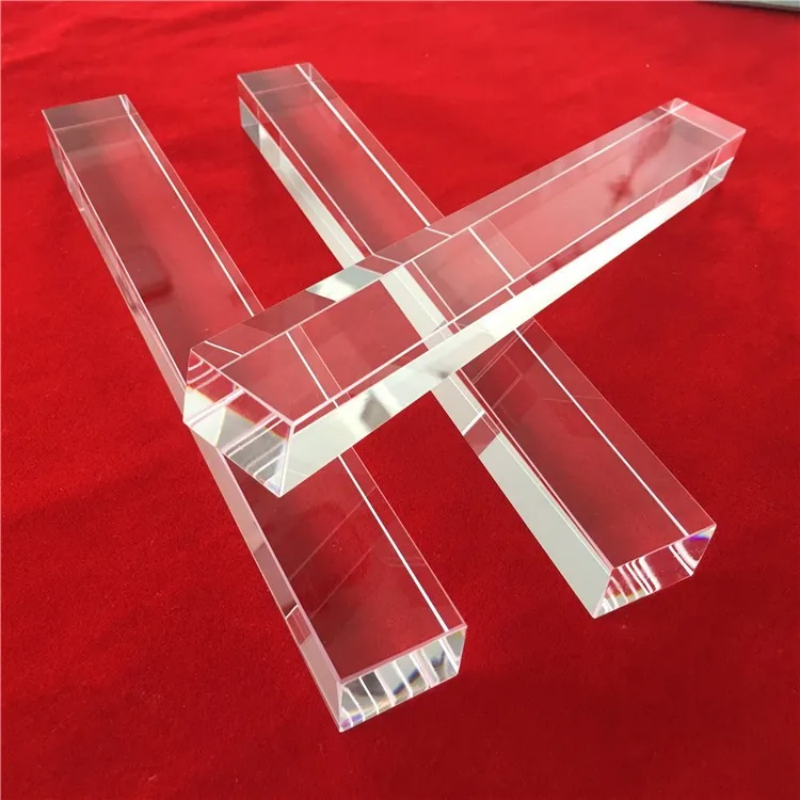
고순도 맞춤형 크기 사각형 투명 석영 유리 막대
8mol 이트리아 안정화 YSZ 산소 센서 지르코니아 세라믹 튜브 ZrO2 일단 폐쇄형 슬리브


 EN

