
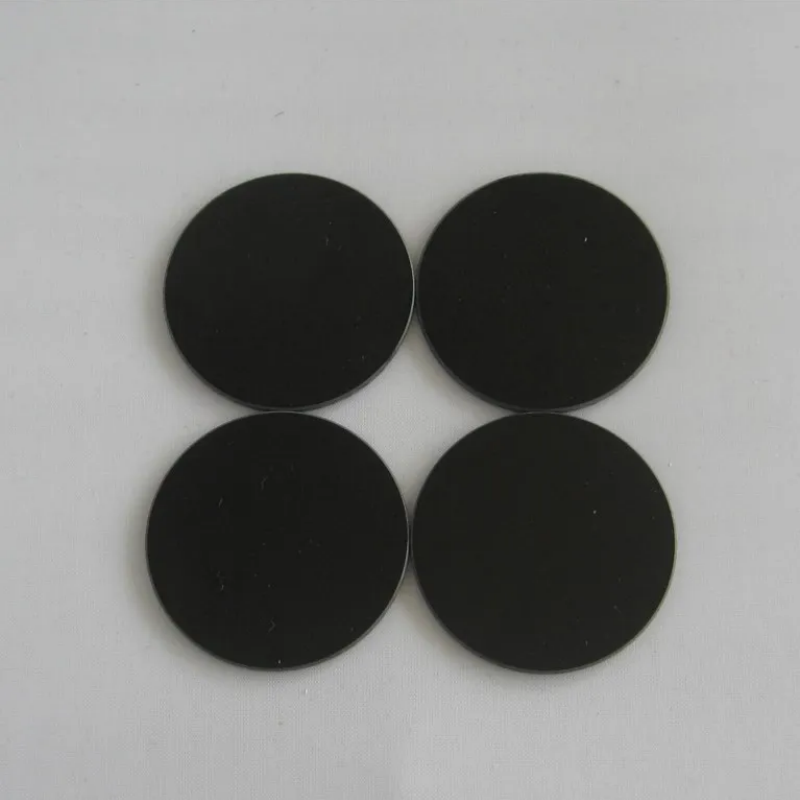
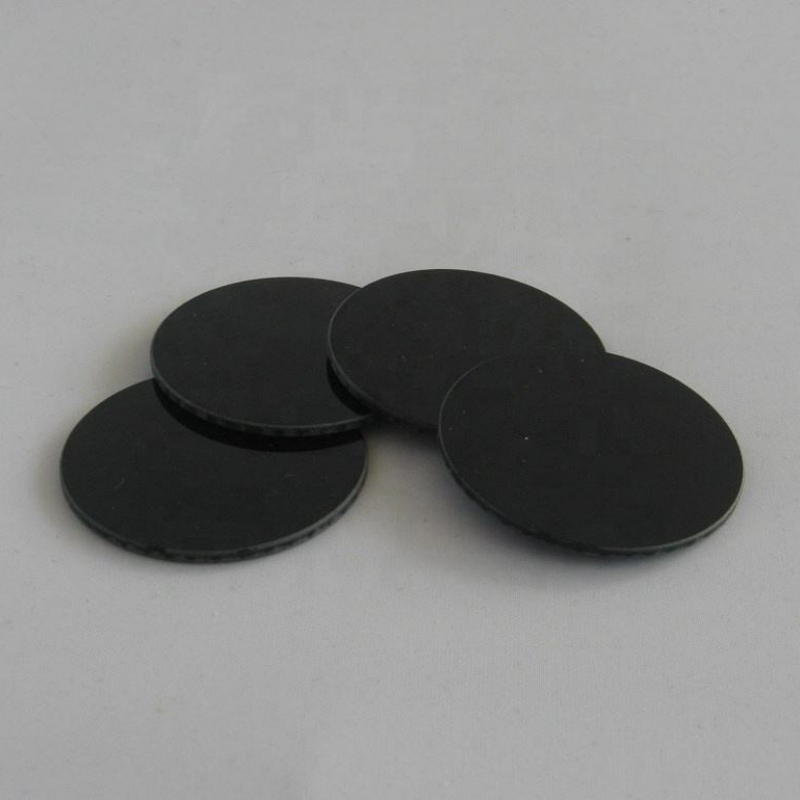
Typiskt optiskt densitetsvärde (OD) för det svarta filterglaset vid 550 nm:
Det svarta filterglaset har ett OD-värde på ≥4,0 vid 550 nm , vilket effektivt kan blockera mer än 99,99 % av synligt ljus.
Topptransmissionen för UV-genomsläpande svarta filter:
Topptransmissionen vid 365 nm är över 80 % vid en tjocklek på 1 mm. Vi kan även anpassa produkter med transmission upp till 85–90 % enligt dina behov.
T den maximala drifttemperaturen för dina svarta filterplattor:
Det svarta filterglaset kan drivas kontinuerligt vid temperaturer upp till 500 °C , med en korttidsmaximal temperaturmotstånd upp till 800 °C.
Ytkvalitetskraven för de svarta filterglasen är:
De uppfyller vanligtvis scratch-dig-standard 60/40, och vi kan leverera produkter med högre precision, t.ex. 40/20 eller 0/0, beroende på kundens krav.
T standardmåtten och tjockleksundantagen för de svarta filterplattorna är:
Anpassade mått från 5 mm till 500 mm. Tjockleksundantaget kan hållas inom ±0,01 mm till ±0,02 mm beroende på krav.
Produktdetaljer
1.Förberedningsprocess och arbetsflöde för RG IR RM S erien optiska glas
Produktionen av RG IR RM S serier optiskt glas är en en högprecisions och kontrollerad sekvens av operationer som är konstruerad för att uppnå specifika optiska egenskaper såsom brytningsindex, Abbe-tal och hög genomströmning. Hela processen kan delas upp i följande viktiga steg:
1.1Satsning och beredning av råmaterial
Process: Ultrahögren råvaror (t.ex. kiseldioxid, boroxid, bariumkarbonat och olika andra oxider och dopant) vägas exakt enligt den egna kemiska formeln för RG IR RM S erien glas.
Syfte: Att säkerställa att det slutliga glaset har den exakta kemiska sammansättningen som krävs för att uppnå sina måloptika och fysikaliska egenskaper. Blandningen kallas en "batch".
1.2 Smältning
Process: Den blandade batchen matas in i en högtemperaturovning. För högkvalitativt optiskt glas som RG IR RM S serier, är smältdegeln eller tanken ofta förlagd med platina eller liknande inerta material för att förhindra förorening från ugnens väggar.
Förhållanden: Smältning sker vid extrema temperaturer, vanligtvis mellan 1300 °C och 1600 °C, beroende på sammansättningen.
1.3 Raffinering och homogenisering
Raffinering (finering): Smält glas hålls vid en hög temperatur för att tillåta gasbubblor (frön) att stiga till ytan och undanröjas. Kemiska raffineringsmedel kan också användas för att hjälpa till att lösa upp och ta bort dessa bubblor.
Homogenisering: Smältan omröras kraftigt med en platinarörare för att eliminera eventuella striae eller cord (lokala variationer i sammansättning). Detta steg är kritiskt för att uppnå den höga optiska homogenitet som krävs för precisionslinser.
1.4 Formning
Process: Den homogena, bubbelfria smältan formas sedan till en användbar form. Vanliga formsättningsmetoder inkluderar:
Förstärkning av Hälla smältan i förvärmade gjutformar för att skapa grova linser, prisma eller block.
Kastning: Gjutning i stora block som senare skärs i mindre delar.
Kontinuerlig valsning: För framställning av stora glasplattor.
1.5 Glödgning
Process: Det formade glaset överförs till en speciell ugn som kallas en glödugn. Här värms det till en exakt temperatur under dess smältpunkt och svalnas sedan mycket långsamt enligt en strikt kontrollerad tid–temperaturprofil.
Syfte: Att avlägsna inre spänningar som uppstått under formningen och svalningen. Oavlägsnade spänningar kan orsaka dubbelbrytning och göra glaset benäget att spricka, vilket gör det oanväntbart för optiska applikationer.
1.6 Kallbearbetning / precisionsslipning
Detta utförs vanligtvis av tillverkare av optiska komponenter som köper de glödga glasblanketterna. Processen innefattar:
Skärning: Skärning av stora block i mindre, hanterbara storlekar.
Slipning: Användning av diamantimpregnerade skivor för att forma glaset till den önskade krökningen och dimensionerna (generering).
Slipning och polering: Successivt användande av finare slipmedel och slutligen en polerslam (t.ex. ceriumoxid) på en polerpad för att uppnå en optisk yta av hög kvalitet med nanometersmoothness och minimal skada under ytan.
1,7-kompositbeläggning
Process: Efter polering appliceras ofta optiska beläggningar (såsom antireflektionsbeläggningar) på ytor med tekniker som fysikalisk ångavlagring (PVD) eller sputtring.
Syfte: För att förbättra ljusgenomsläpp och minska reflektioner, vilket förbättrar den totala prestandan hos det optiska elementet.
1,8 Kvalitetskontroll och inspektion
Detta är en integrerad del av hela processen. Viktiga parametrar som kontrolleras inkluderar:
Optiska egenskaper: Brytningsindex (nd) och Abbes tal ( ν d).
Intern kvalitet: Homogenitet, förekomst av bubblor och inklusioner.
Spänning: Nivå av återstående inre spänning, mätt med en pol
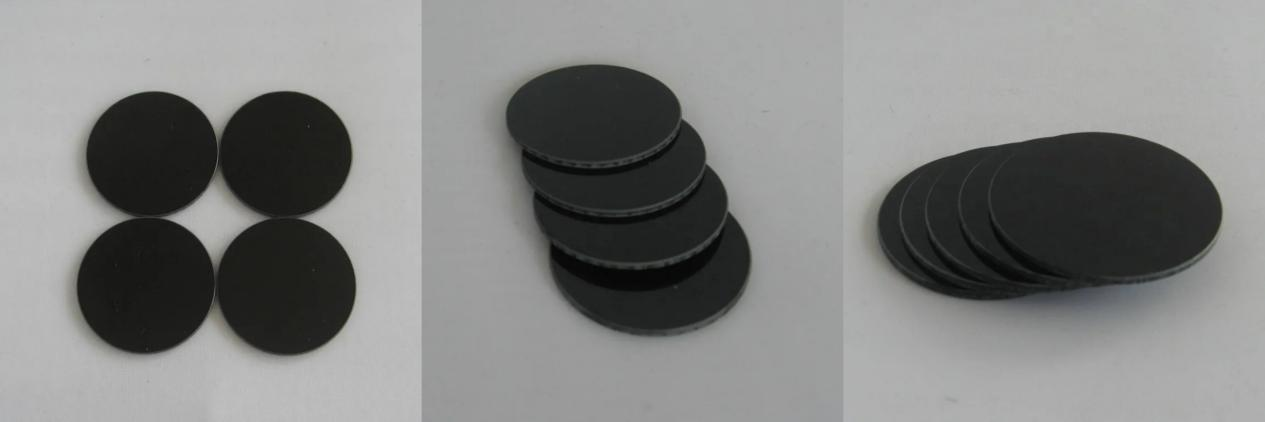
2. Fördelar med RG IR RM S serier Ooptisk G- Flicka.
De främsta fördelarna med RG IR RM S seriers optiskt glas härrör från dess noggrant utformade kemiska sammansättning, som vanligtvis erbjuder en balans av följande egenskaper:
2,1 Utmärkt genomskinlighet och hög transmittans
Det visar mycket hög ljusgenomsläppighet över ett brett spektralt område, från synligt ljus till nära infrarött (eller specifikt designade våglängder), vilket minimerar ljusförlust inom det optiska systemet.
2,2 God miljöstabilitet
Detta glas har vanligtvis hög motståndskraft mot miljöfaktorer såsom fukt, fläckbildning och svaga kemikalier. Detta säkerställer långsiktig hållbarhet och pålitlighet hos optiska komponenter utan betydande prestandaförsämring.
2,3 Hög kemisk hållfasthet
Det visar ofta stark resistens mot korrosion och väderpåverkan, vilket skyddar glasytan från angrepp av vatten, syror eller baser, och därmed hjälper till att bibehålla ytans kvalitet och optiska klarhet.
2,4 Låg dubbelbrytning
Genom exakt tillverkning och kontrollerade glödningsprocesser kan glas kan uppnå mycket låga nivåer av inre spänning, vilket resulterar i minimal dubbelbrytning. Detta är avgörande för applikationer med hög precision till exempel mikroskopi och litografi där polariserat ljus används.
2.5 Goda mekaniska egenskaper och bearbetningsbarhet
Det har tillräcklig hårdhet och styrka för att tåla kraven vid optisk bearbetning, inklusive skärning, slipning och polering, vilket gör att det kan formges till komplexa linser och prismor med hög precision.
3. Applikationer för RG IR RM S serier Ooptisk G- Flicka.
På grund av sina fördelaktiga egenskaper används RG IR RM S seriers optiskt glas omfattande inom olika högteknologiska och industriella områden:
3.1 Precisionsoptiska linser
3.2 Mikroskopi
3.3 Fotolinser
3.4 Optiska instrument och sensorer
3.5 Lasersystem
Tekniska specifikationer
|
Tjocklek mm |
λ tj (nm) |
λ o (nm) |
Tλo () |
k |
IR-76 |
3 |
760±10 |
850 |
83.6 |
0.6 |
RG780 |
3 |
780±10 |
900 |
83.6 |
0.5 |
IR-80 |
3 |
800±10 |
900 |
83.6 |
0.5 |
|
RG-830 IR-83 |
3 |
830±10 |
930 |
83.6 |
0.5 |
IR-85 |
3 |
850±10 |
950 |
80.0 |
0.5 |
|
B blåsa |
S trippa |
S stress |
IR-76 |
C-B |
3C |
3 |
RG780 |
C-B |
3C |
3 |
IR-80 |
C-B |
3C |
3 |
|
RG-830 IR-83 |
C-B |
3C |
3 |
IR-85 |
C-B |
3C |
3 |
Utvecklingshistorik

Patent och certifiering

Paket

Tjänster
Vanliga frågor
Aluminiumnitrid keramisk platta med kopparbeläggning isolator AIN keramikplatta
Mikroporös keramisk aerationsdisk för akvakultur, syrediffusor för fiskodlingsdam
Högren, anpassad storlek, fyrkantig form, klar kvartsglasstav
8 mol yttria-stabiliserad YSZ-syrgensensor av zirkoniakeramikrör av ZrO₂ med ena änden sluten hylsa


 EN
